



Fortgeschrittene CNC-Bearbeitungstechniken für Dünnwandteile
Die fortschreitende Computeranwendungstechnologie und der zunehmende Marktwettbewerb haben die CNC-Bearbeitung von Dünnwandteilen stark vorangetrieben. In den letzten Jahren verlagerte sich die technische Forschung von rein empirischer Erprobung hin zu wissenschaftlicher Analyse. Ausgehend von Spannung, Schnittverfahren und Bearbeitungsstrategie werden die Einflussfaktoren auf den CNC-Prozess von Dünnwandteilen detailliert untersucht und Verbesserungsmethoden abgeleitet.
Einflussfaktoren
Dünnwandteile sind leicht, aber strukturell komplex und steifigkeitsarm. Durch unzureichende Technologie oder Bedienfehler verformen oder beschädigen sie leicht. Zur Genauigkeitssteigerung ist eine umfassende Analyse der prozessbeeinflussenden Faktoren nötig. Diese lassen sich grob gliedern in: Maschinenpräzision, Maschinensteifigkeit, Prozessroute, Schnittverfahren und -bahn sowie spannungsbedingte Verformung.
1. Werkstückspannung
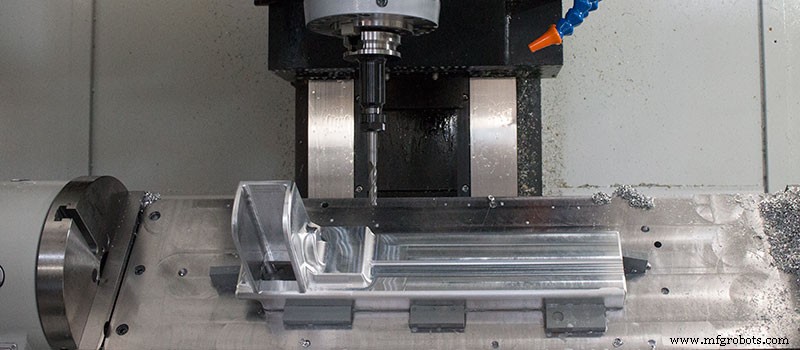
Die Wahl der richtigen, vernünftigen Spannmethode ist entscheidend für die CNC-Genauigkeit. Eine detaillierte Datenanalyse muss die leicht verformbaren Partien unter externer Kraft identifizieren. Für die meisten Spannvorrichtungen eignen sich professionelle Vorrichtungen wie Bauringe. Üblicherweise kann axiales Spannen durch radiales ersetzt werden. Gängige Verbesserungsmethoden adressieren die verformungsempfindlichen Zonen. Zur Erhöhung der Bauteilsteifigkeit wird oft die Wandstärke temporär erhöht – etwa durch Ausgießen mit Paraffin oder Kolophonium (ähnlich dem antiken „Wachsausschmelzverfahren“ für Bronze). Nach der Bearbeitung muss das Füllmaterial vollständig entfernt werden.
2. Wahl des Schneidwinkels
Zahlreiche Versuche zeigen: Bei gegebener Maschinenstruktur und Werkzeugdaten wird die Schnittkraft von vielen Faktoren beeinflusst, die letztlich Verformung verursachen. Der Werkzeug-Schneidwinkel ist dabei am einflussreichsten. Richtig gewählte Frei- und Schneidwinkel reduzieren Verformung und Reibungsschäden erheblich. Die axialen und radialen Schnittkräfte werden hauptsächlich vom Eintrittswinkel bestimmt. Bei schwachen Teilen sollte der Eintrittswinkel möglichst 90° betragen. Der optimale Winkel ist nicht starr, sondern situationsabhängig zu wählen.
3. Schnittverfahren und -bahn
Unvernünftige Schnittverfahren und -bahnen können Verformungen verursachen. Zur Verbesserung steht Genauigkeit im Fokus. Zwei aktuelle Mehraufzugsverfahren – Einmal- und Stufenrauhbearbeitung – steigern Effizienz, ermöglichen schnelles Schruppen und neigen weniger zu Verformung. Beide folgen der Kontur bei gleichbleibendem Zerspanvolumen. Im Gegensatz zum konventionellen Verfahren vermeidet das parallele Bewegen des Werkzeugs entlang der Kontur in X-/Y-Richtung schräge Bearbeitung, entfernt Oberflächenanhaftungen leichter, steigert die Genauigkeit, schont das Werkzeug, reduziert Verschleiß, verlängert Standzeit und verbessert die Bearbeitungsqualität.
4. Bearbeitungsroute
Nach Einführung fortschrittlicher Anlagen ist kontinuierliches Einfahren nötig, um das Prozessniveau zu heben. Bei Dünnwandteil-Verformung müssen Ursache und Grundgesetz erforscht werden. Fachleute erarbeiten vernünftige Bearbeitungsrouten. Treten Verformungen durch unvernünftige Abläufe auf, sind Lösungen und Gesetzmäßigkeiten gefragt. Aus dem allgemeinen Prozessablauf geht hervor: Bauteilfestigkeit und -spezifikation variieren, daher müssen kraftaufnehmende Bereiche und Kontaktarten der Komponenten ganzheitlich betrachtet werden, um vibrationsbedingte Verformung zu vermeiden.
Prozessverbesserungsmethoden
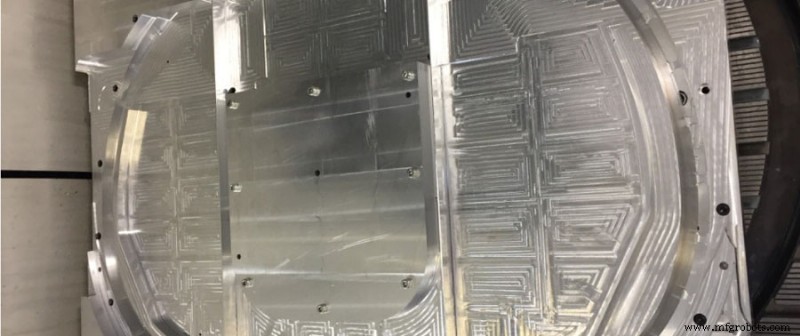
In der frühen Prozessplanung kommt hochsimulative Technik zum Einsatz: Das reale Prozessesystem wird simuliert, um unter Berücksichtigung der Systemeigenschaften die optimale Verbesserungsmethode zu finden. CNC-Bearbeitungstechnik umfasst geometrische und physikalische Simulation. Geometrie prüft Maschine, Werkzeug, Werkstück anhand realer Werkzeugbedingungen. Physikalische Simulation erstellt ein Prozessmodell zur Fehleranalyse im Mikrobereich. Beispiel Schnitt: Beim Festlegen des Werkzeugpfads muss zuerst geprüft werden, ob das Werkstück verformt. Tritt Verformung auf, liegt ein Prozessproblem vor. Aktuelle Dünnwandteile sind leicht, aber die Festigkeit hat sich nicht signifikant erhöht. Der Trend geht zu leichteren Teilen, doch geringeres Gewicht mindert die Steifigkeit. Zu hohe Festigkeit beschleunigt Maschinenverschleiß und erhöht Kosten – ein Zielkonflikt. Dünnere, leichtere Teile erschweren die Bearbeitung. Der Bediener muss den Pfad planen, die Werkstücksituation während der Bearbeitung genau beobachten und den Pfad situativ anpassen, damit das Werkzeug immer im Sollbahn bleibt und Pfadfehler vermieden werden. Zudem reduzieren Pfadmodifikation und -kompensation Fehler durch Verformung und Federung. Beim Spannen oder Schneiden beeinflussen Schnittgeschwindigkeit und -winkel den Werkstückzustand. Wissenschaftlich fundierte Prüfung ist nötig. Unterstützend können z. B. vergrößerte Frei- und Schneidwinkel Schnittgeschwindigkeit und Reibung kontrollieren.
Fazit
Der rasante Fortschritt der Bearbeitungstechnologie treibt die CNC-Bearbeitungsbranche stark an. Anwendung findet sie in Luftfahrt, Maschinenbau etc. Die Anforderungen an Dünnwandteil-Bearbeitung steigen stetig – höhere Qualität für moderne Fertigung. Beeinflussende Faktoren sind Spannung, Schneidwinkel, Schnittverfahren/-bahn und Bearbeitungsroute. Fachleute müssen diese beherrschen und Verbesserungsmethoden verstehen, um die Branche weiterzuentwickeln.
Herstellungsprozess
- CNC-Teilekosten senken: Smarte Strategien für wirtschaftliche Fertigung
- 3D-Druck vs. CNC-Zerspanung für Kunststoffteile: Die richtige Wahl treffen
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- CNC-Bearbeitung vs. Spritzguss: Welches Verfahren eignet sich für Ihre Kunststoffteile?
- 10 bewährte Strategien zur Minimierung von CNC-Bearbeitungskosten
- CNC-Bearbeitung: 3-, 4- & 5-Achs-Systeme im Vergleich für optimale Präzision
- Die 5 Essentials für präzise CNC-Bearbeitungsangebote
- Präzisions-CNC-Bearbeitung: Umfassender Überblick zur Teilfertigung
- Präzisionsteile & Komponenten-Veredelungsdienstleistungen