



Expertenleitfaden zur Wellenbearbeitung: Techniken, Tipps & häufige Fallstricke
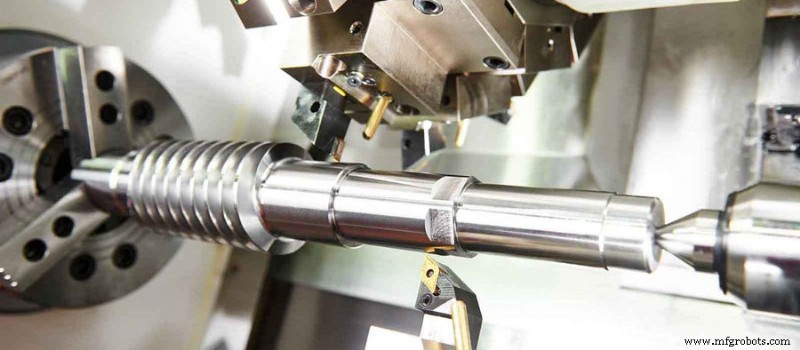
Wellen sind gängige Bauteile: Rotationskörper, Länge > Durchmesser. Weit verbreitet in Maschinen – Lagerung von Antriebselementen, Drehmomentübertragung, Lastaufnahme. Die Bearbeitung folgt festen Regeln. Dieser Artikel zeigt konkrete Bearbeitungsschritte und wichtige Aufmerksamkeitspunkte.
1. Grundlegende Bearbeitungsroute von Wellen
Hauptbearbeitungsflächen: Außenflächen und Sonderflächen. Geeignete Methode wählen nach Genauigkeitsstufe und Rauheitsanforderung. Vier grundlegende Routen:
- Rauhdrehen → Vorfertigdrehen → Fertigdrehen. Wichtigste Route für Außenbearbeitung von Wellen aus üblichen Materialien.
- Rauhdrehen → Vorfertigdrehen → Vorfräsen → Feinschleifen. Für Eisenwerkstoffe mit hoher Präzision, geringer Rauheit und Härtbedarf – Schleifen ist ideales Folgeverfahren.
- Rauhdrehen → Vorfertigdrehen → Fertigdrehen → Diamantdrehen. Speziell für NE-Metalle (geringe Härte, schleifen verstopft Poren → erforderliche Rauheit kaum erreichbar). Fein- & Diamantdrehen nötig.
- Rauhdrehen → Vorfertigdrehen → Vorfräsen → Feinschleifen → Feinstbearbeitung. Für gehärtete Eisenwerkstoffe mit höchster Präzision & geringster Rauheit.
2. Vorfertigung von Wellen
Vor dem Außendrehen sind Vorbereitungsprozesse nötig – die Vorfertigung. Wichtigste: Richten. Rohlinge verbiegen sich oft bei Herstellung, Transport, Lagerung. Für zuverlässiges Spannen und gleichmäßigen Bearbeitungsaufmaß: Kaltrichten mit Pressen oder Richtmaschinen.
3. Spannreferenzen für Wellenbearbeitung
Erstens: Werkstück-Mittenloch als Spannreferenz.
Koaxialität von Außenflächen, Kegelbohrungen, Gewindeflächen und Rechtwinkligkeit der Stirnfläche zur Drehachse sind Maßstäbe der Lagegenauigkeit. Diese Flächen haben die Wellenmittellinie als Konstruktionsreferenz. Mittenlochspannung folgt dem Referenzüberlagerungsprinzip. Mittenloch ist nicht nur Spannreferenz beim Drehen, sondern auch für alle Folgeprozesse und Prüfung – Referenzvereinheitlichung. Mit zwei Mittenlöchern lassen sich in einer Spannung max. Außenflächen und Stirnflächen bearbeiten.
Zweitens: Außenkreis + Mittenloch als Spannreferenz.
Überwindet mangelnde Spannsteifigkeit des Mittenlochs – besonders bei schweren Werkstücken führt Mittenlochspannung zu instabilem Sitz, Schnittkraft begrenzt. Außenkreis + Mittenloch beseitigt dieses Problem. Beim Schruppen: Wellenaußenfläche + ein Mittenloch als Referenz nimmt großes Schnittmoment auf – gängigste Spannmethode für Wellen.
Drittens: Zwei Außenkreise als Spannreferenz.
Bei Hohlwellen-Innenbearbeitung kann Mittenloch nicht als Referenz dienen → zwei Außenkreise als Referenz. Bei Werkzeugmaschinenspindeln oft die beiden Lagerzapfen als Referenz – sichert Koaxialität Kegelbohrung zu Lagerzapfen, eliminiert Referenzversatzfehler.
Viertens: Konusdorn mit Mittenloch als Spannreferenz.
Häufigste Methode bei Außenbearbeitung von Hohlwellen.
4. Spannen von Wellen
Konusdorn und Konushülsendorn erfordern hohe Bearbeitungsgenauigkeit. Mittenloch ist nicht nur eigene Spannreferenz, sondern auch Referenz für Fertigbearbeitung des Hohlwellen-Außenkreises. Konusfläche von Dorn/Hülse muss hohe Koaxialität zum Mittenloch haben. Daher: Installationen des Konusdorns minimieren → Wiederholungsfehler reduzieren. In der Praxis: Nach Dornmontage wird dieser bis Bearbeitungsende nicht mehr entfernt/ausgetauscht.
Herstellungsprozess
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- VTC 1000: Mittelbereich-Drehen beschleunigen mit modularer Präzision
- Miyano GN-3200 Ultrapräzisions-Drehzentrum – Exzellenz bei Kleinteilen
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- CNC-Gewindeteile designen: Expertentipps für Präzision und Zuverlässigkeit
- 10 bewährte Strategien zur Minimierung von CNC-Bearbeitungskosten
- Expertenleitfaden: CNC-Bearbeitung von Unterschnitten – Tipps & Best Practices
- Die 5 Essentials für präzise CNC-Bearbeitungsangebote
- Wesentliche Bohr-Tipps: Leistung & Qualität steigern
- Optimale Materialien für präzise CNC-Drehteile