



Optimale CNC-Werkzeuge für Aluminiumteile wählen
Mit steigendem Lebensstandard wächst die Vorliebe für metallische Optik – Aluminiumprodukte finden in vielen Branchen mehr Einsatz. Gegenüber Stahl und Superlegierungen ist es ein weiches Metall, HRC-Härte nicht hoch, aber zäher. Daher höhere Werkzeuganforderungen. Schneidet man Weichmetall mit hochhartem Hartmetallfräser, bricht die Schneide, Standzeit ist extrem kurz. Es braucht hochwertige Werkzeuge mit geringer Härte und Anti-Anhaftungseigenschaften – nur so steigen Maschinen-Geschwindigkeit und -Effizienz.
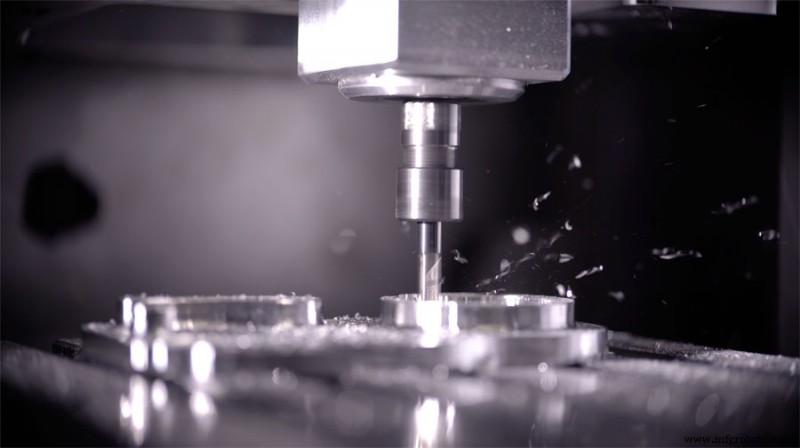
Wie wählt man Wendeschneidplatten für CNC-Aluminiumteile?
Bei Aluminiumlegierungen, besonders beim Feinschlichten mit kleinem Aufmaß, ist die Schneide von Wendeschneidplatten oft stumpf → „Pflug-Effekt“, Schneide dringt plötzlich ins Werkstück → sprunghafter Schnittkraftanstieg. Folge: übermäßige Werkzeugbeanspruchung, hoher Leistungsbedarf. Durch Schneidkantenanforderungen verschärft sich das Problem. Für Schlichten muss scharfe, positive Schneide genutzt werden. Für hohes Zeitspanvolumen beim Schruppen braucht die Schneide ausreichende Festigkeit. Zu beachten: Schnittkraft, Schneideneindringung, Spanbildung, Stabilität, Plattenpositionierung & -spannung.
Plattengeometrie
Ziel: beste Teile nach Design- oder Kundenanforderung (Dicke, Tragfähigkeit, Maß). CNC-Maschinen fertigen Aluminiumteile diverser Größen/Formen durch effektive Werkzeugsequenzierung. Steigerung des Outputs erfordert Wendeschneidwerkzeuge – Bediener kann Schneide bei Bedarf wechseln, ermöglicht multiple automatisierte Bearbeitung. CNC-Wendeschneidplatten mit verschiedenen Schneiden für Nachbearbeitung (Polieren, Schleifen). In der CNC-Aluminiumbearbeitung hängt Plattenleistung von Geometrie, Freiwinkel und Spanwinkel ab.
Plattenform
Werkzeuge für CNC-Aluminium haben spezifische Geometrien, die Endqualität beeinflussen. Formen: Raute, Kreis, Dreieck, Quadrat. Scharfe Winkel → bessere Teilequalität. Beispiel: Hochgeschwindigkeits-Oberflächenbearbeitung von Schmiedealuminium – 30°–35° Platten optimal. Diamantplatten beim Drehen von Schmiedealuminium → hohe Oberflächengüte.
Gussaluminium erfordert Rundplatten für Qualität. Rauhe Guss-Oberfläche + scharfes Werkzeug = schlechtes Finish. Plattenform beeinflusst CNC-Parameter: Vorschub, Schnitttiefe, Werkzeugfreiraum. Schärfere Formen → kleinerer Vorschub, größerer Freiraum.
Welche Faktoren bei Bearbeitungswerkzeugen beachten?
Spanwinkel & Einstellwinkel
Spanwinkel = Winkel zwischen Schneidenspitze und gespanntem Werkstück. Positiv oder negativ je nach Plattenposition. Für Aluminium bevorzugen wir positive Spanwinkel. Als weiches Metall müssen wir Schnittwiderstand minimieren.
Während der Bearbeitung sammeln sich Späne um das Werkzeug → beeinträchtigt Endqualität. Positiver Spanwinkel sichert effektive Spanbewältigung. Durch Senkung der Schneidetemperatur auch Temperaturkontrolle. Dies schafft optimale Bearbeitungsbedingungen für Aluminium und verlängert Schneidenstandzeit.
CNC-Fräsen nutzt selten Spanwinkel, da Einstellwinkel das Werkzeug-Werkstück-Verhältnis am Werkzeughalter definiert. Durch Aluminium-Zerspanbarkeit nutzen wir 90°-Einstellwinkel. Ermöglicht verschiedene Fräsprozesse: Planfräsen, Nutenfräsen, Eckfräsen.
Durchmesserfaktor
Radialkraft-Einfluss: Kleinere/mittlere Durchmesser → geringere Steifigkeit, stärkerer Auslenkung; große Durchmesser → stabiler, unterschiedliche Antivibrationsanforderungen. Vorschub nicht Hauptfaktor für Radialkraft. Bei unterschiedlichen Vorschüben (typisch 0,25/0,35 mm/Zahn) ändert sich Radialkraft nur geringfügig. Typischer Alu-Fräser Ø25 mm: Schneidenfase 1°, 0,1 mm breit, perfekt abgestimmt auf gekrümmte Schneide.
Freiwinkel
Definiert Werkzeug-Werkstück-Beziehung; Platteneinbau als Referenz. Wie Spanwinkel: positiv/negativ. Für CNC-Aluminium (Rapid Prototyping oder Serie) positiver Freiwinkel empfohlen. Wendeschneidplatten erlauben Freiwinkelwechsel. 20°–30° Freiwinkel → bessere Oberflächengüte bei Aluminium.
Aluminium-Spanbrecher
Spananhäufung behindert Hochgeschwindigkeitsbearbeitung. Späne sind oft klebrig → Herausforderung beim Spänemanagement auf CNC-Oberfläche. Spanbrecherdesign hängt stark von Span- und Freiwinkel ab.
In der Serienfertigung von CNC-Aluminiumteilen: scharfe, breite Spanbrecher empfohlen. Breitere Spanbrecher entfernen Späne diverser Größen.
Suchen Sie ideale CNC-Aluminiumbearbeitung? Kontaktieren Sie uns.
Herstellungsprozess
- Die richtigen CNC-Fräser auswählen: Auswahl-Tipps & Betriebsvorsichtsmaßnahmen
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Optimierte Werkzeuge & Bearbeitungsstrategien für E‑Fahrzeug‑Teile
- CNC-Bearbeitungsexzellenz: 4 Prüfverfahren & 3 Schlüssellösungen für Hersteller
- Bewährte technologische & operative Strategien zur Minimierung von Aluminiumverformung
- Expertenrat zur Materialauswahl für die CNC-Bearbeitung
- Verhinderung von Verformung bei Aluminium-CNC-Teilen: Bewährte Strategien
- Umfassender Leitfaden zur Auswahl von CNC-Kunststoffbearbeitung
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile