



Maßgenauigkeit in der Zerspanung: 5 bewährte Verfahren im Vergleich
Einleitung
Maßgenauigkeit beschreibt, inwieweit die tatsächlichen geometrischen Parameter (Abmessung, Form, Lage) eines Teils nach der Bearbeitung den im Zeichnung festgelegten Idealwerten entsprechen. Je höher die Übereinstimmung, desto höher die Genauigkeit.
Dieser Beitrag beleuchtet drei Aspekte:
- Erreichen der Maßgenauigkeit
- Erreichen der Formgenauigkeit
- Erreichen der LagenGenauigkeit
Methoden zur Maßgenauigkeit
(1) Probenschnittverfahren (Trial Cutting)
Zunächst wird ein kleiner Teil der Fläche angeschnitten, das Maß gemessen, das Werkzeug justiert, erneut angeschnitten und gemessen. Nach zwei bis drei Iterationen, wenn das Maß stimmt, wird die gesamte Fläche bearbeitet. Der Zyklus „Probenschnitt – Messen – Justieren – Probenschnitt“ wird wiederholt, bis die geforderte Genauigkeit erreicht ist (z. B. Probebohren von Bohrungssystemen im Gehäuse).
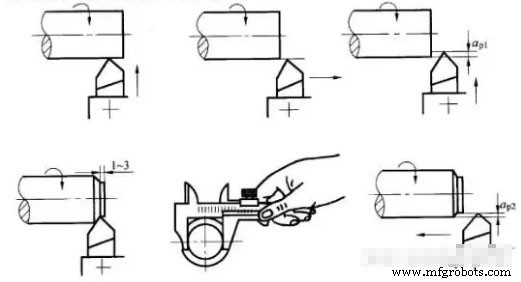
Die erreichbare Genauigkeit kann sehr hoch sein, es sind keine komplexen Vorrichtungen nötig. Nachteile: zeitaufwändig (mehrfaches Justieren, Messen, Rechnen), geringe Effizienz, stark abhängig vom Können des Bedieners und der Messmittelgenauigkeit, unstabile Qualität. Daher nur bei Einzel- und Kleinserienfertigung üblich.
Eine Variante ist das Passverfahren: Anhand eines bereits bearbeiteten Teils wird das Gegenstück bearbeitet, oder mehrere Teile werden gemeinsam bearbeitet. Das endgültige Maß richtet sich nach der Passungsanforderung.
(2) Einstellverfahren (Adjustment Method)
Mithilfe von Lehren, Normalen oder Referenzteilen werden die relativen Positionen von Maschine, Vorrichtung, Werkzeug und Werkstück voreingestellt. Da das Maß vorab festgelegt ist, entfällt der Probenschnitt während der Bearbeitung; das Maß wird automatisch und konstant für den gesamten Losfertigungsprozess gehalten. Beispiel: Fräsvorrichtung mit Einstelllehre zur Werkzeugpositionierung. Der Kern: Verwendung von fester Anschlag-, Einstell- oder Voreinstellvorrichtungen an der Maschine, um das Werkzeug auf eine definierte Position relativ zur Maschine oder Vorrichtung zu bringen, dann Losfertigung.
Auch das Vorschubarbeiten nach Skala (z. B. Handradskala) zählt dazu – die Skala wird zuvor per Probenschnitt kalibriert. In der Serienfertigung werden feste Anschläge, Lehren, Normalen oder Voreinstellgeräte genutzt.
Das Einstellverfahren bietet bessere Genauigkeit und Stabilität als das Probenschnittverfahren, höhere Produktivität, geringere Anforderungen an den Maschinenbediener, aber höhere an den Einrichter. Typisch für Serien- und Großserienfertigung.
(3) Festmaßverfahren (Sizing Method)
Die Abmessung des Werkzeugs bestimmt direkt das Werkstückmaß. Normierte Werkzeuge (Reibahlen, Bohrreibahlen, Bohrer) sichern die Maßhaltigkeit (z. B. Bohrungsdurchmesser).
Einfach zu bedienen, hohe Produktivität, stabile Genauigkeit, fast unabhängig vom Bedienerkönnen. Weit verbreitet in allen Fertigungsarten (Bohren, Reiben, etc.).
(4) Aktives Messverfahren (In-Process Measurement)
Während der Bearbeitung wird das Maß kontinuierlich oder diskret gemessen und mit dem Sollwert verglichen; die Maschine fährt fort oder stoppt. Moderne Systeme zeigen Messwerte digital an. Das Messgerät wird zum fünften Faktor im Prozesssystem (Maschine, Werkzeug, Vorrichtung, Werkstück).
Stabile Qualität, hohe Produktivität – Entwicklungstrend der Fertigungstechnik.
(5) Automatisches Regelverfahren (Automatic Control)
Ein System aus Messgerät, Vorschubeinheit und Regelkreis bildet eine automatisierte Fertigungszelle. Messung, Werkzeugkorrektur, Bearbeitung, Abschaltung laufen vollautomatisch ab. Beispiel: CNC-Maschine mit programmgeführtem Ablauf.
① Automatische Messung
Die Maschine verfügt über ein integriertes Messsystem. Bei Erreichen des Sollmaßes wird das Werkzeug automatisch zurückgefahren und die Maschine gestoppt.
② Numerische Steuerung (NC/CNC)
Servomotoren, Kugelgewindetriebe und ein komplettes NC-System steuern die präzise Bewegung von Werkzeugschlitten oder Tisch. Die Maßbildung (Bewegungsweg) erfolgt durch ein vorgegebenes Programm. Heutige Systeme nutzen vorprogrammierte Abläufe, adaptieren sich an veränderte Bedingungen, optimieren den Prozess selbsttätig (adaptive Steuerung).
Automatische Regelverfahren bieten stabile Qualität, hohe Produktivität, Flexibilität und Eignung für Variantenerfertigung – Basis der computerunterstützten Fertigung (CAM) und aktueller Entwicklungstrend.
Herstellungsprozess
- Java Methoden: Definieren, Aufrufen und Effektiv Nutzen
- C# Methoden: Definieren, Aufrufen, Rekursion & Parameterübergabe
- Wesentliche Werkzeugeinfahr-Techniken für Präzisionsbearbeitung
- Werkstückgenauigkeit steigern: Expertenstrategien für CNC-Bearbeitung
- CNC-Zerspanung meistern: Experten-Tipps & Best Practices
- CNC-Bearbeitungsgenauigkeit steigern: Fehlerursachen analysieren & effektiv kompensieren
- Bewährte Techniken für präzise Maßgenauigkeit in der Bearbeitung
- Präzisionsbearbeitung: Methoden zur Erreichung von Form- & LagenGenauigkeit
- Vier bewährte Verfahren für partielle Galvanisierung
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen