



Bewährte Techniken für präzise Maßgenauigkeit in der Bearbeitung
Bearbeitungsgenauigkeit bezeichnet den Grad, in dem die tatsächlichen geometrischen Parameter (Größe, Form und Lage) des Teils nach der Bearbeitung den im Zeichnung angegebenen idealen geometrischen Parametern entsprechen. Je höher die Übereinstimmung, desto höher die Bearbeitungsgenauigkeit.
In der Bearbeitung ist es aufgrund verschiedener Einflüsse faktisch unmöglich, jeden geometrischen Parameter des Teils exakt dem idealen Parameter anzupassen; es gibt immer Abweichungen. Diese Abweichung ist der Bearbeitungsfehler.
Erkundung aus drei Aspekten:
- Methode zur Erlangung der Maßgenauigkeit
- Methode zur Erlangung der Formgenauigkeit
- Methode zur Erlangung der Lagegenauigkeit
1. Methode zur Erlangung der Maßgenauigkeit
(1) Probe-Schneid-Verfahren (Trial Cutting Method)
Zuerst wird ein kleiner Teil der zu bearbeitenden Fläche probeweise geschnitten, die Größe des Probeschnitts gemessen, die Position der Schneide relativ zum Werkstück gemäß den Bearbeitungsanforderungen justiert, dann erneut probeweise geschnitten und gemessen. Nach zwei oder drei Probeschnitten und Messungen, wenn die Größe den Anforderungen entspricht, wird die gesamte zu bearbeitende Fläche bearbeitet.
Das Probe-Schneid-Verfahren folgt dem Zyklus „Probeschnitt – Messung – Justierung – erneuter Probeschnitt“ und wiederholt sich, bis die geforderte Maßgenauigkeit erreicht ist.
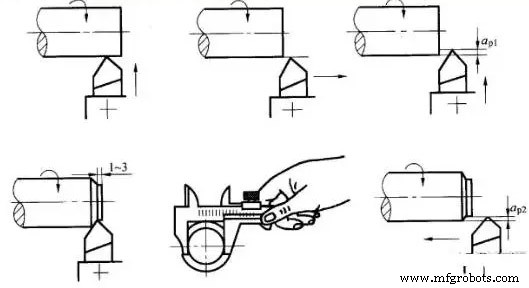
Die mit dem Probeschnitt erreichbare Genauigkeit kann sehr hoch sein. Es erfordert keine komplexen Vorrichtungen, aber die Methode ist zeitaufwändig (mehrfache Justierungen, Probeschnitte, Messungen, Berechnungen), ineffizient und abhängig vom Können der Arbeiter und der Genauigkeit der Messgeräte. Die Qualität ist instabil, daher nur für Einzel- und Kleinserienfertigung geeignet.
Als Variante des Probeschnitts – das Passverfahren – wird basierend auf dem bearbeiteten Teil ein anderes passendes Werkstück bearbeitet, oder zwei (oder mehr) Werkstücke werden zusammen bearbeitet. Die Anforderung an die endgültige bearbeitete Größe im Passverfahren basiert auf den Passanforderungen mit dem bearbeiteten Teil.
(2) Einstellverfahren (Adjustment Method)
Muster- oder Normalteile werden verwendet, um die genauen relativen Positionen von Maschine, Vorrichtung, Werkzeug und Werkstück einzustellen, um die Maßgenauigkeit der Werkstücke zu gewährleisten. Da die Größe im Voraus justiert wird, ist während der Bearbeitung kein erneuter Probeschnitt nötig. Die Größe wird automatisch erzielt und bleibt bei der Bearbeitung eines Werkstücksatzes konstant. Dies ist das Einstellverfahren. Beispiel: Bei einer Fräsmaschinenvorrichtung wird die Werkzeugposition durch den Einstellblock bestimmt. Der Kern des Einstellverfahrens ist die Verwendung von Festmaßvorrichtungen oder Werkzeugeinstellern an der Maschine oder voreingestellten Werkzeughaltern, um das Werkzeug auf eine bestimmte Positionsgenauigkeit relativ zur Maschine oder Vorrichtung zu bringen, und dann einen Satz Werkstücke zu bearbeiten.
Auch das Vorschieben des Werkzeugs nach Skala und anschließendes Schneiden an der Maschine ist eine Art Einstellverfahren. Hierbei muss die Skala am Einsteller nach dem Probeschnittverfahren bestimmt werden. In der Serienfertigung werden oft Einstellvorrichtungen wie feste Anschläge, Lehren und Schablonen verwendet.
Das Einstellverfahren hat bessere Bearbeitungsgenauigkeit und Stabilität als das Probeschnittverfahren und höhere Produktivität. Es stellt keine hohen Anforderungen an Maschinenbediener, aber hohe an Maschinen einsteller, und wird oft in Serien- und Massenfertigung eingesetzt.
(3) Festmaßverfahren (Fixed Size Method / Sizing Method)
Die Methode, die entsprechende Größe des Werkzeugs verwendet, um die Größe des zu bearbeitenden Werkstücks zu sichern, heißt Festmaßverfahren. Es verwendet normierte Werkzeuge für die Bearbeitung, und die Größe der bearbeiteten Fläche wird durch die Werkzeuggröße bestimmt. Das heißt, ein Werkzeug mit bestimmter Maßgenauigkeit (z. B. Reibahle, Bohrer etc.) sichert die Genauigkeit des Werkstücks (z. B. Bohrung).
Das Festmaßverfahren ist einfach zu bedienen, hat hohe Produktivität, und die Bearbeitungsgenauigkeit ist relativ stabil. Es hat fast nichts mit dem technischen Niveau der Arbeiter zu tun, hat hohe Produktivität und wird in verschiedenen Produktionsarten breit eingesetzt. Beispiel: Bohren, Reiben etc.
(4) Aktives Messverfahren (Active Measurement Method)
Während des Bearbeitungsprozesses werden die Bearbeitungsmaße während der Bearbeitung gemessen, und nach Vergleich der Messergebnisse mit den konstruktiv geforderten Maßen wird entweder die Maschine weiterarbeiten gelassen oder gestoppt. Dies ist das aktive Messverfahren.
Derzeit können die Werte im aktiven Messverfahren digital angezeigt werden. Das aktive Messverfahren fügt das Messgerät dem Prozesssystem (Einheit von Maschine, Werkzeug, Vorrichtung und Werkstück) hinzu und wird zu dessen fünftem Faktor.
Das aktive Messverfahren hat stabile Qualität und hohe Produktivität, ist die Entwicklungsrichtung.
(5) Automatisches Steuerverfahren (Automatic Control Method)
Diese Methode besteht aus Messvorrichtung, Vorschubeinrichtung und Steuersystem. Sie vereint Messung, Vorschub und Steuersystem zu einem automatischen Bearbeitungssystem, und der Bearbeitungsprozess wird automatisch vom System abgeschlossen.
Eine Reihe von Aufgaben wie Maßmessung, Werkzeugkompensation, Schneidbearbeitung und Maschinenstopp werden automatisch ausgeführt, und die geforderte Maßgenauigkeit wird automatisch erreicht. Beispiel: Bei der Bearbeitung auf einer CNC-Maschine werden Teile durch verschiedene Programmanweisungen gesteuert, die Bearbeitungsreihenfolge und -genauigkeit kontrollieren.
Das ursprüngliche automatische Steuerverfahren wurde durch aktives Messen und mechanische oder hydraulische Steuersysteme realisiert. Derzeit werden vorab nach Bearbeitungsanforderungen arrangierte Programme breit eingesetzt. Programme, die vom Steuersystem ausgegeben werden, um Maschinen oder numerisch gesteuerte Maschinen zur Ausführung digitaler Informationsanweisungen zu steuern, und die sich an Änderungen der Bearbeitungsbedingungen anpassen, die Bearbeitungsmenge automatisch anpassen und den Bearbeitungsprozess gemäß festgelegten Bedingungen optimieren. Das adaptive Steuerwerkzeug führt automatische Steuerbearbeitung durch.
Das automatische Steuerverfahren hat stabile Qualität, hohe Produktivität, gute Bearbeitungsflexibilität und Anpassungsfähigkeit an Variantfertigung, ist die aktuelle Entwicklungsrichtung der mechanischen Fertigung und Basis der rechnergestützten Fertigung (CAM).
2. Methode zur Erlangung der Formgenauigkeit
(1) Bahnverfahren (Trajectory Method)
Dieses Bearbeitungsverfahren nutzt die Bahn der Werkzeugspitzenbewegung, um die Form der bearbeiteten Fläche zu erzeugen. Gewöhnliches Drehen, Fräsen, Hobeln und Schleifen gehören alle zum Werkzeugspitzenbahnverfahren. Die damit erzielte Formgenauigkeit hängt hauptsächlich von der Genauigkeit der Formbewegung ab.
(2) Formverfahren (Forming Method)
Die Geometrie des Formwerkzeugs ersetzt bestimmte Formbewegungen der Maschine, um die Form der bearbeiteten Fläche zu erhalten. Beispiele: Formdrehen, Formfräsen, Formschleifen etc. Die Formgenauigkeit hängt hauptsächlich von der Form der Schneide ab.
(3) Wälzverfahren (Generating Method)
Die von Werkzeug und Werkstück gebildete Einhüllfläche erzeugt die Form der bearbeiteten Fläche, z. B. Wälzfräsen, Wälzstoßen, Wälzschleifen, Wälzrändeln, Wälzverzahnen etc. Die Formgenauigkeit hängt hauptsächlich von der Formgenauigkeit und Wälzbewegungsgenauigkeit der Schneide ab.
3. Methode zur Erlangung der Lagegenauigkeit
In der Bearbeitung wird die Genauigkeit der Lage der bearbeiteten Fläche auf anderen Flächen hauptsächlich durch das Spannen des Werkstücks bestimmt.
(1) Direktes Ausrichten der Spannung
Diese Methode nutzt einen Messuhr, eine Markierplatte oder Sichtprüfung, um das Werkstück direkt auf der Maschine auszurichten.
(2) Anreißen und Ausrichten der Spannung
Zuerst werden Mittellinie, Symmetrielinie und Bearbeitungslinie jeder zu bearbeitenden Fläche auf dem Rohling gemäß der Teilzeichnung angezeichnet. Dann wird das Werkstück auf der Maschine installiert, und die Spannposition wird gemäß der angezeichneten Linie ausgerichtet.
Diese Spannmethode hat geringe Produktivität, geringe Genauigkeit und hohe Anforderungen an das Können der Arbeiter. Sie wird generell für komplexe und schwere Teile in Kleinserienfertigung verwendet, oder wenn die Rohlingstoleranzen groß sind und nicht direkt mit Vorrichtungen gespannt werden können.
(3) Spannen mit Vorrichtungen (Fixtures)
Die Vorrichtung wird speziell gemäß den Anforderungen des Bearbeitungsprozesses konstruiert. Die Positionierelemente an der Vorrichtung können schnell die korrekte Position des Werkstücks relativ zur Maschine und zum Werkzeug einnehmen. Die Positioniergenauigkeit des Werkstücks kann ohne Ausrichtung sichergestellt werden, und die Spannproduktivität mit der Vorrichtung ist hoch. Die Positioniergenauigkeit ist hoch, aber spezielle Vorrichtungen müssen entworfen und gefertigt werden, was in Serien- und Massenfertigung breit eingesetzt wird.
Herstellungsprozess
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- CNC-Bearbeitungsexzellenz: 4 Prüfverfahren & 3 Schlüssellösungen für Hersteller
- Top 5 Anwendungen der Kunststoff-CNC-Bearbeitung: Präzision, Geschwindigkeit und Qualität
- Präzises Hochgeschwindigkeitsfräsen von Aluminiumteilen
- Gewindebearbeitung auf CNC-Bearbeitungszentren: Bewährte Techniken & Best Practices
- CNC-Bearbeitung: Häufige Probleme & effektive Lösungen für Drehzahl, Vorschub & Schnitttiefe
- Maßgeschneidertes CNC-Bearbeiten meistern: Die Kraft von Vorrichtungen & Spannmitteln
- Präzisionsbearbeitung: Methoden zur Erreichung von Form- & LagenGenauigkeit
- Wesentliche Bohr-Tipps: Leistung & Qualität steigern
- Vier bewährte Verfahren für partielle Galvanisierung