



Entscheidende Faktoren für die Qualität der Galvanikschicht
Die Qualität galvanisch beschichteter Teile wirkt sich direkt auf die Gesamtqualität der Ausrüstung aus. Faktoren, die die Galvanikqualität beeinflussen, lassen sich in interne und externe Faktoren unterteilen. Daher ist es nicht nur notwendig, die internen Faktoren umfassend zu verstehen, sondern auch die externen Einflüsse dürfen nicht vernachlässigt werden. Eine strenge Kontrolle jedes Verfahrensschritts sichert die Beschichtungsqualität.
1. Interne Faktoren
Ein strenges Qualitätsmanagement in der Galvanikwerkstatt ist die entscheidende Garantie für die Qualität galvanisierter Teile. Um die Beschichtungsqualität grundlegend zu verbessern und hochwertige Schichten zu erhalten, muss jeder interne Prozessschritt, der die Galvanikqualität beeinflusst, vollständig verstanden werden.
(1) Vorbehandlungsfaktoren
Die Haftfestigkeit, Korrosionsbeständigkeit und das Erscheinungsbild zwischen der Beschichtung und dem Substrat hängen direkt von der Qualität der Oberflächenvorbehandlung ab. Öl, Rost, Zunder und andere Verunreinigungen auf der Werkstückoberfläche verhindern den vollständigen Kontakt des Galvanikbads mit dem Metallsubstrat. Auf einer solchen Oberfläche kann keine qualifizierte Schicht gebildet werden. Selbst bei extrem dünnen Öl- und Oxidfilmen, die optisch normale und feinkristalline Schichten ergeben, ist die Haftfestigkeit erheblich reduziert.
Daher ist die Vorbehandlung der Teile die Voraussetzung für gute Ergebnisse im gesamten Galvanikprozess. Erstens müssen Konzentration und Reinheit der Entfettungs- und Beizlösungen sichergestellt sein. Schwimmendes Öl muss rechtzeitig entfernt werden; zweitens beeinträchtigen Verunreinigungen in der Entrostungslösung ab einem bestimmten Grad die Beschichtungsqualität, weshalb ein regelmäßiger Austausch erforderlich ist.
(2) Chemische Faktoren des Galvanikbads
In der Galvanikproduktion gelangen aus verschiedenen Gründen schädliche Verunreinigungen in das Bad. Diese umfassen Metallverunreinigungen, Metalloxide, nichtmetallische Verunreinigungen, unlösliche Schwebstoffe und organische Verunreinigungen. Die Art der Verunreinigungen variiert je nach Badtyp, und die Toleranz gegenüber gleichen Verunreinigungen unterscheidet sich. Wenn sich eine oder mehrere schädliche Verunreinigungen bis zu einem kritischen Grad anreichern, beeinträchtigen sie die Badleistung und die Schichtqualität. Daher sollte nicht gewartet werden, bis sich Verunreinigungen schädlich auswirken, bevor das Bad aufbereitet wird.
Zusätzlich hat jeder Badbestandteil einen optimalen Prozessbereich. Das Bad sollte regelmäßig analysiert werden, um alle Komponenten im Sollbereich zu halten. Je nach Produktionsvolumen, Erfahrung und Analyseergebnissen sollte das Bad vorbeugend gereinigt werden, bevor die Schichtqualität beeinträchtigt wird, um die Badstabilität zu gewährleisten.
(3) Prozessbedingungen und Steuerungsfaktoren
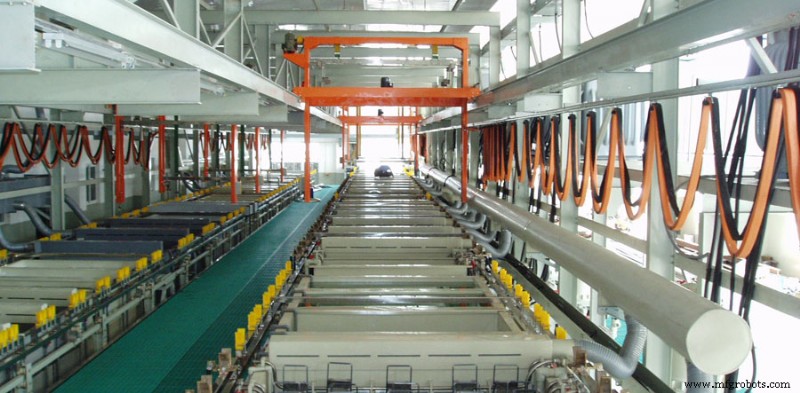
Die Kontrolle der Prozessbedingungen wirkt sich direkt auf die Schichtqualität aus. Nur durch Beherrschung und Kontrolle aller Prozessparameter jedes Verfahrens lassen sich hochwertige Beschichtungen erzielen. Parameter wie Temperatur, Stromdichte, pH-Wert und Beschichtungsdauer müssen aufeinander abgestimmt sein. Beispielsweise hat bei der Hartverchromung eine nicht abgestimmte Temperatur-Stromdichte-Kombination großen Einfluss auf den Kathodenstromwirkungsgrad, die Streufähigkeit, die Schichthärte und den Glanz. Wie in der Abbildung dargestellt, erfordert eine höhere Temperatur eine entsprechende Erhöhung der Stromdichte für die gewünschte Schicht. Beide Parameter bedingen sich gegenseitig: ändert sich einer, muss der andere angepasst werden. Ungesteuerte Prozessbedingungen führen unweigerlich zu Qualitätsunfällen.
2. Externe Faktoren
Als Teil der Gesamtqualität von Produktbauteilen wird die Galvanikqualität nicht nur durch den Galvanikprozess und interne Werkstattabläufe beeinflusst, sondern in unterschiedlichem Maße auch durch andere Produktionsbereiche und technische Abteilungen des Unternehmens. Diese Faktoren werden oft übersehen, verdienen aber volle Aufmerksamkeit.
(1) Konstruktionsfaktoren
Produktkonstrukteure achten bei der Zeichnungserstellung oft nur auf Form, Maß, Bearbeitungsgenauigkeit und vernachlässigen die Fertigungstechnik, insbesondere den Galvanikprozess. Dies verursacht unnötige Schwierigkeiten in der Galvanik und beeinträchtigt die Produktqualität.
1. Einfluss der Bauteilgeometrie auf die Galvanikqualität
Die Streufähigkeit von Chrombädern ist äußerst gering. Stromkonzentration an Kanten und Spitzen führt zu lokalen Fehlern wie Graten, Anbrennen und Knötchen. Bei komplex geformten Teilen bleiben tiefe Vertiefungen und Innenflächen oft unbeschichtet. Zwar können Formanoden, Schutzkathoden und Hilfsanoden gleichmäßigere Schichten erzeugen, doch dies erhöht den Aufwand und die Kosten erheblich. Daher sollten Konstrukteure dies bereits in der Designphase berücksichtigen, und Fertigungstechniker sollten die Prozesseignung prüfen. Spezialanoden sollten nur bei absoluter Notwendigkeit eingesetzt werden.
2. Einfluss der Montagebauweise auf die Galvanikqualität
Unter Montage versteht man ein nach Schweißen oder Nieten nicht mehr zerlegbares Baugruppen-Teil. Beispielsweise die Samtbänder-Trägerplatten-Kombination der oberen und unteren Reinigungsvorrichtungen einer Haspelspinnmaschine wird als komplette Einheit galvanisiert. Dabei dringt die Chemielösung in Spalten ein. Zum einen sickert das in Spalten verborgene Elektrolyt nach der Galvanik aus und reagiert mit der Schicht, was zu Korrosion führt. Zum anderen verunreinigt die nicht vollständig entfernte Vorbehandlungslösung das nachfolgende Bad und beeinträchtigt die Qualität. Daher sollte in der Konstruktion die Galvanik ganzer Baugruppen vermieden und stattdessen Einzelteile beschichtet und erst danach montiert werden.
3. Unklare Kennzeichnung in der Zeichnung
Traditionell werden galvanisierte Teile in Zeichnungen nur pauschal angegeben, ohne die Hauptfunktionsflächen zu kennzeichnen. Dies führt zu Betriebsverwirrung. Für Hauptbauteile muss der Galvanikprozess die interne und externe Schichtqualität sicherstellen, ohne sichtbare Farbunterschiede. Nur wenn Haupt- und Nebenteile in der Zeichnung ausgewiesen sind, kann beim Galvanisieren die richtige Aufhängevorrichtung gewählt, die Montageposition festgelegt und sichergestellt werden, dass Hauptbereiche priorisiert und nicht zu beschichtende Stellen isoliert werden.
(2) Oberflächenzustand vor der Galvanik
Die Oberflächenqualität der Teile vor dem Galvanisieren beeinflusst die Beschichtungsqualität maßgeblich. Eine auf glatter, ebener Fläche gebildete Schicht ist stets besser als eine auf rauer Oberfläche. Zerspanung, Kaltziehen und andere Vorfertigungsprozesse müssen Maßhaltigkeit, Formtoleranz und Oberflächengüte sicherstellen. Rost, Zunder, schwer entfernbarer Schmutz, Beschädigungen etc. führen dazu, dass galvanisierte Teile die konstruktiven und nutzungsbedingten Anforderungen nicht erfüllen. Zudem ist der Oberflächenzustand mancher Teile beim Eintritt in die Galvanik inkonsistent: dasselbe Teil weist sowohl präzisionsbearbeitete als auch stark verrostete/verzunderte Bereiche auf, was eine einheitliche Vorbehandlung unmöglich macht. Zu kurze Beizzeit lässt Zunder zurück; zu lange Beizzeit greift Präzisionsteile an. Die richtige Methode: stark korrodierte/verzunderte Werkstoffe zunächst durch Strahlen oder Beizen vom Zunder befreien, dann mechanisch nachbearbeiten, um eine möglichst einheitliche Oberfläche für die abschließende Galvanik zu schaffen.
(3) Terminplanungsfaktoren
Da viele Teile durch mehrere Werkstätten müssen und die Galvanik meist der letzte Prozessschritt ist, warten die Montagewerkstätten oft schon auf die Teile, bevor diese die Galvanik erreicht haben. Dies führt zu extrem knappen Zeitfenstern, häufig zu Dauerschichten, um Termine einzuhalten. Die Folge: Galvanikzeiten entsprechen nicht den Prozessvorgaben, oder nächtliche Beleuchtung ist unzureichend, was die Qualität beeinträchtigt. Die Produktionsplanung muss die Bearbeitungszeiten aller Werkstätten abstimmen, um eine ausgeglichene Produktion und ausreichend Prozesszeit für qualitätsgerechte Galvanik zu gewährleisten.
(4) Lagerungs- und Verpackungsfaktoren
Unter atmosphärischen Bedingungen werden Eisenwerkstoffe verzinkt zum Korrosionsschutz. Kontaktiert die Zinkschicht jedoch Phenolharzlacke, Alkydharzlacke, Phenolkunststoffe, feuchtes Holz, Sperrholz etc., korrodiert sie stark. Je länger die Einwirkung, desto dicker die Korrosionsprodukte. Dies wird als atmosphärische Korrosion durch organische flüchtige Stoffe bezeichnet. Auslöser sind Lacke, Kunststoffe, Harze, Holz etc. Die Korrosionsrate korreliert mit der Konzentration der flüchtigen Organika. Höhere Konzentration bedeutet stärkere Korrosion. Allerdings greift die organische Atmosphäre Zink nur bei Feuchtigkeit an. Bei trockener Luft tritt praktisch keine Korrosion auf. Daher ist Zink nur ohne organische Atmosphäre oder in absolut trockener Luft ein zuverlässiger Schutz. Bei der Lagerung galvanisierter Teile muss die Lagerumgebung kontrolliert werden, um atmosphärische Korrosion zu vermeiden. Auch beim Transport beeinflusst die Verpackung die Korrosionsbeständigkeit direkt. Organische Flüssigquellen müssen minimiert werden. Verzinkte Teile müssen in Holzkisten mit zuverlässiger Innenverpackung und Trockenmittel gelagert werden, um sie vollständig von der korrosiven Außenatmosphäre zu isolieren, sonst rosten sie leicht und mindern die Produktqualität. Diese externen Faktoren werden leicht übersehen, sind aber entscheidend für die Galvanikqualität.
3. Fazit
Galvanik als spezieller Fertigungsprozess ist unverzichtbar, wird aber oft vernachlässigt. Bei Qualitätsproblemen sucht man die Ursache meist nur im Galvanikprozess und ignoriert externe Faktoren. Um Galvanikproduktqualität zu sichern, muss nicht nur die Galvanikwerkstatt, sondern das gesamte Qualitätsmanagementsystem klare Verantwortlichkeiten und Befugnisse haben. Vom Entwurf über Prozess- und Vorrichtungsvorbereitung, Teilebearbeitung, Montage, Prüfung, Umlagerung und Lagerung bis zur endgültigen Verpackung und zum Transport muss jeder Schritt streng kontrolliert werden, um die Galvanikqualität zu gewährleisten – von großer praktischer Bedeutung für die Produktqualitätssteigerung.
Herstellungsprozess
- Optimierung von Wolframpulver: Wesentliche Leistungsfaktoren
- 3 Schlüsselfaktoren, die die Qualität von Wolfrumpulver beeinflussen
- Instandhaltungsqualität meistern: Konsistenz, Zuverlässigkeit und Professionalität
- Wesentliche Faktoren für optimale Laserschneidqualität und Präzision
- Implementierung einer Qualitätsstrategie zur Steigerung der Industrie-Wettbewerbsfähigkeit
- Aktuelle Qualitätsdokumentation: Warum regelmäßige Updates unverzichtbar sind
- Operational Excellence: Teams befähigen, höchste Qualität zu liefern
- Schlüsselfaktoren, die die Metallstanzequalität beeinflussen
- Scherenmessers-Qualität optimieren: Leistung & Präzision steigern
- Schlüsselfaktoren, die Laserschneidekosten bestimmen: Was Sie wissen müssen