



Großgewinde-Fräsen meistern: Bewährte Methoden & Fertigkeiten
Warum Gewindefräser für große Gewindebohrungen?
Für Gewindebohrungen: Gewindeschneiden, Kaltformen, Gewindefräsen möglich. Gewindefräsen ist erste Wahl bei großen Bohrungen (≥ 1–1,5 Zoll) oder Konusrohrgewinden.
Gründe:
- Bei großen Gewinden: Gesamtkosten für Gewindebohrer oft höher als Gewindefräsen. Große Bohrer kosten $1.000+.
- Spezialbohrer noch teurer. Große Durchmesser ohne Standardbohrergröße.
- Anschaffungskosten Gewindefräsen höher, aber höhere Produktivität → wirtschaftlicher.
- Bohrungen ≥ 1 Zoll: Mehrschneiden-Gewindefräsen (alle Gewindegänge in einem Zug) = schnellste Methode.
Gewindeschneiden vs. Gewindefräsen
Gewindeschneiden ist gängig, aber nicht unbedingt beste Methode.
Gewindefräsen nutzt Helixinterpolation (3 Achsen simultan) → Werkzeug kleiner als Bohrungsdurchmesser. Bricht Gewindefräser, bleibt nicht stecken, leicht entfernbar → weniger Nacharbeit. Bricht Gewindebohrer: Ausbrennen nötig, oft viel Nacharbeit oder Ausschuss.
Statt wie Bohrer alle Seiten zu beanspruchen: freieres Schneiden beim Gewindefräsen → geringere Maschinenleistung nötig, höhere Produktivität. Freieres Schneiden → höhere Schnittgeschwindigkeiten möglich.
Vorteil: Standardwerkzeuge erzeugen nicht-standardmäßige Flankendurchmesser für gewünschte Gewindegröße vor nachgelagerten Prozessen (Härten, Galvanisieren). Kompensation von Werkstoffreaktion (Schwinden/Quellen) beim Schneiden. Für Bohrer: Sonderanfertigung mit nicht-standardmäßigem Flankendurchmesser nötig.
Gewindefräsen wird durch Vorteile in passenden Anwendungen immer häufiger: kürzere Zykluszeiten, längere Standzeit, sauberere, festere Gewinde als Gewindeschneiden.
Bei großen Gewindebohrungen verstärkt: mehr Platz für Spanabfuhr, ausreichend Kühlung am Werkzeug/Werkstück-Kontakt.
Kühlung
Bei den meisten Gewindefräsvorgängen ist Kühlung sehr effektiv – nur ein Kontaktpunkt Werkzeug/Werkstück, Späne nicht eingeklemmt.
- Wendeschneidplatten-Gewindefräser: Innenkühlung.
- Vollhartmetallwerkzeuge: Überflutungskühlung.
- Mehrschneiden- und Tiefloch-Gewindefräser für große Durchmesser: Kühldruck 1.000 bar.
- Aluminiumgewinde mit VHM: Mikrokühlung (MQL) möglich.
Gewindefräser-Typen
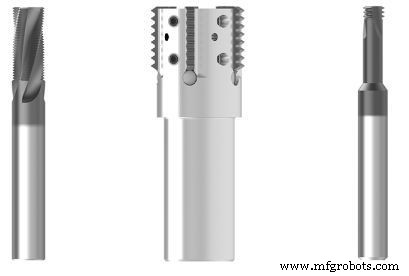
Die meisten großen Gewindebohrungen mit Wendeschneidplatten- oder Wechselplattenfräsern bearbeitbar.
- Flexibilität für mehrere Steigungen mit einem Fräser → Wechselplattenfräser.
- Dediziert für Einzelsteigung → Vollhartmetall-Gewindefräser.
Bei kleineren Wendeschneidplatten: einzelschneidige Mehrsegment- oder mehrschneidige Einsegment-Platten.
Mit wachsendem Bohrungsdurchmesser: Platz für mehrschneidige Wendeschneidplattenwerkzeuge. Ein- oder mehrgangig. Durch kleinere Kontaktfläche: einzelschneidige Werkzeuge schneller führbar. Mehrgangwerkzeuge haben kürzeren Weg (schneiden mehrere Gänge gleichzeitig). 12 Gänge Gesamtlänge: Mehrgang = 1 Umdrehung; Einzelschneide = 12 Umdrehungen, aber schnellerer Schnitt.
Bei Mehrgangwerkzeugen: ab gewisser Schichtdicke/Tiefe zu großer Werkstückkontakt → Schneidwiderstand überfordert Werkzeug/Maschine.
Werkzeughalterwahl wichtig bei großen Gewinden. Wie bei jedem Fräsen: Rundlaufminimierung verbessert Standzeit/Teilequalität → Fräserfutter oder Hydraulikspannfutter empfohlen.
Fräserfutter: Stoßdämpfung, hohe Klemmkraft → ideal für Gewindefräsen (hohe Radialkräfte). Weldon-Aufnahmen: „Schlag“-Phänomen – Vibration löst Werkzeug. Hydraulikspannfutter bei großen Gewinden nicht empfohlen – ungenügend Festigkeit/Klemmkraft für hohe Radialkräfte.
Beispiel: Motorenhersteller fräste M36 in Gusseisen. Nur Schrumpfspannfutter genutzt → Probleme. Drehzahl/Vorschub angepasst → keine Lösung. Wechsel auf Fräserfutter → Problem gelöst.
Gewindebohrungstiefe
Große Gewindebohrungen nicht zwingend tief, aber Gewindefräser haben lange Auskragungen durch Vorrichtungen für große/schwere Werkstücke. Zu großes Tiefe/Durchmesser-Verhältnis → mehrere Operationen nötig.
Manchmal Grobgewinde: ein Schruppen, ein Schlichten; Tiefgewinde: eine Operation pro Tiefe, dann tiefer. Seitlicher Überdruck beeinträchtigt Gewindequalität → leichtere Vorschübe, mehr Prozesse.
Gewindefräserwahl nach gewünschter Gewindeform und Werkstoff.
Bearbeitungstiefe 6× Bohrungsdurchmesser kann Gewindefräsen überfordern. Lange Gewinde → Versatzprobleme → Gewindefräsen eventuell nicht beste Methode.
Herstellungsprozess
- Gewindeschneiden meistern: Expertenwissen zu Gewindebohren & Gewindefräsen
- Gegenlauffräsen vs. Gleichlauffräsen: Unterschiede, Vor- & Nachteile
- Fräsmaschine verstehen: Aufbau, Hauptkomponenten & Funktionsweise
- Fräsmaschinen verstehen: Funktionen, Anwendungen & Vorteile
- Effiziente automatisierte Drehloesungen für Klein- und Grossserien
- CNC-Fräsen & Bearbeitung erklärt: Hauptanwendungen und Vorteile
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- Produktivität maximieren durch Kombination von Fräsen & Drehen mit Revolverwerkzeugen
- CNC-Drehen vs. CNC-Fräsen: Unterschiede, Gemeinsamkeiten & Entscheidungshilfe
- Bohr- und Fräsmaschinen verstehen: Funktionsweise und Anwendungen