



Messfehler in der CNC-Bearbeitung vermeiden: Ein Leitfaden für Qualitätsinspektoren
In der CNC-Bearbeitung ist Präzision nur die halbe Schlacht – die konsistente Verifikation dieser engen Toleranzen ist ebenso kritisch. Für Qualitätsinspektoren sind Messfehler eine führende, doch häufig ignorierte Quelle für Teileablehnung, Montagepannen und Kundenbeschwerden.
Selbst bei gut kontrollierten Bearbeitungsoperationen können fehlerhafte Messpraktiken Teilequalität falsch darstellen. Oft werden Teile fälschlich akzeptiert oder unnötig verschrottet wegen Messfehlern, nicht echter Bearbeitungsdefekte.
Diese häufigen Fallstricke zu erkennen – und zu lernen, wie man sie umgeht – ist vital für Präzisionserhalt, Ausschussreduzierung und verlässliche Produktionsergebnisse.
Technische Zeichnungen und Toleranzen falsch interpretieren
Der fundamentalste Fehler beginnt schon vor der Inspektion: das falsche Lesen der technischen Zeichnung.
Inspektoren müssen Dimensionen, GPS-Spezifikationen (ehemals GD&T) und Bezugssysteme exakt lesen. Eine Toleranzzone falsch zu interpretieren oder ein falsches Bezugssystem zu nutzen, kann fehlerhafte Messungen produzieren.
Beispielsweise kann eine Messung vom falschen Bezugspunkt ein Teil als außerhalb der Toleranz kennzeichnen, obwohl es dem Design entspricht.
Basierend auf Praxiserfahrung sind rigoroses GPS-Training und eine akribische Vorab-Prüfung der Zeichnungen nicht verhandelbar.
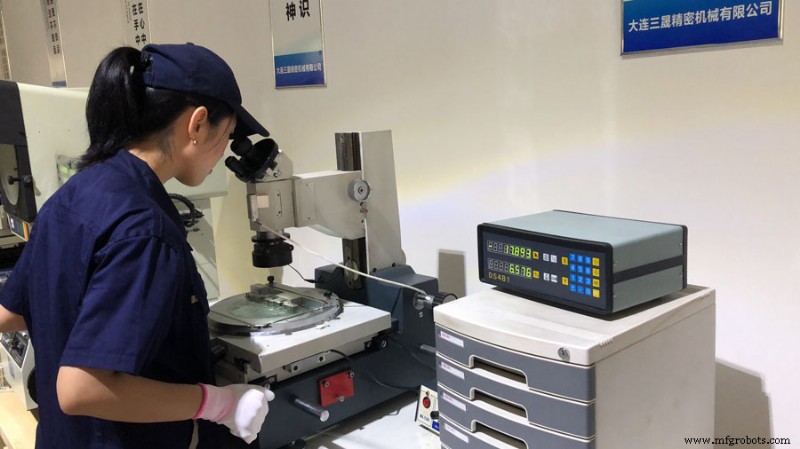
Falsches Messwerkzeug verwenden
Kein einzelnes Werkzeug passt für alle Features. Ein häufiger Patzer ist, auf allgemeine Instrumente wie Messschieber für Aufgaben zu vertrauen, die höhere Präzision verlangen.
Während Messschieber für grobe Dimensionen ausreichen, erreichen sie nicht die Genauigkeit, die für enge Toleranzen nötig ist. Ebenso liefert das Messen komplexer Geometrien mit Basiswerkzeugen oft unzuverlässige Daten.
Hochpräzisionsteile fordern dedizierte Instrumente – Mikrometer, Bohrlehren, KMGs – für verlässliche Ergebnisse.
Das richtige Instrument zu wählen – geleitet von Toleranzanforderungen und Feature-Geometrie – ist essenziell für akkurate Inspektion.
Kalibrierung und Werkzeugzustand ignorieren
Akkurate Messungen hängen von korrekter Kalibrierung ab, doch beschäftigte Produktionslinien vernachlässigen diesen kritischen Schritt manchmal.
Ein nicht kalibriertes Werkzeug injiziert systematischen Fehler in jede Messung, während abgenutzte oder beschädigte Instrumente erratische Ergebnisse liefern.
Regelmäßige Kalibrierpläne und routinemäßige Werkzeuginspektionen sind mandatisch, um Genauigkeit zu erhalten. In der Qualitätskontrolle muss Messausrüstung mit derselben Ehrfurcht behandelt werden wie Bearbeitungswerkzeuge.
Inkonsistente Messkraft anwenden
Manuelle Messungen leiden häufig unter bedienerinduzierter Kraftvariabilität.
Beispielsweise kann übermäßiger Kraftaufwand auf einem Mikrometer das Teil verformen oder die Messflächen komprimieren, während unzureichende Kraft vollen Kontakt verhindert – beides verzerrt Ergebnisse.
Das Problem verstärkt sich bei weicheren Materialien wie Aluminium oder Kunststoffen.
Kraftkontrollierte Instrumente – wie Mikrometer mit Ratschenstopp – und konsistente Technik mindern diese Fehlerquelle.
Am falschen Ort messen
Ein weiterer häufiger Fehler ist, ein Feature am falschen Ort zu messen.
Oberflächenunregelmäßigkeiten, Werkzeugspuren oder subtiler Konus können Variationen über ein einzelnes Feature erzeugen. Messen an inkonsistenten Punkten liefert Dimensionen, die den wahren Wert nicht widerspiegeln.
Beispielsweise kann ein Wellendurchmesser an einem einzigen Punkt Out-of-Roundness oder Konizitätsprobleme verpassen.
Best Practice diktiert, mehrere Punkte zu messen und definierte Inspektionsprotokolle einzuhalten, um Konsistenz und Zuverlässigkeit zu garantieren.
Umweltfaktoren vernachlässigen
Temperatur und Umgebungsbedingungen beeinflussen Messgenauigkeit tiefgreifend, besonders in hochpräziser Bearbeitung.
Materialien dehnen und kontrahieren sich mit Temperaturänderungen; sogar geringfügige Variationen können enge Toleranzen verzerren. Ein frisch bearbeitetes, noch warmes Teil zu messen, kann ungenaue Messwerte produzieren.
Feuchtigkeit und Vibration beeinflussen Messergebnisse weiter.
Minimieren Sie diese Effekte durch Inspektionen in kontrollierten Umgebungen und lassen Sie Teile vor Messung auf Umgebungstemperatur gleichlaufen.
Unsachgemäße Spannung während der Messung
Genau wie in der Bearbeitung ist proper Spannung während der Inspektion entscheidend.
Ein schlecht unterstütztes oder fehlausgerichtetes Teil kann sich während der Messung verformen oder verschieben, was falsche Messwerte liefert – besonders bei dünnwandigen oder flexiblen Komponenten.
Geeignete Vorrichtungen, Stützen und Bezugsausrichtung einsetzen, garantiert, dass Messungen die wahre Geometrie des Teils repräsentieren.
Oberflächenzustand und Sauberkeit übersehen
Oberflächenkontamination ist ein oft unterschätzter Determinant der Messgenauigkeit.
Öl, Kühlmittelrückstände, Späne oder Staub auf einer Teileoberfläche können Messwerkzeuge stören – besonders unter engen Toleranzen – wo ein einzelnes Partikel signifikanten Fehler einführen kann.
Vor Inspektion müssen Teile akribisch gereinigt und visuell verifiziert werden, dass Messflächen schmutzfrei sind.
Fehlende Wiederholbarkeit und Verifikation
Verlässliche Messung basiert auf Wiederholbarkeit. Eine einzelne Messung als korrekt anzunehmen, kann Fehler fortpflanzen.
Variationen zwischen wiederholten Messungen können Bedienerinkonsistenz, Werkzeuginstabilität oder Teileschwankungen aufdecken.
Aus Qualitätsicht ist das mehrfache Messen kritischer Dimensionen und Verifizieren der Konsistenz Best Practice. Automatisierte Systeme wie KMGs steigern Wiederholbarkeit weiter und reduzieren menschlichen Fehler.
Messdaten nicht dokumentieren und analysieren
Messung ist mehr als Dimensionsprüfung; es geht um Trendaufdeckung.
Ohne Aufzeichnung und Analyse von Messdaten gehen Chancen verloren, Prozessprobleme – Werkzeugverschleiß, Maschinendrift, Vorrichtungsfehlausrichtung – zu detektieren.
Messdaten über Zeit zu tracken, lässt Hersteller Muster erkennen und Korrekturmaßnahmen implementieren, bevor Defekte entstehen.
Richtige Dokumentation untermauert Rückverfolgbarkeit, vital für Qualitätsaudits und Kundenvertrauen.
Fazit
Messgenauigkeit bleibt ein Eckpfeiler der CNC-Bearbeitungsqualitätskontrolle. Selbst wenn Bearbeitungsprozesse optimiert sind, können Messfehler falsche Entscheidungen, höhere Ausschussraten und verminderte Kundenzufriedenheit auslösen.
Aus Sicht eines Qualitätsinspektors erfordert das Umgehen häufiger Messfehler proper Training,適切な Werkzeugauswahl, kontrollierte Umgebungen und konsistente Inspektionsverfahren.
Fokus auf Messzuverlässigkeit und Wiederholbarkeit lässt Hersteller garantieren, dass Teile Designspezifikationen erfüllen und in realen Anwendungen wie vorgesehen performen. Präzise Messung ist das Fundament der Präzisionsfertigung.
Herstellungsprozess
- Die gängigsten Touchpanel-Technologien im Überblick
- Angelköder: Design, Geschichte und Fertigung – Ein Expertenüberblick
- Industrielle Späneabsauger: Unverzichtbar für Arbeitssicherheit und Sauberkeit
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Der ultimative Leitfaden zur Auswahl der besten Druckluftkompressoren für Ihre Anlage
- Den richtigen Hammer wählen: Arten für Holz-, Metallbearbeitung und mehr
- Halbleiterlaser: Präzise Lichtgenerierung für moderne Technologie
- Schlüsselfaktoren für Fehler in der Präzisionsbearbeitung
- Der richtige Hubwagen: Handhubwagen vs. Elektrohubwagen im Vergleich
- Kontaktloser automatischer Türöffner mit Temperaturerkennung bauen