



Fallstudie: ABB Antriebs-Upgrade steigert Schlitzwickler-Leistung in großem Papierwerk
Die Vereinigten Staaten verbrauchen laut Federal Network for Sustainability jährlich rund 8 Millionen Tonnen Büropapier – genug, um eine 20-Fuß-hohe Mauer über 6.815 Meilen zu bauen. Um dieser Nachfrage gerecht zu werden, streben Papierwerke unermüdlich nach Effizienz- und Qualitätsverbesserungen. Unter den vielen Maschinen in der Papierherstellung ist der Schlitzwickler (Slitter-Rewinder) unverzichtbar.
Ein Schlitzwickler wickelt massive Rollen von der Hauptpapiermaschine ab, schneidet sie in kleinere Abschnitte und wickelt sie zu handhabbaren Rollen für den Vertrieb neu auf. Als finaler Produktionsschritt kann jeder Fehler an dieser Maschine das gesamte Werk stilllegen.
Der Schlitzwickler besteht aus mehreren Motoren und Steuerungseinheiten und ist eines der raffiniertesten Geräte in einem Werk. Zentral für seinen Betrieb ist die Spannungskontrolle, die die Qualität der Papierrollen diktiert. Konsistente Kräfte müssen während des gesamten Prozesses angewendet werden, um fehlerfreies Bahnlaufverhalten, präzises Schlitzen und korrekte Rollendichteprofile zu gewährleisten.
Über die Nippelkontrolle hinaus hängt die Rollenqualität von der Antriebsleistung ab. Der Wickler muss als koordiniertes System laufen, das enge Drehzahl- und Drehmomentkontrolle durch kontinuierliche Stopp-bis-Vollast- und Verzögerungszyklen liefert. Kleinste Ungenauigkeiten können Bahnbrüche, raue Kanten, Teleskopieren, Versätze oder Verhakungen verursachen, was zu Ausfallzeiten, Ausschussrollen und Gewinnverlust führt.
Ziel: Kontinuierliche Hochgeschwindigkeitsproduktion
Um Produktivität und Effizienz zu steigern, entschied sich ein führendes Papierwerk im südöstlichen USA für den Wiederaufbau seines Schlitzwicklers und die Integration neuester Technologie. Das Upgrade zielte darauf ab, Rollenqualität zu verbessern, Maschinengeschwindigkeit auf Maximum zu erhöhen und kostspielige Stillstände zu eliminieren.
Das Werk partnerschaftlich mit SDS Inc., einem US-basierten Systemintegrator spezialisiert auf Steuerungsdesign für Papier- und Bahnverarbeitung. SDS evaluierte das bestehende System und lieferte eine kosteneffektive Lösung, die bestehende Motoren und Komponenten nutzte, ABBs state-of-the-art ACS800 AC-Antriebe neben den neuen DCS800 DC-Antrieben – dem fortschrittlichsten DC-Antrieb seiner Klasse – installierte und diese mit SDS's Intelli-Wind ergänzte, einem beliebten Zwei-Trommel-Wickler-HMI mit TNT-Kontrolle, Rezepten, numerischen und grafischen Sollwerten, Freigaben und Diagnose.
SDS-Ingenieure besuchten das Werk mehrmals, um die Situation zu bewerten. Sie identifizierten mehrere Probleme, die den bestehenden Schlitzwickler plagten.
„Es ist imperativ, die Perspektive jedes Stakeholders zu verstehen“, sagt John Parker, Senior Sales Engineer bei SDS. „Das Wartungsteam äußerte Bedenken zu Komponentenausfällen und der Notwendigkeit präziser Temperaturkontrolle im Antriebsraum, um Analogdrift zu verhindern. Produktion wollte höhere Verfügbarkeit, bessere Rollenqualität und moderne Ausrüstung. Unsere Partnerschaft mit ABB ermöglichte es uns, diese Ziele zu erreichen.“
Veraltete Ausrüstung: Ineffizient und kostspielig zu warten
Sowohl ABB- als auch SDS-Experten stellten fest, dass das Werk mit Antriebssystemen arbeitete, die 25-30 Jahre alt waren – ein wachsender Trend unter Herstellern. Das Antriebssystem des Schlitzwicklers wurde zunehmend teuer zu reparieren, mit veralteten Komponenten, die nicht mehr ersetzt werden konnten. Analogausrüstung erforderte ständige Aufmerksamkeit aufgrund von Drift, und alte Verkabelung begann an Scharnierpunkten zu brechen. Mechanische Baugruppen für Thyristorbaugruppen und Sicherungen waren nicht mehr reparierbar, und Leistungsmodule wiesen strukturelle Integritätsprobleme auf.
Craig Tierno, Senior Application Engineer bei SDS, erklärte, dass der Austausch analoger Regler durch digitale Pendants bei Beibehaltung der bestehenden Leistungsbrücke unpraktisch war. Die SCRs in den Leistungsmodulen waren nicht mehr verlässlich, daher empfahl SDS ein vollständiges Upgrade von Antrieb und Steuerungssystem, um Zuverlässigkeit und Leistung zu verbessern.
„Wenn ein DC-Leistungsmodul noch in seinem Lebenszyklus ist, schlagen wir normalerweise vor, es mit einem neuen digitalen High-Performance-Frontend (DFE) nachzurüsten, um die Regelung zu verbessern, während die bestehenden SCRs beibehalten werden“, sagte Tierno. „In diesem Fall war das nicht machbar.“
Neue Technologie synergisiert mit Antrieben
Bei der Suche nach einer Antriebslösung entdeckte SDS, dass ABB einen neuen DC-Antrieb entwickelte, der mit seinen AC-Produkten kompatibel ist und dieselben Softwaretools und Kommunikationsmodule teilt. Diese Kompatibilität ermöglichte die nahtlose Integration sowohl von DC- als auch AC-Komponenten.
Nordamerika beherbergt immer noch eine große installierte Basis an DC-Motoren über ein weites Leistungs- und Drehzahlspektrum. Diese Motoren können bei richtiger Wartung lange leben, daher sind Kunden typischerweise nicht begierig darauf, sie zu ersetzen. Einen Lieferanten wie ABB zu finden, der kontinuierlich Steuerungstechnologie für diese Motoren innoviert, gab SDS einen klaren Vorteil von Anfang an.
Das Retrofit installierte vier ABB DCS800 Antriebe. Der erste steuerte den 500-PS Abwickelmotor, der die Spannung für die Jumbo-Mutterrolle regelt. Der zweite steuerte die 50-PS Einführrolle, die Papier zum Schlitzer transportiert. Der dritte und vierte Antrieb handhabten die 250-PS vorderen und hinteren Trommeln, die Maschinen-Geschwindigkeitsreferenz und Profilierdrehmoment für die neu gewickelte Rolle liefern. Alle DC-Antriebe waren für 200 % Strombegrenzung für eine Minute ausgelegt aufgrund der großen Rollen und anspruchsvollen Drehmomente.
Zwei ACS800 AC-Antriebe, jeweils 15 PS, trieben die Reiterrollenenden an und lieferten vertikale Kraft für Beschleunigungs- und Verzögerungsdrehmoment. Motorbaugröße wurde basierend auf PS und Belüftungsstil gewählt, da die Motoren in einem beweglichen Reiterrollenrahmen montiert sind.
Neue Lastzellen für Spannungskontrolle
Die alten Lastzellen am Abwickelabschnitt wurden durch ABBs PillowBlock-Style Pressductor Transducer (PFTL Einheiten) ersetzt. Diese Einheiten wurden für ihre direkte physische Kompatibilität und Vor-Kalibrierung ausgewählt, was die Spannungskontrolle verbesserte und Installationszeit und -kosten reduzierte.
Kompatible Plattformen; Retrofit mit bestehenden DC-Motoren
Integratoren fanden den DCS800 als ideale Ergänzung für das Engineering- und IT-Personal des Werks, das bereits mit DC-Antriebsbetrieb und Inbetriebnahme vertraut war. ABBs komplementärer ACS800 mit ähnlichem Look-and-Feel machte den Übergang zu AC reibungslos.
„Sicherzustellen, dass die DC-Antriebe das AC-Produkt auf derselben Plattform ergänzen, war kritisch“, sagte Tierno. „Diese Synergie ermöglicht Retrottern, modernste Technologie und herausragende Regelung zu einem Bruchteil der Kosten eines vollständigen Energiesystemaustauschs bereitzustellen.“
Master Control via Wickler-Betriebssoftware
In Tandem mit den Antrieben installierte SDS seine iWind Wickler-Betriebssoftware, entwickelt zur Optimierung von Rollenprofil und Qualität. Die Software bietet automatisches Stoppen, Produktrezepte, numerische und grafische Sollwerte, Freigaben und vollständige Diagnose. Die intuitive Benutzeroberfläche verschmilzt Steuerungsausrüstung direkt mit der Antriebshardware, was Fehlersuche und Wartung vereinfacht.
Fokussiert auf Spannung, Nippel und Drehmoment (TNT) entwarf SDS eine Architektur, die den Bedarf des Werks an verbesserter Rollenqualität erfüllte. Die automatische Stoppfunktion adressierte Probleme mit Produktlänge und -durchmesser, während Freigabe- und Diagnoseseiten Operatoren schnelle Unterstützung boten, was Wartungsrufe reduzierte. Das Rezeptsystem ermöglichte dem Betrieb, Aufträge schnell einzurichten und Produktkonsistenz zu wahren.
Vorgefertigte erhöhte Panels ermöglichen Fünf-Tage-Installation
Das Retrofit nutzte bestehende Konstruktion – ein sauberes, offenes Panel-Design, das minimalen Steuerungsraum benötigte. Statt bodenmontierter Schränke wurden alle Leistungsmodulen, Leistungsschalter und Komponenten auf erhöhten Panels angeordnet. Dieser Ansatz ermöglichte SDS, für jeden Antrieb ein separates Sub-Panel vorzubauen, die Antriebe einzeln und kollektiv vor Demontage der alten Ausrüstung zu testen. Gründliche Tests von Kommunikation, Applikationssoftware und Antriebsfunktionalität gingen Installation und Inbetriebnahme voraus.
Setup und Inbetriebnahme verliefen reibungslos. SDS-Ingenieure verbrachten etwa vier Wochen mit Engineering-Schemata, Erstellung von Antriebs- und Controller-Software und Panelbau. Nach einer zweiwöchigen Testphase installierte das Team die neue Ausrüstung innerhalb der vom Werk geforderten fünf-Tage-Notfallfrist. Ingenieure blieben mehrere Tage nach Inbetriebnahme vor Ort, um einen nahtlosen Übergang für Werksoperatoren zu gewährleisten.
Gewinnende Kombination ermöglicht optimale Verfügbarkeit
Seit Installation der DCS800 und ACS800 Antriebe, ergänzt durch iWind Software, hat das Werk seine Ziele erreicht: höhere Produktion, Spitzengeschwindigkeitseffizienz, überlegene Rollenqualität, reduzierte Wartung und minimale Stillstände. Sie haben die vorherigen, durch Komponentenfehlfunktionen verursachten Stillstände praktisch eliminiert.
„Wir sind zufrieden mit ABBs Produkten und Support und planen, ABB für zukünftige Projekte weiter zu nutzen“, sagte Parker. „Derzeit haben wir acht Papierherstellungsprojekte laufen, für die wir ABBs ACS800, DCR- oder DCS-800 für verschiedene Anwendungen empfehlen.“
Tierno fügte hinzu: „Unsere Beziehung zu ABB und dem Team in New Berlin war höchst lohnend. Sie haben exzellente Produktlieferung und Schulung zum neuen DCS800 bereitgestellt.“
ABB-Produkte geben SDS die Ressourcen und Flexibilität, um spezifische Kundenbedürfnisse und Budgets zu erfüllen.
ABB und SDS haben noch einen Grund zu feiern: Diese Papierwerkinstallation markiert das erste Mal, dass ein DCS800 in ein vollständiges Systempaket in den USA integriert wurde. Mit der nahezu unbegrenzten Skalierbarkeit des DCS800 blickt das Team darauf, Antriebe und Software für Kunden für viele Jahre zu liefern.

Schaltplan des DC- und AC-Antriebs-Retrofits des Schlitzwicklers in einer großen südöstlichen Papierwerkanlage.
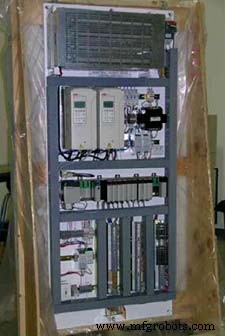
Master Panel, das die ABB ACS800 Reiterrollen AC-Antriebe und den Master Controller enthält.
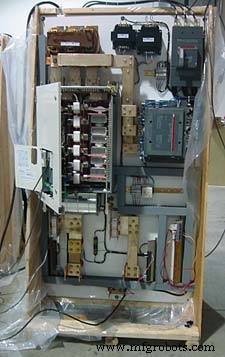
Abwickelantrieb – der neue ABB DCS800 während Systemtests.
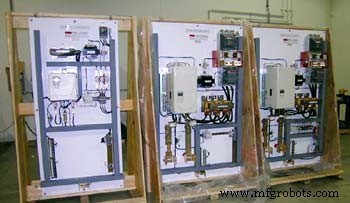
Von links nach rechts: Papierrolle, Vordere Trommel, Hintere Trommel Panels mit ABB DCS800 DC-Antrieben. Vorgefertigte Panels machten es möglich, das gesamte Retrofit des Schlitzwicklers innerhalb von fünf Tagen zu installieren.
Um mehr über dieses Thema zu erfahren, besuchen Sie www.abb.us/drives oder kontaktieren Sie Thomas Junger, Product Line Manager, ABB Inc., unter 262‑785‑3377 oder Thomas.junger@us.abb.com.
Gerätewartung und Reparatur
- Gemeinsame Belohnungssysteme: Zusammenarbeit und Ergebnisse über Abteilungsgrenzen hinweg fördern
- Catalyst Paper steigert Werksleistung mit Ivara Zuverlässigkeitsinitiative
- Deming & Drucker: Ein bewährter Rahmen für effektive Instandhaltungsplanung & -terminierung
- Die 10-Millionen-Dollar-Turbinenreparatur: Kostensenkung, Best Practices und rechtliche Konsequenzen
- Wie SAPPIs Ehinger Werk Condition Monitoring für Effizienz und Zuverlässigkeit nutzt
- Iggesund Paperboard senkt Kosten mit Emersons prädiktiven Regelventil-Diagnosen
- Reparieren oder Ersetzen: Fallstudie einer 10 Jahre alten Mühle
- Schnelle Reaktion: Wie wir eine Maschinenausfall-Krise für einen führenden Kosmetikhersteller lösten
- Fallstudie: MG Industries Plasmatisch-Steuerung Ausfall & Schnelle Reparatur ohne Stillstand
- Antriebs- und Maschinensicherheit gewährleisten: Engineering Controls & Schutzmaßnahmen