



Optimale Schweißtechniken für Hydrauliksysteme
Schweißen wird regelmäßig im Zusammenhang mit Hydrauliksystemen eingesetzt, für alles von der Reparatur von Hydraulikzylindern bis zur Fertigung von Rahmen und Stützen. Es gibt auch eine Vielzahl von Schweißverfahren, die verwendet werden können, einschließlich Lichtbogenschweißen, Stabelektrodenschweißen und Festkörperschweißen. Es gibt jedoch vier bestimmte Schweißverfahren, die am häufigsten in der Hydraulikreparatur und -fertigung verwendet werden: MIG, WIG, Stabelektrode und Reibschweißen. Jedes hat seine eigenen Vor- und Nachteile sowie Situationen, in denen es am besten funktioniert.
MIG-Schweißen
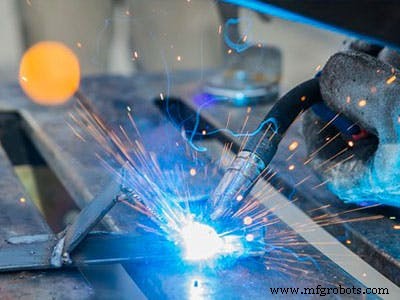
MIG-Schweißen, was für Metall-Inertgasschweißen steht, ist eine Unterteilung von GMAW, oder Gas-Metall-Lichtbogenschweißen. Beim Lichtbogenschweißen wird ein elektrischer Lichtbogen zwischen einer Elektrode und dem metallischen Werkstück erzeugt. Dieser Lichtbogen liefert die lokalisierte Wärmeerzeugung, die benötigt wird, um das Werkstückmetall zu schmelzen.
Im Fall von MIG-Schweißen ist die Elektrode ein blanker Metalldraht. Die Schweißpistole führt den verbrauchbaren Drahtelektroden kontinuierlich zu, um den Lichtbogen aufrechtzuerhalten. Gleichzeitig deckt sie den Lichtbogen mit Schutzgas ab. Die beim MIG-Schweißen verwendeten Schutzgase sind eine Kombination aus einem Inertgas (Argon) mit einem aktiven Gas (Kohlenstoffdioxid oder Sauerstoff). Durch die Verwendung dieser Kombination von Schutzgasen mit verbrauchbarem Blankdraht wird kein Schlacke produziert.
Es gibt mehrere Vorteile beim MIG-Schweißen, was auch erklärt, warum es so häufig verwendet wird. Es unterstützt die Fähigkeit, mehrere Schweißnähte an derselben Naht zu machen und wenig bis keine Nachbearbeitung nach dem Schweißen. Es kann mit großer Präzision verwendet werden und funktioniert gut sogar für extrem dünne Werkstücke. Zusätzlich ist die Lichtbogenzeit beim MIG-Schweißen kürzer als bei vielen anderen Schweißverfahren, da es einen kontinuierlichen Vorschub von Metalldraht verwendet. Tatsächlich betrachten viele Schweißer es als eine der schnellsten Schweißmethoden. Wenn Sie eine schwere Schweißnaht an dicken Teilen erreichen müssen, ist MIG-Schweißen eine ausgezeichnete Option.
Es gibt Nachteile beim MIG-Schweißen, die Sie beachten müssen, wenn Sie es in Betracht ziehen. Die Oberflächen, an denen die Schweißnaht aufgebracht wird, müssen vollständig sauber sein (frei von Rost, Farbe oder anderen Verunreinigungen), sonst laufen Sie Gefahr einer schlechten Schweißnaht. Der Prozess ist sehr empfindlich gegenüber Zugluft – sogar ein Ventilator kann das Schutzgas genug stören, um die Schweißnaht zu beeinträchtigen. Zusätzlich erfordert es die Verwendung von Druckgasflaschen, was es schwierig macht, im Feld zu verwenden und nicht sehr tragbar.
WIG-Schweißen
WIG-Schweißen fällt in die Kategorie des Wolfram-Inertgasschweißens (WIG) und steht für Wolfram-Inertgasschweißen. Wie beim MIG-Schweißen wird ein elektrischer Lichtbogen zwischen der Elektrode und dem Werkstück induziert, um das Metall zu schmelzen. Was WIG anders macht, ist die Verwendung von Wolfram als Elektrodenmaterial. Wolfram wird wegen seines extrem hohen Schmelzpunkts verwendet.
Genau wie beim MIG-Schweißen erfordert WIG-Schweißen auch die Verwendung von Schutzgasen: Argon, Helium oder eine Mischung aus beiden. Beachten Sie, dass WIG-Schweißen nicht die Verwendung eines Zusatzmetalls erfordert, aber wenn Füllstoffe verwendet werden, werden sie von einem separaten Draht oder Stab zum Schweißbad hinzugefügt.
Der Hauptvorteil des WIG-Schweißens ist, dass es fast alle Metalle und Werkstückdicken verbinden kann. Dies umfasst Dicken, die MIG-Schweißen nicht bewältigen kann. WIG-Schweißen kann hochwertige Schweißnähte ohne Spritzer und mit wenig bis keiner Nachbearbeitung nach dem Schweißen erzeugen. Guss- und Schmiedeeisenschweißnähte sind sehr schwierig zu erreichen, aber ein erfahrener Schweißer mit WIG kann es schaffen. Auch kann es ungleiche Metalle verbinden (wie Aluminium und Edelstahl).
Bei Verwendung mit Stahl kann WIG-Schweißen langsamer und teurer sein als Stabelektrodenschweißen oder MIG-Schweißen. Die einzige echte Ausnahme von dieser Regel ist das Erstellen hochwertiger Schweißnähte mit dünnen Abschnitten. Und sogar beim Schweißen ähnlicher Metalle erfordert WIG-Schweißen sorgfältige Kontrolle des verwendeten elektrischen Stroms sowie Druck und Timing.
Stabelektrodenschweißen
Stabelektrodenschweißen, auch als Lichtbogenschweißen mit umhüllter Elektrode (E-Hand) bekannt, ist ein weiteres Lichtbogenschweißverfahren. Was es anders macht, ist die Verwendung eines verbrauchbaren Füllmetallstabs als Elektrode. Dieser Stab, der Schweißstab genannt wird, ist mit Materialien beschichtet, die sowohl Fluss als auch Abschirmung unterstützen. Das blanke Metallende des Schweißstabs klemmt in einen Elektrodenhalter mit isoliertem Griff. Der Elektrodenhalter selbst ist mit einer Stromquelle verbunden.
Die beim Stabelektrodenschweißen verwendete Ausrüstung ist tragbar und kostengünstig, was es ideal für vor-Ort-Schweißarbeiten macht. Im Gegensatz zu MIG- und WIG-Schweißen müssen Sie Farbe oder Korrosion an der Schweißstelle nicht entfernen. Stabelektrodenschweißen erzeugt auch einen großen genug Lichtbogen, dass Wind oder Temperatur ihn nicht beeinflussen. Stabelektrodenschweißen ist auch sehr flexibel, was den Ort betrifft, an dem Sie es verwenden können: drinnen, draußen, zugige Bereiche und enge Räume. Dies macht es ideal für Reparaturen vor Ort.
Der Hauptnachteil des Stabelektrodenschweißens liegt in der Verwendung eines verbrauchbaren Stabs. Sie müssen die Stäbe während des Prozesses wechseln, was das Stabelektrodenschweißen zeitaufwändig machen kann. Da die Länge der Elektrode während des Schweißprozesses variiert, variiert auch der Widerstand des Stabs. Dies führt wiederum zu Stromschwankungen, die zu Überhitzung und vorzeitigem Schmelzen führen können, besonders wenn Sie einen neuen Stab verwenden.
Die beteiligte Hitze setzt auch eine Grenze dafür, wie dünn das Metall sein kann (normalerweise nicht dünner als 18 Gauge / ca. 1,2 mm). Schließlich bedeutet die Erzeugung von Schlacke und Spritzern, dass Sie die Schweißnahtoberfläche vor dem Lackieren oder weiteren Schweißen reinigen müssen.
Reibschweißen
Reibschweißen (FRW), im Gegensatz zu MIG, WIG und Stabelektrodenschweißen, ist ein Festkörperschweißverfahren. Bei einem Festkörperschweißverfahren wird eine metallurgische Verbindung zwischen den beiden Basismetallen hergestellt – ohne Schmelzen. Reibschweißen verwendet insbesondere Reibungswärme in Kombination mit Druck, um die Verbindung zu erreichen.
In den meisten Fällen drehen Sie ein Teil relativ zu einem anderen, während Sie sie über hohe Axialkräfte in Kontakt bringen. Die relative Bewegung unter solchen hohen Kräften führt zu Reibung. Diese Reibung erzeugt genug Wärme, um eine starke metallurgische Verbindung zwischen den beiden Oberflächen zu bilden.
Wenn Sie Rotationsreibschweißen verwenden, ist Ihre Wahl der Werkstücke begrenzt: Mindestens ein Werkstück muss zylindrisch geformt sein, wie ein Rohr oder eine Leitung. Andererseits verwendet lineares Reibschweißen eine hin- und hergehende Bewegung, im Gegensatz zu einer Drehbewegung, um die notwendige Reibung und Wärme zu erzeugen. Die Verwendung linearer Bewegung entfernt die Anforderung, dass mindestens ein Werkstück zylindrisch sein muss.
Reibschweißen kann eine vollständige Grenzflächenkontakt erreichen, im Gegensatz zu WIG, MIG oder Stabelektrodenschweißen, die den Kontakt auf die Schweißnaht begrenzen. Reibschweißen macht es auch viel einfacher, ungleiche Metalle zu schweißen. Außerdem erfordert es kein Flussmittel, keine Abschirmung und kein Zusatzmetall und erzeugt, wenn es korrekt durchgeführt wird, feste Schweißnähte ohne Porosität.
Einer der Nachteile des Reibschweißens ist das unvermeidliche Aufblitzmaterial, das dort entsteht, wo die beiden Teile verbunden wurden. Um es von der Endmontage zu entfernen, benötigen Sie einen Drehvorgang. Das Vorhandensein von Aufblitz bedeutet auch, dass Sie etwas von der ursprünglichen Länge der Werkstücke verlieren. Sie können diesen Verlust leicht schätzen und früh im Designprozess berücksichtigen.
Zusätzlich erfordern höherwertige Schweißnähte, die mit Reibschweißen erreicht werden, große, leistungsstarke Ausrüstung, die einer Drehbank ähnelt. Aus diesem Grund ist die Ausrüstung für Reibschweißen nicht tragbar wie MIG, WIG und Stabelektrodenschweißen.
Häufige Schweißprobleme
Hydraulikkomponenten und -ausrüstung arbeiten unter hohen Drücken, was eine feste Schweißnaht kritisch macht. Wenn Ihre Schweißnähte nicht korrekt ausgeführt werden, kann es extrem gefährlich sein. Zwei Überlegungen in diesem Kontext sind Schweißfehler, Verzug und Eigenspannungen.
Schweißfehler können Folgendes umfassen:
- Unvollständige Verschmelzung
- Hohlräume
- Risse
- Mangelnde Durchdringung (wo die Verschmelzung den Wurzelbereich der Naht nicht erreicht hat)
- Mangelnde Verschmelzung (wo Verschmelzung nicht über den gesamten Nahtquerschnitt erreicht wurde)
- Einschlüsse (wo nichtmetallische Partikel im Schweißgut eingeschlossen sind)
- Übermäßige Spritzer
- Schlechte Nahtform
Training und Erfahrung sind notwendig, um Schweißnähte zu erreichen, die frei von diesen Fehlern sind, und die Ergebnisse hängen stark vom vom Schweißer verwendeten Prozess ab.
Ein weiteres großes Anliegen beim Schweißen ist das Verbinden von zwei ungleichen Metallen. Bei Verwendung von MIG, WIG oder Stabelektrodenschweißen müssen Sie ihre relativen thermischen Leitfähigkeiten und Ausdehnungen berücksichtigen, um Verzug und Eigenspannungen beim Abkühlen zu vermeiden. Zum Beispiel kann es Schrumpfung über die Schweißbaugruppe geben, was besonders beim Stoßschweißen (End-zu-End-Schweißen) häufig ist. Diese Schrumpfung tritt beim Abkühlen auf und kann zu Verzug und Eigenspannungen führen. Tatsächlich kann dies aufgrund lokaler Wärmeprobleme und der Geometrie der geschweißten Teile sogar bei ähnlichen Metallen passieren.
Professionelle Schweißer wissen, welche Arten von Maßnahmen ergriffen werden müssen, um die Möglichkeit von Eigenspannungen und Verzug zu minimieren. Es gibt eine Vielzahl von Ansätzen, einschließlich der Verwendung von Wärmesenken, um Wärme abzuleiten, Schweißvorrichtungen, um die Bewegung der Teile während eines Schweißprozesses zu begrenzen, und Spannungsarmglühen, um Eigenspannungen zu minimieren und Verzug zu beseitigen.
Zertifizierte Schweißer haben das Wissen und die Erfahrung, die richtigen Schweißprozessparameter (z. B. Geschwindigkeit, Strom, Menge an Zusatzmetall, Schutzgas) auszuwählen, um eine starke Schweißnaht ohne Schweißfehler zu erreichen.
Fazit
Ob Ihre hydraulische Anwendung MIG, WIG, Stabelektrode oder Reibschweißen erfordert, der eigentliche Schweißprozess wird oft am besten den Profis überlassen. Es gibt viele Variablen beim Schweißen, die über die verwendeten Metalle und ihre Dicke hinausgehen. Um eine starke, fehlerfreie Schweißnaht oder eine effektive Schweißnaht zwischen zwei ungleichen Metallen zu erreichen, benötigen Sie einen zertifizierten, erfahrenen Schweißer für Ihre Hydraulikausrüstung.
MAC Hydraulics
Bei MAC Hydraulics sind unsere zertifizierten Schweißer stolz auf ihre Arbeit. Sie bereiten nicht nur den Schweißbereich vor und führen den Schweiß durch, sondern wählen den am besten geeigneten Prozess für das Projekt aus und überprüfen die Integrität der Schweißnaht durch mehrere, zerstörungsfreie Prüfmethoden. Die erfahrenen Schweißer bei MAC Hydraulics können Edelstahl, Kohlenstoffstahl und sogar Gusseisen für die schwierigsten und komplexesten Fertigungen und Reparaturen bewältigen, die Sie haben mögen. Kontaktieren Sie uns noch heute, um mehr über unsere Schweißdienstleistungen zu erfahren!
Gerätewartung und Reparatur
- Fünf Schlüssel-Schweißverfahren der Schmelzschweißung erklärt
- Das ideale MIG-Schutzgas wählen: Tipps für starke, konsistente Ergebnisse
- Stabelektrodenschweißen vs. MIG-Schweißen: Die beste Methode für Ihre Projekte wählen
- MIG vs. WIG-Schweißen: Welche Technik liefert die überlegene Leistung?
- Effiziente Hydrauliksysteme planen: Schlüsselkomponenten & Best Practices
- Bewährte Strategien zur Wartung industrieller hydraulischer Bohrsysteme
- Vier Schlüsselanwendungen hydraulischer Spannvorrichtungen in der Schwerlastmaschinenproduktion
- Experten-Leitfaden: Hydrauliksystem-Fehlersuche & Reparatur für die Industrie
- Hydrauliksysteme: Warum regelmäßige Wartung unverzichtbar ist
- Warum Hydrauliksysteme für das moderne Engineering unverzichtbar sind