



Filiformkorrosion verhindern: Expertenstrategien für Unterfilm-Schutz
Filiformkorrosion ist eine besondere Form der Korrosion, die unter dünnen Beschichtungen in zufällig verteilten fadenförmigen Strukturen auftritt. Filiformkorrosion wird auch als Unterfilmkorrosion, fadenförmige Korrosion oder Wurmgangkorrosion bezeichnet. In diesem Artikel untersuchen wir die Ursachen der Filiformkorrosion, wo sie typischerweise auftritt, wie sie sich entwickelt, wie man sie erkennt und wie man ihr Auftreten verhindert.
Was ist Filiformkorrosion?
Filiformkorrosion tritt auf metallischen Oberflächen auf, die mit einem dünnen organischen Film beschichtet sind, typischerweise 0,05 bis 0,1 mm (2 bis 4 mils) dick, wenn sie warmer, feuchter atmosphärischer Luft ausgesetzt sind. Filiformkorrosion beginnt immer an Beschichtungsfehlern wie Kratzern und Schwachstellen wie Graten, Schnittkanten und Löchern. (Sehen Sie sich unseren kostenlosen Leitfaden zu Beschichtungsfehlern und -mängeln an.)
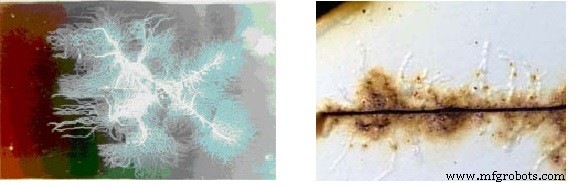 Abbildung 1. Die fadenförmige Natur der Filiformkorrosion (links). Filiformkorrosionstunnel, die sich unter einer Beschichtung bilden (rechts).
Quelle: NASA Corrosion Engineering Laboratory
Wie Filiformkorrosion auftritt
In vielerlei Hinsicht ist Filiformkorrosion auf Aluminium (Al) und Magnesium (Mg) ähnlich wie Korrosion auf Stahl. Filiformkorrosion wird durch die Bildung von Differenzbelüftungszellen an Defektstellen auf beschichteten Substraten angetrieben.
Die Filiformzelle besteht aus einem aktiven Kopf und einem Schwanz, der Sauerstoff und kondensierten Wasserdampf durch Risse in der aufgebrachten Beschichtung erhält. Der Kopf kann mit Aluminiumoxid-Gel und Gasblasen gefüllt sein, wenn der Kopf sehr sauer ist. Bei Magnesium erscheint der Kopf schwarzlich aufgrund der Magnesiumätzung, aber die korrosive Flüssigkeit ist klar, wenn der Kopf gebrochen ist. Filiformschwänze bei Aluminium und Magnesium sind weißlich im Erscheinungsbild. Die Korrosionsprodukte sind Hydroxide und Oxide von Aluminium und Magnesium. Anodische Reaktionen produzieren Al³⁺- oder Mg²⁺-Ionen, die reagieren, um unlösliche Niederschläge mit den Hydroxylionen zu bilden, die in der Sauerstoffreduktionsreaktion entstehen, die vorwiegend im Schwanz auftritt.
Der Mechanismus der Initiierung und Aktivierung bei Aluminium und Magnesium ist im Wesentlichen derselbe wie bei beschichtetem Stahl. Der versauerte Kopf ist ein beweglicher Pool von Elektrolyten, aber der Schwanz ist ein Bereich, in dem Aluminiumionen transportiert werden und eine allmähliche Reaktion mit Hydroxylionen stattfindet. Die endgültigen Korrosionsprodukte sind teilweise hydratisiert und vollständig expandiert im porösen Schwanz. Der Kopf und die mittleren Abschnitte des Schwanzes sind entsprechende Orte für die verschiedenen initialen Reaktanten-Ionen und die intermediären Produkte der Korrosion von Aluminium in wässrigen Medien. (Um mehr zu erfahren, lesen Sie: Aluminiumkorrosion: 5 unglaubliche Fakten, die Sie kennen müssen.)
Im Gegensatz zu Stahl zeigen Aluminium und Magnesium eine größere Neigung, Blasen in sauren Medien zu bilden, wobei Wasserstoffgas in kathodischen Reaktionen im Kopfbereich entsteht. Die Korrosionsprodukte des Schwanzes sind entweder Aluminiumtrihydroxid Al(OH)₃, ein weißlich-gelatinöser Niederschlag, oder Magnesiumhydroxid Mg(OH)₂, ein weißlicher Niederschlag.
Faktoren, die Filiformkorrosion beeinflussen
Verschiedene Faktoren beeinflussen die Initiierung von Filiformkorrosion, darunter:
Die Art der Beschichtung
Filiformkorrosion tritt mit allen Arten von Lacken auf: Acryllacke, Epoxid-Polyamide, Epoxid-Amine und Polyurethane, und mit jedem klassischen Anwendungsmodus, sei es Flüssiglack oder elektrostatisches Pulverbeschichten. Sie tritt nicht unter versiegelten Beschichtungen wie Elektrikerband auf.
Die Oberflächenvorbereitung
Dies ist ein signifikanter Faktor. Filiformkorrosion entwickelt sich auf Metall, das keine Oberflächenvorbereitung erhalten hat, schlechte Vorbereitung oder Metall, dessen Oberfläche vor dem Lackieren kontaminiert wurde.
Die Art der Legierung
Die Art der Legierung ist kein wesentlicher Faktor, da Filiformkorrosion alle Aluminiumlegierungen betreffen kann. Eine kürzlich durchgeführte kollaborative Studie von drei europäischen Unternehmen, Alusuisse, Hydro Aluminium und Pechiney, zeigte, dass für die am häufigsten in der Bauindustrie verwendeten Legierungen, Aluminium 6060 und 6063, die Legierungszusammensetzung keinen Einfluss hat, außer wenn die Kupferkonzentration 0,1 % übersteigt.
Wo Filiformkorrosion am wahrscheinlichsten auftritt
Typischerweise ist Filiformkorrosion in warmen Küsten- und Tropenregionen, die Salzablagerung oder stark verschmutzte Industriegebiete erleben, schwerwiegend. Rauere Oberflächen erfahren auch eine größere Schwere der Filiformkorrosion. Die Filiformkorrosion tritt typischerweise auf Aluminiumlegierungen auf, wenn die Luftfeuchtigkeit zwischen 75 % und 90 % liegt und in einem Temperaturbereich von 20 °C bis 40 °C (68 °F bis 104 °F), und das Wachstum beschleunigt sich bei 85 % relativer Luftfeuchtigkeit (RH). Die relative Luftfeuchtigkeit der Atmosphäre ist der einzige entscheidende Faktor zur Initiierung von Filiformkorrosion. (Verwandte Lektüre: Die 5 Faktoren der atmosphärischen Korrosion.)
Die anderen Hauptparameter, die Filiformkorrosion steuern, sind Legierungszusammensetzungen, Abscheren von Blöcken und Strangpresslingen, Wärmebehandlungen, Zustand der Metalloberflächenschicht, Temperatur, Schleifen, Beizen und vorläufige Oberflächenbehandlung. Obwohl die Dicke der organischen Beschichtung und die Temperatur eine untergeordnete Rolle bei der Initiierung von Filiformkorrosion spielen, wird die Erhöhung der Temperatur das Fadenwachstum erhöhen, wenn die relative Luftfeuchtigkeit im kritischen Bereich bleibt.
Wie man Filiformkorrosion erkennt
Filiformkorrosion kann visuell ohne Mikroskop erkannt werden. Sie wurde auf beschichtetem Stahl, Aluminium und Magnesium mit einer dünnen Beschichtung aus Zinn, Gold, Silber, Phosphat, Emaille oder Lack beobachtet.
Der Standardtest zur Identifizierung der Beständigkeit gegen Filiformkorrosion in den USA ist ASTM D 2803, „Leitfaden für die Prüfung der Filiformkorrosionsbeständigkeit organischer Beschichtungen auf Metall“. Gemäß diesem Test werden beschichtete Metallproben bis auf blankes Metall geritzt und bis zu 24 Stunden einer Salznebelatmosphäre ausgesetzt, in destilliertem Wasser gespült und dann nass in einem geschlossenen Schrank bei 25 °C (77 °F) und 85 % RH platziert. Die Expositionszeit variiert typischerweise von 100 bis 1000 Stunden. Die Testergebnisse zeigen, ob das beschichtete Material Filiformkorrosion entwickelt.
Am stärksten von Filiformkorrosion betroffene Branchen
Flugzeugstrukturbauteile werden mit Bolzen und Nieten befestigt. Diese Befestigungselemente und andere scharfe Hautkanten sind häufige Initiationspunkte für Filiformkorrosion. Es wurde berichtet, dass Flugzeuge, die in warmen Meeresumgebungen operieren, erhebliche Korrosionsschäden erleiden, insbesondere an 2024 und 7000 Aluminiumlegierungen, die mit Polyurethan und anderen Beschichtungen beschichtet sind.
Luftfeuchtigkeit ist die kritischste Variable für die Ausbreitung der Korrosion, da dies notwendig ist, um die Salzioni aufzulösen.
Die Korrosion beginnt typischerweise dort, wo eine Unvollkommenheit im Substrat und der Beschichtungsschicht vorliegt. Die Unvollkommenheit kann durch einen Kratzer oder Steinschlag eingeführt werden, der die Klebeverbindung zwischen Substrat und Beschichtung schwächt.
Die Korrosion beginnt an diesem Ort, der den Kopf des Korrosionsfehlers bildet. Die Korrosion erscheint normalerweise als ein distincter fadenförmiger Filament, wie ein Wurmgang, der unter der Beschichtungsoberfläche erscheint.
Der Schaden ist am Aluminium nicht umfangreich, aber kosmetisch störend, besonders wenn der Gang lang und weiß ist.
Diese Art der Filiformkorrosion kann alle Arten von Aluminiumprodukten wie Räder, Automobilkarosserien und Flugzeuge beschädigen. Zur Reparatur des Schadens sind Schleifen und Auftragen einer neuen Beschichtungsschicht erforderlich. Um Filiformkorrosion zu verhindern, ist eine ordnungsgemäße Oberflächenvorbehandlung erforderlich.
Die Filiformkorrosion war schwerer, wenn die Chloridkonzentrationen auf dem Metall hoch waren, hauptsächlich wenn Flugzeuge häufig über dem Ozean flogen oder in Küstengeländehangars stationiert waren.
Aluminium wird weit für Dosen und andere Verpackungsarten verwendet. Aluminiumfolie wird häufig mit Papier oder Pappe laminiert, um eine Feuchtigkeits- oder Dampfsperre zu bilden. Wenn die Aluminiumfolie von Filiformkorrosion angegriffen wurde, kann das Produkt kontaminiert oder ausgetrocknet werden, da die Dampfsperre gebrochen war. Die Degradation von folienlaminiertem Karton kann während seiner Produktion oder anschließender Lagerung in feuchter Umgebung auftreten.
In der Automobilindustrie zeigen geschmiedete, markante Leichtmetallräder mit Zweiton-Oberflächen (polierte Bereiche) und/oder polierte Oberflächen eine erhöhte Tendenz zur Filiformkorrosion.
Wie man Filiformkorrosion verhindert
Typischerweise kann Filiformkorrosion durch Reduzierung der relativen Luftfeuchtigkeit unter 60 % verhindert werden. Leider ist es nicht praktikabel, die Luftfeuchtigkeit an beweglichen Objekten wie Flugzeugen und Automobilen direkt zu reduzieren. Die Luftfeuchtigkeit für Komponenten, die in einer Langzeitlagerung aufbewahrt werden, kann jedoch leicht durch Hinzufügen von Trocknungsventilatoren und Hygrostatten oder durch Hinzufügen von Trockenmitteln zu Kunststoffverpackungen kontrolliert werden.
Komponenten, die mit zwei Schichten Epoxidbeschichtungssystemen und zwei Polyurethanschichten grundiert sind, widerstehen Filiformkorrosion besser als einlagige Systeme.
Die Chance auf Filiformkorrosion wird reduziert, wenn der Stahlsubstrat verzinkt ist. Zinkreiche Grundierungen und chromatierte und phosphatierte Grundierungen mit zähen, langsam aushärtenden Zwischenschichten aus Polyurethan und Epoxid haben die Filiformanfälligkeit auf Stahlsubstraten reduziert. Zinkchromat-Grundierungen, Chromsäureeloxieren und Chromat- oder Chromat-Phosphat-Konversionsbeschichtungen haben unterschiedliche Grade der Linderung von Filiformkorrosion bei Aluminiumlegierungen geboten. (Eine weitere Option wird im Artikel Fortschritte bei flüssigen Nylon-Multipolymer-Beschichtungen für die Transport- und Erneuerbare-Energien-Industrie diskutiert.)
Mehrere Schichten auf Metalloberflächen verlangsamen die Diffusion von Feuchtigkeit und haben weniger Penetrations- und Defektstellen als Einzelschicht-Lacksysteme. Mehrschichtsysteme widerstehen Penetration durch mechanische Abrasion und haben weniger Hügel und Täler. Dickere Beschichtungen, die durch Schichtaufbau und langsameres Aushärten erreicht werden, haben deutlich bessere Beständigkeit gegen Filiformkorrosion demonstriert, indem sie Sauerstoff- und Feuchtigkeitspenetration verringern, Lösungsmitteleinschluss verringern und weniger Initiationsstellen haben. Pulverbeschichtungssysteme sind auch vorteilhaft, da sie thermisch verschmolzen sind, was zu zähen Beschichtungen mit besserer Beständigkeit gegen Feuchtigkeitsdurchlässigkeit führt. Glatte, gut vorbereitete grundierte Metalloberflächen haben im Allgemeinen bessere Beständigkeit als raue Oberflächen.
Stahl, Aluminium und Magnesium sind alle chemisch aktiv. Ihre Legierungen enthalten intermetallische Verbindungen, die während des Warmwalzens und Glühens dispersiert, ausgefällt und agglomeriert sind. Obwohl diese Legierungen im Allgemeinen verbesserte mechanische Eigenschaften haben, zeigt jüngste Arbeit, dass ihre Heterogenität (Vermischung) und das Vorhandensein oberflächenaktiver Schichten ihre Anfälligkeit für Filiformkorrosion erhöhen.
Gerätewartung und Reparatur
- Aluminium vor Korrosion schützen: Expertenstrategien für langfristige Haltbarkeit
- Elektronik vor Nagetierschäden schützen: Experten-Strategien zur Prävention
- Häufige Schwerlastmaschinen-Ausfälle verhindern: Wartungstipps, die zählen
- Expertenstrategien zur Beseitigung von Benetzungsfehlern in der PCB-Fertigung
- Schlechte Lötbenetzung vermeiden: Bewährte Techniken für zuverlässige Verbindungen
- Lunker in Lötverbindungen eliminieren: Experten-Leitfaden zur Vermeidung
- Kavitation in Hydraulikpumpen verstehen & bewährte Präventionstechniken
- Kesselkorrosion verhindern: Bewährte Strategien für überlegene Speisewasserqualität
- Revolutionäre Epoxid-Phenol-Alkylamin-Beschichtungen für überlegenen Korrosionsschutz unter Isolierung
- Sechs bewährte Wege, Frustration bei der Korrosions-Schadensanalyse zu beseitigen