



Aufbauschneide (BUE) beim Drehen: Ursachen, Folgen & 4 Gegenmaßnahmen
Aufbauschneide (BUE) beim Drehen: Ursachen, Folgen & 4 Gegenmaßnahmen
Bei Drehoperationen ist das Werkzeug stationär, während das Werkstück in einem gespannten Futter oder einer Spannzange rotiert. Viele Operationen werden an einer Drehbank durchgeführt, wie Planen, Bohren, Nuten, Gewindeschneiden und Abstechen. Es ist unerlässlich, die richtige Werkzeuggeometrie und Schneidparameter für den zu bearbeitenden Materialtyp zu verwenden. Werden diese Parameter in Ihren Drehoperationen nicht korrekt angewendet, kann Aufbauschneide (Built-Up Edge, BUE) oder andere Versagensarten auftreten. Diese Versagensarten beeinträchtigen die Leistung des Schneidwerkzeugs nachteilig und können zu einem insgesamt ausgeschlachteten Teil führen.
Beim Inspektieren eines Schneidwerkzeugs unter dem Mikroskop oder mit einer Auglupe können mehrere verschiedene Arten von Drehwerkzeug-Versagensarten erkennbar sein. Einige der häufigsten Modi sind:
- Normaler Flankenverschleiß: Die einzige akzeptable Form des Werkzeugverschleißes, verursacht durch die normale Alterung eines gebrauchten Schneidwerkzeugs und an den Schneidkanten zu finden.
- Dieser abrasive Verschleiß, verursacht durch harte Bestandteile im Werkstückmaterial, ist die einzige bevorzugte Methode des Werkzeugverschleißes, da er vorhersagbar ist und weiterhin stabile Standzeiten liefert, was weitere Optimierung und gesteigerte Produktivität ermöglicht.
- Kraterbildung (Cratering): Verformungen auf der Schneidfläche eines Werkzeugs.
- Dieser Versagensmodus ist ein chemischer und thermischer Versagen, lokalisiert im Spanwinkelbereich des Drehwerkzeugs oder der Wendeschneidplatte. Er resultiert aus der chemischen Reaktion zwischen Werkstückmaterial und Schneidwerkzeug und wird durch Schnittgeschwindigkeit verstärkt. Übermäßiger Krater-Verschleiß schwächt die Schneidkante eines Drehwerkzeugs und kann zum Schneidkantenversagen führen.
- Ausbrüche (Chipping): Brechen des Drehwerkzeugs entlang seiner Schneidfläche, was zu einer ungenauen, rauen Schneidkante führt.
- Dies ist ein mechanischer Versagen, häufig bei unterbrochenem Schnitt oder nicht-starren Bearbeitungssetups. Viele Schuldige können für Ausbrüche verantwortlich sein, einschließlich Maschinenunfällen und Werkzeughaltersicherheit.
- Thermo-mechanischer Versagen (Thermische Rissbildung): Rissbildung eines Schneidwerkzeugs aufgrund signifikanter Schwankungen der Bearbeitungstemperatur.
- Beim Drehen ist Wärmemanagement entscheidend. Zu wenig oder zu viel Hitze kann Probleme verursachen, ebenso wie signifikante, schnelle Temperaturschwankungen (wiederholtes Aufheizen und Abkühlen der Schneidkante). Thermo-mechanisches Versagen zeigt sich meist in Form gleichmäßig verteilter Risse, senkrecht zur Schneidkante des Drehwerkzeugs.
- Aufbauschneide (Built-Up Edge, BUE): Wenn Späne aufgrund hoher Hitze, Druck und Reibung am Schneidwerkzeug haften.
Auswirkungen der Aufbauschneide bei Drehapplikationen
Eine Aufbauschneide ist vielleicht die am einfachsten zu identifizierende Verschleißart, da sie ohne Mikroskop oder Auglupe sichtbar sein kann. Der Begriff Aufbauschneide bedeutet, dass das von Ihnen bearbeitete Material unter Druck an das Schneidwerkzeug angeschweißt wird. Beim Inspektieren Ihres Werkzeugs ist ein BUE-Problem durch Material auf der Span- oder Flankenfläche des Schneidwerkzeugs erkennbar.
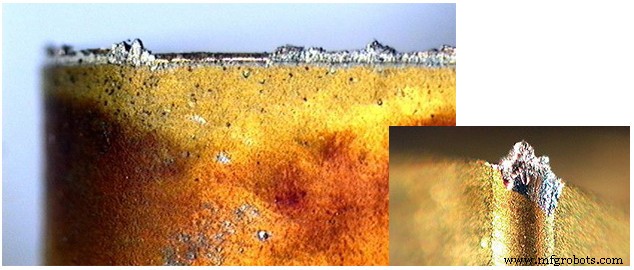
Dieser Zustand kann viele Probleme mit Ihren Bearbeitungsoperationen verursachen, wie schlechte Standzeit, mäßige Oberflächenqualität, Maßabweichungen und viele andere Qualitätsprobleme. Der Grund dafür ist, dass der Mittellinienabstand und die Werkzeuggeometrie der Schneidkante durch das Material verändert werden, das an der Span- oder Flankenfläche des Werkzeugs angeschweißt wurde. Wenn sich der BUE-Zustand verschlimmert, können Sie andere Arten von Versagen oder sogar katastrophalen Ausfall erleben.
Ursachen der Aufbauschneide bei Drehapplikationen
Falsche Werkzeugwahl
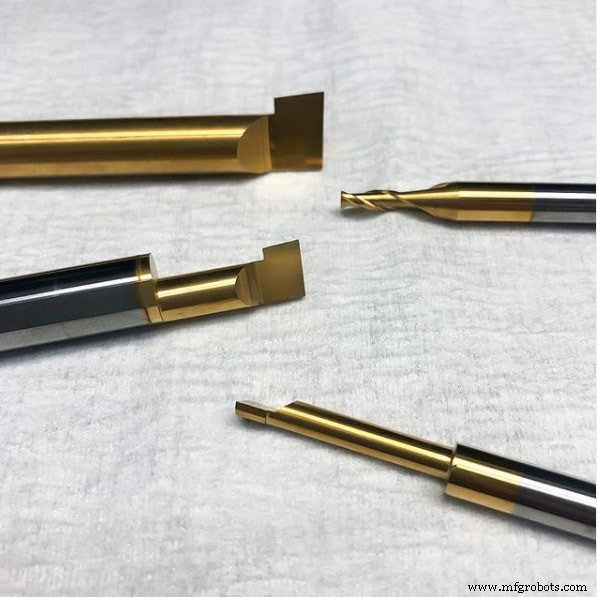
Aufbauschneide wird oft durch die Verwendung eines Drehwerkzeugs verursacht, das nicht die korrekte Geometrie für das zu bearbeitende Material hat. Besonders beim Bearbeiten von zähen Materialien wie Aluminium oder Titan ist Ihre beste Wahl, Werkzeuge mit extrem scharfen Schneidkanten, freischneidender Geometrie und polierter Flanken- und Spanfläche zu verwenden. Dies hilft nicht nur, das Material schnell zu schneiden, sondern verhindert auch, dass es am Schneidwerkzeug haftet.
Verwendung alter/verschlissener Werkzeuge
Selbst bei Verwendung eines Drehwerkzeugs mit korrekter Geometrie können Sie noch BUE erleben. Wenn das Werkzeug anfängt zu verschleißen und seine Kante sich verschlechtert, beginnt das Material, sich auf der Werkzeugoberfläche aufzubauen. Aus diesem Grund ist es sehr wichtig, die Schneidkante eines Werkzeugs nach der Bearbeitung einiger Teile und dann zufällig während der festgelegten Standzeit zu inspizieren. Dies hilft Ihnen, die Grundursache beliebiger Versagensarten zu identifizieren, indem Sie sie frühzeitig erkennen.
Unzureichende Wärmeerzeugung
Aufbauschneide kann durch das Fahren eines Werkzeugs mit falschen Schneidparametern verursacht werden. Meistens ist BUE ein Problem aufgrund zu niedriger Drehzahlen oder Vorschübe. Wärmeerzeugung ist bei jeder Zerspanungsanwendung entscheidend – während zu viel Hitze ein Teilmaterial beeinträchtigen kann, kann zu wenig dazu führen, dass das Werkzeug weniger effektiv beim effizienten Entfernen von Spänen ist.
4 Einfache Wege zur Minderung der Aufbauschneide bei Drehapplikationen
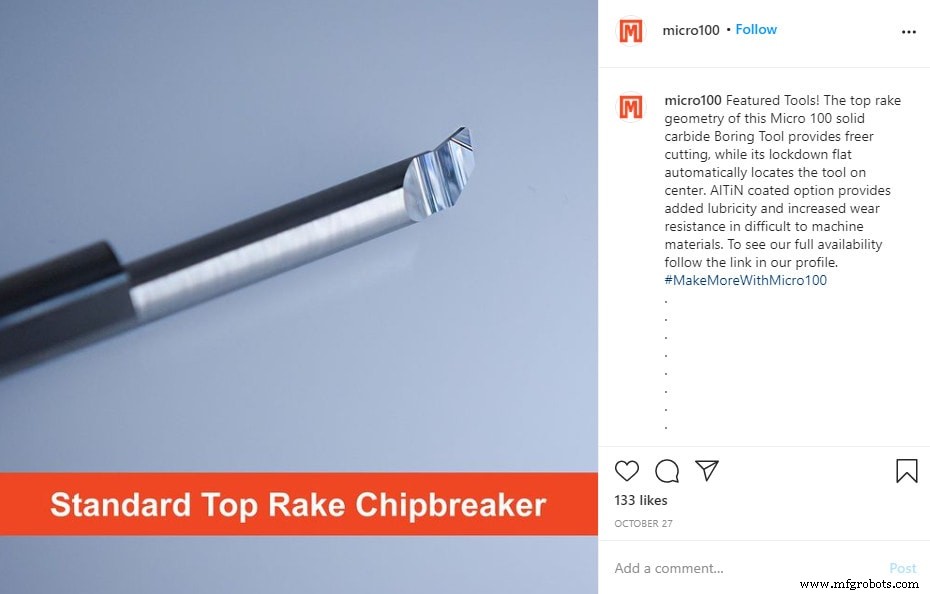
- Bei der Werkzeugauswahl auf freischneidende, scharfe Geometrien mit hochpolierten Oberflächen setzen. Die Wahl eines Werkzeugs mit Spanbrechergeometrie hilft ebenfalls, Späne zu teilen, was deren Entfernung vom Teil und der Schneidoberfläche erleichtert.
- Sicherheit in Ihrem Applikationsansatz und Ihren Laufparametern haben. Es ist immer wichtig, zu überprüfen, dass Ihre Laufparameter für Ihre Drehapplikation geeignet sind.
- Sicherstellen, dass das Kühlmittel auf die Schneidkante fokussiert ist und die Kühlmittelkonzentration erhöht wird.
- Eine beschichtete Wendeschneidplatte wählen, da Beschichtungen speziell für einen bestimmten Satz von Teilmaterialien entwickelt wurden und darauf ausgelegt sind, gängige Zerspanungsprobleme zu verhindern.
CNC-Maschine
- Das beste Blechschneidewerkzeug wählen: CNC-Scheren, Plasmaschneider, Wasserstrahl und Faserlaser im Vergleich
- CNC-Fräser Glossar: Umfassende Definitionen & Anwendungen (Teil 2)
- CNC-Oszilliermesserschneider: Industrielle Anwendungen & Fähigkeiten
- CNC-Drehparameter für Präzisionsbearbeitung meistern
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- CNC-Schneidwerkzeuge im Vergleich: Fräser, Gewindefräser & mehr
- Megaturn Nexus 900: Hochleistungs-CNC-Vertikaldrehzentrum für Schwerzerspanung
- Hartdrehen meistern: Herausforderungen mit fortschrittlicher Werkzeugtechnik überwinden
- Drehen: Der Schlüssel-CNC-Prozess für Präzisionsmaschinenshops
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile