



Schneidleistung optimieren: Die Rolle der Bohrstangen-Geometrie
Ausbohren (Boring) ist ein Drehvorgang, der es einem Zerspaner erlaubt, ein vorhandenes Loch durch mehrere Iterationen des inneren Ausbohrens zu vergrößern. Es hat mehrere Vorteile gegenüber traditionellen Lochbearbeitungsmethoden:
- Die Fähigkeit, kosteneffektiv ein Loch außerhalb standardmäßiger Bohrergrößen zu produzieren
- Die Erstellung präziserer Löcher und damit engerer Toleranzen
- Eine höhere Oberflächenqualität
- Die Möglichkeit, mehrere Dimensionen innerhalb der Bohrung zu erstellen
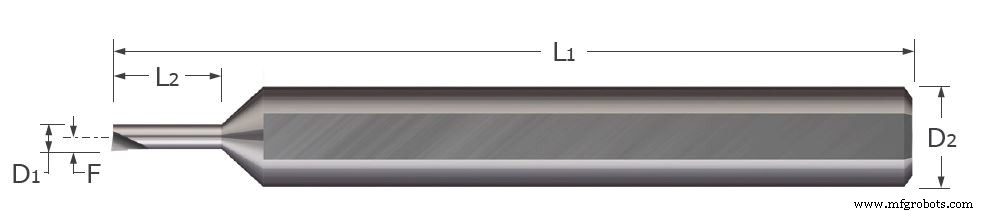
Vollhartmetall-Bohrstangen (Solid Carbide Boring Bars), wie sie von Micro 100 angeboten werden, haben einige Standardmaße, die dem Werkzeug grundlegende Funktionalität beim Entfernen von Material aus einer inneren Bohrung geben. Dazu gehören:
Mindestbohrdurchmesser (D1): Der Mindestdurchmesser eines Lochs, damit das Schneidende des Werkzeugs vollständig hineingepasst, ohne an gegenüberliegenden Seiten Kontakt zu machen.
Maximale Bohrtiefe (L2): Maximale Tiefe, die das Werkzeug in ein Loch erreichen kann, ohne Kontakt vom Schaftbereich.
Schaftdurchmesser (D2): Durchmesser des Werkzeugteils, der mit dem Werkzeughalter in Kontakt steht.
Gesamtlänge (L1): Gesamtlänge des Werkzeugs.
Mittellinienversatz (F): Der Abstand zwischen Werkzeugspitze und der Mittellinienachse des Schafts.
Werkzeugauswahl
Um Werkzeugdurchbiegung und damit das Risiko von Werkzeugversagen zu minimieren, ist es wichtig, ein Werkzeug mit einer maximalen Bohrtiefe zu wählen, die nur leicht größer ist als die beabsichtigte Schnittlänge. Es ist auch vorteilhaft, Bohrstangen- und Schaftdurchmesser zu maximieren, da dies die Steifigkeit des Werkzeugs erhöht. Dies muss mit ausreichend Platz für Spanabfuhr balanciert werden. Dieses Gleichgewicht kommt letztlich auf das zu bearbeitende Material an. Ein härteres Material mit niedrigerem Vorschub und Schnitttiefen benötigt möglicherweise nicht so viel Platz für Spanabfuhr, aber ein größeres, steiferes Werkzeug. Umgekehrt benötigt ein weicheres Material mit aggressiveren Laufparametern mehr Raum für Spanabfuhr, aber möglicherweise kein so steifes Werkzeug.
Geometrien
Zusätzlich haben sie diverse geometrische Merkmale, um die drei Arten von Kräften, die während dieses Bearbeitungsprozesses auf das Werkzeug wirken, adäquat zu handhaben. Bei einem Standard-Ausbohrvorgang ist die größte dieser Kräfte tangential, gefolgt von Vorschub (manchmal axial genannt) und schließlich radial. Tangentialkraft wirkt senkrecht zur Spanfläche und drückt das Werkzeug von der Mittellinie weg. Vorschubkraft verursacht keine Durchbiegung, drückt aber zurück auf das Werkzeug und wirkt parallel zur Mittellinie. Radialkraft drückt das Werkzeug zum Zentrum der Bohrung.
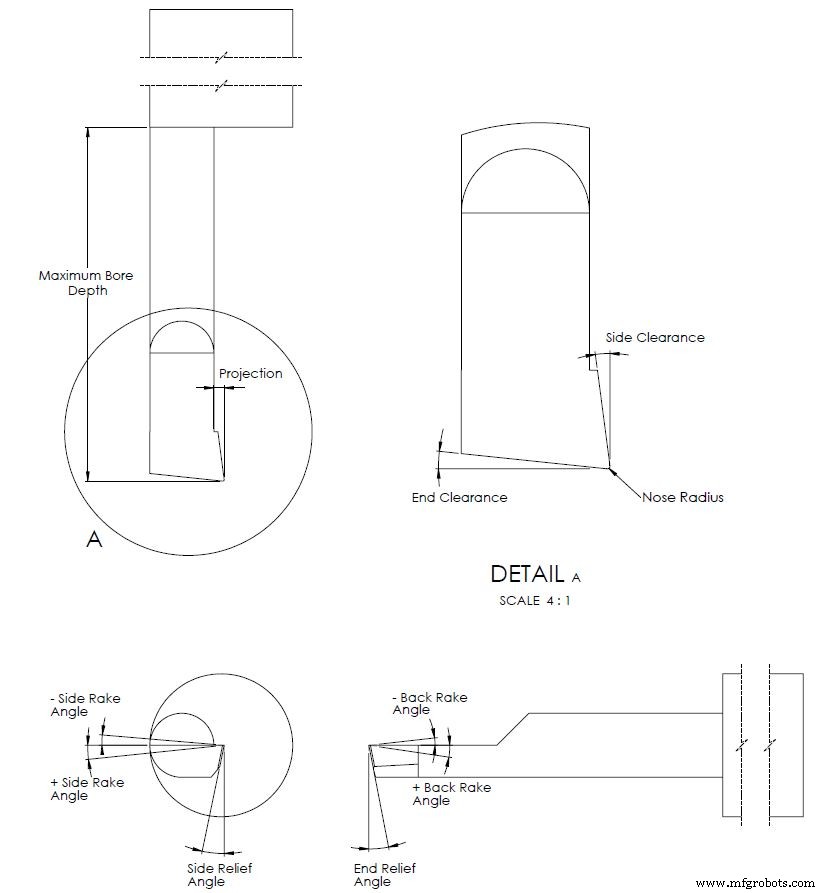
Geometrische Merkmale einer Bohrstange definieren:
Eckenradius (Nose Radius): Die Rundheit der Schneidspitze des Werkzeugs.
Seitenfreiwinkel (Radial Clearance / Side Clearance): Der Winkel, der die Neigung der Nase relativ zur Achse parallel zur Mittellinie des Werkzeugs misst.
Stirnfreiwinkel (Axial Clearance / End Clearance): Der Winkel, der die Neigung der Stirnfläche relativ zur Achse misst, die senkrecht zur Mittellinie des Werkzeugs verläuft.
Seitenwinkel (Side Rake Angle): Der Winkel, der die seitliche Neigung der Seitenfläche des Werkzeugs misst.
Hinterwinkel (Back Rake Angle): Der Winkel, der misst, inwieweit die Rückfläche in Relation zur Mittellinie des Werkstücks geneigt ist.
Seitenentlastungswinkel (Side Relief Angle): Der Winkel, der misst, wie weit die Unterfläche vom Werkstück weg geneigt ist.
Stirnentlastungswinkel (End Relief Angle): Der Winkel, der die Neigung der Stirnfläche relativ zur Linie misst, die senkrecht zur Mittelachse des Werkzeugs verläuft.
Auswirkungen geometrischer Merkmale auf Schneidoperationen:
Eckenradius (Nose Radius): Ein großer Eckenradius macht mehr Kontakt mit dem Werkstück, verlängert die Lebensdauer von Werkzeug und Schneide sowie hinterlässt ein besseres Finish. Ein zu großer Radius führt jedoch zu Chatter, da das Werkzeug stärker tangentialen und radialen Schneidkräften ausgesetzt ist.
Eine weitere Art, wie dieses Merkmal die Schneidwirkung beeinflusst, ist die Bestimmung, wie viel der Schneide von tangentialer Kraft getroffen wird. Die Größenordnung dieses Effekts hängt weitgehend von Vorschub und Schnitttiefe ab. Unterschiedliche Kombinationen von Schnitttiefen und Nasenwinkeln resultieren in entweder kürzeren oder längeren Längen der Schneide, die der tangentialen Kraft ausgesetzt sind. Der Gesamteffekt ist der Grad des Schneidenverschleißes. Wenn nur ein kleiner Teil der Schneide einer großen Kraft ausgesetzt ist, würde er schneller abgenutzt als wenn ein längerer Teil der Kante der gleichen Kraft ausgesetzt ist. Dieses Phänomen tritt auch bei Erhöhung und Verringerung des Stirnschneidenwinkels auf.
Stirnschneidenwinkel (End Cutting Edge Angle): Der Hauptzweck des Stirnschneidenwinkels ist Freiraum beim Schneiden in positiver Z-Richtung (in das Loch hinein). Dieser Freiraum erlaubt dem Eckenradius, der Hauptkontaktpunkt zwischen Werkzeug und Werkstück zu sein. Erhöhung des Stirnschneidenwinkels in positive Richtung verringert die Spitzenfestigkeit, verringert aber auch die Vorschubkraft. Dies ist eine weitere Situation, wo Balance zwischen Spitzenfestigkeit und Schneidkraftreduktion gefunden werden muss. Es ist auch wichtig zu beachten, dass der Winkel je nach Art des Ausbohrens geändert werden muss.
Seitenwinkel (Side Rake Angle): Der Nasenwinkel ist eine geometrische Dimension, die bestimmt, wie viel der Schneide von tangentialer Kraft getroffen wird, aber der Seitenwinkel bestimmt, wie viel diese Kraft in radiale Kraft umverteilt wird. Ein positiver Spanwinkel bedeutet geringere tangentielle Schneidkraft, da er mehr Scherwirkung erlaubt. Dieser Winkel kann jedoch nicht zu groß sein, da er die Schneidkantenintegrität kompromittiert, indem er weniger Material für Nasenwinkel und Seitenentlastungswinkel lässt.
Hinterwinkel (Back Rake Angle): Manchmal als Top Rake Angle bezeichnet, wird der Hinterwinkel bei Vollhartmetall-Bohrstangen geschliffen, um den Spänefluss an der Stirn des Werkzeugs zu kontrollieren. Dieses Merkmal kann nicht zu stark positiv sein, da es die Werkzeugfestigkeit verringert.
Seiten- und Stirnentlastungswinkel (Side and End Relief Angles): Wie der Stirnschneidenwinkel dienen Seiten- und Stirnentlastungswinkel hauptsächlich dazu, Freiraum zu schaffen, damit der nicht-schneidende Teil des Werkzeugs nicht am Werkstück reibt. Sind die Winkel zu klein, besteht Abriebrisiko zwischen Werkzeug und Werkstück. Diese Reibung führt zu erhöhtem Werkzeugverschleiß, Vibrationen und schlechter Oberflächenqualität. Die Winkelmaße liegen generell zwischen 0° und 20°.
Bohrstangen-Geometrien zusammengefasst
Bohrstangen haben einige Gesamtmaße, die das Ausbohren eines Lochs erlauben, ohne den Werkzeughalter in das Werkstück zu fahren oder das Werkzeug bei Kontakt sofort zu brechen. Vollhartmetall-Bohrstangen haben diverse Winkel, die unterschiedlich kombiniert werden, um die 3 Arten von Schneidkräften zu verteilen, um das Werkzeug voll auszunutzen. Die Maximierung der Werkzeugperformance erfordert die Kombination aus richtiger Werkzeugwahl mit passendem Vorschub, Schnitttiefe und RPM. Diese Faktoren hängen von Lochgröße, Materialabtragsmenge und mechanischen Eigenschaften des Werkstücks ab.
CNC-Maschine
- Effizienz Ihrer Wasserstrahlschneidemaschine maximieren
- CNC-Fräser Glossar: Umfassende Definitionen & Anwendungen (Teil 2)
- CNC-Fräsen von Acryl: Expertenleitfaden für Präzision & Finish
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- Eckeneingriff meistern: Präzisionsfräsen für überlegene Eckenqualität
- Acrylglas präzise schneiden mit der CNC-Maschine: Schritt-für-Schritt-Anleitung
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- Stoßleisten (Impact Bars): Schutz und Lastverteilung in Fahrzeugen und Förderbändern
- Die entscheidende Rolle von Kühlschmierstoffen in der Präzisionsbearbeitung
- Neues Werkzeug zur CNC-Maschine hinzufügen: Schritt-für-Schritt-Anleitung