



Expertenleitfaden: Schaftfräser-Fehlerbehebung – Verschleiß & Bruch vermeiden
Expertenleitfaden: Schaftfräser-Fehlerbehebung – Verschleiß & Bruch vermeiden
Ein Schaftfräser hat eine erwartete Lebensdauer, die durch seinen Einsatz, die Materialspezifität und die Beschichtung bestimmt wird. Für Zerspaner sind vorzeitiger Verschleiß und Werkzeugbruch leicht vermeidbare Kopfschmerzen. Diese Probleme können zu schlechten Oberflächen, Maschinenstillstand und sogar Ausschuss führen. Das Verständnis der Probleme, denen diese Werkzeuge in der Spindel ausgesetzt sind, ist ein entscheidender erster Schritt zur Fehlerbehebung, falls sie auftreten.
Vorzeitiger Werkzeugverschleiß
Ursachen
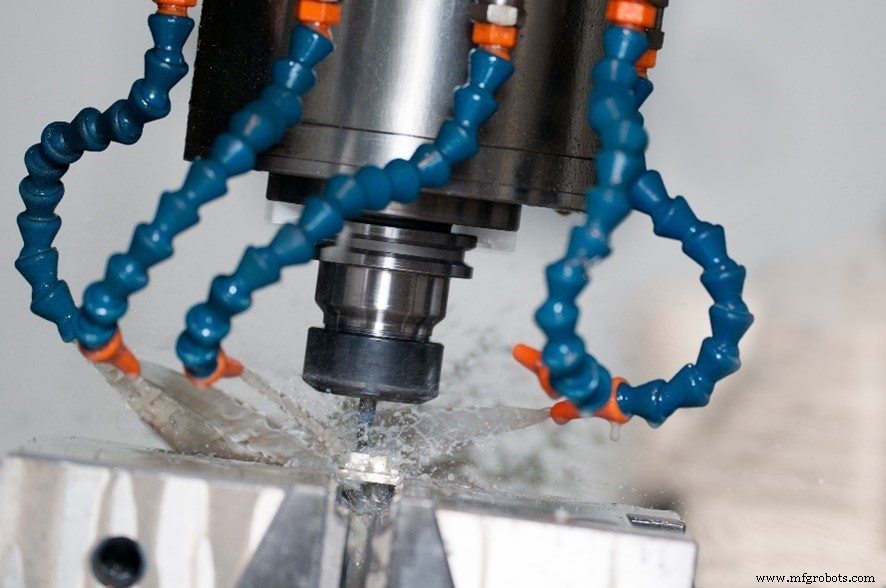
Vorzeitiger Werkzeugverschleiß bei Schaftfräsern ist eines der häufigsten Probleme, denen ein Zerspaner begegnet. Werkzeugverschleiß tritt oft auf, wenn Schnittgeschwindigkeiten höher sind als für das Werkzeug empfohlen, oder – interessanterweise – wenn die Drehzahl und/oder der Vorschub des Schaftfräsers zu gering ist.
Zudem greifen harte und natürlich abrasive Materialien Schneidwerkzeuge an, wenn keine geeigneten Werkzeugbeschichtungen verwendet werden. Beschichtungen spielen vielfältige Rollen für ein Schneidwerkzeug und den Schneidvorgang, einschließlich Verschleißfestigkeit und Unterstützung der Effizienz der Spanabfuhr.
Weitere häufige Ursachen für vorzeitigen Verschleiß sind die Verwendung falscher Spiralwinkel oder das Wiederaufschneiden von Spänen.
Lösungen
Diese Probleme zu lösen ist ziemlich einfach. Bei zu hohen Schnittgeschwindigkeiten und Vorschüben haben Zerspaner mehrere Optionen. Erstens korrigiert die Verringerung der Spindeldrehzahl zu hohe Schnittgeschwindigkeiten. Zweitens ermöglicht die Anpassung von Drehzahlen und Vorschüben durch Konsultation der Hersteller-Drehzahl- und Vorschubtabellen den korrekten Werkzeugeinsatz. Dies löst auch Probleme mit dem Wiederaufschneiden von Spänen und passt Schnitttiefe (ap) und/oder Kühlmittel/Luft an, um Späne ordnungsgemäß vom Werkstück zu entfernen. Schließlich sorgen die Auswahl des richtigen Spiralwinkels und der richtigen Beschichtung für die Aufgabe für die beste Lebensdauer und Leistung des Schneidwerkzeugs.
Schaftfräser-Kantensplitterung
Ursachen
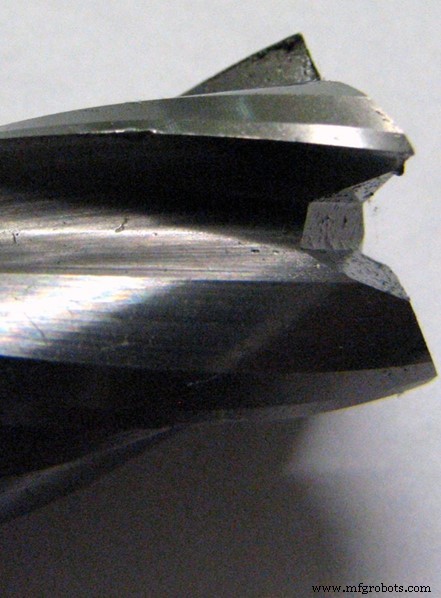
Schaftfräser-Kantensplitterung tritt häufig bei aggressiver und starrer Zerspanung auf. Zerspaner werden dies feststellen, wenn ihr Vorschub sowohl bei der fortlaufenden Bearbeitung als auch beim Erstsatz zu aggressiv ist. Aggressive Schnitttiefe (ap) ist eine weitere häufige Ursache für Werkzeugsplitterung.
Lösungen
Kantensplitterung ist ein leicht lösbares Problem für Zerspaner. Die Verringerung des Gesamt- und Erstvorschubs verringert die Aggressivität des Schnitts. Die Verringerung der axialen und/oder radialen Schnitttiefe ist eine weitere Lösung für zu aggressive Werkzeugpfade.
Hinsichtlich Steifigkeit: Wenn das Werkzeug selbst das Problem ist, sollten Zerspaner ihren Werkzeughalter wechseln, den Werkzeugschaft tiefer spannen oder ein kürzeres Werkzeug verwenden. Das Nachspannen des Werkstücks und/oder die Verbesserung des gesamten Setups kann dieses Problem ebenfalls lösen. Schließlich sollten Zerspaner ihre Spindel auf Rundlauf prüfen.
Werkzeugbruch
Ursachen
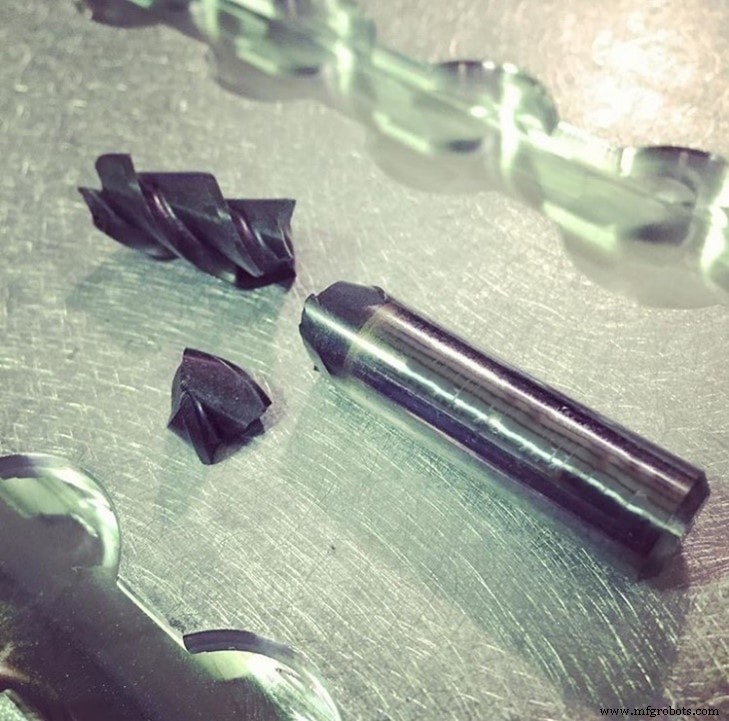
Ähnlich wie bei Kantensplitterung kann Werkzeugbruch bei aggressiven Vorschüben und übermäßigen Schnitttiefen auftreten. Ebenso ist extreme Werkzeugüberstandlänge ein Haupttreiber für Werkzeugbruch. Spanverpackung (Chip Packing) findet sich ebenfalls häufig bei Werkzeugbruch. Eine weitere Hauptursache für Bruch ist ein übermäßig verschlissener Schaftfräser.
Lösungen
Die Verringerung von Vorschub und axialer/radialer Schnitttiefe ist entscheidend zur Lösung von Werkzeugbruchproblemen. Dies zeigt dem Zerspaner, dass seine Werkzeugpfade für die Struktur des gewählten Werkzeugs zu aggressiv sind. Bei Problemen mit Überstand sollte ein Zerspaner seinen Schaft tiefer spannen oder sich für ein kürzeres Werkzeug entscheiden.
Es gibt mehrere Lösungen für Spanverpackung, darunter die Anpassung von Drehzahlen und Vorschüben sowie die Erhöhung von Kühlmittel- oder Luftdruck, um Späne ordnungsgemäß auszuspülen. Werkzeuge mit weniger Schneiden und tieferen Spankammern spülen Späne viel leichter aus. In diesem Fall kann auch die Wahl eines Werkzeugs mit weniger Schneiden die Spanverpackung bekämpfen. Schließlich löst das rechtzeitige Nachschleifen eines Werkzeugs Werkzeugbruch durch übermäßigen Verschleiß.
Spanverpackung (Chip Packing)
Ursachen
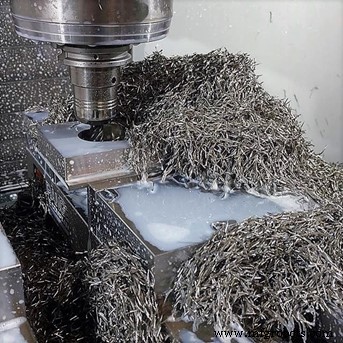
Da Spanverpackung ein Treiber für Werkzeugbruch ist, ist die frühzeitige Lösung dieses Problems der Schlüssel zum Zerspanungserfolg. Sie wird durch aggressive Drehzahlen und Vorschübe verursacht, die über den Fähigkeiten des Werkzeugs liegen. Auch zu kleine Spankammern für die erzeugten Späne führen zu Verpackung. Schließlich erlauben unzureichendes Kühlmittelvolumen und -druck keine ordnungsgemäße Spanabfuhr.
Lösungen
Zunächst sollten Zerspaner die Hersteller-Drehzahl- und Vorschubtabellen für das Werkzeug konsultieren und eine Verringerung in Betracht ziehen. Die Verwendung eines Schaftfräsers mit weniger Schneiden verhindert Verpackung, indem sie Spänen die ordnungsgemäße Abfuhr ermöglicht. Die Erhöhung von Kühlmittelvolumen und -druck sowie die Neupositionierung der Düse näher an den Schneidepunkt unterstützen ebenfalls die ordnungsgemäße Abfuhr.
Rattern (Chatter)
Ursachen
Werkzeugrattern ist ein einfacher Weg, ein Teil in der Maschine zu verschrotten. Rattern kann vor dem Bruch auftreten, daher sind die Lösungen für diese Probleme sehr ähnlich. Obwohl es nicht möglich ist, Vibrationen vollständig zu vermeiden, ist ihre Minimierung entscheidend für einen erfolgreichen Zerspanungsvorgang.
Steifigkeit und aggressive Werkzeugpfade sind häufige Ursachen für Werkzeugrattern an der Spindel. Dieser Mangel an Steifigkeit beschränkt sich nicht auf das Werkzeug selbst, sondern kann auch auf Instanzen im Werkstück und in der Werkzeugmaschine zurückgeführt werden. Auch die Wahl ungeeigneter Werkzeuggeometrie kann zu unnötigen Vibrationen führen.
Lösungen
Die Verringerung von Drehzahlen und Vorschüben sowie axialer und/oder radialer Schnitttiefe ist entscheidend zur Lösung von Rattern. Wenn mangelnde Steifigkeit die Ursache ist, müssen Zerspaner feststellen, woher diese kommt. Der Wechsel des Werkzeughalters, das tiefer Spannen des Schafts und die Verwendung eines kürzeren Werkzeugs lösen diese Probleme oft. Zerspaner sollten auch bei Steifigkeitsproblemen ihre Spindel auf Rundlauf prüfen. Schließlich helfen das Nachspannen des Werkstücks und/oder die Verbesserung des gesamten Setups, wenn dies die Ursache ist.
Gratausbildung (Burrs)
Ursachen
Gratausbildung ist in der Zerspanung üblich und zwingt Zerspaner, Teile nach Fertigstellung mühsam von Hand zu entgraten. Obwohl dies üblich ist, gibt es mehrere Ursachen für übermäßige Gratausbildung an einem Teil. Erstens können falsche Drehzahlen und Vorschübe bei der Zerspanung Grate verursachen, ebenso wie stumpfe Schaftfräserkanten und falsche Spiralwinkel.
Lösungen
Wenn Grate bei der Zerspanung vorhanden sind, sollte man zunächst die korrekten Drehzahlen und Vorschübe für ein Werkzeug konsultieren und eine Verringerung während der Bearbeitung in Betracht ziehen. Schließlich zahlen sich die Verwendung einer Gleichlauffräs-Strategie und der Wechsel auf den korrekten Spiralwinkel aus.
Schlechte Oberflächenqualität
Ursachen
Richtige Teileoberfläche ist entscheidend für den Erfolg aller Zerspaner. Andererseits führt schlechte Teileoberfläche oft zu Ausschuss und Kopfschmerzen. Dies wird meist durch zu aggressive Vorschübe und zu niedrige Drehzahlen für Werkzeug und Material verursacht. In Bezug auf Vorschübe markieren aggressive Schnitttiefen Teile, was zu schlechten Oberflächen führt. Schließlich führen ordnungsgemäß geschärfte Werkzeuge in idealen Szenarien zu fantastischen Oberflächen. Wenn Werkzeuge übermäßigen Verschleiß erfahren, leidet die Teileoberfläche.
Lösungen
Die Verringerung von Vorschüben und Schnitttiefen ist entscheidend für eine ordnungsgemäße Teileoberfläche. Die Erhöhung der Werkzeugdrehzahl (U/min) unterstützt ebenfalls eine bessere Oberfläche am Teil. Schließlich lindert die Verwendung eines ordnungsgemäß scharfen oder rechtzeitig nachgeschliffenen Werkzeugs Teileoberflächen-Probleme.
Schlechte Maßgenauigkeit
Ursachen
Genauigkeit der Teilemaße ist entscheidend für den Erfolg eines Zerspaners und Betriebs. Wenn schlechte Maßgenauigkeit einen Auftrag plagt, gibt es mehrere Bereiche, die Zerspaner untersuchen sollten. Aggressive Schnitttiefen, Werkzeugsteifigkeit und Maschinensteifigkeit sind allesamt häufige Ursachen für Ungenauigkeit.
Lösungen
Die Verringerung axialer und/oder radialer Schnitttiefen ist ein wichtiger erster Schritt zur Lösung von Maßgenauigkeitsproblemen. Wenn mangelnde Steifigkeit das Problem ist, sollte ein Zerspaner Maschine, Werkzeug, Werkzeughalter und Spannvorrichtungen prüfen, inspizieren und reparieren. Auch die Verwendung eines Werkzeugs mit mehr Schneiden kann dieses Problem lösen.
Insgesamt gibt es mehrere Fräsprobleme, die selbst die erfahrensten Zerspaner beeinflussen können. Die ordnungsgemäße Identifizierung des Problems ist ein kritischer erster Schritt, um diese Probleme in den Griff zu bekommen. Sobald das Problem identifiziert wurde, führt das Verständnis der Hauptursache dazu, die richtige Lösung zu verstehen.
CNC-Maschine
- CNC-Fräsmaschine Grundlagen: Schnelle Referenz für professionelle Bediener
- 8 häufige Fehler, die die Schaftfräser-Standzeit verkürzen
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Bohren & Fräsen von CFRP-Verbundwerkstoffen in der Luftfahrt optimieren
- Werkzeugbruch, -verschleiß & -ausbrüche verstehen: Ursachen, Verhütung & Lösungen
- Stempelwerkzeugausfälle verstehen: Ursachen, Prävention und Reparaturstrategien
- Dreh-Fräs-Maschinen: Maximale Produktivität entfesseln
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen
- Jet Mill Drill: Der ultimative Profi-Leitfaden für Kombimaschinen