



Effizienz maximieren mit bewährter Einzelschneiden-Fräser-Strategie
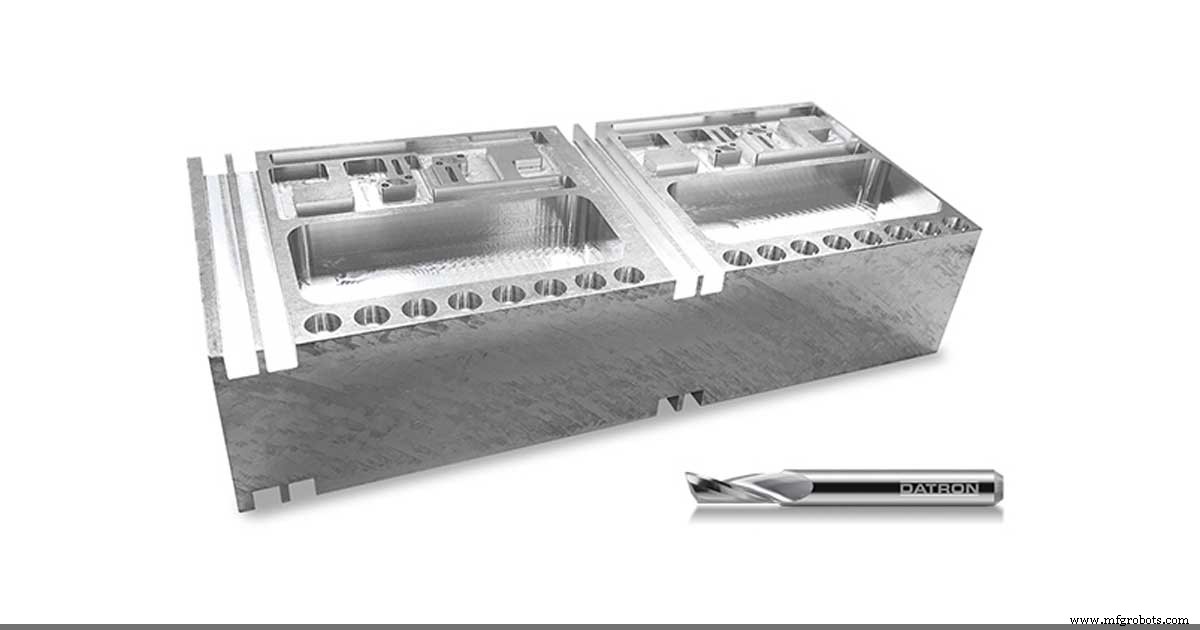
Dieser Blog zur Bearbeitungsstrategie basiert auf dem Einzelschneiden-Fräser-Webinar, das ich mit einem Application Project Manager hier bei DATRON durchgeführt habe. Das Video des Webinars finden Sie unten, ebenso das damit gefertigte Teil. Ziel sowohl des Webinars als auch dieses Beitrags ist zu beweisen, dass der Einzelschneiden-Fräser wirklich ein „Universal“-Schneidwerkzeug ist, das in jedem Zerspaner-Werkzeugkasten sein sollte – egal ob sie eine konventionelle VMC wie eine Haas oder ein Hochgeschwindigkeits-Bearbeitungszentrum wie eine DATRON fahren. Zu diesem Zweck wurde die Live-Fräsdemonstration im Webinar bei 15.000 min⁻¹ durchgeführt, um Ergebnisse zu emulieren, die Sie mit einer konventionellen VMC erzielen könnten, und bei 35.000 min⁻¹, um zu zeigen, was Sie mit einer Hochgeschwindigkeits-Fräsmaschine erwarten können. Die Absicht war NICHT, konventionelle mit Hochgeschwindigkeitsbearbeitung zu vergleichen, sondern den Einzelschneider als tragfähiges und ideales Werkzeug für beide Maschinentypen zu präsentieren.
Am Ende des oben gezeigten Videos sehen Sie die in diesem Blog beschriebenen Frässtrategien in einer Live-Demonstration, die dieses Aluminiumteil produzierte.
Bearbeitungsstrategie – Nutenfräsen:
Werkzeug Nr.: 0068806A
Werkzeugtyp: 6 mm Ø Einzelschneider, 4-in-1
Breite des Schnitts: 100 % (6 mm / 0,236″)
Schnitttiefe: 0,0787″ pro Pass
Spanlast: 0,0063″
@ 15.000 min⁻¹: 94,5 inch/min Vorschub
@ 35.000 min⁻¹: 220 inch/min Vorschub
Bearbeitungsstrategie – Eintauchwinkel:
Werkzeug Nr.: 0068806A
Werkzeugtyp: 6 mm Ø Einzelschneider, 4-in-1
Breite des Schnitts: 100 % (6 mm / 0,245″)
Gesamttiefe: 0,118″
Eintauchwinkel: 5, 15, 25, 90
Spanlast: 0,0007″ – 0,0027″
@ 15.000 min⁻¹: 10–40 inch/min Vorschub
@ 35.000 min⁻¹: 25–95 inch/min Vorschub
Bearbeitungsstrategie – Taschenfräsen (adaptives Räumen)
Werkzeug Nr.: 006803A
Werkzeugtyp: 3 mm Ø Einzelschneider, 4-in-1
Breite des Schnitts: 15 % (0,45 mm / 0,0177″)
Schnitttiefe: 0,118″
Spanlast: 0,0035″
@ 15.000 min⁻¹: 53,15 inch/min Vorschub
@ 38.000 min⁻¹: 133 inch/min Vorschub
Bearbeitungsstrategie – Taschenfräsen (traditionell)
Werkzeug Nr.: 0068803A
Werkzeugtyp: 6 mm Ø Einzelschneider, 4-in-1
Breite des Schnitts: 50 % (1,5 mm / 0,059″)
Schnitttiefe: 0,039″ pro Pass
Spanlast: 0,0047″
@ 15.000 min⁻¹: 70,87 inch/min Vorschub
@ 38.000 min⁻¹: 178,6 inch/min Vorschub
Bearbeitungsstrategie – Kleiner Durchmesser Rampenfräsen
Werkzeug Nr.: 0068415E
Werkzeugtyp: 1,5 mm Ø Einzelschneider, Standard
Breite des Schnitts: 100 % (1,5 mm / 0,059″)
Schnitttiefe: 0,015″ pro Pass
Spanlast: 0,0007″ – 0,0013″
@ 15.000 min⁻¹: 10–20 inch/min Vorschub
@ 39.000 min⁻¹: 29–50 inch/min Vorschub
Bearbeitungsstrategie – Beidseitiges adaptives Räumen
Werkzeug Nr.: 0068810A
Werkzeugtyp: 10 mm Ø Einzelschneider, 4-in-1
Breite des Schnitts: 15 % (1,5 mm / 0,059″)
Schnitttiefe: 10 mm / 0,393″
Spanlast: 0,0071″
@ 15.000 min⁻¹: 106,3 inch/min Vorschub
@ 32.000 min⁻¹: 227 inch/min Vorschub
CNC-Maschine
- Holzdrehmaschine meistern: Schritt-für-Schritt-Anleitung für Einsteiger
- Expertenleitfaden: Schaftfräser-Fehlerbehebung – Verschleiß & Bruch vermeiden
- Zähe Materialien zerspanen: Tipps für bessere Oberfläche & Standzeit
- Aluminium zerspanen meistern: Umfassender Leitfaden
- 8 häufige Fehler, die die Schaftfräser-Standzeit verkürzen
- Wie die Schneidenanzahl die Schaftfräser-Leistung beeinflusst
- Mikro-Schaftfräser-Bearbeitung meistern: Präzision & Leistung steigern
- CNC-Bearbeitung optimieren: Top-Werkzeugbahn-Strategien für High-Speed-Performance
- 7 essenzielle Werkzeugbeschichtungen für überlegenes CNC-Zerspanen
- Präzisions-Medizintechnik-Zerspanung meistern: 8 essenzielle Techniken für Titan, Cobalt-Chrom & Edelstahl