



Wärmeentwicklung minimieren & Schneidwerkzeug-Lebensdauer verlängern: Bewährte Strategien
Jede Schneidwerkzeuganwendung wird Wärme erzeugen, aber zu wissen, wie man ihr entgegenwirkt, wird die Lebensdauer Ihres Werkzeugs verbessern. Wärme kann gut sein und muss nicht völlig vermieden werden, aber die Kontrolle der Wärme wird helfen, die Lebensdauer Ihres Werkzeugs zu verlängern. Manchmal ist ein überhitztes Werkzeug oder Werkstück aufgrund von Rauch oder Verformung leicht zu erkennen. Andere Male sind die Anzeichen nicht so offensichtlich. Jede mögliche Vorsichtsmaßnahme zur Wärmeableitung zu treffen, wird die nutzbare Lebensdauer Ihres Werkzeugs verlängern, verschrottete Teile vermeiden und zu erheblichen Kosteneinsparungen führen.
Wärmeerzeugung mit HEM-Werkzeugpfaden reduzieren
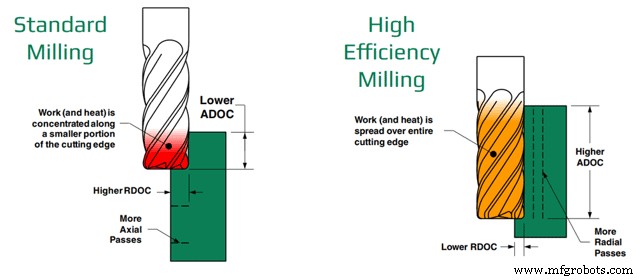
High Efficiency Milling (HEM) ist ein Weg, den ein Zerspaner erkunden sollte, um die Wärmeerzeugung während der Bearbeitung zu managen. HEM ist eine Schrupptechnik, die die Theorie des Chip Thinning nutzt, indem sie eine kleinere radiale Schnitttiefe (RDOC) und eine größere axiale Schnitttiefe (ADOC) anwendet. HEM verwendet RDOC und ADOC ähnlich wie Finish-Operationen, erhöht aber Drehzahlen und Vorschübe, was zu höheren Materialabtragsraten (MRR) führt. Diese Technik wird normalerweise zum Entfernen großer Materialmengen in Schrupp- und Taschenanwendungen verwendet. HEM nutzt die volle Schneidenlänge und nutzt das volle Potenzial des Werkzeugs effektiver, was Werkzeugstandzeit und Produktivität optimiert. Sie müssen mehr radiale Zustiche an Ihrem Werkstück machen, aber die Verwendung von HEM wird die Wärme gleichmäßig über die gesamte Schneide Ihres Werkzeugs verteilen, anstatt sie entlang eines kleinen Abschnitts aufzubauen, was die Möglichkeit von Werkzeugausfall und Bruch reduziert.
Chip Thinning Bewusstsein
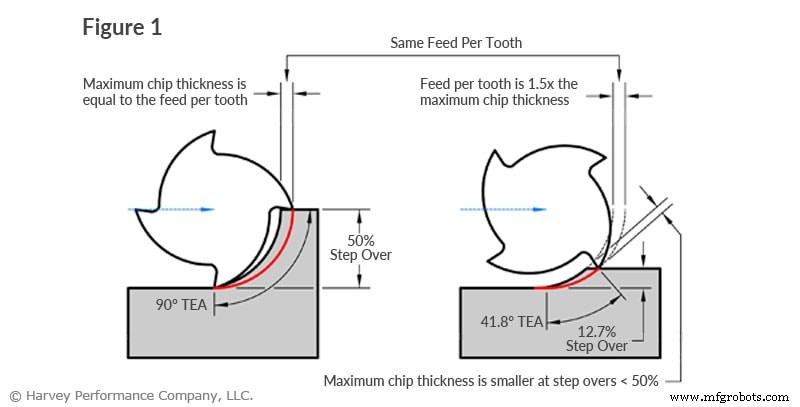
Chip Thinning tritt auf, wenn Werkzeugpfade variable radiale Schnitttiefen beinhalten, und bezieht sich auf Spandicke und Vorschub pro Zahn. HEM basiert auf dem Prinzip des Chip Thinning. Wenn es jedoch nicht ordnungsgemäß ausgeführt wird, kann Chip Thinning viel Wärmeerzeugung verursachen. Bei der Durchführung von HEM reduzieren Sie effektiv Ihre Überdeckung und erhöhen Ihre Drehzahlen und Vorschübe, um Ihre Maschine mit hohen Raten zu fahren. Aber wenn Ihre Maschine nicht in der Lage ist, hoch genug Drehzahlen und Vorschübe zu fahren, oder Sie nicht entsprechend Ihrer reduzierten Überdeckung anpassen, wird es in Form von Reibung zwischen Material und Werkzeug zu Problemen kommen. Reibung erzeugt Reibung und massive Hitze, die Ihr Material verformen und Ihr Werkzeug überhitzen kann. Chip Thinning kann gut sein, wenn es korrekt in HEM verwendet wird, aber wenn Sie unter die Linie der reduzierten Überdeckung ohne höhere Drehzahlen und Vorschübe fallen, werden Sie Reibung und Werkzeugausfall verursachen. Aus diesem Grund ist es immer wichtig, sich Ihrer Späne während der Bearbeitung bewusst zu sein.
Gleichlauffräsen in Betracht ziehen
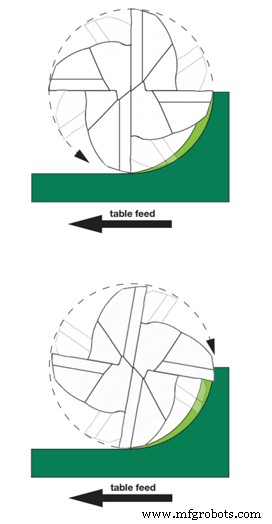
Es gibt zwei Wege, Material beim Fräsen zu schneiden: Gegenlauffräsen und Gleichlauffräsen. Der Unterschied zwischen den beiden ist das Verhältnis der Drehung des Fräsers zur Vorschubrichtung. Beim Gleichlauffräsen dreht sich der Fräser mit dem Vorschub, im Gegensatz zum Gegenlauffräsen, wo der Fräser gegen den Vorschub dreht.
Beim Gegenlauffräsen beginnen Späne bei theoretischer Null und nehmen an Größe zu, was Reibung und potenziell Werkstoffverfestigung verursacht. Aus diesem Grund wird es normalerweise für Werkzeuge mit höherer Zähigkeit oder zum Durchbrechen von randgehärteten Materialien empfohlen.
Beim Gleichlauffräsen beginnt der Span bei maximaler Breite und nimmt ab, wodurch die erzeugte Wärme in den Span statt in das Werkzeug oder Werkstück übertragen wird. Beim Übergang von maximaler Breite zu theoretischer Null wird die Wärme in den Span übertragen und vom Werkstück weggedrängt, was die Möglichkeit von Schäden am Werkstück verringert. Gleichlauffräsen erzeugt auch eine sauberere Scherebene, was weniger Werkzeugreibung verursacht, Hitze verringert und die Werkzeugstandzeit verbessert. Beim Gleichlauffräsen werden Späne hinter dem Fräser entfernt, was Ihre Chancen auf erneutes Zerspanen verringert. Gleichlauffräsen reduziert effektiv die dem Werkzeug und Werkstück erzeugte Hitze, indem es Wärme in den Span überträgt, Reibung reduziert und die Chance des erneuten Zerspanens von Spänen verringert.
Richtige Kühlmittelmethoden nutzen
Richtig eingesetzt, kann Kühlmittel eine extrem effektive Methode sein, um Ihr Werkzeug vor übermäßiger Wärmeerzeugung zu schützen. Es gibt viele verschiedene Arten von Kühlmitteln und verschiedene Wege, wie Kühlmittel zu Ihrem Werkzeug geliefert werden kann. Kühlmittel kann Druckluft, wasserbasiert, rein ölbasiert, löslich ölbasiert, synthetisch oder halbsynthetisch sein. Es kann als Nebel, Flutung, Hochdruck oder Minimalmengenschmierung geliefert werden.
Verschiedene Anwendungen und Werkzeuge erfordern unterschiedliche Arten und Zufuhr von Kühlmittel, da die Verwendung der falschen Zufuhr oder Art zu Teil- oder Werkzeugschäden führen könnte. Zum Beispiel könnte die Verwendung von Hochdruckkühlmittel mit Mikrowerkzeugen zu Werkzeugbruch führen. In Materialien, bei denen die Späneabfuhr ein großes Problem ist, wie Aluminium, wird Kühlmittel oft verwendet, um Späne vom Werkstück wegzuspülen, anstatt zur Wärmemoderation. Beim Schneiden von Material, das lange, fadenförmige Späne ohne Kühlmittel produziert, laufen Sie Gefahr, Aufbauschneide durch falsch evakuierende Späne zu erzeugen. Die Verwendung von Kühlmittel ermöglicht es diesen Spänen, leicht aus Ihrem Werkzeugpfad herauszugleiten, wodurch die Chance von erneuten Zerspanen und Werkzeugausfall vermieden wird. In Materialien wie Titan, die Wärme nicht gut leiten, kann die richtige Kühlmittelverwendung verhindern, dass das Material überhitzt. Bei bestimmten Materialien wird jedoch thermischer Schock zum Problem. Dies ist der Fall, wenn Kühlmittel auf ein sehr heißes Material gegeben wird und seine Temperatur rapide senkt, was die Materialeigenschaften beeinflusst. Kühlmittel kann teuer und verschwenderisch sein, wenn es für die Anwendung nicht notwendig ist, daher ist es wichtig, immer sicherzustellen, dass Sie die richtigen Wege kennen, Kühlmittel zu verwenden, bevor Sie einen Job starten.
Bedeutung der Kontrolle der Wärmeerzeugung
Hitze kann der schlimmste Albtraum eines Werkzeugs sein, wenn Sie nicht wissen, wie man sie kontrolliert. High Efficiency Milling wird die Hitze über das gesamte Werkzeug verteilen statt auf einen kleinen Bereich, was es weniger wahrscheinlich macht, dass Ihr Werkzeug überhitzt und ausfällt. Indem Sie den RDOC während Ihres Werkzeugpfads konstant halten, verringern Sie die Chancen von Reibung, einer häufigen Ursache der Wärmeerzeugung. Gleichlauffräsen ist der effektivste Weg, um Wärme in den Span zu übertragen, da es Reibung reduziert und die Chance des erneuten Zerspanens verringert. Dies verlängert effektiv die Werkzeugstandzeit. Kühlmittel ist eine weitere Methode, um Temperaturen zu moderieren, sollte aber mit Vorsicht verwendet werden, da die Art der Kühlmittelzufuhr und bestimmte Materialeigenschaften seine Wirksamkeit beeinflussen können.
CNC-Maschine
- 5 bewährte Strategien, um Energieverbrauch durch smarte Instandhaltung zu senken
- 7 bewährte Wege, Wartungsstillstandszeiten mit moderner Technologie zu reduzieren
- 8 häufige Fehler, die die Schaftfräser-Standzeit verkürzen
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- 7 bewährte Strategien zur Senkung der PCB-Produktionskosten
- 5 bewährte Strategien zur Optimierung Ihrer Lieferkette
- 5 bewährte Strategien zur Senkung der Geräte-Instandhaltungskosten
- 8 bewährte Strategien zur Reduzierung von Fertigungsabfall & Effizienzsteigerung
- 5 bewährte Strategien zur Senkung der Fertigungskosten
- Haltbarkeit maximieren: Die Rolle präziser Wärmebehandlung für Stempel, Matrizen, Messer und Werkzeugstähle