



Werkzeug-Laufunrundheit meistern: Strategien zur Minimierung von Verschleiß & Produktivitätssteigerung
Werkzeug-Laufunrundheit ist in jeder Werkstatt gegeben und kann nie zu 100 % vermieden werden. Daher ist es wichtig, ein akzeptables Niveau an Laufunrundheit für jedes Projekt festzulegen und innerhalb dieses Bereichs zu bleiben, um Produktivität zu optimieren und Werkzeugstandzeit zu verlängern. Kleinere Laufunrundheitswerte sind immer besser, aber die Wahl von Maschine und Werkzeughalter, Überstand, Werkzeugausladung und viele andere Faktoren haben alle Einfluss auf die Menge an Laufunrundheit in jeder Einrichtung.
Werkzeug-Laufunrundheit definieren
Werkzeug-Laufunrundheit ist die Messung, wie weit ein Schneidwerkzeug, Halter oder Spindel von seiner wahren Achse abweicht. Dies kann bei minderwertigen Schaftfräsern gesehen werden, wo der Schneiddurchmesser beim Stillstand messen korrekt ist, aber beim Rotieren über der Toleranz misst.
Der erste Schritt zur Minimierung der Laufunrundheit ist das Verständnis der individuellen Faktoren, die in jeder Maschineneinrichtung Laufunrundheit verursachen. Laufunrundheit zeigt sich in der Genauigkeit jedes Schneidwerkzeugs, jeder Spannzange, jedes Werkzeughalters und jeder Spindel. Jede hinzugefügte Verbindung zwischen einer Maschine und dem Werkstück, das sie schneidet, wird ein höheres Niveau an Laufunrundheit einführen. Jede Erhöhung kann zur Gesamteintragung weiter und weiter addieren. Schritte sollten mit jedem Stück Werkzeug und Ausrüstung unternommen werden, um die Laufunrundheit für beste Leistung, erhöhte Werkzeugstandzeit und qualitativ hochwertige Fertigprodukte zu minimieren.
Laufunrundheit messen
Die Bestimmung der Laufunrundheit Ihres Systems ist der erste Schritt, um herauszufinden, wie man sie bekämpft. Laufunrundheit wird mit einem Indikator gemessen, der die Variation des Werkzeugdurchmessers misst, während er rotiert. Dies wird entweder mit einem Messuhr-/Tastindikator oder einem Lasermessgerät durchgeführt. Während die meisten Messuhren sowohl tragbar als auch einfach zu bedienen sind, sind sie nicht so genau wie die verfügbaren Laserindikatoren und können eine Laufunrundheitsmessung auch verschlechtern, indem sie auf ein Werkzeug drücken. Dies ist meistens ein Problem für Miniatur- und Mikrowerkzeuge, wo Laser aufgrund der zerbrechlichen Natur des Werkzeugs streng verwendet werden sollten. Die meisten Schaftfräserhersteller empfehlen, wo immer möglich einen Laserrunout-Indikator anstelle eines Messzeigers zu verwenden.
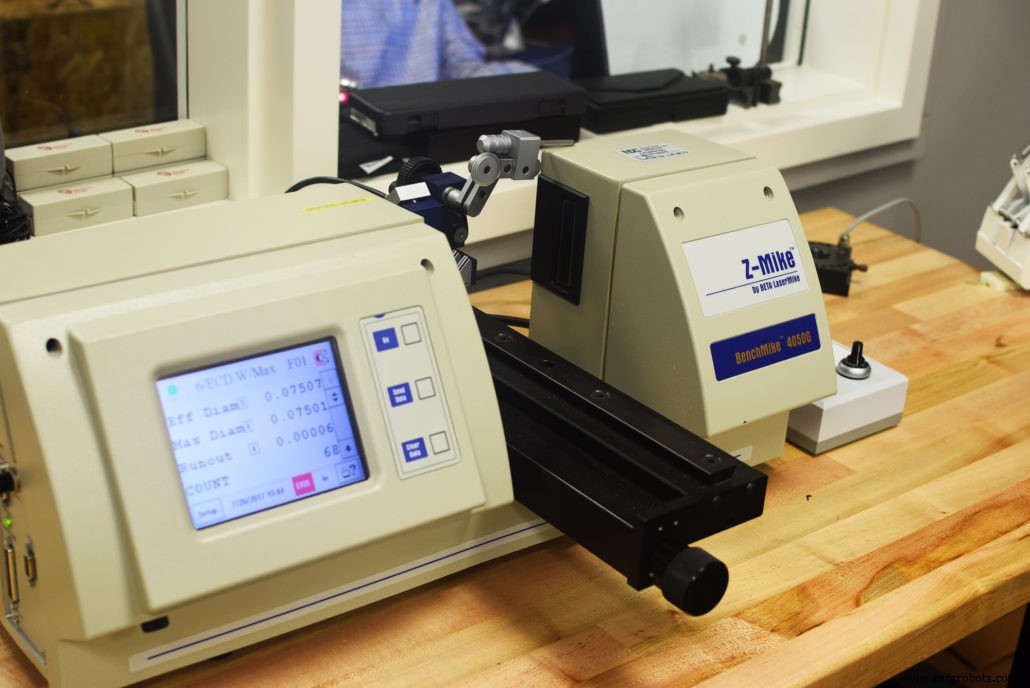
Z-Mike Lasermessgeräte sind gängige Instrumente zur Messung von Werkzeug-Laufunrundheitsniveaus.
Laufunrundheit sollte an der Stelle gemessen werden, an der ein Werkzeug schneiden wird, typischerweise am Ende der Werkzeuge oder entlang eines Teils der Schneidenlänge. Ein Messzeiger mag in diesen Fällen nicht plausibel sein aufgrund der inkonsistenten Form der Spannuten eines Werkzeugs. Lasermessgeräte bieten einen weiteren Vorteil aufgrund dieser Tatsache.
Hochwertige Werkzeuge
Die Menge an Laufunrundheit in jeder Komponente eines Systems, wie hergestellt, hat oft einen signifikanten Einfluss auf die Gesamtlaufunrundheit einer gegebenen Einrichtung. Schneidwerkzeuge haben alle eine Beschränkung auf maximal zulässige Laufunrundheit bei der Herstellung, und einige können Zulassungen von 0,0002" oder weniger haben. Dies ist oft der Wert, der in einem vollständigen System ebenfalls angestrebt werden sollte. Für Mikrowerkzeuge bis zu 0,001" Durchmesser muss diese Messung auf einen noch kleineren Wert gehalten werden. Da das Verhältnis von Werkzeug-Laufunrundheit zu Werkzeugdurchmesser größer wird, steigen die Bedrohungen von Werkzeugausfall. Wie zuvor erwähnt, ist der Start mit einem Werkzeug, das minimale Laufunrundheit hat, entscheidend, um die Gesamtlaufunrundheit eines Systems auf ein Minimum zu halten. Dies ist Laufunrundheit, die nicht vermieden werden kann.
Präzise Werkzeughalter
Der nächste Schritt zur Minimierung der Laufunrundheit ist die Sicherstellung, dass Sie einen hochwertigen, präzisen Werkzeughalter verwenden. Diese kommen oft in Form von Schrumpf- oder Pressfutter-Aufnahmen, die eine genaue und präzise Werkzeugrotation bieten. Gleichmäßiger Druck um den gesamten Umfang eines Schafts ist essenziell für die Reduzierung der Laufunrundheit. Setzschraubenbasierte Halter sollten vermieden werden, da sie das Werkzeug mit ihrem ungleichmäßigen Haltepressdruck aus der Mitte drücken. Spannzangenbasierte Werkzeughalter führen auch oft eine zusätzliche Menge an Laufunrundheit aufgrund ihrer zusätzlichen Komponenten ein. Jede hinzugefügte Verbindung in einem Werkzeughaltesystem erlaubt mehr Methoden für Laufunrundheit, aufzutreten. Schrumpf- und Pressfutter-Aufnahmen sind von Natur aus besser darin, Laufunrundheit zu minimieren, aufgrund ihrer weniger Komponenten.
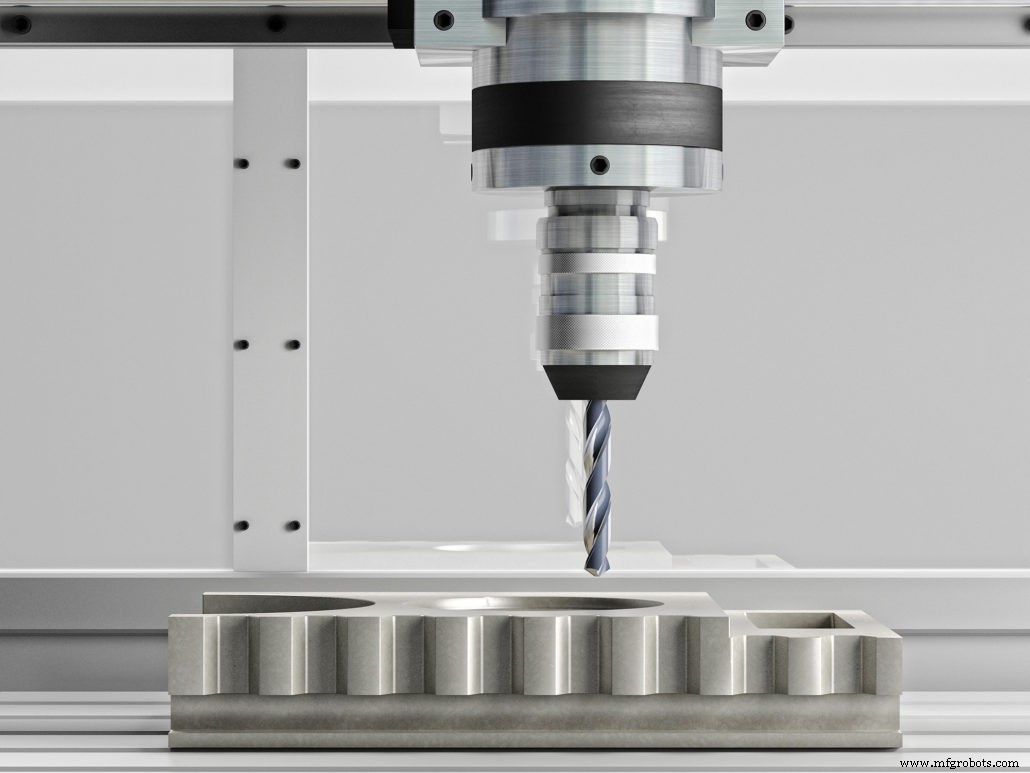
In Ihre Werkzeughalte-Überlegungen sollte die Maschinenwerkzeug-Sauberkeit einbezogen werden. Oft können Späne in der Spindel stecken bleiben und eine Obstruktion zwischen zwei hochpräzisen Oberflächen im System verursachen. Dass Ihr Werkzeughalter und Ihre Spindel sauber und frei von Spänen und Schmutz sind, ist bei der Einrichtung für jeden Job von größter Wichtigkeit.
Schaftmodifikationen
Abgesehen von der Ausrüstung selbst können viele andere Faktoren zu einer zunehmenden Menge an Werkzeug-Laufunrundheit beitragen. Dazu können gehören, wie lang ein Werkzeug ist, wie steif eine Maschineneinrichtung ist und wie weit ein Werkzeug aus seinem Halter herausragt. Schaftmodifikationen, zusammen mit ihren Methoden der Werkzeughaltung, können einen großen Einfluss haben. Oft als ältere, veraltete Technologie angesehen, werden Weldon-Flächen in vielen Shops schuldig gesprochen, große Mengen an Laufunrundheit hinzuzufügen. Während viele Shops immer noch Weldon-Flächen verwenden, um einen sicheren Griff auf ihren Werkzeugen zu gewährleisten, kann eine Madenschraube, die ein Werkzeug auf eine Seite drückt, es aus der Mitte drücken, was sehr hohe Laufunrundheitswerte ergibt. Haimer Safe Lock™ ist eine weitere Option, die an Popularität gewinnt und eine viel leistungsfähigere Haltetechnologie ist. Das Safe-Lock™-System ist mit denselben Toleranzen wie Schrumpffutter und andere hochpräzise Werkzeughalter ausgelegt. Es ist in der Lage, Laufunrundheit zu minimieren, während es ein Werkzeug fest an Ort und Stelle hält, ohne Chance auf Herausziehen.
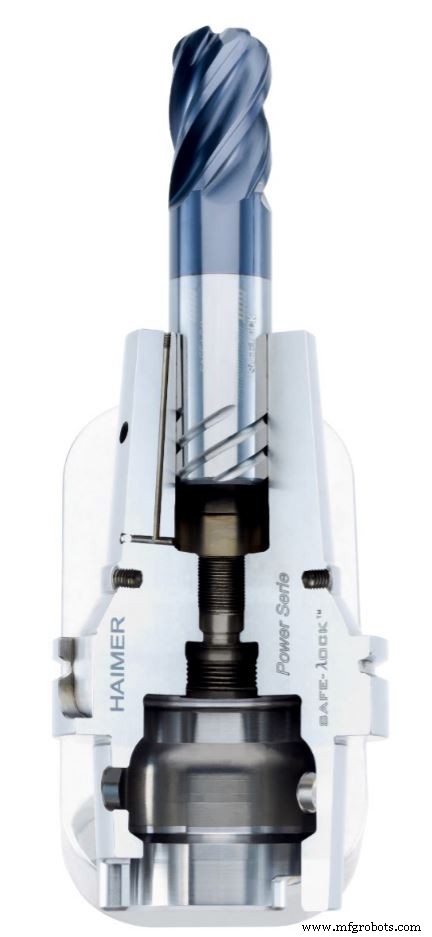
Das Haimer Safe-Lock™-System ist eine Option, um Werkzeug-Laufunrundheit stark zu reduzieren.
Laufunrundheit wird nie vollständig aus einem Bearbeitungssystem eliminiert werden. Allerdings können (und sollten) Schritte unternommen werden, um sie auf ein Minimum zu halten, indem jede mögliche Methode verwendet wird. Ein Werkzeug wahr laufen zu lassen, wird die Werkzeugstandzeit verlängern, die Leistung erhöhen und letztendlich Ihrer Werkstatt Zeit und Geld sparen. Laufunrundheit ist ein häufiges Anliegen in der Metallbearbeitungsindustrie, wird aber oft übersehen, wenn sie das Hauptproblem sein könnte, das Teilablehnungen und inakzeptable Ergebnisse verursacht. Jedes Stück eines Maschinenwerkzeugs spielt eine Rolle in der resultierenden Laufunrundheit, und keines sollte übersehen werden.
CNC-Maschine
- Was ist ein Stempelwerkzeug? Ein essenzieller Leitfaden für Holzwerker
- CNC-Werkzeugmaschinen: Geschichte, Design und Zukunftstrends
- Wie die Schneidenanzahl die Schaftfräser-Leistung beeinflusst
- High Efficiency Milling (HEM) für Mikrozerspanung: Techniken & Vorteile
- Wesentliche Werkzeugeinfahr-Techniken für Präzisionsbearbeitung
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- Kreisrundlauf vs. Gesamtlauf: Wichtige GD&T-Einblicke für Präzisionsbearbeitung
- Neues Werkzeug zur CNC-Maschine hinzufügen: Schritt-für-Schritt-Anleitung
- Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte