



5-Achsen-Bearbeitung einfach gemacht: Mythen entlarven & erweiterte Fähigkeiten nutzen
Im Februar 2013 postete ich „5-Achsen… ist gar nicht so schrecklich“, einer der meistgelesenen Artikel meiner Serie. Zeit, darauf aufzubauen und tiefer einzutauchen, was mit 5-Achsen-Technologie alles möglich ist – und zu zeigen, dass selbst erweiterte Features nur gesunder Menschenverstand bei Mehrfachachsen sind, wenn man sie herunterbricht.
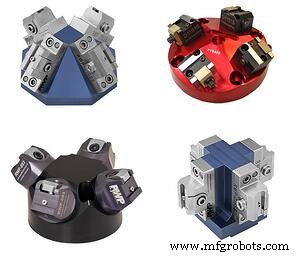
Mit dem Hype um 5-Achsen-Bearbeitung war es relativ einfach, Shops von den Vorteilen des Wechsels zu 5-Seiten- oder 3+2-Bearbeitung zu überzeugen, um effizienter und profitabler zu werden. Doch oft kommt der Einwand: Zwar sehen sie den Vorteil der Einmal-Aufspannung, aber sie glauben, sie könnten immer nur ein Teil gleichzeitig bearbeiten – was schlicht falsch ist. Mit kreativer Vorrichtung oder professionellen OEM-Spannsystemen lassen sich leicht mehr Teile in den Prozess einbinden – sogar teil- oder vollautomatisieren.
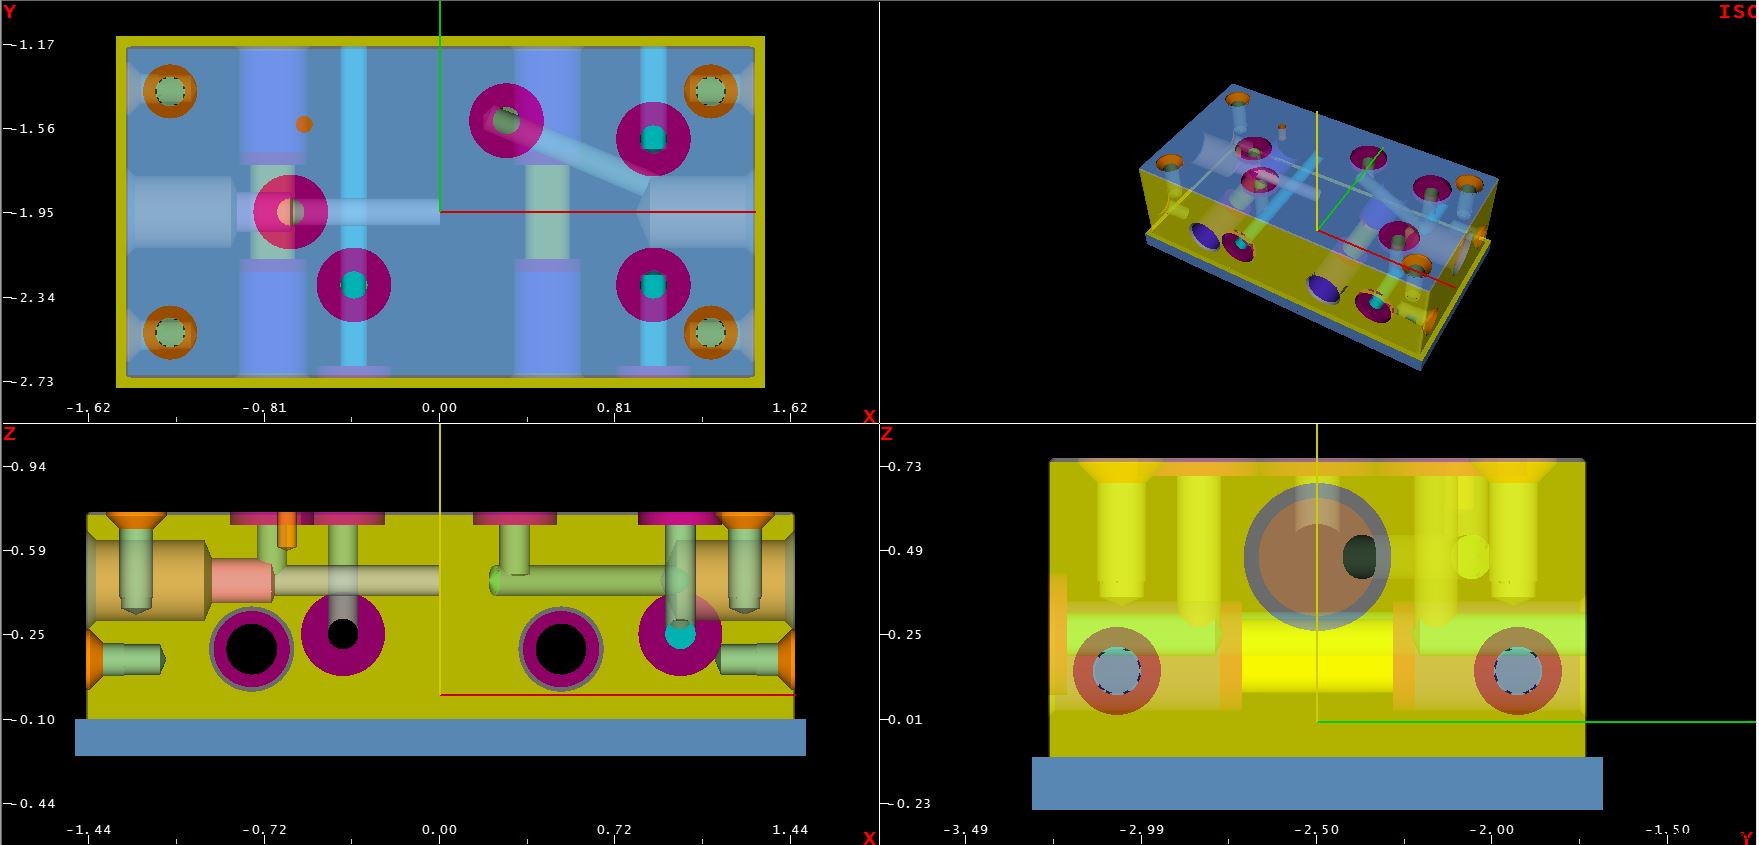
Ich arbeitete kürzlich mit einem Kunden, der einen einfachen rechteckigen Verteiler bearbeitete – 5 Seiten mit einfachen Features (Bohrungen, Gewinde, O-Ring-Nuten), die in so wenigen Aufspannungen wie möglich bearbeitet werden sollten – perfekter Kandidat für 5-Seiten/3+2!
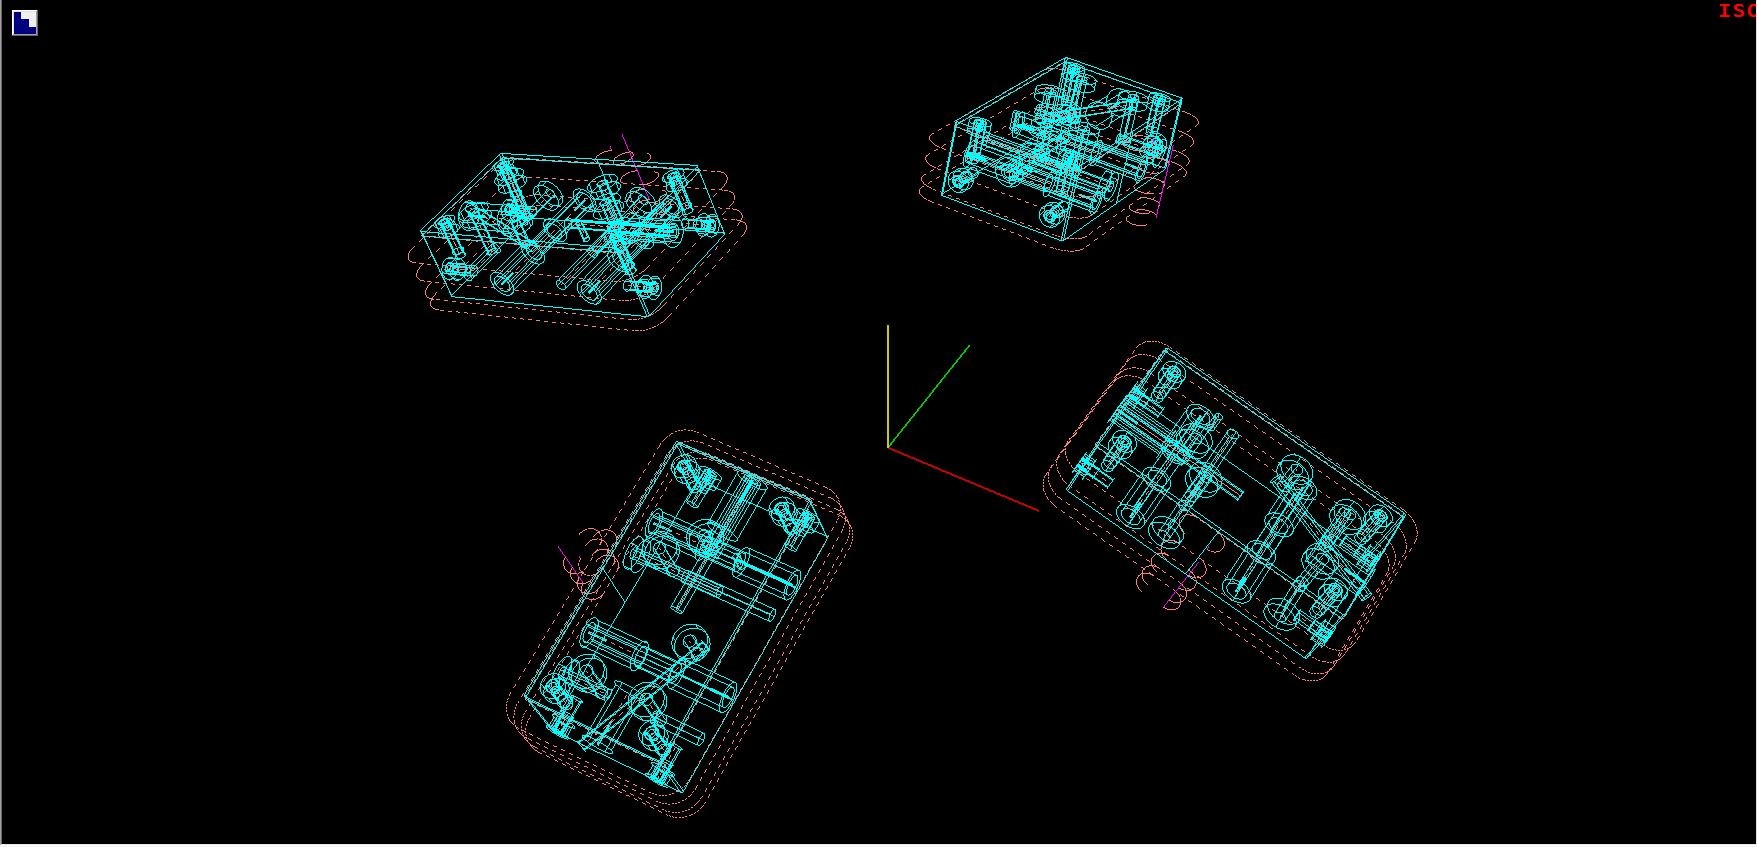
Nach Analyse erkannte er: Mit einer kommerziell verfügbaren Vorrichtung mit vier Schraubstöcken auf einer 20°-Pyramide lässt sich der Prozess auf die nächste Stufe heben. Diese Vorrichtung gibt genug Freiraum, um alle 5 Seiten aller vier Teile zu erreichen, einschließlich einer schrägen Bohrung – und er erhält VIER fertige Teile bei JEDER Türöffnung… alles mit NUR EINER TEILEINSTELLUNG! Denken Sie darüber nach: Da es ein Wiederholauftrag ist, können sie schnell von einem komplexen Job zum nächsten wechseln, mehrere Operationen an mehreren Teilen in nur einer Aufspannung erledigen – und nur einen einfach zu findenden Werkstücknullpunkt anfahren.
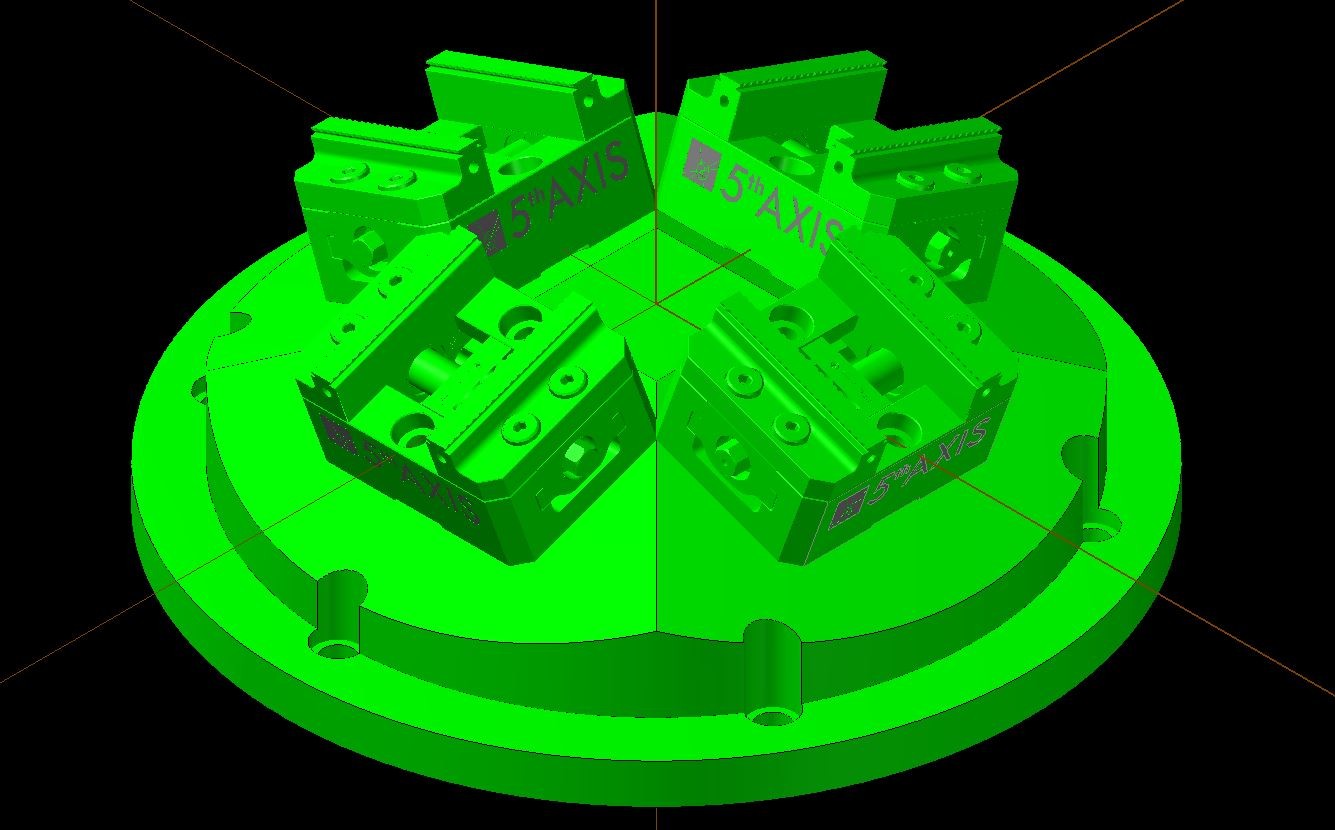
Wie schwer ist die Programmierung? Sie denken sicher: Albtraum, all diese separaten Teile, Teilseiten, wechselnde Winkel im Blick zu behalten. Glauben Sie mir: Es ist wirklich ziemlich einfach.
Da dies Artikel 2 einer Serie ist, beginne ich dort, wo der andere aufhörte. Zur Auffrischung: Vorheriger Artikel oder kurze Video-Serie zu 5-Seiten-Programmierung.
Um einen Programmablauf zu wiederholen und zu optimieren, brauchen wir erst einen zu wiederholenden und zu optimierenden Programmablauf. Angenommen, wir haben mit den Prinzipien des vorigen Artikels/der Videos ein erfolgreiches Teileprogramm für EIN Einzelwerkstück erstellt – aber nach dem Einfahren entscheiden wir, es in einer Mehrseiten-Vorrichtung zu spannen und den Gesamtprozess nachträglich zu optimieren. Angenommen, das Teil wurde von einem Referenzpunkt auf der unteren Mittelfläche programmiert (Kundenteil wie oben).
Hätten wir die Mehrseiten-Vorrichtung von Anfang an geplant, wären wir anders vorgegangen. Aber um zu zeigen, dass ein Prozesswechsel „mittendrin“ kein Grund zur Panik ist, nutzen wir einfache Steuerungsfeatures – und der Prozess gelingt.
Sind alle Teile auf der Vorrichtung geladen, müssen wir zuerst den Nullpunkt verlegen – vom vorherigen Referenzpunkt auf dem Einzelteil zum neuen Ort für diesen Prozess. Da wir mehrere Teile auf einer runden Vorrichtung laufen, ist der offensichtlichste Referenzpunkt die Mitte der Vorrichtungsoberseite. Da wir das Teil nicht neu programmieren wollen, gleichen wir die Positionsverschiebung mit einem Transform-Plane-Block aus. Transform Planes dienen typischerweise der temporären Neuorientierung und Verlegung einer Arbeitsplane – hier nutzen wir sie, um das GANZE Teileprogramm temporär zu verlegen und zu orientieren. Da Transform Planes gestapelt werden können (wenn nicht abgebrochen, ist ein neuer Transform Plane eine inkrementelle Änderung zum vorherigen), halten wir den ersten bis zum Programmende aktiv – und brechen ihn dann ab.
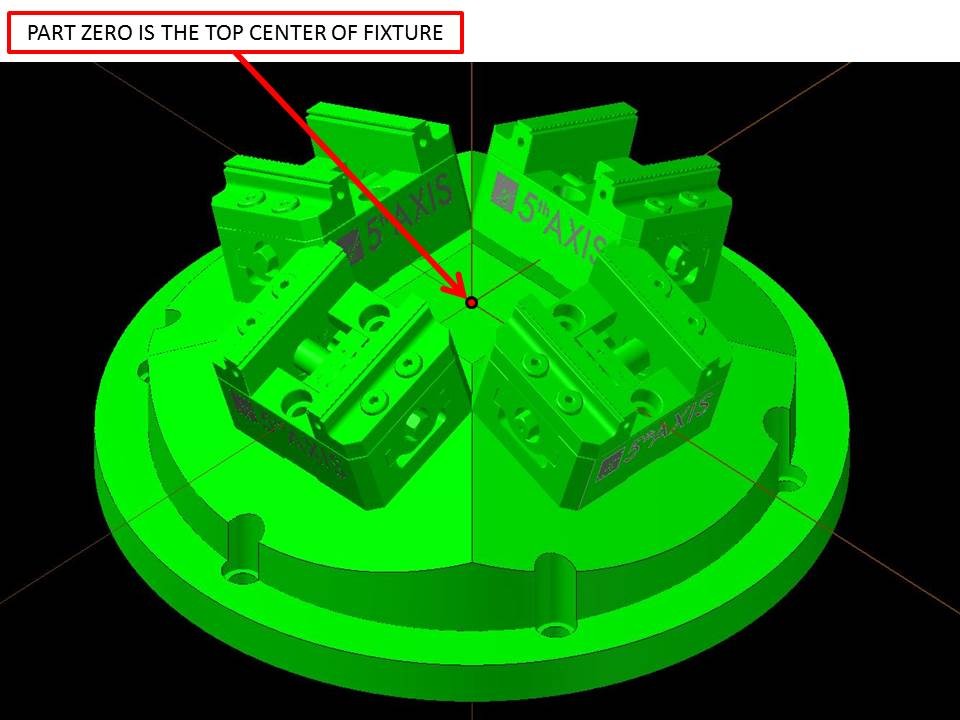
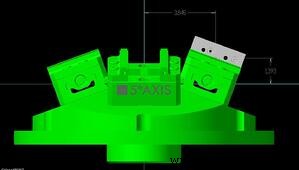
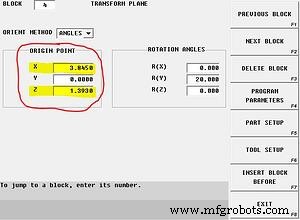
In diesem Beispiel ist das erste Teil auf der Vorrichtung (3-Uhr-Position) 3,845″ in positiver X-Richtung vom Vorrichtungsmittelpunkt entfernt und 1,393″ positiv in Z (siehe Referenzbild). Diese Werte tragen wir in die XYZ-Felder für „Ursprungspunkt“ des Transform Planes ein. Nun muss das Programm um 20° um die Y-Achse gekippt werden, um zur Vorrichtung zu passen. Dazu tragen wir +20 in das Feld „Drehwinkel“ für Drehung um Y-Achse ein. Das Beispiel zeigt einen dialogorientierten Programmblock, aber dasselbe geht in NC mit: G68.2 X3.845 Y0 Z1.393 B20 … G68.2 kennzeichnet Transform Plane, XYZ verlegen den Referenzpunkt, Kippen um Y ist B-Achsen-Änderung.
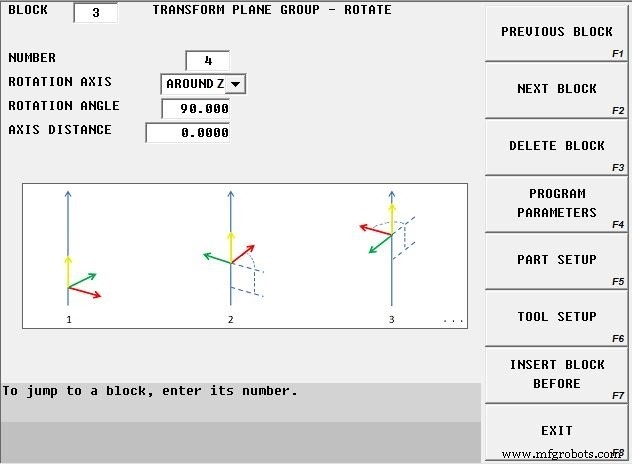
Nun die anderen drei Teile. Wir „loopen“ den vorherigen Schritt und führen das Teileprogramm an den verbleibenden 90°-Intervallen aus. Erreicht wird das mit einem „Transform Plane Group“ Befehl. Er erlaubt, einen Transform Plane in beliebiger Richtung zu mustern – hier: viermal um den Mittelpunkt der Vorrichtung in Z-Achse alle 90° rotieren.
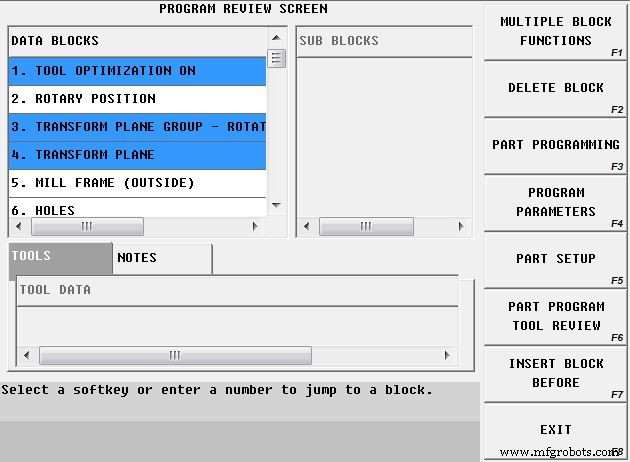
Zuletzt Werkzeugwechsel. Da das Programm über 20 Werkzeuge nutzt und für EIN Teil geschrieben war, würde die Maschine ein komplettes Teil fertigen, bevor sie zum nächsten geht – ineffizient. Lösung: „Werkzeugwechsel-Optimierung“ (TCO) einschalten. Der TCO-Block optimiert Werkzeugwechsel so: Jedes Mal, wenn ein Werkzeug in die Spindel kommt, prüft die Steuerung den gesamten Prozess, wie oft und an welchen Positionen dieses Werkzeug genutzt wird – und führt ALLE diese Bearbeitungen aus, bevor der nächste Werkzeugwechsel erfolgt. Das reduziert Werkzeugwechsel von 80 (bei sequentieller Teilefertigung) auf nur 20 – die Anzahl der im Teileprogramm genutzten Werkzeuge.
Endergebnis: Vier fertige Teile in einem einzigen Vorgang, auf einer Mehrteile-Vorrichtung, aus einem einfachen Teileprogramm, mit nur einer einfach zu findenden Teileinstellung. War das nicht einfach?
Mehr zu 5-Achsen-Technologie: Aufgezeichnetes Webinar „Take Five for 5-Axis… complex technology simplified“ oder Bildungswebsite www.5-axis.org.
CNC-Maschine
- Mehr als Tickets: Wie Fiix' Work-Request-Portal Total Productive Maintenance vorantreibt
- Lux Research enthüllt wahren Wert von Sensor-Patenten branchenübergreifend
- 5-Achsen-Bearbeitung entmystifiziert: Warum sie nicht so einschüchternd ist, wie es scheint
- Design for Manufacturability meistern: Teil 2 – Toleranzen & Feature-Optimierung
- Lasergravur-Anwendungen: Gängige Oberflächenarten in verschiedenen Branchen
- Präzisions-Kleinteilebearbeitungsdienstleistungen für industrielle Exzellenz
- 12 Trends der Auftragsfertigung, die die Zukunft formen: Teil 3
- 12 Schlüsseltrends, die die Auftragsfertigung transformieren – Teil 2
- 12 Auftragsfertigungstrends, die die Industrie neu formen: Teil 1
- Wie Schneideanfragen Ihre Preisstrategie revolutionieren können – Ein vollständiger Leitfaden