



Kreisinterpolation meistern: Teil 4 – Bogenradius berechnen wenn R unbekannt
4. Teil der Serie "Kreisinterpolation Konzepte & Programmierung". Erklärt, wie ein CNC-Programm für einen Bogen erstellt wird, wenn der Bogenradius (R) nicht direkt gegeben ist.
Andere Teile dieser Serie
- Teil 1 (Konzepte)
- Teil 2 (Verwendung von R)
- Teil 3 (Verwendung von I J K)
- Teil 4 (Unbekanntes R)
- Teil 5 (Beispiele)
- Teil 6 (Anwendungen & Übungen)
Bogen programmieren wenn nur Bogenmittelpunkt gegeben
Um einen Bogen zu programmieren, wenn nur der Bogenmittelpunkt gegeben ist (Radius unbekannt), verwenden Sie die Adressbuchstaben I und J:
- I – bezieht sich auf Adresse X: inkrementeller Wert und Richtung (+/-) vom Bogenstartpunkt in X-Achse zum Bogenmittelpunkt.
- J – bezieht sich auf Adresse Y: inkrementeller Wert und Richtung (+/-) vom Bogenstartpunkt in Y-Achse zum Bogenmittelpunkt.
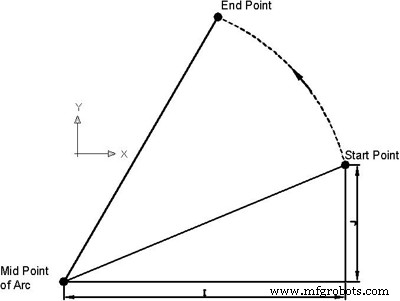
Bogen programmieren wenn nur Bogenmittelpunkt gegeben
In der Abbildung ist das Verfahren klar: Vom Bogenstartpunkt immer Richtung Bogenmittelpunkt schauen. Wenn der Bogen weniger als ein Quadrant ist, müssen sowohl I als auch J ermittelt werden.
G03 X(Endpunkt) Y(Endpunkt) I J
Für CNC-Dreher (Fanuc)
Fanuc Kreisinterpolation G02 G-Code Beispiel – analog anwendbar.
Kreisinterpolation Techniken: Fortgeschrittenes G90/G91 Programmieren mit CNC-Beispielen
Haas Programmierbare Kühlmitteldüse: Präzision & Effizienz in der CNC-Bearbeitung steigern
CNC-Maschine
- Fortgeschrittene CNC-Programmierung für Plasmas & Laserschneiden: Schlitze, Stege, Piercen & Lead-Ins meistern
- C++ Programmierungsgrundlagen: Was ist C++ und warum es wichtig ist
- Fortschrittliche Nester-Software steigert Produktionseffizienz für Fertiger und Metallschneider
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- G02/G03 Kreisinterpolation in CNC meistern: Schritt-für-Schritt-Beispiel
- CNC-Kreisbogeninterpolation Tutorial: G02 & G03 G-Codes meistern
- CNC G02 Uhrzeigersinn Kreisbogeninterpolation: Einsteiger-Beispielprogramm
- CNC-Fräsen Kreisbogeninterpolation: Praxisbeispiel G02/G03 G-Code
- DIN 66025: Umfassender Leitfaden zu NC-Programmiercodes