



Live Tooling Drehprogrammierung auf Haas CNC: Spindelorientierung & M-Codes
Live Tooling Drehprogrammierung
Beispiel für Live Tooling und Spindelorientierung an Haas CNC-Drehmaschine.
Einführung zu Live Tooling & M-Codes auf Haas:
- CNC-Drehmaschine Live Tooling Definition & Haas M-Codes
- M19 Spindelorientierung – M119 Sub-Spindelorientierung
- Haas CNC Drehen M-Codes
- Haas CNC Drehen G-Codes
Für entsprechendes Beispiel mit C-Achse siehe C-Achse Drehprogrammierung mit Live Tooling auf Haas CNC.
Live Tooling Programmbeispiel Code
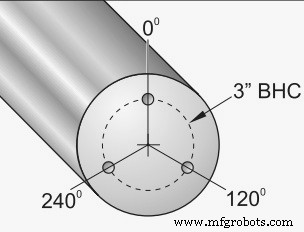
O0050
N10 T101
N15 G54
N20 G00 X3.0 Z0.1
N25 G98
N30 M19 P0
N35 M14
N40 M133 P2000
N45 G01 Z-0.5 F40.0
N50 G00 Z0.1
N55 M19 P120
N60 M14
N65 G01 Z-0.5
N70 G00 Z0.1
N75 M19 P240
N80 M14
N85 G01 Z-0.5
N90 G00 Z0.1
N95 M15
CNC-Programm Code Erklärung
N25 G98 Vorschub pro Minute – wird statt G99 (Vorschub pro Spindelumdrehung) genutzt, da Spindel bei Live Tooling nicht mit hoher Drehzahl läuft.
N30 M19 P0 Spindel orientieren.
M19 positioniert Spindel auf festen Winkel. Optionale M19 Spindelorientierung erlaubt P- und R-Adressen. Beispiel: M19 P270 → 270°. R-Wert erlaubt 4 Dezimalstellen: M19 R123.4567.
Verwandt: Programmbeispiel siehe Live Tooling Drehprogrammcode – Spindelorientierung Haas CNC.
N35 M14 Hauptspindel spannen / Spindelbremse AN.
N40 M133 P2000 Live Tooling Vorwärts 2000 U/min.
N95 M15 Hauptspindelbremse AUS.
CNC-Maschine
- Hochpräzises Ein-Spindel Vertikales CNC-Drehmaschine – V420 Modell
- HL-55/2000 CNC-Drehmaschine: Präzisionsdrehen für grosse Werkstücke
- CNC-Programmierung meistern: G-Code & M-Code Grundlagen
- CNC G-Codes erklärt: Essentieller Leitfaden für CNC-Programmierer
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Offizielles Haas CNC-Drehmaschinen-Bedienerhandbuch herunterladen – Umfassender Leitfaden & Programmierbeispiele
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel