



Hartgewindeschneiden auf Sinumerik 840D/810D mit G331 & G332 meistern
CNC Hartgewindeschneiden
Die meisten CNC-Werkzeugmaschinen bieten Hartgewindeschneiden als Standardfunktion. Dabei werden Spindeldrehung und Vorschub synchronisiert, um eine bestimmte Gewindesteigung zu erzeugen, während der starr eingespannte Gewindebohrer schnell in das Loch ein- und ausgefahren wird.
Hartgewindeschneiden auf Sinumerik 840D/810D mit G331/G332
Bei Sinumerik 840D / 810D erfolgt Hartgewindeschneiden mit G331/G332.
G331 Gewindeschneiden
G332 Gewindeschneiden mit Rückzug. Spindel kehrt Drehrichtung automatisch um.
Programmierung
N50 G331 Z-50 K2 S500
N60 G332 Z5 K2
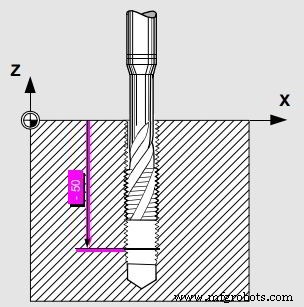
G331 Gewindeschneiden
X, Y, Z: Gewinde-Endpunkt
I, J, K: Gewindesteigung. Positiv (z. B. K4) = Rechtsgewinde, Negativ (z. B. K-4) = Linksgewinde.
G332 Gewindeschneiden mit Rückzug
Spindel kehrt Drehrichtung automatisch um.
X, Y, Z: Rückzug-Endpunkt.
I, J, K: Gewindesteigung. Positiv = Rechtsgewinde, Negativ = Linksgewinde.
Voraussetzung: Spindel muss mit Impulsgeber ausgestattet sein.
CNC-Maschine
- Gewindefräsen vs. Gewindeschneiden: Welche Gewindemethode passt zu Ihren Teilen?
- Sinumerik 840D Systemvariablen Benennung: Tipps & Best Practices
- WHILE-Schleifen in SINUMERIK 840D CNC-Programmierung meistern
- Achsen-Position in Sinumerik 840D auslesen: $AA_IM & $AA_IW Systemvariablen
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- Sinumerik 840D: Systemvariable $P_SEARCH für Blocksuchsteuerung meistern
- Sinumerik 840D entsperren: $TC_DP Werkzeugdaten-Variablen für präzise CNC-Programmierung meistern
- Kostenloser Siemens SINUMERIK 808D PC Software Download – Umfassendes Training
- Tieflochgewindeschneiden auf Haas CNC: Spanbruch- & Gewindebohrtechniken
- Kostenlose Siemens Sinumerik 808D CNC-Steuerung Handbücher herunterladen