



Optimierte Sinumerik CYCLE95 Konturintegration im Aufrufprogramm
Eingereicht von: BEATA
Zeichnung/Bild
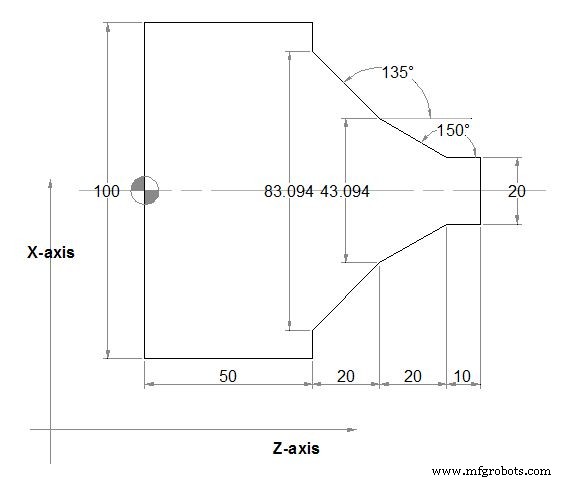
CNC-Programm
;Siemens Sinumerik CYCLE95 erster Parameter NPP ;kann als separates Routine oder ;im Aufrufprogramm mit Labels definiert werden ;Abtragkontur wird im Aufrufprogramm definiert N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X140 N150 Z160 N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , ) N170 G0 X140 Z160 N175 M02 START: N180 G1 X20 Z100 F0.6 N190 Z90 N200 Z70 ANG=150 N210 Z50 ANG=135 N220 Z50 X100 END: N230 M02
Siemens Sinumerik ANG= Winkelbefehl für präzise Kontursteuerung meistern
Sinumerik CYCLE95 Innendrehen Programm Tutorial
CNC-Maschine
- calloc() in C: Null-initialisierte Speicherallokation mit praktischem Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- L930 Rundtischfräsen Programm für Sinumerik 840/840C CNC-Maschinen
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- Haas M98 Unterprogramm-Aufruf: Praktischer Leitfaden & Beispielcode
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- Sinumerik L93 Nutenzyklus: CNC-Beispielprogramm für Nutenbearbeitung
- CNC Drehmaschinen Bohrzyklus Beispiel: Sinumerik CYCLE81 für effizientes Bearbeiten
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode