



G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
Dieses CNC-Programmbeispiel erklärt den G81-Bohrzyklus, jedoch nicht mit der üblichen Positionierung (G90 Absolutmodus), sondern mit G91 Inkrementalprogrammierung. Zudem wird der G81-Parameter K (Wiederholanzahl) erläutert, der sonst selten genutzt wird.
G81 Bohrzyklus Format
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: Bohrposition
Z_ : Z-Tiefe (Vorschub ab R-Ebene)
R_ : Abstand von Initialebene zur R-Ebene
F_ : Schnittvorschub
K_ : Wiederholanzahl (falls erforderlich)
Parameter K für Wiederholanzahl – je nach Steuerung anderer Buchstabe:
- Fanuc: K
- Haas CNC: L
- Fagor CNC: N
Inkrementelle Bewegung im Festzyklus eignet sich oft als Schleifenzähler, um den Vorgang mit inkrementellem X- oder Y-Versatz zwischen den Zyklen zu wiederholen.
CNC-Code G81 Bohrzyklus mit G91 Inkrementalprogrammierung
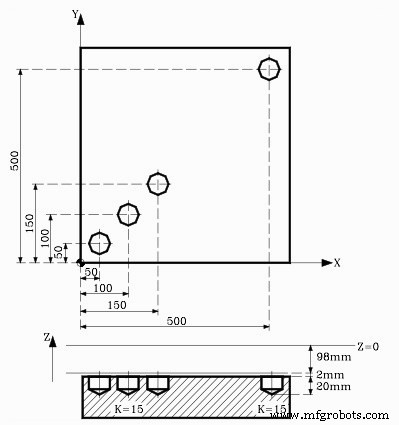
N10 T1 M6
N20 G00 G90 X0 Y0 Z0
N30 S1450 M03
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
N50 G98 G90 G00 X500 Y500
N60 G80
N70 G90 X0 Y0
N80 M30
Erklärung
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3 bedeutet: G81-Bohrzyklus wiederholt sich dreimal.
G91 Inkrementalmodus verschiebt das Werkzeug jedes Mal um X50 und Y50.
1. Bohrung: X50 Y50
2. Bohrung: X100 Y100 (X50 + X50, Y50 + Y50)
3. Bohrung: X150 Y150 (X100 + X50, Y100 + Y50)
N50 G98 G90 G00 X500 Y500
Die 4. Bohrposition wird im G90 Absolutmodus angegeben.
Der Code funktioniert nur mit G91 Inkrementalmodus. Bei G90 Absolutmodus würde an derselben Position wiederholt gebohrt.
CNC-Maschine
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Fräsen Beispiel: G90 Absolut, G91 Inkremental & Kreisbogen G02/G03 Interpolation
- CNC-Bohren optimieren: G81-Zyklus auf Rasterplatte – Praktisches Beispielprogramm
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel
- ECS G81/3: 3-Schichten-Bohrzyklus – Effizientes Mehrzonen-Lochbohren
- ECS G81 Standard-Bohrzyklus: Präzise Dateneingabe & Parametereinstellungen