



CNC-Drehprogrammierung Tutorial: ID/OD Drehen & Bohren ohne Festzyklen
Ein vollständiges CNC-Programmierbeispiel mit ID/OD (Innen-/Außendrehen/Bohren) für CNC-Dreher an Drehmaschinen. Ein Muss zum Lernen/Üben für CNC-Programmier-Einsteiger.
Der Vorteil: Kein CNC-Drehmaschinen-Festzyklus wird in diesem Beispiel verwendet.
CNC-Drehmaschine Grundprogrammierung (Drehen/Bohren)
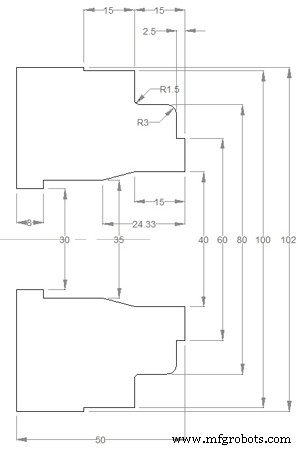
CNC-Drehbeispiel Drehen Bohren
O0000 N10 (ø30 BOHREN) G50 T0200 G97 S250 M03 G00 X0 Z5.0 T0202 M08 G01 Z-5.0 F0.07 W1.0 Z-40.0 F0.25 G00 Z5.0 Z-39.0 G01 Z-60.0 G00 Z10.0 X200.0 Z200.0 T0200 M01 N20 (Außendurchmesser Abtragen) G50 S1500 T0100 G96 S180 M03 G00 X94.0 Z5.0 T0101 M08 G01 Z-14.8 F0.27 G00 U2.0 Z0.5 G01 X28.0 F0.23 G00 X87.0 W1.0 G01 Z-14.8 F0.27 G00 U2.0 Z1.0 X80.5 G01 Z-14.1 G02 X81.9 Z-14.8 R0.7 G00 X100.5 W1.0 G01 Z-29.8 G00 U2.0 Z-1.0 G01 X60.5 F0.23 G00 X82.0 W1.0 Z-2.4 G01 X60.5 X72.9 G03 X80.5 Z-6.2 R3.8 G00 U2.0 Z5.0 X200.0 Z200.0 T0100 M01 N30 (Innendurchmesser Abtragen) G50 S1500 T0400 G96 S180 M03 G00 X34.5 Z3.0 T0404 M08 G01 Z-41.8 F0.27 G00 U-0.5 Z1.0 X39.5 G01 Z-15.0 X34.5 Z-24.3 G00 Z10.0 X200.0 Z200.0 T0400 M01 N40 (Außen Schlichten) G50 S1800 T0500 G96 S200 M03 G00 X63.0 Z5.0 T0505 M08 Z0 G01 X38.0 F0.2 G00 X60.0 Z3.0 G42 Z1.0 G01 Z-2.5 F0.2 X74.0 G03 X80.0 Z-5.5 R3.0 G01 Z-13.5 G02 X83.0 Z-15.0 R1.5 G01 X100.0 Z-30.0 X102.0 G40 G00 U2.0 W1.0 G00 Z10.0 X200.0 Z200.0 T0500 M01 N50 (Innen Schlichten) G50 S1800 T0600 G96 S200 M03 G00 X40.0 Z5.0 T0606 M08 G41 Z1.0 G01 Z-15.0 F0.2 X35.0 Z-24.33 Z-42.0 X29.0 G40 G00 Z10.0 X200.0 Z200.0 T0600 M09 M30
Programmstruktur
| Block | Operation | Werkzeug |
|---|---|---|
| N10 | Ø30 Bohren (Zentrierbohren) | T02 |
| N20 | Außendurchmesser Schruppen | T01 |
| N30 | Innendurchmesser Schruppen | T04 |
| N40 | Außendurchmesser Schlichten | T05 (G42 rechts) |
| N50 | Innendurchmesser Schlichten | T06 (G41 links) |
Lernziele
- G00/G01/G02/G03 manuelle Konturführung
- U/W Inkrementelle Bewegungen in Z/X
- R-Parameter für Radien (G02/G03)
- Radiuskompensation G41/G42 beim Schlichten
- Konstante Schnittgeschwindigkeit G96 vs. G97
- Werkzeugwechsel mit G50 (Spindelbegrenzung) und T-Codes
Didaktischer Wert: Ohne Festzyklen (G71/G70) versteht man die eigentliche Bahnlogik – Basis für Fehlersuche und Makro-Programmierung.
ProtoTRAK CNC-Steuerung Handbücher herunterladen – Sicherheit, Programmierung & Betrieb
Kreisinterpolation meistern: Schritt-für-Schritt Programmierbeispiel #2
CNC-Maschine
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierleitfaden: G92 Kegelgewinde-Zyklus Beispiel
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- G20 Längsdrehzyklus auf Fanuc 21TB CNC-Drehmaschinen meistern
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel