



Grundlegendes Heidenhain Fräsprogramm Beispiel: Schritt-für-Schritt CNC-Code
Eingereicht von: Brian
Zeichnung/Bild
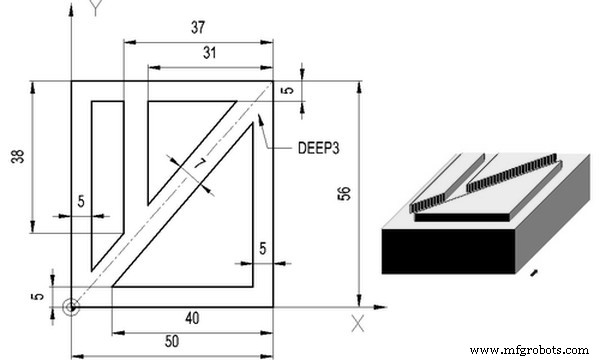
CNC-Programm
0 BEGIN PGM 1 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+50 Y+56 Z+0
3 TOOL DEF 1 L+0 R+3,5
4 TOOL DEF 2 L+0 R+3
5 TOOL CALL 1 Z S 2400
6 L X+5 Y-7 Z+2 R0 FMAX M03
7 L Z-3 RL F40 M
8 L Y+51 R F80 M
9 L X+45 R F M
10 L Y+5 R F M
11 L X-10 R F M
12 L Z+2 R0 FMAX M
13 L X-7 Y-7 R0 FMAX M
14 L Z-3 R0 F40 M
15 L X+50 Y+56 R F M
16 L Y+60 R F M
17 L Z+2 R0 FMAX M
18 TOOL CALL 2 Z S 2500
19 L X+13 Y+62 R FMAX M03
20 L Z-3 RL F40 M
21 L Y+18 R F80 M
22 L Z+20 R0 FMAX M
23 STOP M02
Heidenhain CNC-Fräsprogramm Tutorial für Einsteiger
Heidenhain CNC: Einfaches Nutenfräsprogramm Demo
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- L930 Rundtischfräsen Programm für Sinumerik 840/840C CNC-Maschinen
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- CNC-Fräsen: G70 Bolzenlochkreis Programm – Einfach & Präzise
- Haas M98 Unterprogramm-Aufruf: Praktischer Leitfaden & Beispielcode
- Siemens Sinumerik 4-Achs-Fräprogramm: Praktisches CNC-Beispiel