



CNC-Fräsen: G70 Bolzenlochkreis Programm – Einfach & Präzise
G70 Bolzenlochkreis ermöglicht Bohren/Senken/Gewindeschneiden auf einem Kreis in gleichmäßigen Abständen – ohne jede Lochposition berechnen zu müssen. Nur Radius, Startwinkel und Lochanzahl nötig.
G70 Bolzenlochkreis Format
G70 I J L
I = Radius des Bolzenlochkreises (+CCW / – CW).
J = Startwinkel 1. Loch (0–360° CCW ab 3-Uhr-Position).
L = Anzahl gleichmäßig verteilter Löcher.
CNC-Fräsen G70 Bolzenlochkreis Programmbeispiel
Beispiel: G81 Bohrzyklus + G70 Bolzenlochkreis – 8 Bohrungen gleichmäßig auf Kreis mit 1 Zoll Radius.
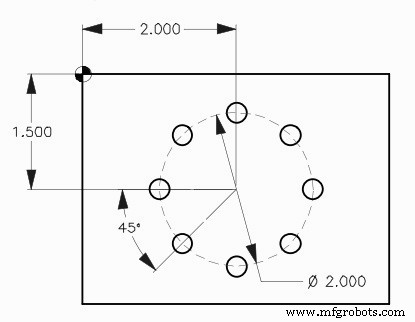
O0009
N1 T1 M06
N2 G90 G54 G00 X2. Y-1.5 (Kreismittelpunkt)
N3 S1451 M03
N4 G43 H01 Z1. M08
N5 G81 G99 Z-0.45 R0.1 F8. L0
N6 G70 I1. J0. L8
N7 G80 G00 Z1. M09
N8 G53 G49 Z0. M05
N9 M30
CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
G70 Lochkreis: CNC-Fräsen für präzise kreisförmige Bohrungen automatisieren
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Fräsen Kreisbogeninterpolation: Praxisbeispiel G02/G03 G-Code
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- CNC G72 Bolzenlochkreis entlang Winkel – Beispielcode für präzises Bohren
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren
- Startwinkel bei G70 Bolzenlochkreis einstellen – Praktisches CNC-Beispiel
- CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen