



CNC-Unterprogramm Tutorial: G91 Inkrementell für Präzise Z-Achsen-Steuerung
Eingereicht von: Dreher
Technische Zeichnung
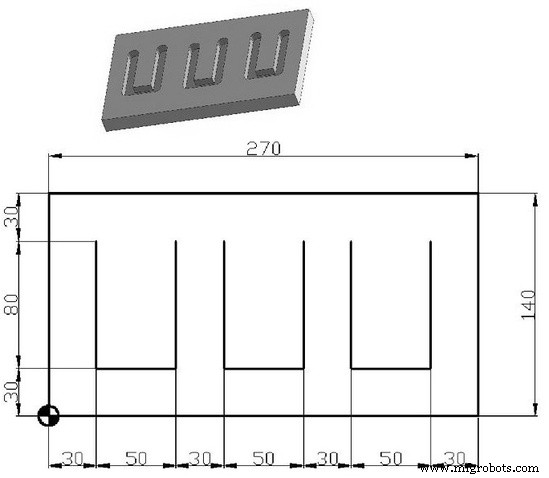
CNC-Programm
Hauptprogramm (O777)
O777
G91 G28 Z0          (Referenzpunktanfahrt Z inkrementell)
M06 T01             (Werkzeugwechsel)
M03 S1200           (Spindel rechts 1200 rpm)
G90 G54 G43 H1      (Absolut, Werkstücknullpunkt 54, Längenkompensation H1)
G00 X30 Y110 Z2     (Positionierung auf Startpunkt)
M98 P030888         (Unterprogramm O888 dreimal aufrufen)
G28 Z0              (Z-Referenzpunktanfahrt)
M30                 (Programmende)
Unterprogramm (O888)
O888
G91                 (Inkrementelle Programmierung)
G01 Z-9 F200        (Z -9 mm verfahren mit Vorschub 200 mm/min)
Y-80                (Y -80 mm)
X50                 (X +50 mm)
Y80                 (Y +80 mm zurück)
G00 Z9              (Z +9 mm schnell zurück)
G00 X30             (X auf Startposition 30 zurück)
M99                 (Unterprogrammende / Rückkehr)
Programmstruktur Analyse
Hauptprogramm O777
- G91 G28 Z0: Inkrementelle Referenzpunktanfahrt Z (Maschinennull)
- M06 T01: Werkzeugwechsel auf Werkzeug 1
- M03 S1200: Spindelstart
- G90 G54 G43 H1: Umschaltung auf Absolut, Werkstückkoordinatensystem G54, Werkzeuglängenkompensation H1
- G00 X30 Y110 Z2: Anfahren der Startposition für Bearbeitung
- M98 P030888: Unterprogramm O888 3-mal aufrufen (P03 = 3 Wiederholungen, 0888 = Programmnummer)
- G28 Z0 M30: Z-Referenzfahrt, Programmende
Unterprogramm O888
- G91: Inkrementell – alle folgenden Koordinaten sind relativ zum aktuellen Punkt
- G01 Z-9 F200: Z 9 mm in negativ Richtung (tiefer) mit Vorschub
- Y-80: Y 80 mm negativ
- X50: X 50 mm positiv
- Y80: Y 80 mm positiv (zurück zur Y-Startposition)
- G00 Z9: Z 9 mm positiv schnell (raus aus Werkstück)
- G00 X30: X auf Startposition 30 schnell zurück
- M99: Rückkehr zum Hauptprogramm – bei M98 P030888 erfolgt dies 3×
Wichtige Konzepte
M98 P-Wert Format
P030888 = 03 (Wiederholungen) + 0888 (Unterprogrammnummer).
Format: P [Wiederholungen 2-stellig] [Programmnummer 4-stellig].
Beispiel: P011234 = 1× O1234, P100555 = 10× O0555.
G91 Inkrementelle Programmierung
- Koordinaten beziehen sich auf aktuelle Position, nicht auf Nullpunkt
- Ideal für sich wiederholende Muster (Taschen, Nuten, Raster)
- Nach M99 bleibt Modalzustand (G91) aktiv – im Hauptprogramm ggf. G90 setzen!
Vorteile der Unterprogramm-Technik
- Code-Wiederverwendung – gleiche Geometrie an verschiedenen Positionen
- Kürzeres Hauptprogramm, bessere Übersichtlichkeit
- Änderungen nur an einer Stelle (Unterprogramm) nötig
- Parametrisierung über #Variablen möglich (Fanuc Makro B)
Typische Anwendungsfälle
- Mehrere identische Taschen/Nuten an verschiedenen Positionen
- Rasterbohrungen mit festem Muster
- Wiederholende Konturen (Zahnräder, Nutenprofile)
- Mehrfachbearbeitung auf Paletten/Mehrspindler
CNC-Drehen Planen Meistern: Fanuc G94 Zyklus für Präzise Bauteile
Vollständiger Leitfaden zu D.Electron Z32 CNC-Steuerungsalarmen
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Fräsen Beispiel: G90 Absolut, G91 Inkremental & Kreisbogen G02/G03 Interpolation
- CNC-Bohren optimieren: G81-Zyklus auf Rasterplatte – Praktisches Beispielprogramm
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- G82 Bohrzyklus mit Dwell meistern – CNC-Fräsen Beispielprogramm
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode