



CNC-Drehen Planen Meistern: Fanuc G94 Zyklus für Präzise Bauteile
Eingereicht von: CNC-Programmierer
Technische Zeichnung
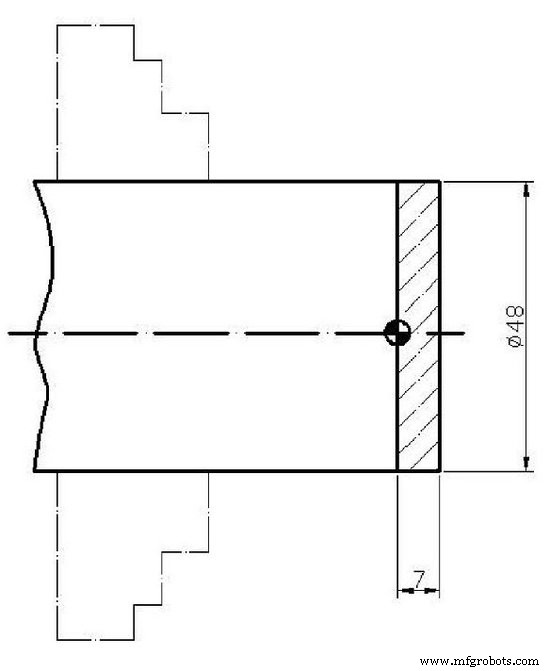
CNC-Programm
O1234
T0101
M03 S1200
G00 X50 Z8
G94 X0 Z5 F0.1
Z3
Z1
G00 X100 Z100
M05
M30
Programmanalyse
| Block | Funktion |
|---|---|
| O1234 | Programmnummer |
| T0101 | Werkzeug 1 mit Korrektur 1 aktivieren |
| M03 S1200 | Spindel rechts, 1200 rpm |
| G00 X50 Z8 | Schnellpositionierung: Ø50 mm, Z=8 mm (vor Werkstück) |
| G94 X0 Z5 F0.1 | 1. G94 Hub: Zieldurchmesser 0 (Mitte), Z=5 mm, Vorschub 0,1 mm/U |
| Z3 | 2. Hub: Z=3 mm (X bleibt 0) |
| Z1 | 3. Hub: Z=1 mm (Endposition Planfläche) |
| G00 X100 Z100 | Rückzug in Parkposition |
| M05 | Spindelstopp |
| M30 | Programmende + Reset |
G94 Plandrehzyklus Erklärung
Der G94 Zyklus (Face Turning Cycle) führt Plandrehbewegungen aus. Anders als G90 (Längsdrehen) ist die Hauptbewegungsrichtung die X-Achse (Radius/Durchmesser).
- Erster Block: G94 X... Z... F... definiert Ziel-X (Durchmesser) und Ziel-Z sowie Vorschub
- Folgeblöcke: Nur Z-Angaben – X-Ziel bleibt vom ersten Block erhalten
- Typische Anwendung: Planflächen, Stufen in Z-Richtung, Stirnseitenbearbeitung
Bearbeitungsablauf dieses Beispiels
- Positionieren auf Ø50 mm, 8 mm vor Werkstückstirnseite
- Erster Plandrehhub: Fahrt zur Mitte (X0) bei Z=5 mm – nimmt Material von Außen nach Innen
- Zweiter Hub: Tiefer auf Z=3 mm (gleicher X-Pfad zur Mitte)
- Dritter Hub: Endposition Z=1 mm (fertige Planfläche)
- Rückzug, Spindelstopp, Programmende
Vergleich G90 vs G94
| Merkmal | G90 (Längsdrehen) | G94 (Plandrehen) |
|---|---|---|
| Hauptbewegung | Z-Achse (Längs) | X-Achse (Quer/Plan) |
| Folgeblöcke | X-Werte (neue Durchmesser) | Z-Werte (neue Tiefen) |
| Typisch für | Zylindrisches Drehen, Stufen | Planflächen, Stirnseiten, Stufen in Z |
Praxis-Tipps
- G94 eignet sich ideal für Planbearbeitung vor dem Längsdrehen (wie in Beispiel 2 von Artikel 1001046608)
- Bei Werkstücken mit Mittelloch: X-Ziel > 0 setzen (nicht bis Mitte fahren)
- Kombinieren Sie G94 mit G96 für konstante Schnittgeschwindigkeit beim Planen
- Mehrere Z-Schritte (wie Z5 → Z3 → Z1) ermöglichen Schruppen/Schlichten in einem Zyklus
Fanuc G90 Drehzyklus Meistern für Effiziente Bauteilbearbeitung
CNC-Unterprogramm Tutorial: G91 Inkrementell für Präzise Z-Achsen-Steuerung
CNC-Maschine
- Zyklusunterbrechung (Cycle Interrupt) auf Hurco CNC-Steuerungen meistern: Schritt-für-Schritt-Anleitung
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Kegelgewinde auf Fanuc G76 CNC-Drehmaschinen meistern
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung