



Kreisinterpolation meistern: Programmierbeispiel 1
Dieses Kreisinterpolations-Programmierbeispiel zeigt, was Kreisinterpolation ist und wie man sie programmiert.
Vor dieser Übung müssen Sie zuerst die Kreisinterpolation Konzepte & Programmierung Artikel lesen (unten gelistet). Danach werden Sie dieses Beispiel als sehr einfach und grundlegend verstehen.
Kreisinterpolation Programmierbeispiel 1 (Verwendung von R)
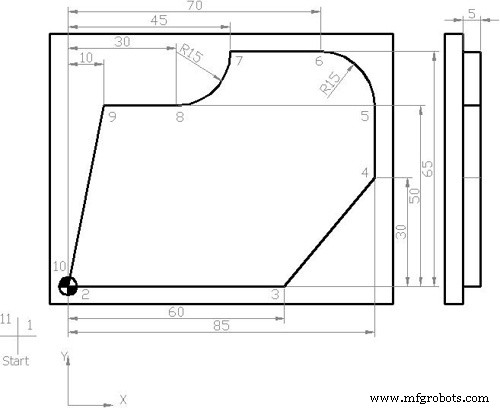
Kreisinterpolation Programmierbeispiel
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (Lineare Bewegung) N40 X60 Y0 (Lineare Bewegung) N45 X85 Y30 (Lineare Bewegung) N50 X85 Y50 (Lineare Bewegung) N55 G03 X70 Y65 U15 (Kreisbewegung G03 gegen Uhrzeigersinn und U für Bogenradius) N60 G01 X45 Y65 (Lineare Bewegung) N65 G02 X30 Y50 U15 (Kreisbewegung G02 im Uhrzeigersinn und U für Bogenradius) N70 G01 X10 Y50 (Lineare Bewegung) N75 X0 Y0 (Lineare Bewegung) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
Fertigteil
Nach Abschluss der Bearbeitung sieht Ihr Werkstück so aus:
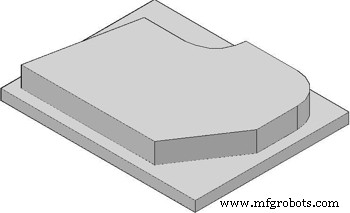
Bearbeitetes Bauteil
CNC-Programm Erklärung
In diesem CNC-Programm sind Block Nr. N35 bis N50 (Punkte 2-3, 3-4, 4-5) Geradebewegungen (Lineare Interpolation) – dafür G01.
Punkt 5-6 ist mit G01 nicht möglich, da das Werkzeug nicht gerade, sondern kreisförmig verläuft. Dafür gibt es G02/G03.
Vor G02/G03 muss der CNC-Dreher exakt wissen:
(1) Endpunkt
(2) Radius zwischen Start- und Endpunkt.
Für Punkt 6 also: (1) X=70, Y=65 (Endpunkt), (2) R=15 (Radius).
Programmblock: G03 (Richtung), X70 Y65 (Endpunkt), U15 (Radius).
Punkt 6-7 wieder linear, Punkt 7-8 kreisförmig (im Uhrzeigersinn → G02). Gleiches Prinzip.
Inkrementelles Maßsystem Programm (G91)
Dasselbe Programm mit G91 inkrementell:
N35 G42 X0 Y0 M08 N40 G91 X60 Y0 N45 X25 Y30 N50 X0 Y20 N55 G03 X-15 Y15 U15 N60 G01 X-25 Y0 N65 G02 X-15 Y-15 U15 N70 G01 X-20 Y0 N75 X-10 Y-50
G-Code/M-Code/S,F,D Erklärung
| Code | Bedeutung |
|---|---|
| G00 | Schnellgang |
| G54 | Nullpunktversatz 1 |
| G64 | Konturmodus |
| G90 | Absolutes Maßsystem |
| G17 | XY-Ebene |
| G42 | Radiusausgleich rechts |
| G40 | Radiusausgleich aus |
| G02 | Kreisinterpolation CW |
| G03 | Kreisinterpolation CCW |
| S | Spindeldrehzahl |
| F | Vorschub |
| M | Spindel (3=CW, 4=CCW) |
| D | Werkzeugnummer |
| M08 | Kühlmittel ein |
| M09 | Kühlmittel aus |
| M30 | Programmende |
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- G02/G03 Kreisinterpolation in CNC meistern: Schritt-für-Schritt-Beispiel
- Schritt-für-Schritt CNC-Bearbeitungszentrum Programmierung für Einsteiger
- DIN 66025: Umfassender Leitfaden zu NC-Programmiercodes
- Drahterodieren (Wire EDM) Programmierung: Kompletter CNC-Leitfaden für Dreher