



Fanuc G87 Seitenbohrzyklus – 3 gleichmäßig verteilte 120°-Bohrungen
Fanuc G87 Seitenbohr-Festzyklus
Der G87 Seitenbohrzyklus wird verwendet, um am Werkstückdurchmesser/Seite mit angetriebenen Werkzeugen zu bohren.
Lesen Sie das vollständige Tutorial zum G87 Seitenbohrzyklus.
Fanuc G87 Seitenbohr-Beispiel
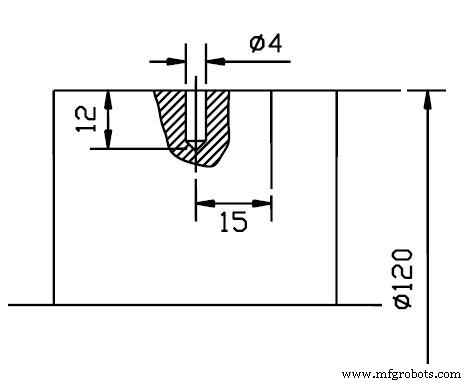
3 BOHRUNGEN IM 120°-ABSTAND
O0021 G21; G10 P0 X0 Z-100; N8 G28 U0. T808 (RADIAL 4MM DIA DRILL) M5 M45 G28 H0 G97 S3500 M3 G0 G80 G98 X122.Z-15. G87 X96.Q3000 M90 F350. C120.Q1000 M17 C240.Q1000 M17 G80 M5 M44 G0 X150.Z150.M9 M1
Sinumerik HOLES2: Bohrkranz-Bearbeitung meistern
FixtureMate: Individuelle 3D-gedruckte Vorrichtungen in Minuten erstellen
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- G83 Gewindebohrzyklus meistern: Effizientes Tieflochbohren – Beispiel
- Fanuc G83 Gewindebohrzyklus – Leitfaden für Tieflochbohren