



CNC-Präzision meistern: Bewährte Strategien gegen Rattern & Vibration
Rattern (Chatter) ist ein Problem, mit dem jeder CNC-Maschinenbediener regelmäßig konfrontiert ist. Bearbeitungsvibration ist ein häufiges Problem in der CNC-Fertigung. Fräsen, Drehen oder Bohren – alle verursachen diese Qual. Es beeinträchtigt Qualität und Effizienz, verschlechtert Oberflächengüte, beschädigt und verkürzt Standzeit des Fräsers erheblich. Wie man Rattern in der CNC-Bearbeitung reduziert, ist unser Hauptthema.
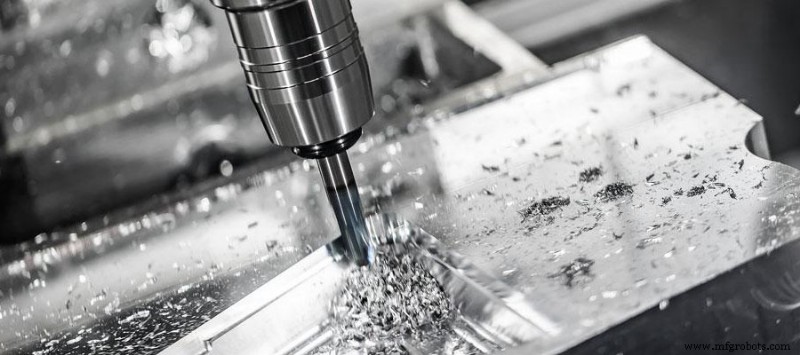 Was ist Bearbeitungsrattern?
Bearbeitungsvibration (Chatter) bezeichnet unerwünschte Vibration während Schneidvorgängen in Bearbeitungsprozessen wie CNC-Fräsen, -Drehen, -Bohren – erzeugt Wellungen auf der bearbeiteten Teileoberfläche. Tritt auf, wenn Werkstück und Schneidwerkzeug mit unterschiedlichen Frequenzen vibrieren, auslösbar durch viele Prozessbedingungen: Werkzeughalter, Schneidwerkzeuge, Werkstückspannung, Maschinenzustand.
Diese Vibrationen können nicht-resonant sein – z. B. bei ungleichmäßig verschlissenen Werkzeugen. Nicht-resonante Vibrationen sind meist konstant während des Bearbeitungszyklus und haben meist mechanische, leicht diagnostizierbare Ursachen.
Kombinieren Sie Werkzeuge, Werkstückspannung, Bearbeitungsstrategien und Maschineneinstellungen so, dass Vibrationen gleich oder nahe der Maschineneigenfrequenz entstehen – dann tritt resonanzbedingtes Rattern auf. Diese Art tritt nur an bestimmten Werkzeugbahnpunkten auf, z. B. in Ausfräsungen.
Arten von Rattern in der Bearbeitung – Werkzeugrattern und Werkstückrattern
Zwei Rattern-Typen sind zu beachten: Werkzeugrattern und Werkstückrattern. Beim Werkzeugrattern vibrieren Maschine und Werkzeug, was auf das Werkstück übertragen wird.
Beim Werkstückrattern vibriert die Werkstückwand. Letzteres tritt meist nur bei dünnen Wänden auf, kann aber mehr oder größere Probleme verursachen als Werkzeugrattern. Hier fokussieren wir auf „Werkzeugrattern“, aber dieselben Techniken helfen auch gegen „Werkstückrattern“.
Warum Rattern reduzieren?
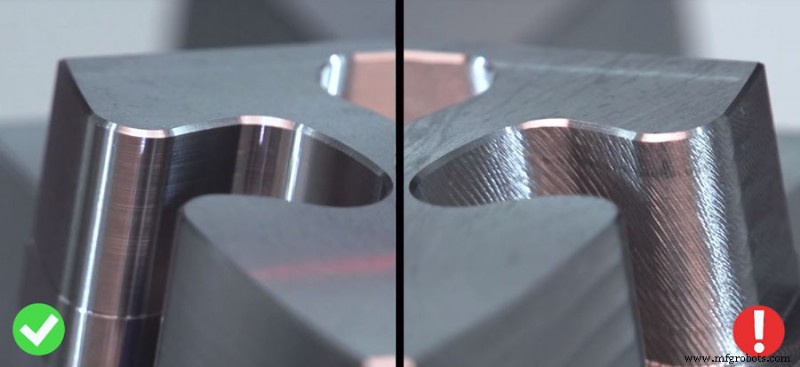
Rattern während der Bearbeitung verursacht mangelhafte Oberflächenqualität und verkürzt Werkzeugstandzeit. Vibrationsspuren sind auf bearbeiteter Oberfläche sichtbar – wellenförmige Muster oder regelmäßige Markierungen. Ständiges Zittern verursacht ungleichmäßigen Werkzeugverschleiß und sogar Beschädigung.
CNC-Maschinenvibrationen sind meist hörbar. Erfahrene Zerspaner erkennen Rattern am charakteristischen Geräusch.
Üblicherweise dient 100 µm als Kriterium für akzeptables Rattern. Übersteigt Schwingamplitude 100 µm, können Werkzeug oder Werkstück lockern – Fräsen nicht fortsetzbar. Unter 100 µm ist Bearbeitung möglich, aber deutliche Vibrationskratzer auf Teileoberfläche – bei Fertigteiloberfläche unzulässig. Daher muss Bearbeitungsvibration in vernünftigem Bereich bleiben.
Wie reduziert man Rattern in der CNC-Bearbeitung?
1. Richtige Werkzeugbahn bestimmen
Kritischer Schritt beim Schneiden. Nach Anleitung: Fräsen in Gleichlauf- und Gegenlauffräsen. Ist Fräskraft-Richtung mit Werkstückspannrichtung identisch, lässt sich Vibration des gebogenen Teils eliminieren. CNC-Fräsmaschine mit Kugelgewindespindel und Vertikalbearbeitungszentrum helfen stark gegen Rattern beim CNC-Fräsen.
Bei konventionellen Werkzeugbahnen auf CNC-Fräsmaschinen variiert Eingriffsgrad der Werkzeuge. Dies kann an bestimmten Werkzeugbahnpunkten übermäßige Kraft auf den Fräser ausüben – Rattern. Konstanter Eingriffswerkzeugbahn oder reduzierte Schnitttiefe lindern dies.
2. Richtig schneiden
Bei CNC-Fräsen mit langem, dünnem Schaftfräser für tiefe Kavitäten nutzt man oft Eintauchfräsen – Fräser füttert axial wie Bohrer. Bei tiefen Kavitäten beträgt Überstand des langen Schafts meist > 3× Werkzeugschaftdurchmesser. Nur bei nicht schwerer Schnittvibration kann Parameteranpassung wirken. Konventionelle Anpassung: Werkzeug- oder Werkstückdrehzahl reduzieren, Schnitttiefe verringern, Vorschub pro Umdrehung erhöhen. Zudem: Wendeschneidplatten mit großen Vor- und Nachwinkeln mit leichten Spanbrechern. Schneidkeilwinkel der Wendeschneidplatte ist beim Fräsen am kleinsten.
3. Richtiges Schneidwerkzeug wählen
Schneidwerkzeug beeinflusst Rattern stark. Überlegungen: richtiges Substrat, Geometrie, Beschichtung, Aspect Ratio. Programmierer neigen zum größten passenden Werkzeug – aber nicht immer ideal. Lange, dünne Werkzeuge vibrieren (und biegen durch) eher als kurze, dicke. Daher: größtmöglichen Durchmesser wählen. Überstand aus Werkzeughalter minimieren, festen Sitz mit guter Rundlaufgenauigkeit sicherstellen. Kombination mehrerer Werkzeuge mit variabler Nutenform reduziert Vibration effektiv.
Zudem: scharfe Schneiden reduzieren Schnittkraft der CNC-Fräsmaschine, rechtzeitige Wartung von Werkzeugstabilität und Bearbeitungsumgebung – unverzichtbare Bearbeitungsbedingung.
Wichtig: kontinuierlich korrekten Werkzeugdruck bzw. Spanbelastung anwenden. Auf CNC-Fräsmaschinen verursachen zu viele Spankammern Rattern. Weniger Spankammern und variable Teilung Fräser helfen, Resonanzvibration durch Spanbelastung zu reduzieren.
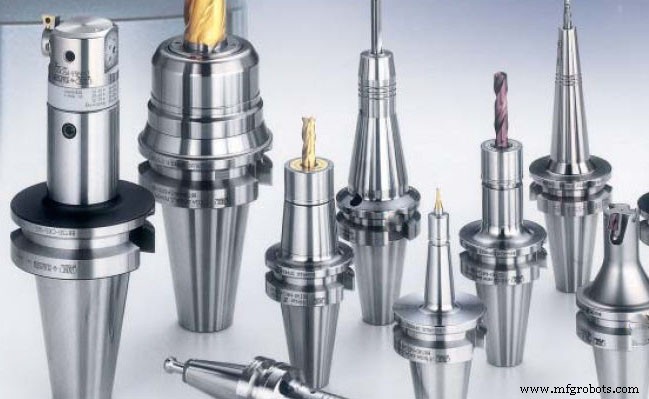
4. Richtiger Werkzeughalter:
Gängige Werkzeughalter (Seitenklemmung, Doppelwinkelfutter, Standard-ER-Futter) bieten nicht die Präzision oder Steifigkeit für High-Performance-Bearbeitung. Bessere Wahl: Werkzeughalter mit Stirnflächen- und Kegelkontakt für hohe Präzision und Steifigkeit. Dieser Halter greift in die präzisionsgeschliffene Spindelfläche ein während Kegelkontakt – zusätzliche Steifigkeit und Dämpfung. Alle Werkzeuge auf Balance prüfen – Oberflächenqualität verbessert sich sogar bei niedrigerer Drehzahl.
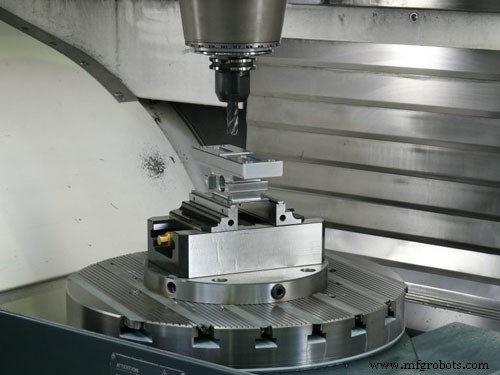
5. Richtige Werkstückspannung:
Ist das Teil nicht richtig gesichert, vibriert es selbst und verursacht Rattern. Prüfen: Spannfutter, Schraubstock, Vakuumtisch oder andere Spannvorrichtung üben ausreichenden Druck auf Werkstück aus. Passende Spannvorrichtung für gleichmäßigen Klemmdruck auf Teil.
Vermeiden: nur ein Ende langes, dünnes Material spannen. Falls problematisch: größere Werkstückspannung oder andere Vorrichtung an der Fräse. Auf Drehmaschine: Reitstock oder Steady Rest.
Bei Dünnwandteilen ist Vibrationsdämpfung besonders herausfordernd. Eine Lösung: Füllmaterialien zur Steifigkeitserhöhung des Teils.
6. Maschineneinstellung und Wartung:
CNC-Maschine sollte auf solidem Betonboden ohne Fugen, Risse oder Diskontinuitäten stehen. Lose, weiche, elastische oder beschädigte Böden verschärfen CNC-Maschinenvibration. Ordnungsgemäß installierte Anker oder korrekt justierte Füße – Grundvoraussetzung für Vibrationsreduzierung.
Wollen Sie gute Oberflächenqualität und enge Toleranzen an schlecht gewarteten Maschinen halten, müssen Sie mechanische Probleme überwinden, die über hier aufgeführte hinausgehen. Regelmäßige Wartung für optimale Leistung.
Herstellungsprozess
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- CNC-Bearbeitungskosten senken: Bewährte Strategien zur Zeit- und Geldersparnis
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- Eckenradius beim CNC-Fräsen: Einfluss auf Genauigkeit, Kosten & Oberflächenqualität
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- CNC-Werkzeugbruch vermeiden: Bewährte Strategien zur Reduzierung von Werkzeugausfällen
- CNC-Fertigungskosten senken: 11 bewährte Strategien für Design & Beschaffung
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien