



Die optimale Achsenanzahl für Ihre Abkantpresse auswählen
Eine Abkantpresse ist eine unverzichtbare Maschine in jeder Metallbearbeitungswerkstatt, doch die Entscheidung über die Ausstattung einer neuen Presse kann komplex sein. Es gibt diverse Optionen bei Maschinenherstellern, Modellen und Größen sowie bei den Antriebsarten (wie in diesem Artikel besprochen: Was treibt Abkantpressen an?). Bei all dieser Komplexität: Wie entscheiden Sie, wie viele Achsen Sie an einer Abkantpresse benötigen? Welche Achsen sind für Ihre Anforderungen wichtig?
Was ist eine Abkantpresse und wie wird sie eingesetzt?
Eine Abkantpresse ist eine Maschine, die in Metallbearbeitungswerkstätten verwendet wird, um Bleche in verschiedene Formen wie Boxen, Wannen und andere wichtige Komponenten zu biegen (mehr zu den Grundlagen finden Sie hier: Grundlagen der Abkantpressen-Bedienung). Sie presst einen beweglichen Oberbalken mit einem formgebenden "Stempel" in eine gegensätzlich geformte "Matrize", während das zu formende Material dazwischen gehalten wird. Unter einer bestimmten Presskraft zwingt die Abkantpresse das Material, die Form von Stempel und Matrize anzunehmen. Die Anzahl der Biegevorgänge, die Genauigkeit dieser Biegungen und die Wiederholgenauigkeit der Teile variieren von Presse zu Presse und können stark von der Anzahl der ausgestatteten Achsen abhängen.
Drei Hauptgruppen gesteuerter Achsen an einer modernen CNC-Abkantpresse
Es gibt drei Haupttypen von Achsen, die von der CNC-Steuerung einer Abkantpresse kontrolliert werden. Obwohl weitere Achsen hinzugefügt werden können, bilden diese drei Kategorien die Grundlagen, die jede werkstatt, die eine Abkantpresse nutzt oder erwirbt, kennen sollte.
Steuerung des Oberbalkens (Y-Achse)
Die allererste Achse, die an einer Abkantpresse gesteuert wird, ist der Oberbalken (oder der Untertisch bei Aufwärtsarbeitsvarianten). Der Oberbalken steuert die Eintauchtiefe und damit in den meisten Fällen auch den Biegewinkel, da die meisten Anwendungen das Luftbiegen nutzen. Diese Achse wird als "Y-Achse" bezeichnet und erscheint häufig als Y1 & Y2, was die separate Steuerung der rechten und linken Absenkmechanismen bezeichnet.
Steuerung des Hinteranschlags
Die nächsten Achsen, die an einer Abkantpresse gesteuert werden, bringen etwas mehr Komplexität mit sich. Dies sind die Hinteranschlags-Achsen, die die Genauigkeit des zu formenden Flansches steuern. Je nach Komplexität der herzustellenden Teile kann der Hinteranschlag über nur 1 Achse (X) oder bis zu 6 Achsen (manchmal mehr) verfügen. Wie bei der Y-Achse des Oberbalkens können diese Achsen auch Varianten aufweisen: X oder X1/X2, R oder R1/R2, Z oder Z1/Z2, was die unabhängige Steuerbarkeit jeder Achse symbolisiert.
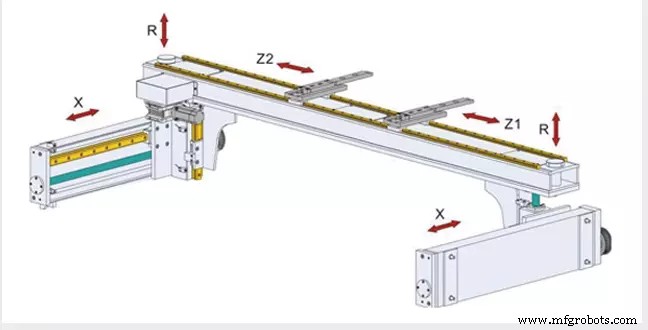
Die Hinteranschlags-Achsen im Detail:
- X-Achse: Steuert die Vor- und Rückwärtsbewegung des Anschlags. Sie positioniert die Anschlagfinger, an denen der Bediener das Material anlegt, näher zu oder weiter von den Biegewerkzeugen entfernt. Diese Achse ist entscheidend für die Einhaltung der korrekten Flanschlänge. In der Variante X1/X2 können die Anschlagfinger unabhängig voneinander verstellt werden, was konische und komplexere Teile ermöglicht.
- R-Achse: Ermöglicht die vertikale Bewegung der Anschlagfinger (Hoch/Runter). Damit können die Finger an vorgeformten Flanschen anlegen, die unter die Biegeebene ragen, oder schwere Bleche unterstützen. Die R-Achse erlaubt auch längere Anlegepositionen, da der Finger typischerweise 2 oder mehr Anlegepunkte bietet, wenn die Höhe geändert wird. In der Variante R1/R2 können die Finger unabhängig gehoben/gesenkt werden, was das Anlegen und Stützen sehr komplexer Teile erlaubt.
- Z-Achse: Ermöglicht die programmierte horizontale Bewegung der Anschlagfinger (Links/Rechts). Dies erlaubt dem Bediener, mehrere Werkzeugsätze in der Presse zu haben, während die Anschlagfinger von Setup zu Setup folgen und die nötigen Biegefunktionen ausführen. In der Variante Z1/Z2 sind diese Achsen vollständig unabhängig positionierbar. Ein gutes Beispiel: eine lange, schmale Rinne/Tropfwanne. Die Z1/Z2-Achsen werden für die Endenformung eng positioniert, aber für die langen Biegungen weit auseinander gefahren, um ausreichend Halt zu bieten.
Steuerung verschiedener Produktivitätsoptionen und Zubehör
Die nächste Reihe von Presse-Achsen unterstützt optionale Funktionen, die Biegegenauigkeit, Produktivität und Materialhandling verbessern. Die häufigsten dieser Achsenklasse sind:
- Wulstausgleich (Crowning) / V-Achse
- Blechstützen (Anheben/Stützen großer Bleche während des Formprozesses)
- Zusätzliche Hinteranschlags-Achsen (X-Prime und andere)
- Herstellerspezifische Optionen (verschiebbare Matrizenhalter etc.)
Die Achsen und ihre Funktionen im Überblick
Y-Achse
Steuert den Oberbalken Hoch/Runter (oder Untertisch bei manchen Bauarten). Diese Achse ist für den korrekten Biegewinkel verantwortlich.
X-Achse
Steuert die Vor-/Rückwärtsbewegung (IN/OUT) des Hinteranschlags. Diese Achse kontrolliert die Länge des zu formenden Flansches.
R-Achse
Bewegt den Hinteranschlag Hoch/Runter und unterstützt die X-Achse, indem sie mehr Anlegepositionen ermöglicht und Materialhalt bietet.
Z-Achse
Steuert die Position der Anschlagfinger wörtlich Links/Rechts und positioniert diese über das Teileprogramm für Bedienkomfort und Sicherheit.
Welche Mindestanzahl an Achsen wird an einer Abkantpresse benötigt?
Die absolute Mindestanzahl ist eine Achse: Die Y-Achse zur Steuerung der Oberbalken-Bewegung (bzw. des Untertisches). Dies ist die kritischste Achse, da sie den Winkel des geformten Teils kontrolliert. Drückt die Achse zu weit, wird das Teil überbiegt; drückt sie nicht weit genug, bleibt der Winkel zu offen. Die präzise Steuerung und Wiederholgenauigkeit dieser Achse ist das wichtigste Merkmal bei der Auswahl einer Abkantpresse.
Die häufigste Konfiguration, die wir sehen, ist eine sogenannte 3-Achsen-Presse mit Y1/Y2, X & R. Diese Kombination bietet die beste Funktionalität bei bestem Preis-Leistungs-Verhältnis.
Worauf Sie beim Kauf einer Mehr-Achsen-Abkantpresse achten sollten
Beim Kauf einer Mehr-Achsen-Abkantpresse sollten Sie zunächst die Komplexität der zu biegenden Teile und die geforderte Genauigkeit betrachten. Auch vorherige Fertigungsschritte sind relevant und beeinflussen die erreichbare Genauigkeit. Werden Teile von einer Laserschneidanlage zugeführt, liegen meist sehr präzise Teile vor – dann lohnen sich zusätzliche optionale Achsen, um diese Genauigkeit fortzusetzen. Kommen die Teile jedoch von einer Plasmaschneidanlage, sind die Toleranzen meist weniger anspruchsvoll.
Geplante Folgeoperationen nach dem Biegen können die empfohlenen Optionen stark beeinflussen. Beispiel: Wenn robotergestütztes Schweißen geplant ist, muss die Abkantpresse präzise und wiederholgenau biegen, ohne Fehleraufaddierung. Roboter-Schweißsysteme sind wertvoll und zeitsparend, benötigen aber jedes Mal präzise geformte Teile für den Erfolg.
Bei Southern Fabricating Machinery Sales, Inc. kennen wir Abkantpressen und Biegetechnik. Unsere Experten helfen Ihnen, die richtige Presse für Ihre Anwendung und Ihr Budget zu finden. Besuchen Sie uns unter www.southernfabsales.com oder rufen Sie direkt an: 813-444-4555.
Industrielle Ausrüstung
- Trommelbremsen erklärt: Funktionsweise und industrielle Bedeutung
- Bremssättel verstehen: Funktion, Typen & Wartungstipps
- 13 wesentliche Schritte zur Inspektion einer Abkantpresse vor dem Kauf
- Pressbremstechnologie meistern: Wesentliche Einblicke für die Metallfertigung
- Abkantpressen vs. Falzmaschinen: Die beste Metallumformlösung wählen
- Blechbiegeanlage oder Abkantpresse: Die richtige Wahl für Ihre Werkstatt
- Abkantpressen-Biegen meistern: Die 4 häufigsten Probleme vermeiden
- Moderne Abkantpressen verstehen: Funktionsweise & Metallformung
- Abkantpressen-Biegen meistern: 4 Grundlagen für präzise, zuverlässige Biegungen
- Gebrauchte Abkantpresse kaufen: Experten-Leitfaden für die richtige Wahl