



Airbus entwickelt OOA VBO Hinterholm und Thermoplast-Rippen für Wing of Tomorrow
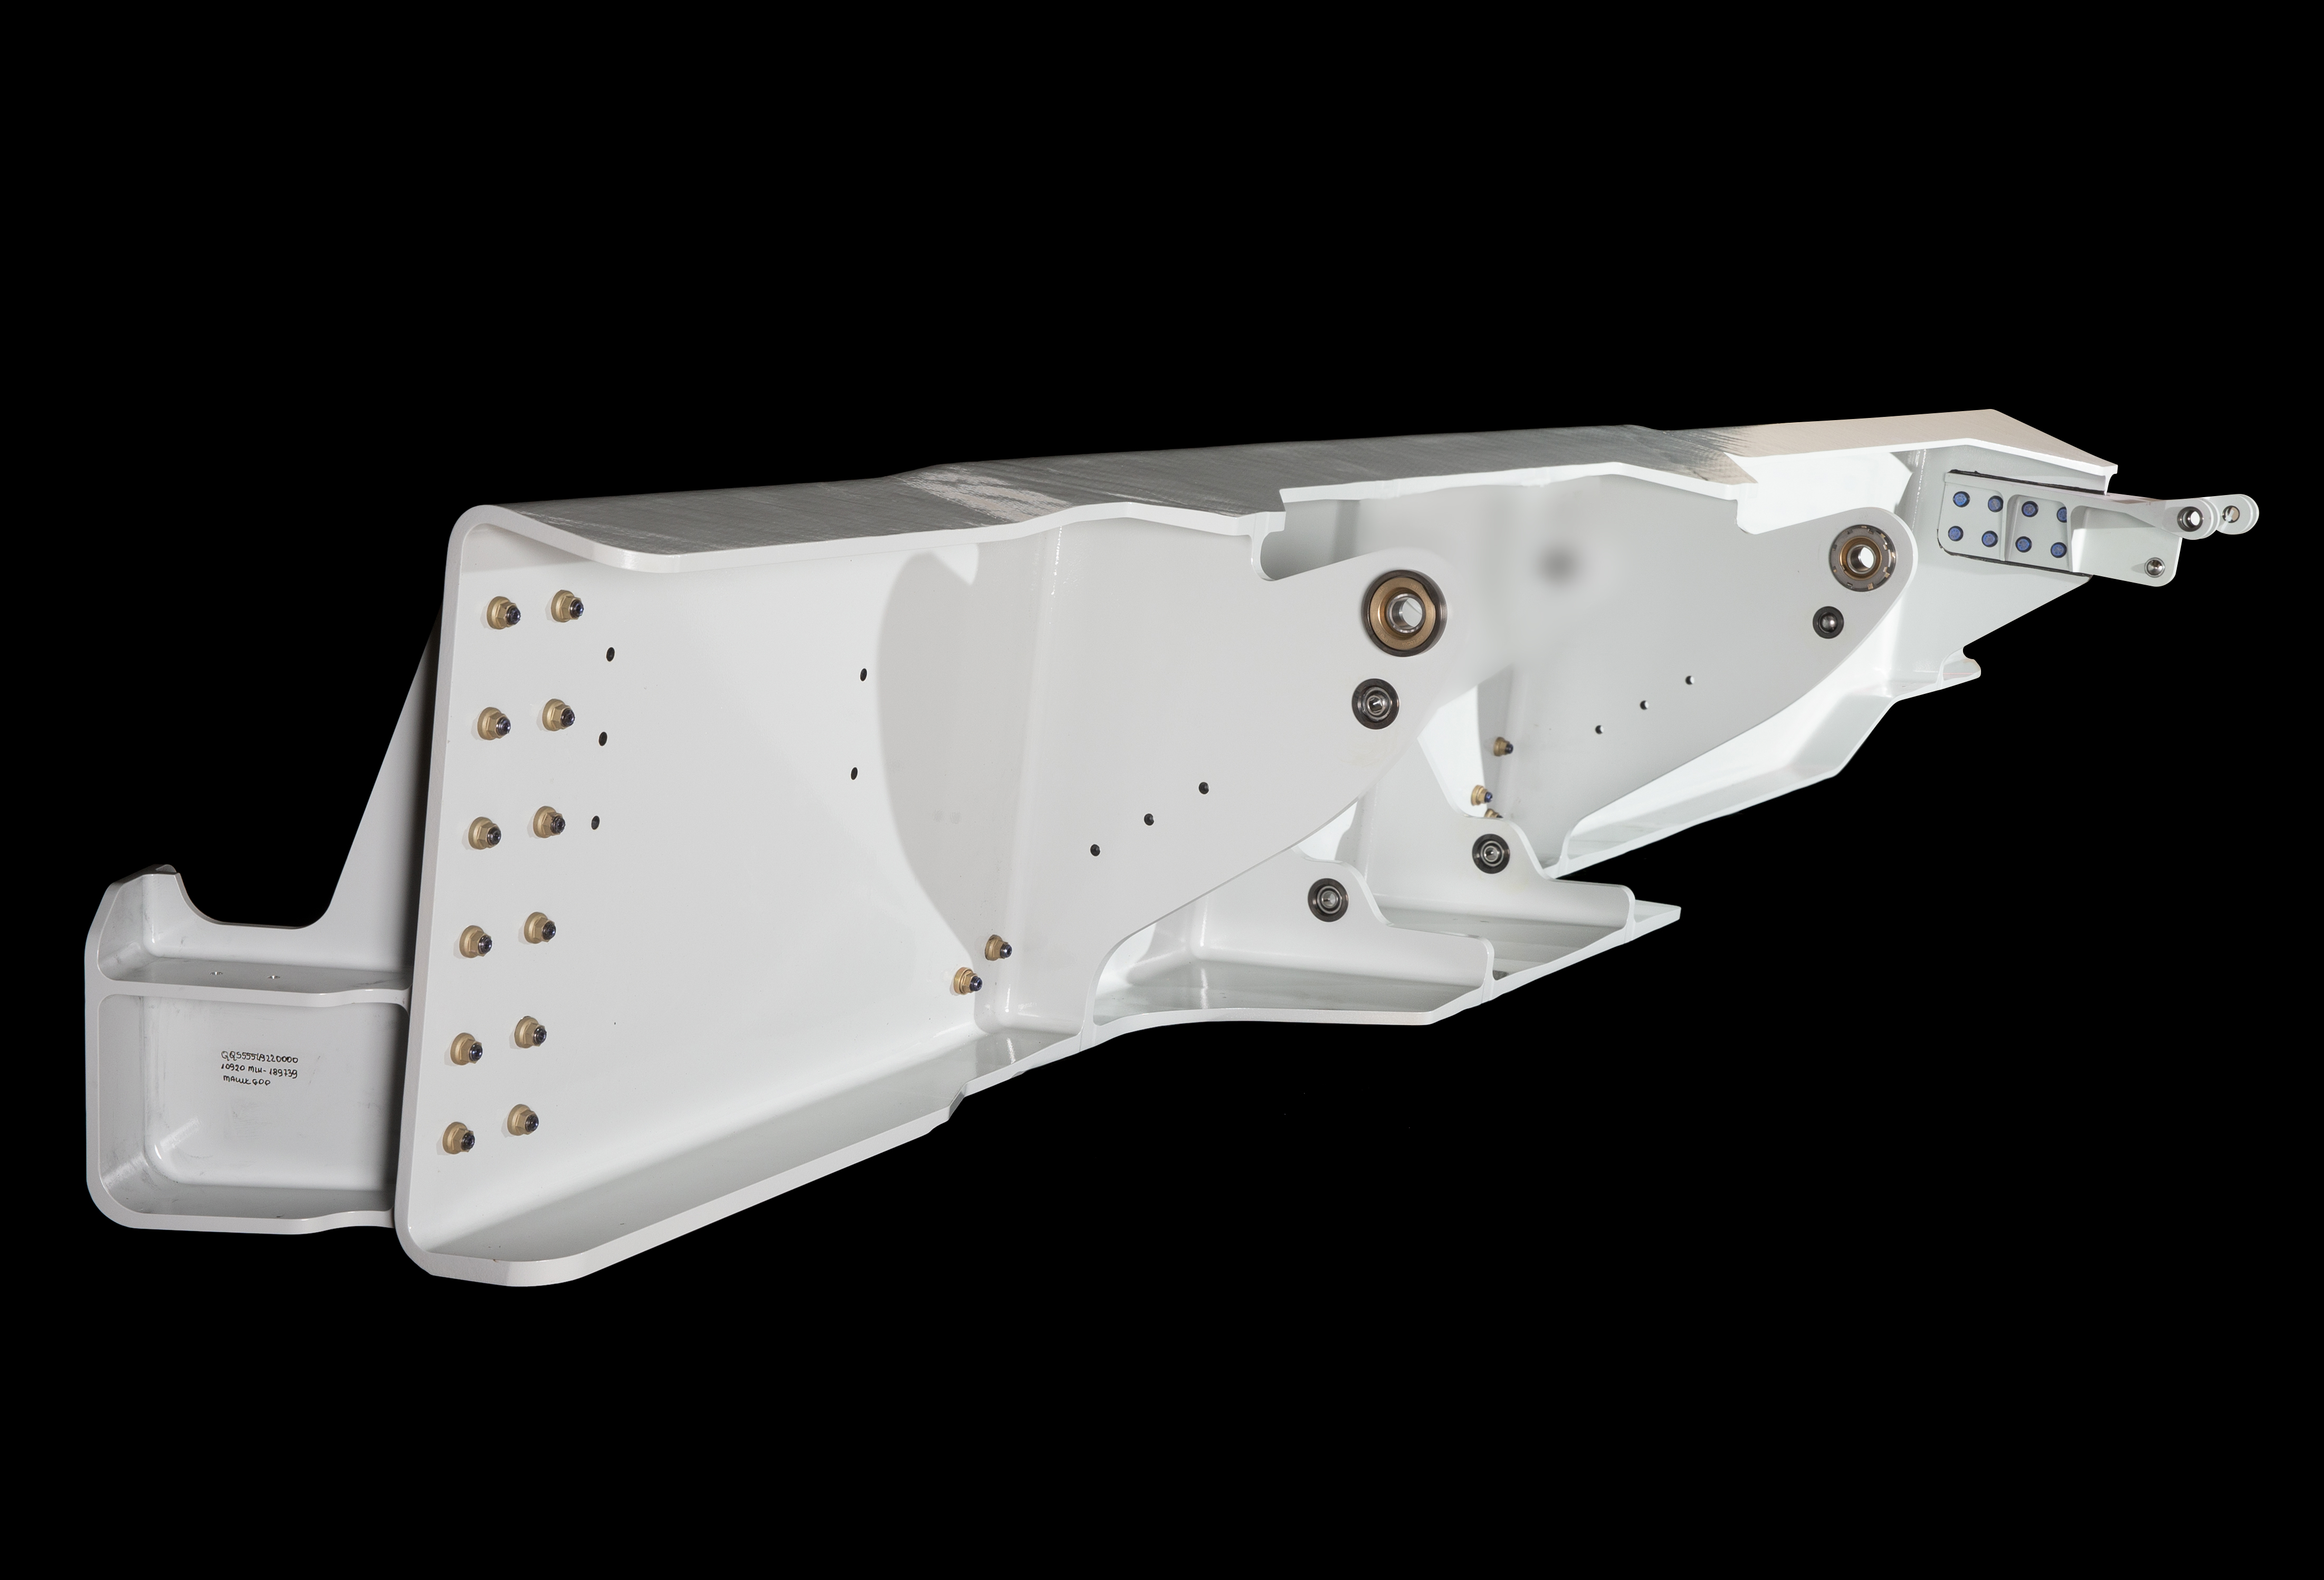
Airbus (Toulouse, Frankreich) befindet sich mitten in einem umfassenden Bemühen, mit Aerocomposite-Fertigern an der Entwicklung von Out-of-Autoclave (OOA) Strukturen für das Wing of Tomorrow (WOT) Programm zu arbeiten. Diese Strukturen werden 2021 an Airbus geliefert und zu einem Demonstratorflügel zusammengebaut, der getestet und evaluiert wird für potenziellen Einsatz in einem nächsten Single-Aisle-Flugzeug. Wann ein solches Programm angekündigt werden könnte, ist unbekannt und Gegenstand vieler Spekulationen, aber die gesamte Aerocomposite-Lieferkette positioniert sich, um Teil der nächsten Generation der Flugzeugfertigung zu sein, ob für Airbus oder Boeing, oder beide.
CW hat bereits über einige dieser WOT-Aktivitäten berichtet in Geschichten über den unteren Tragflächenbezug von Spirit AeroSystems (Wichita, Kansas, USA) und Thermoplast-Rippen von GKN Aerospace (Hoogeveen, Niederlande). Zum WOT-Bemühen stößt Flugzeugbauer und Aerostruktur-Lieferant Daher (Paris, Frankreich), der einen OOA-Hinterholm und fünf Thermoplast-Rippen für das Programm entwickelt, gefertigt und geliefert hat.
„Daher ist stolz, an diesem WOT-Programm teilzunehmen. Diese Entwicklung bestätigt Daher‘ Position als einer der Weltführer in Thermoplast-Technologien und in Duroplast-integrierten Funktionsstrukturen, sowie als starker Partner für Flugzeughersteller und Tier 1 für komplexe Teile“, sagt Dominique Bailly, VP R&D bei Daher.
Hochleistungs-Holm
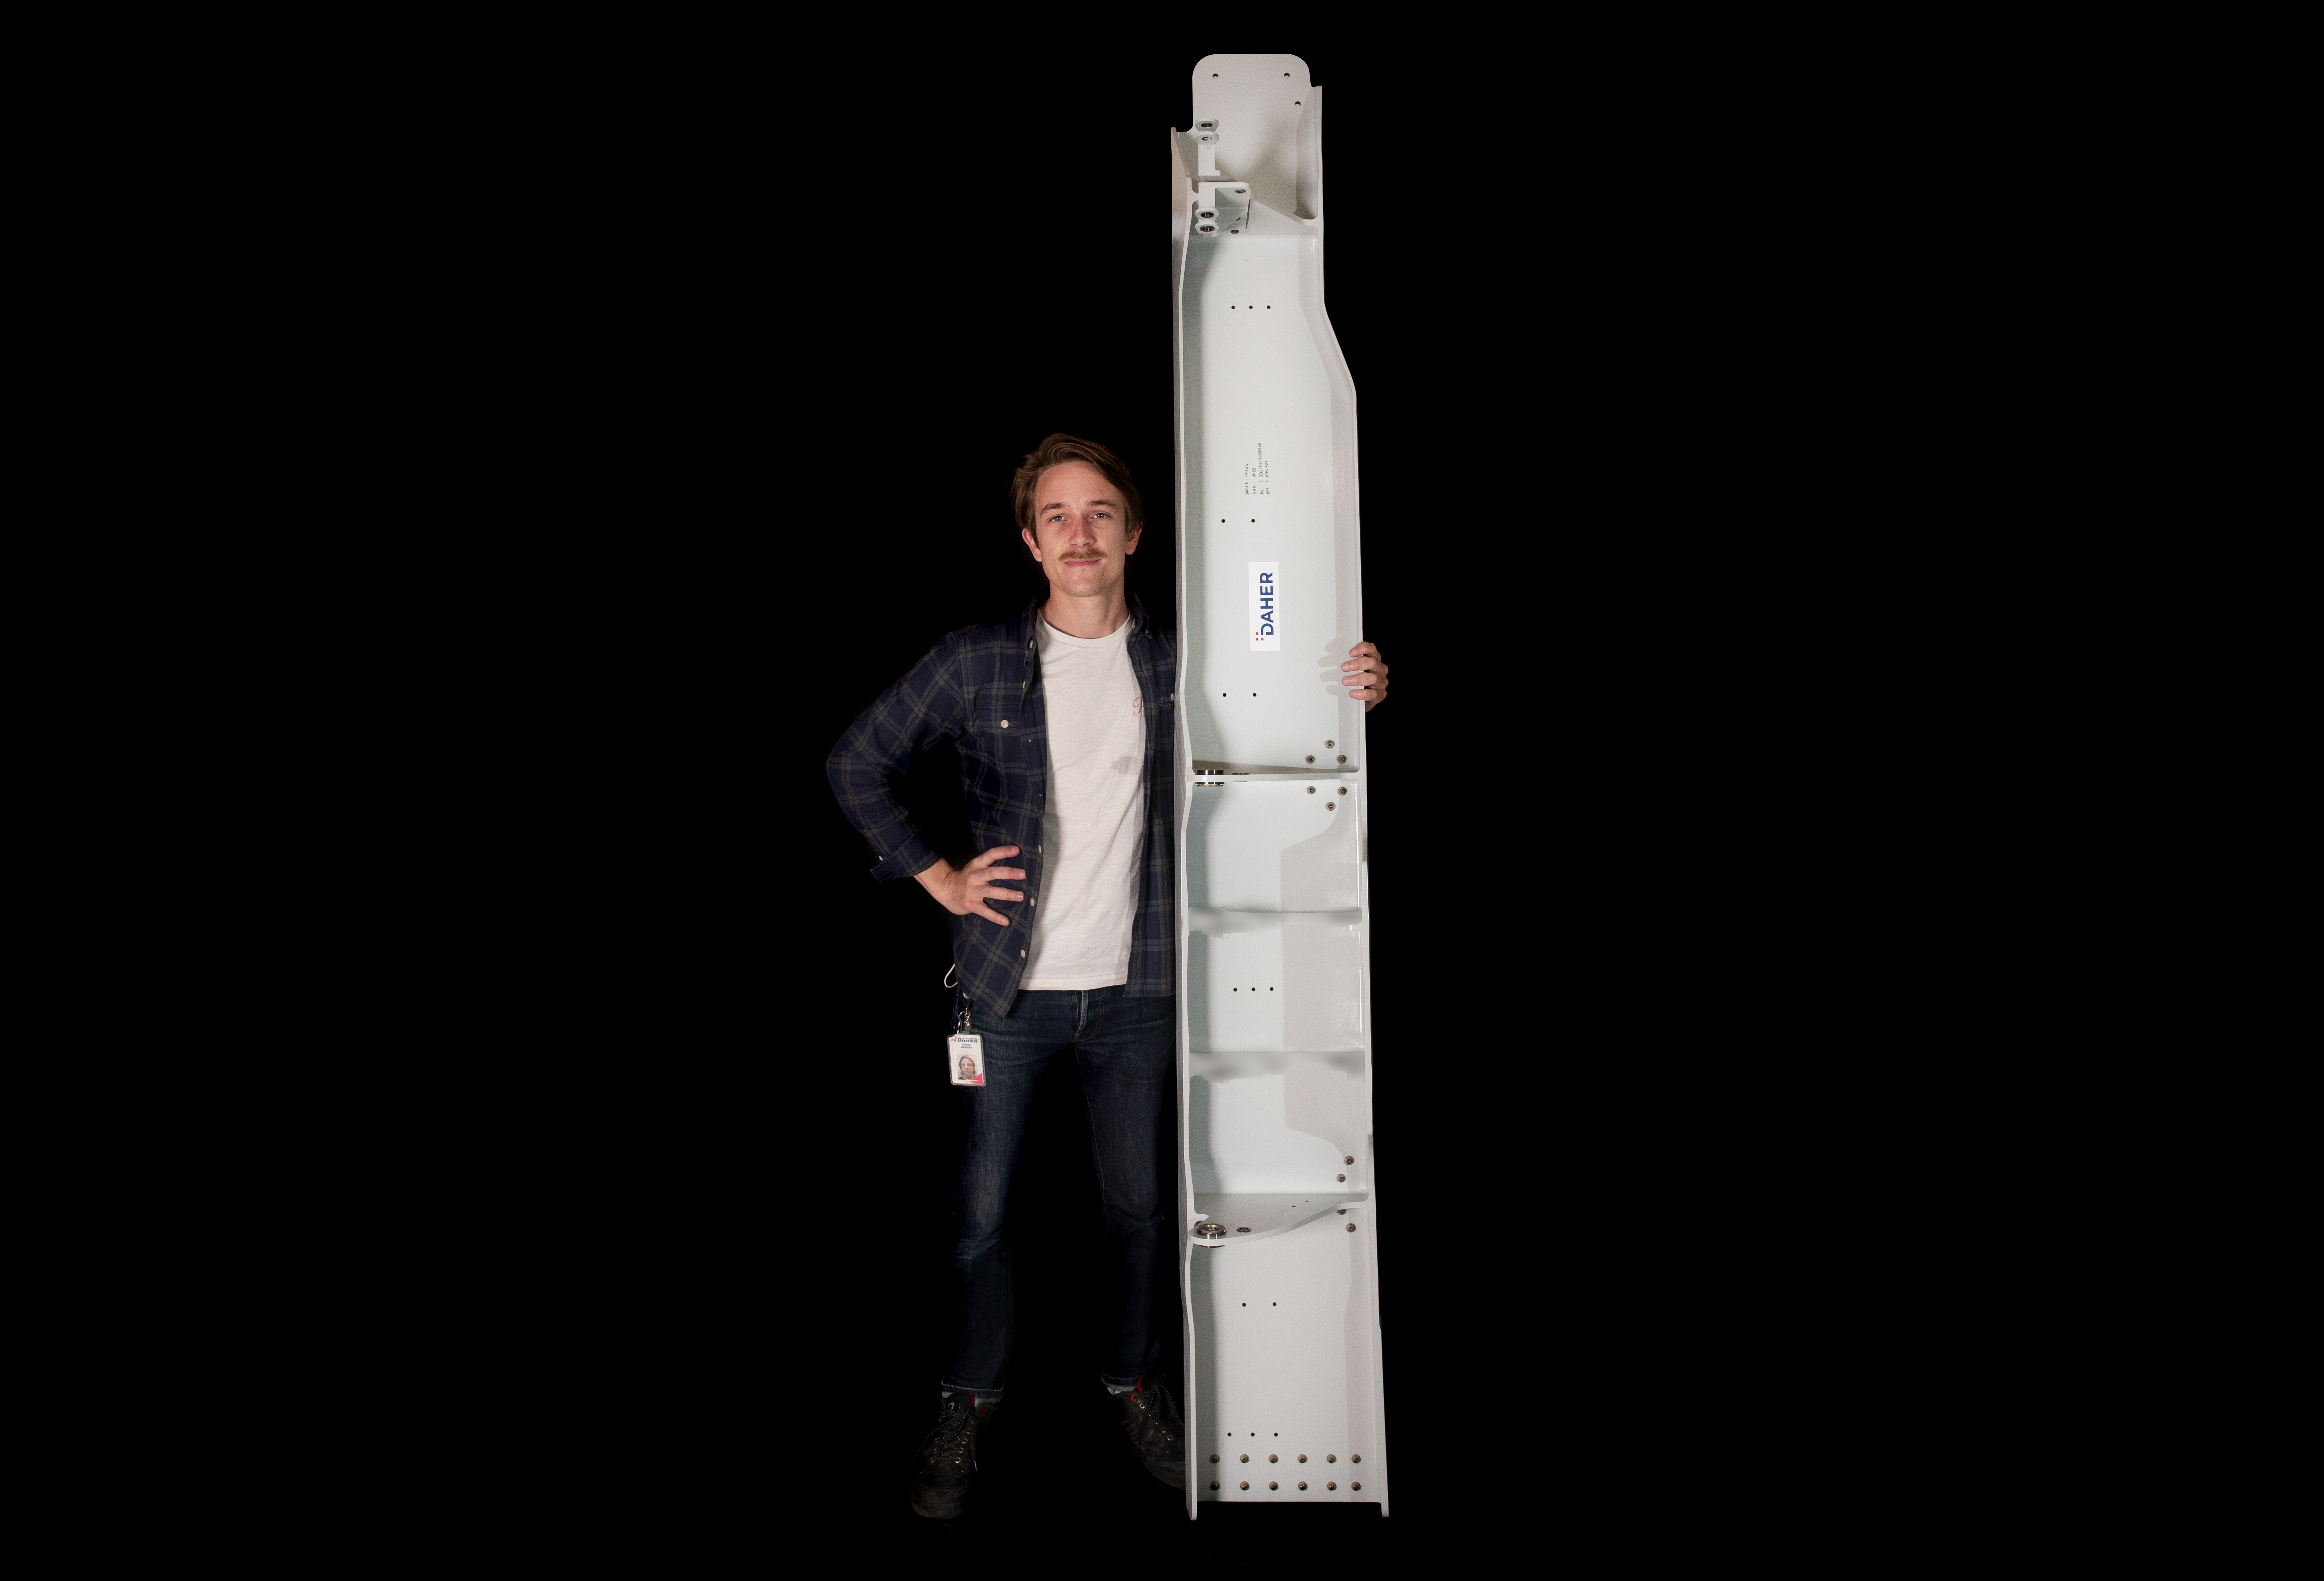
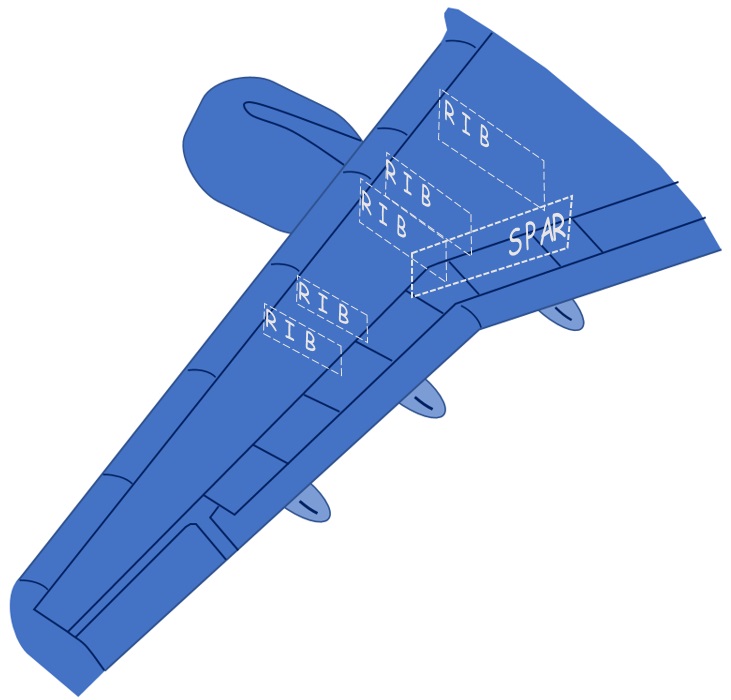
Der WOT-Demonstrator hat, wie jeder kommerzielle Flugzeugflügel, mehrere Holmstrukturen. Der Hinterholm, den Daher für WOT entwickelte, liegt außerhalb des Tanks und ist der zweitnächste von zwei Holmen unmittelbar angrenzend zum Rumpf, direkt über dem Fahrwerk. Er misst mehr als zwei Meter Länge und 10 mm Dicke und muss signifikante Festigkeits- und Steifigkeitsanforderungen erfüllen – „einige Tonnen auf Features und mehrere zehn Tonnen für Scher- und Zugkräfte in Spannrichtung“, sagt Bailly – gegeben seiner Nähe zum Rumpf und zum Fahrwerksystem.
Zusätzlich, sagt Alexandre Condé, Chefingenieur bei Daher, der am Holm arbeitete, suchte Airbus Entwicklung eines hochautomatisierten Fertigungsprozesses, der es dem Unternehmen ermöglichen würde, Flugzeuggewicht zu reduzieren und kosteneffektiv Flugzeugproduktionsraten von 60-100 Shipsets pro Monat zu erreichen. Daher schlug ein Design vor, das 15 metallische Komponenten und Befestigungselemente ersetzen konnte, die zum Baseline-Composite-Holm-Design gehörten. „Die Idee war, die meisten Features zu integrieren, um kosteneffektiv zu sein und Gewicht zu sparen“, sagt Condé.
Die resultierende Holmstruktur ist ein Nebenprodukt eines OOA Vacuum Bag Only (VBO) Duroplast-Holms, den Daher 2018 für einen Dassault Aviation (Paris, Frankreich) Business Jet entwickelte. Bailly sagt, der Dassault-Holm wurde mit Hexcels (Stamford, Connecticut, USA) M56 Epoxidharz-basiertem Prepreg gefertigt, OOA VBO ausgehärtet. Anschließend, als Daher am Airbus WOT-Programm beteiligt wurde, entschied sich das Unternehmen, das Design, die Prozesse und die Begründung vom Dassault-Holm zu adaptieren und auf die neue Airbus WOT-Struktur anzuwenden, wobei Hexcel M56 350 °F Aushärtung OOA Epoxid, prepregged in Hexcel AS4 Kohlefasergewebe und IM7 UD Kohlefaser, gewählt wurde.
Der Fertigungsprozess zur Holmherstellung ist Automatisierte Faserablage (AFP) mit einem Coriolis Composites (Quévén, Frankreich) System, das Material über einen Positivformwerkzeug aufträgt. Aushärtung erfolgt unter Vakuumbeutel in einem Ofen. Das resultierende Bauteil hat, so Condé, eine Porosität von 0,1 %.
Condé sagt, das Prepreg wurde gegenüber Flüssigharzinjektion aus dem gleichen Grund gewählt, aus dem Prepreg in den letzten 30 Jahren zum Standard der Luftfahrtfertigung geworden ist: Es bietet einen konsistenten und verlässlichen Harz-/Fasergehalt, der Produktion von Bauteilen mit konsistenten und verlässlichen Dimensionen und Masse ermöglicht. „Mit dieser neuen Generation OOA-Harz nur mit Vakuum hast du perfekte Robustheit im Fasergehalt in der Composite-Dicke nach Aushärtung“, sagt Condé. „Auch das Bauteilgewicht ist sehr stabil, weil du das Harz nicht aus der Faser drückst.“
Daher sagt, es war der erste Partner, der Ende 2020 ein WOT-Komponente lieferte – einen Holm an Airbus in Bristol, UK – für Integration in den ersten WOT-Demonstrator; das Unternehmen ist dabei, zwei weitere zu liefern. Jenseits dieser Demonstrationsphase denkt Daher auch über Industrialisierung der Holmfertigung nach und arbeitet an einer Manufacturing System Design (MSD) Analyse, die Betrieb, Anlage, Ausrüstung und Personalbedarf für Vollratenproduktion eines nächsten Single-Aisle-Flugzeugs schätzt und simuliert.
Mehrere Rippen, mehrere Größen
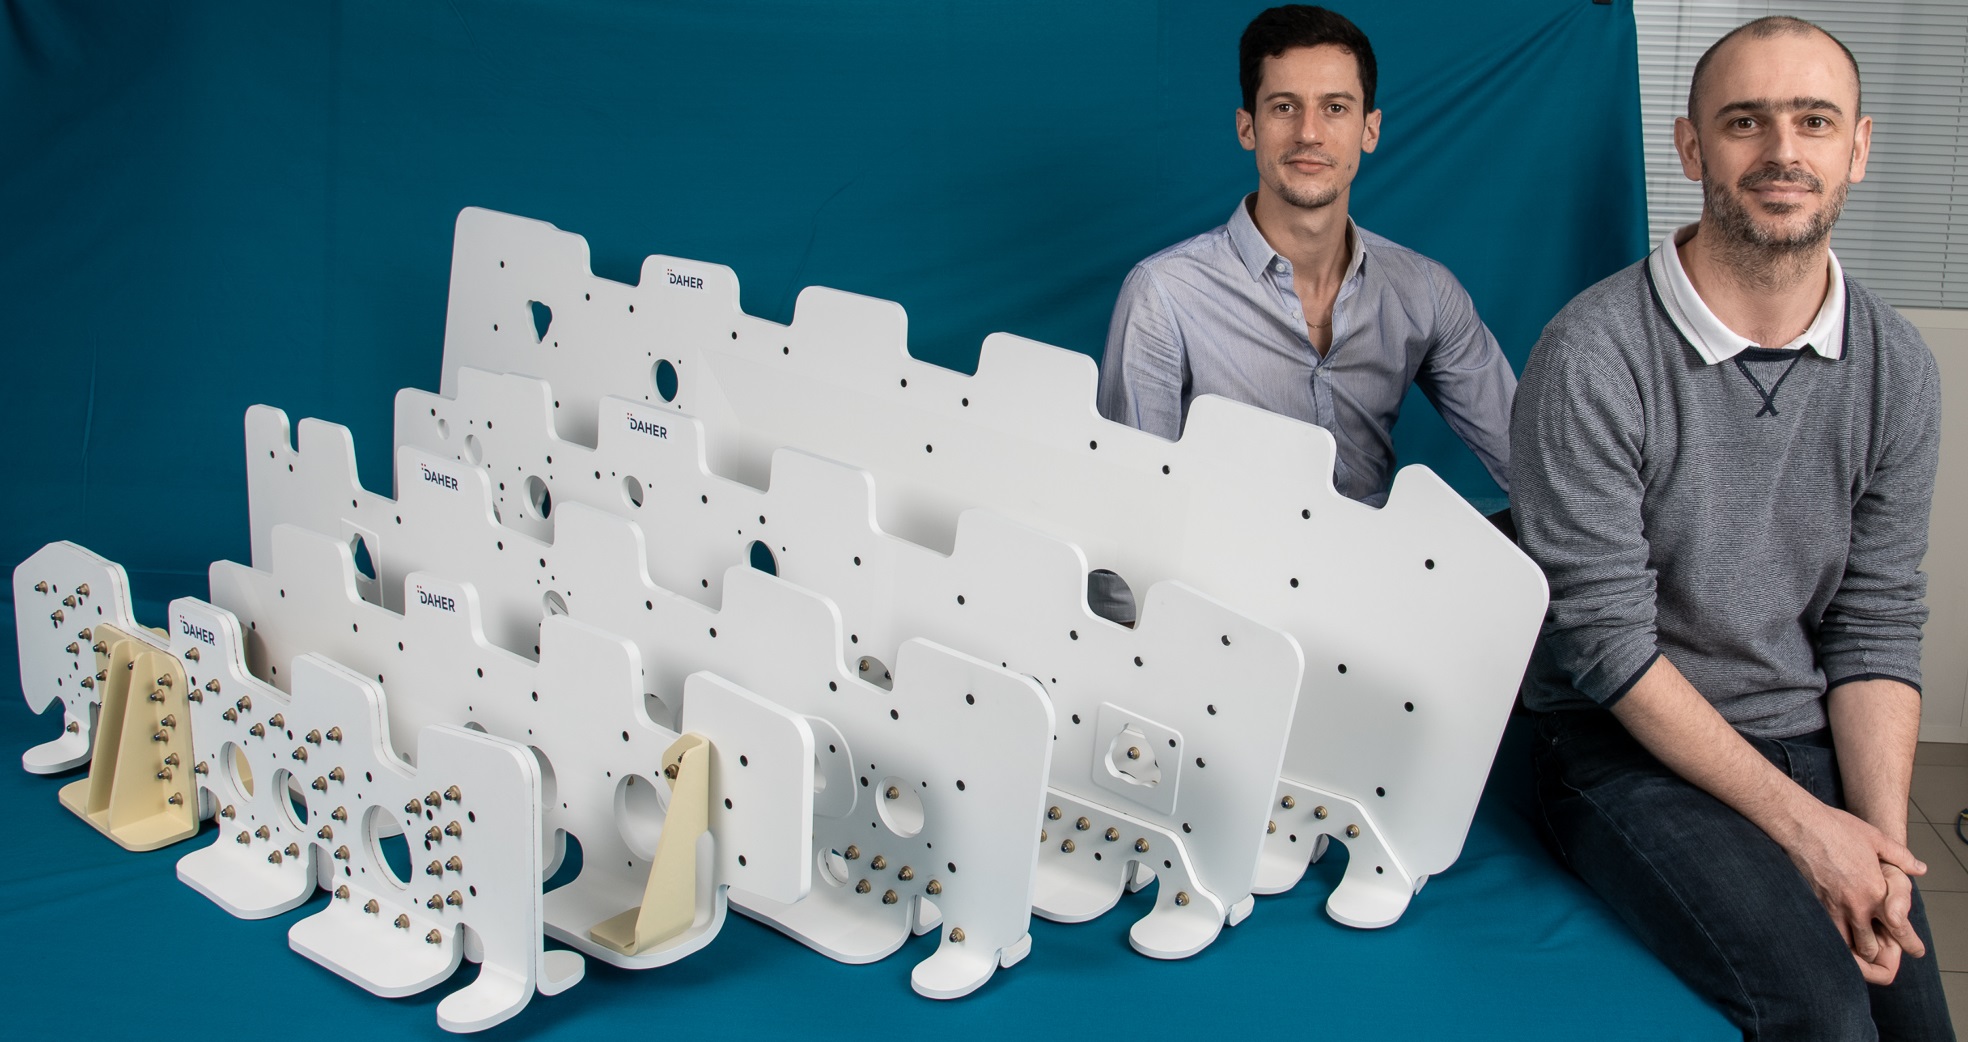
Die Anstrengung bei Daher, Rippen für das WOT-Programm zu entwickeln, war komplexer und anspruchsvoller. Das Unternehmen hat fünf Rippen unterschiedlicher Größen und Dimensionen im Flügelinneren entworfen; die anderen Rippen sind eine Kombination aus Aluminium- und Composite-Designs, einschließlich einer Thermoplast-Composite-Rippe, entworfen von GKN Aerospace.
In einem früheren Projekt mit Dassault Aviation hatte Daher seine Fähigkeit demonstriert, relativ kleine Rippen aus Thermoplast-Composites zu entwerfen und zu fertigen, erklärt Bailly. Mit WOT hatte das Unternehmen die Gelegenheit, seine Fähigkeiten in Richtung Entwicklung größerer (~2 Meter lang), höherbelasteter Rippen zu erweitern.
Zusätzlich, gemäß WOT-Zielen, zielt Daher auf einen Technology Readiness Level (TRL) von 6 bis Ende 2023. „Am Ende des WOT-Programms, wenn wir bewiesen haben, dass wir bei großen Rippen TRL 6 erreichen, werden wir zwischen diesen beiden Programmen [WOT und Dassault Aviation] demonstriert haben, dass wir den kompletten Rippenbereich des Flügels abdecken können – das ist die Idee“, sagt Bailly.
„Wir haben dieses Programm genutzt, um verschiedene Wege der Bauteilfertigung zu betrachten und mechanische Verhaltensweisen zu vergleichen, und auch den Einfluss auf die Fertigung zu betrachten. Parallel arbeiten wir an der Simulation, um Bauteilverhalten wie Federung oder Stempeln vorherzusagen. Das Ziel ist, Versuche während der Entwicklung zu reduzieren, daher die nicht-wiederkehrenden Kosten“, sagt Condé.
Wie beim Holm begann Entwicklung auf Coupon-, Element- und Detail-Ebene, gefolgt von Fertigung von Teilscale-Teilen vor den finalen, vollgroßen Teilen. Tests wurden auf jeder Ebene durchgeführt, merkt Condé an, einschließlich spezifischer Tests, die Daher für Rippen-Features entwickelte.
Für alle fünf Rippen entschied sich Daher letztlich für unidirektionale (UD) Kohlefaser/Low-Melt-Polyaryletherketon (PAEK) Bänder von Toray Advanced Composites (Morgan Hill, Kalifornien, USA) mit Harz von Victrex (Cleveleys, Lancashire, UK). Zur Rippenfertigung werden flache Blanks mittels AFP hergestellt gefolgt von Ofenkonsolidierung – in einigen Fällen werden Materialien vor der Stempelformung vorkonsolidiert. Bei Bedarf werden zusätzliche Flansche oder andere Komponenten mechanisch an die gestempelgeformten Teile befestigt.
Jede Rippe wurde gemäß ihrer Position entlang des Flügels, Größenspezifikationen und Lastanforderungen (eine Tonne bis 50 Tonnen) entworfen, somit ist jede in mehreren Aspekten einzigartig. Die größte Rippe misst 2 Meter lang x 1 Meter breit. Unabhängig davon beginnt jede mit einem flachen Steg, der zu einer „L“-Form gestempelt wird, um einen Flansch entlang der Unterseite des Teils zu erstellen, wo es mit der Flügelaußenhaut verbindet. Für zusätzliche Stabilität bestanden mehrere Rippen aus zwei „L“-förmigen Komponenten, die rückenseitig mechanisch befestigt wurden, um eine „T“-Form mit bidirektionalen Flanschen zu bilden.
Spezialisierte Features umfassten eine Halterung (aus Duroplast-Composites gefertigt) für Verbindung mit dem Klappenschienen-Anbau an der Rippe, und eine Reihe von Löchern oder Ply-Drops in bestimmte Rippen zur Gewichtsreduktion.
„Die gesamte Zeit beim Designen mussten wir Komplexität versus Kosten managen“, sagt Bailly. „Das war immer in unserem Kopf, etwas Einfaches aber kosteneffizientes zu tun.“ Einfachheit war auch aus Produktionsratensicht entscheidend, merkt Condé an. „Wenn es zu komplex ist, wird das aus Kundensicht nicht wettbewerbsfähig sein, bei den sehr hohen Raten, die sie wollen.“
Eine Herausforderung, die Komplexität in das Design brachte, war die relative Dicke jeder der Rippen – bis zu 12 mm für die größte Rippe. Dickere Gewebe neigen dazu, sich zu falten oder falsch zu formen beim Stempeln, und dickere Teile können schwierig zu bearbeiten sein in die finale Form.
Für die Bearbeitung nutzte Daher eine Mischung aus Wasserstrahlschneiden und mechanischer Bearbeitung je nach Bauteilbedarf, sowohl um Probleme bei Bauteildicke zu mildern als auch Temperatur zu managen. Zusätzlich entwarf das Team bei der 12-mm-dicken Rippe ein Ply-Drop-Fenster in die Mitte der Komponente, um das Gesamtbauteilgewicht zu reduzieren. Zusätzlich zur Lösung dieser potenziellen Probleme merkt Condé an, dass das Ply-Drop-Fenster auch ermöglichte, „verschiedene Arten von Fertigungsfeatures an den Teilen auszuprobieren, um unser Verständnis des Teileverhaltens zu erhöhen.“
Der Stempelformprozess erwies sich als noch größere Herausforderung. „Wir mussten uns einen neuen Weg des Stempelns vorstellen, um das Faltenrisiko zu mildern“, sagt Bailly. Daher entwickelte letztlich eine proprietäre Methode zur Lösung des Problems.
Nächste Schritte
Jenseits WOT evaluiert Daher alternative Fertigungsmethoden für die Produktion von Thermoplast-Rippen, während es Pläne macht, eine vollständige Produktionslinie für Hochratenfertigung in der Zukunft zu entwickeln.
Zum Beispiel, während die WOT-Demonstratoren Befestigungselemente nutzen, merkt Bailly an, dass durch die 2019er Akquisition von Thermoplast-Composite- und Induktionsschweiß-Spezialist KVE Composites (Den Haag, Niederlande) Daher die Fähigkeit für geschweißte Komponenten in der Zukunft besitzt. „Wir arbeiten an einem anderen, separaten Projekt, um ein höheres TRL-Level bei UD-dicken-Teile-Schweißen [für nächste Single-Aisle-Flugzeuge] zu erreichen“, sagt er.
Daher arbeitet auch an der Entwicklung einer vollständigen Produktionslinie zur Fertigung von Thermoplast-Rippen in der Zukunft. „Wir verbessern wirklich das Konzept und reduzieren die Anzahl der benötigten Maschinen für alle Aufgaben und reduzieren Prozesskosten“, sagt Bailly, mit dem Ziel, Hochvolumen-Flugzeugproduktionsziele zu matchen.
Harz
- Covestro erweitert CFRTP-Portfolio mit neuer Tape-Linie und Hybrid-Spritzguss
- Colloids bringt Graphene-Masterbatches für fortschrittliche Thermoplast-Anwendungen auf den Markt
- Solvay verbessert Thermoplast-Composite-Produktion mit neuer Greenville-Anlage
- CW Trending Episode 4: Oribi Composites zu Thermoplastischen Verbundwerkstoffen und Rad-Innovation
- Suprem optimiert Thermoplast-Technologie für großformatiges Composite-Additive Manufacturing
- Kordsa erweitert Thermoplast-Prepreg-Portfolio um neue gewebte Carbon-Platten
- LANXESS Tepex Thermoplast-Verbunde für Audi A8 Rücksitzschalen
- EconCore ThermHex: Fortschrittliche Thermoplast-Wabenplatten-Produktion für leichte, hochleistungsfähige Sandwichstrukturen
- Revolution im Sonnenrolldesign: Thermoplast-Composite-Führungen ersetzen Aluminium
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde