



Fortschrittliche DC-Dielektrizitätssensoren für Echtzeit-Composite-Produktionsüberwachung
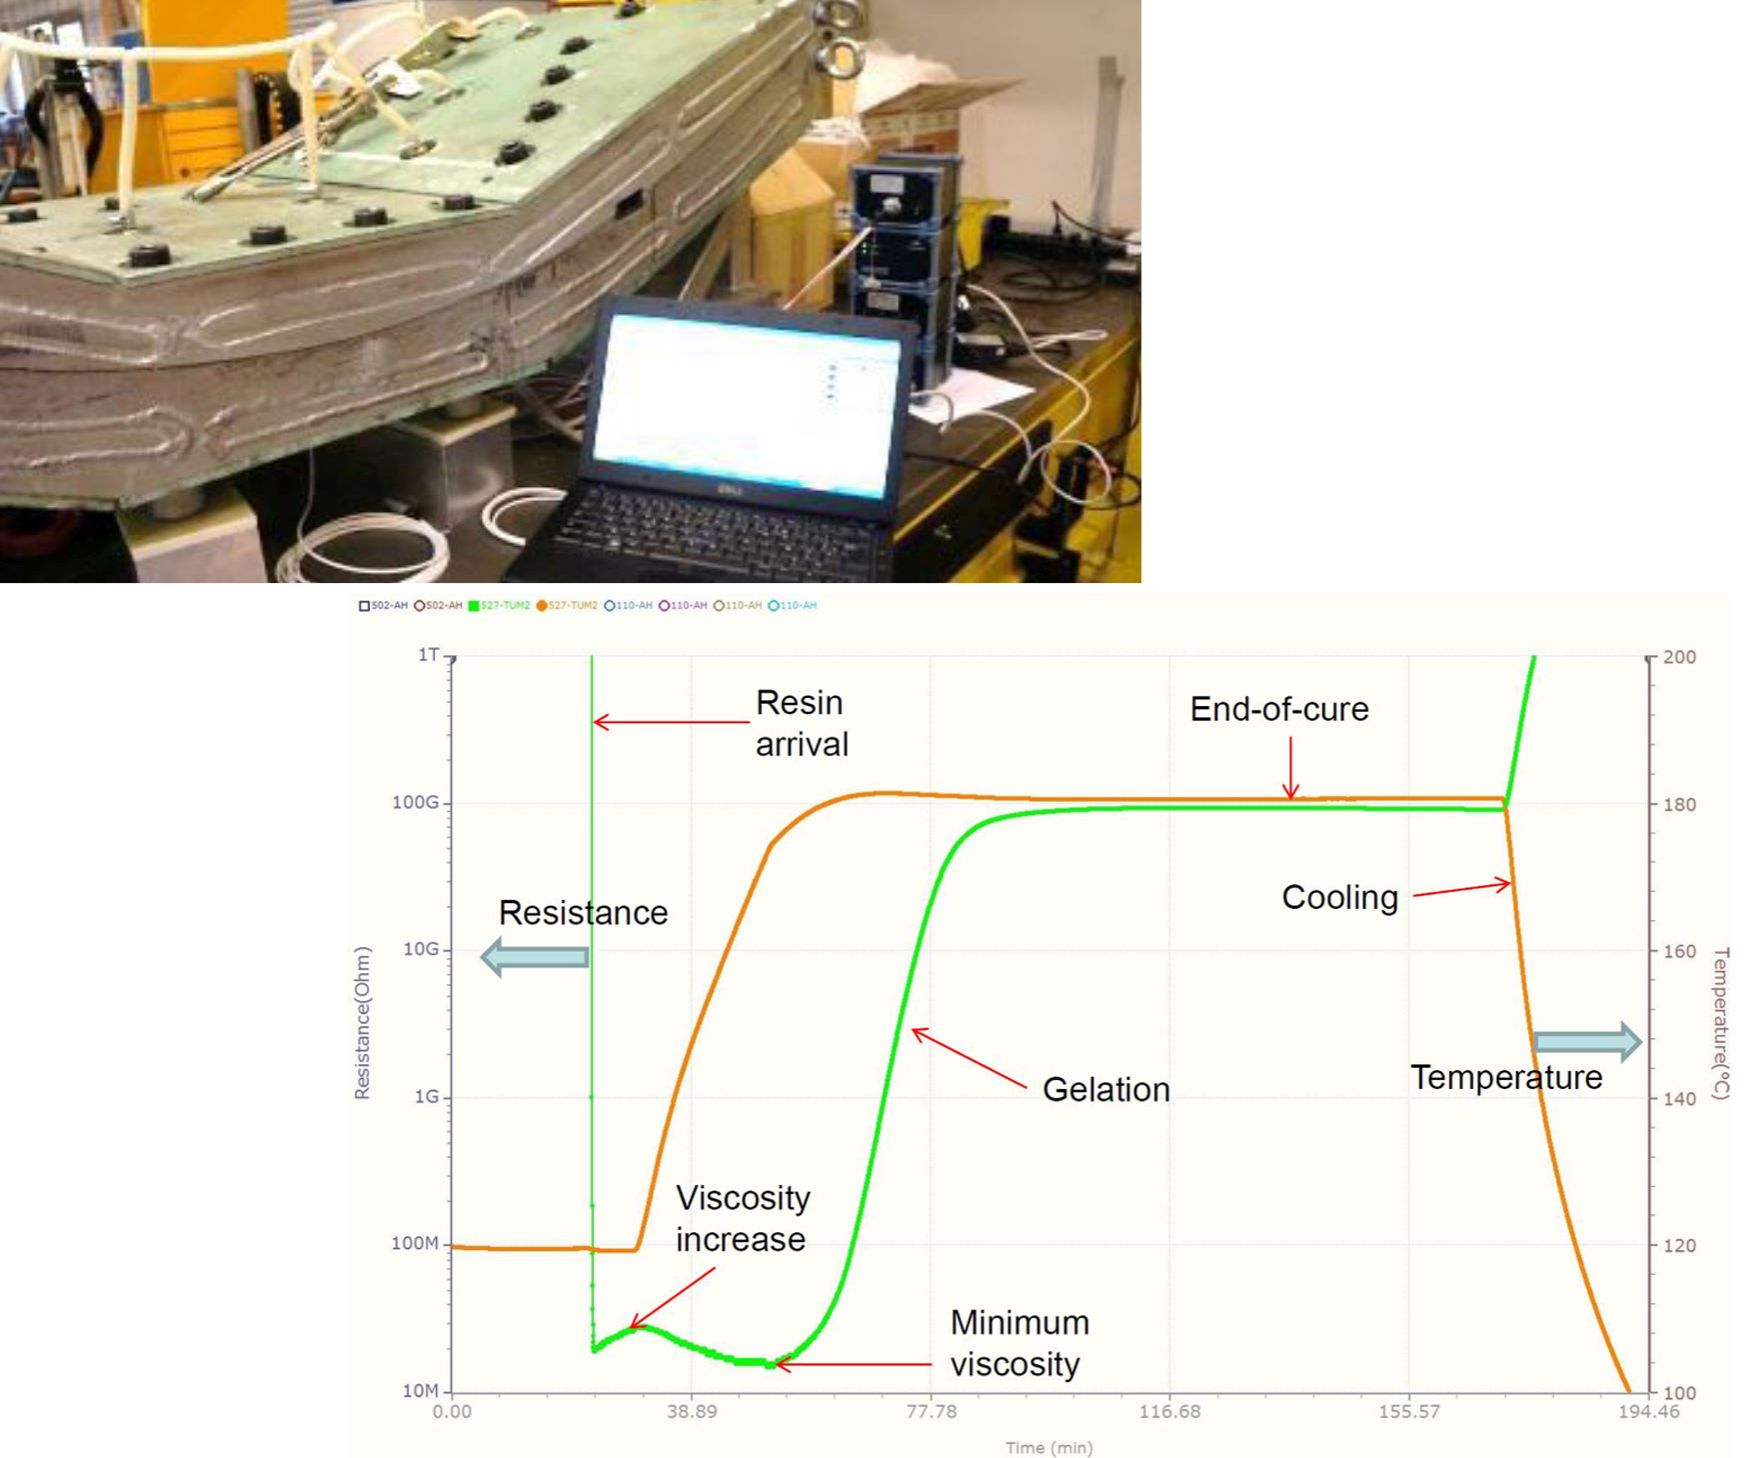
Da Hersteller gleichzeitig Kosten senken und Fertigungsraten für Composite-Teile erhöhen wollen, wird die Fähigkeit, in Formprozesse in Echtzeit hineinzusehen und Harzfluss, Viskosität, Temperatur, Druck und Tg/Aushärtungsgrad zu überwachen, zum Differenzierungsmerkmal. Synthesites (Uccle, Belgien) hat diese Fähigkeit entwickelt. Basierend auf Ergebnissen des Deutschen Zentrums für Luft- und Raumfahrt (DLR, Stade) und des National Composites Centre (NCC, Bristol, UK) hat diese Technologie das Potenzial, Zykluszeiten um bis zu 50 % zu reduzieren, mit Aushärtungsentscheidungen basierend auf Tg und Aushärtungsgrad pro Harz und Teil statt konservativer Zeitperioden basierend auf generischen Materialstudien. Es ist Fortschritt hin zu Composites-4.0-Produktion, bei der Sensordaten Prozesse und Anlagen steuern und auch Simulation und Design verbessern.
Ich berichtete erstmals über Synthesites via das OPTO-Light-Projekt (siehe „Thermoplastic overmolded thermosets, 2-minute cycle, one cell“). Tatsächlich wurde die Fähigkeit, Thermoplaste an Duroplaste in OPTO-Light ohne laserablatierte Oberflächen zu fügen, durch In-Mold-Sensoren für Druck, Temperatur, Gleichstrom-Widerstand (DCR) und Dielektrische Analyse (DEA) ermöglicht. Die DCR-Sensoren stammten von Synthesites, die DEA-Sensoren von Netzsch (Selb, Deutschland). Beide sind dielektrische Sensoren, die die elektrischen Eigenschaften des Harzes messen. Ich werde unten die Geschichte und Unterschiede dieser Technologien erläutern.
Die von Synthesites mit einer Reihe kommerzieller Kunden entwickelte Technologie ist beeindruckend, einschließlich industrieller Produktion von Windblättern und harzinfundierten Flügeln für die C-Serie, jetzt Airbus A220. Sie wurde auch für diverse Materialien und Prozesse demonstriert, einschließlich Autoklaven-gehärtetem Prepreg, Harzinfusion und High-Pressure Resin Transfer Molding (HP-RTM).
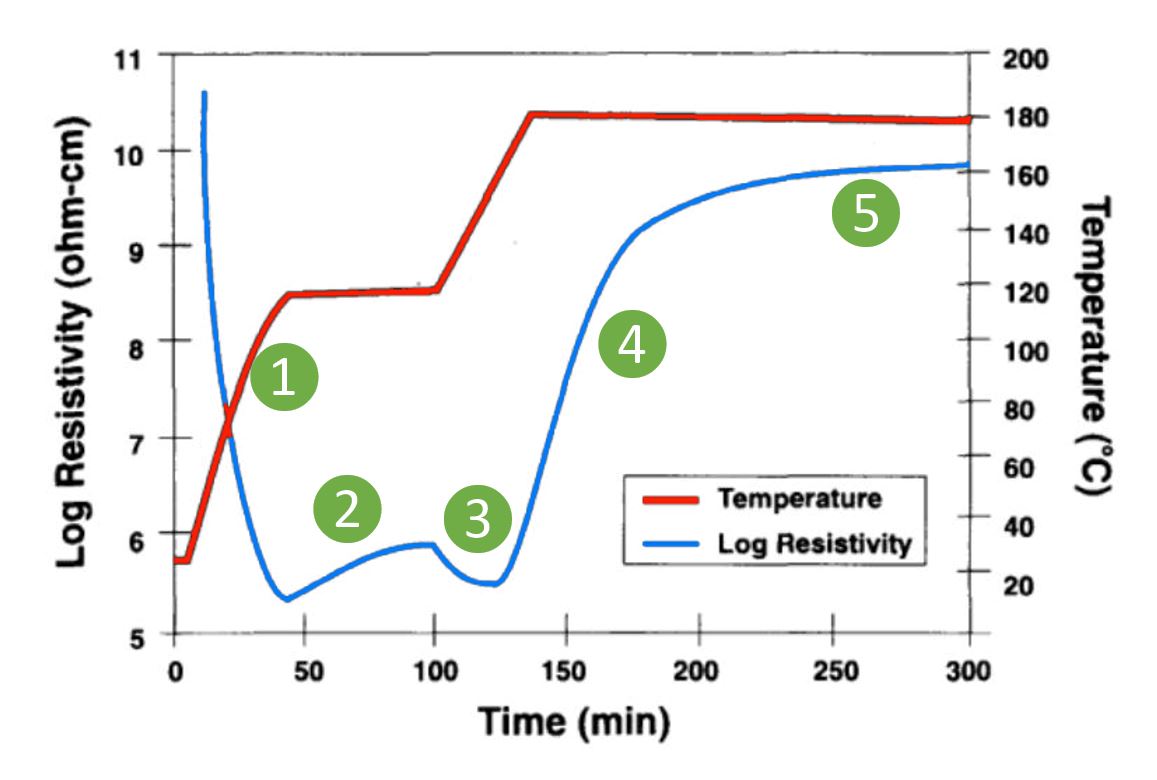
- Anfänglicher Widerstandsabfall spiegelt Viskositätsabnahme des Harzes während Aufheizung auf ≈120 °C wider.
- Während dieser Haltephase bei 120 °C steigt der Widerstand, da die Harzviskosität durch Harzreaktion und Verlust von Flüchtigen zunimmt.
- Widerstand sinkt erneut und erreicht ein Minimum, wenn Harz auf 177 °C erhitzt wird.
- Widerstand steigt dann rapide an, da die Aushärtungsreaktion schnell voranschreitet.
- Widerstandsanstieg verlangsamt sich, da die Aushärtungsreaktion abklingt, nahe null Steigung nach 300 Minuten, wenn die Aushärtung nahezu abgeschlossen ist.
QUELLE | Nondestructive Characterization of Materials VIII herausgegeben von Robert E. Green, S. 385.
Ionenleitfähigkeit ist umgekehrt proportional zur Harzviskosität vor Gelierung und zur Steifigkeit nach Gelierung (hohe Ionenbeweglichkeit, niedrige Harzviskosität, niedrige Steifigkeit). Das Inverse der Ionenleitfähigkeit, der Widerstand, ist somit direkt proportional zu Viskositäts/Steifigkeitsänderungen der Matrixharze.
Anstieg des Widerstands korreliert mit Anstieg des Tg. Dies ist die Basis der Gleichstrom-Widerstandsmessung (DCR), die im Grunde DEA mit Gleichstrom (DC) ist und die initiale Beschreibung des von Synthesites entwickelten Prozesses war.
Wie oben erklärt, basiert diese Technik der DC-Spannung für DEA auf Korrelationen zwischen Widerstand und Aushärtungszustand. Diese wurden 1962 von R.W. Warfield in „Properties of Crosslinked Polymers as Evidenced by Electrical Resistivity Measurements“, Makromoleculare Chemie, Bd. 58 berichtet. (Siehe unten für Referenzen in diesem Abschnitt.)
Geschichte von DEA und AC vs. DC Sensoren
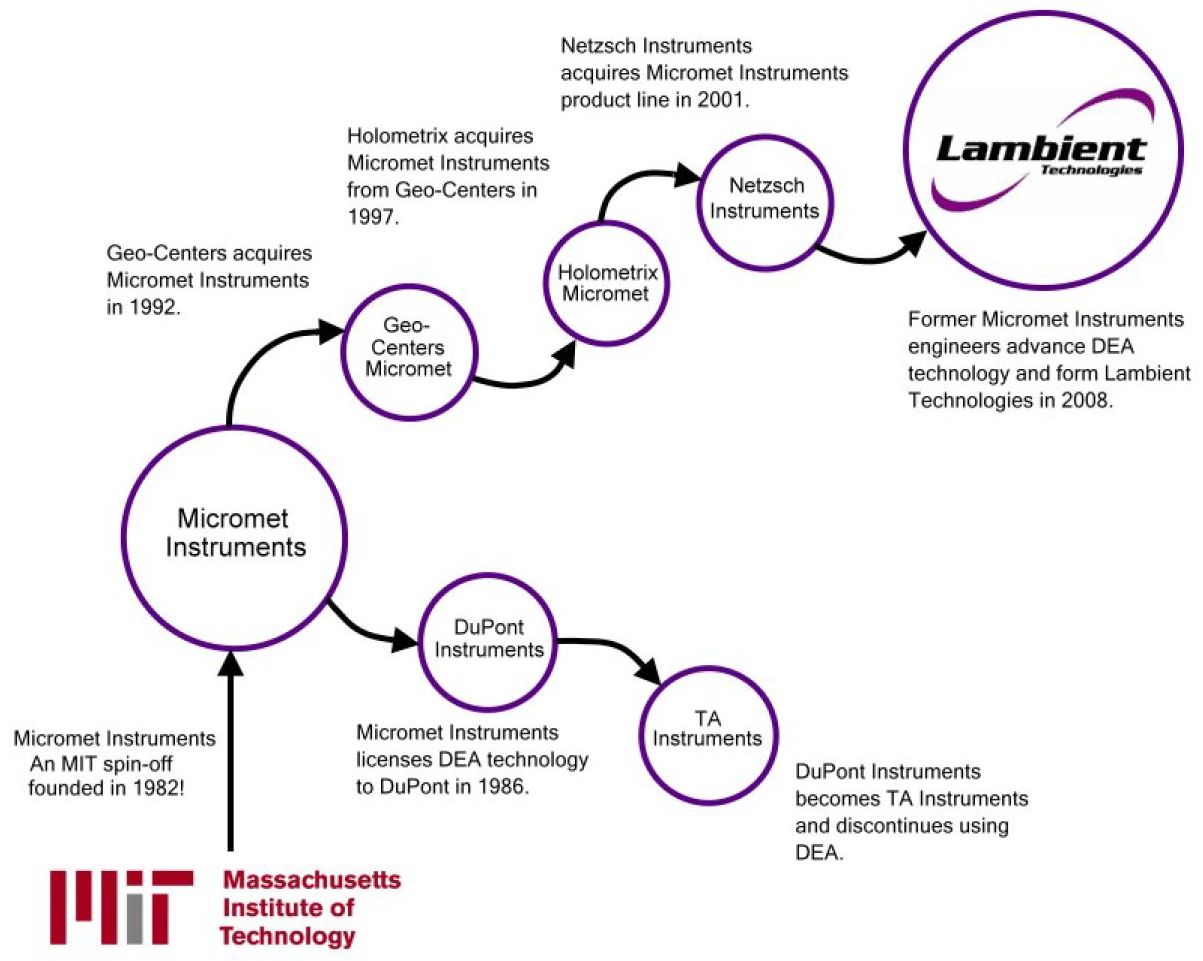
„Die Idee der Aushärtungsüberwachung ist ziemlich alt“, erklärt Dr. Nikos Pantelelis, Direktor von Synthesites. „In den 1980ern galt die dielektrische Sensorik als reifer als andere, wie Lichtwellenleiter. MIT arbeitete daran und versuchte, sie in der Produktion einzusetzen. Diese Technologie kaufte Netzsch und nutzt sie heute.“
Synthesites wurde 2008 gegründet. „Wir entwickelten unsere Technologie von Grund auf mit elektrischen Sensoren mit Gleichstrom, nicht Wechselstrom“, berichtet Pantelelis. „Für uns ist der Nachteil konventioneller AC-Dielektrizitätssensoren die Notwendigkeit, das Harz bei einem Frequenzbereich anzuregen und dann die Impedanzantwort für verschiedene Signale zu messen. Es ist nicht nur herausfordernd, all diese Daten zu verarbeiten, sondern wenn das Harz von flüssig zu fest wechselt, muss man sich auf unterschiedliche Signalfrequenzen konzentrieren, um die richtige Information zu erhalten.“
Pantelelis sagt, dass Synthesites DC-Sensoren sehr niedrige Leitfähigkeit und hohen Widerstand messen können, „was notwendig ist, um die Transformation von Harzen während der Aushärtung zu messen.“ Er behauptet, dass konventionelle DEA bei nur einer Frequenz, um es simpler zu machen, keine genauen Daten liefert. „Wir haben keine multiplen Frequenzen, sondern legen einfach eine konstante Spannung an. Der Nachteil ist, dass dieser Ansatz sehr eng ist, d. h. er funktioniert gut für sehr spezifische Anwendungen wie Harzaushärtung, aber nicht für alles. Beim Vergleich der Leistung unserer Geräte mit konventioneller DEA kann unsere den gesamten Aushärtungsbereich sogar bei niedrigeren Temperaturen messen. Unternehmen, die Instrumente und Services außerhalb von Composites liefern, mögen unseren Ansatz nicht, weil er wenige Parameter zum Tunen hat.“
Das ist für Synthesites kein Problem, da es speziell Composites adressiert. „Unser Ansatz funktioniert gut über eine breite Palette von Composite-Harzen und -Prozessen, einschließlich Duroplaste, RTM, Prepreg und sogar reaktive Thermoplaste wie Elium.“ (Elium ist das niedrigviskose Thermoplastic von Arkema (Colombes, Frankreich), das via Harzinfusion verarbeitet werden kann.)
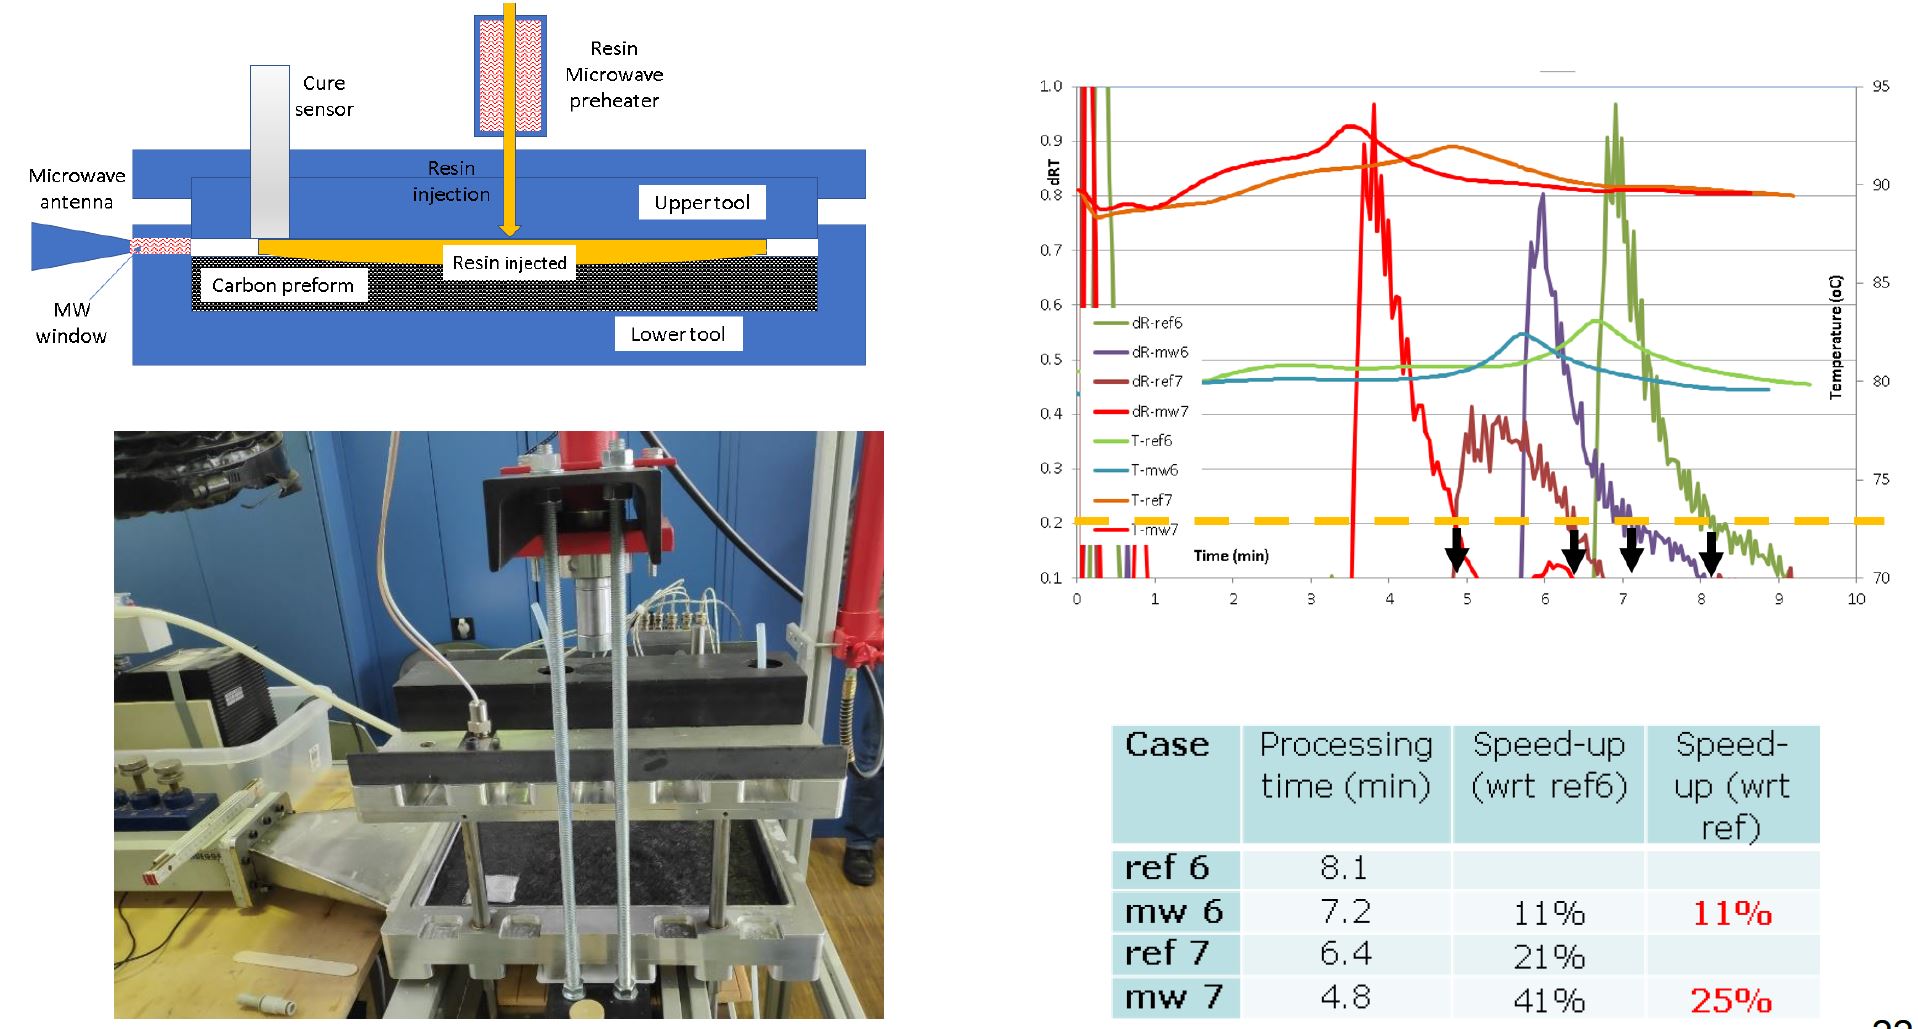
Wenn DEA mit DC in den 1960ern bekannt war, warum wurden AC-Sensoren in den 1980ern und danach bevorzugt? „Vor dreißig Jahren war die Technologie für DEA mit DC-Sensoren nicht so weit entwickelt“, weist Pantelelis hin. „Aber wir haben unseren Ansatz weiterentwickelt, um sehr glatte und genaue Messungen für die industrielle Produktion zu liefern. Wir haben mit Kunden wie GE Aviation (Batesville und Ellisville, Miss., USA) und Bombardier demonstriert und weiterentwickelt, die große Teile mit Flüssigharzinformung verarbeiten. Unsere Systeme werden auch täglich in der Windblattproduktion eingesetzt und haben die Fähigkeit für industrielle Produktion von Autoklaven-gehärteten Prepreg-Laminaten demonstriert.“
Prozesssteuerung
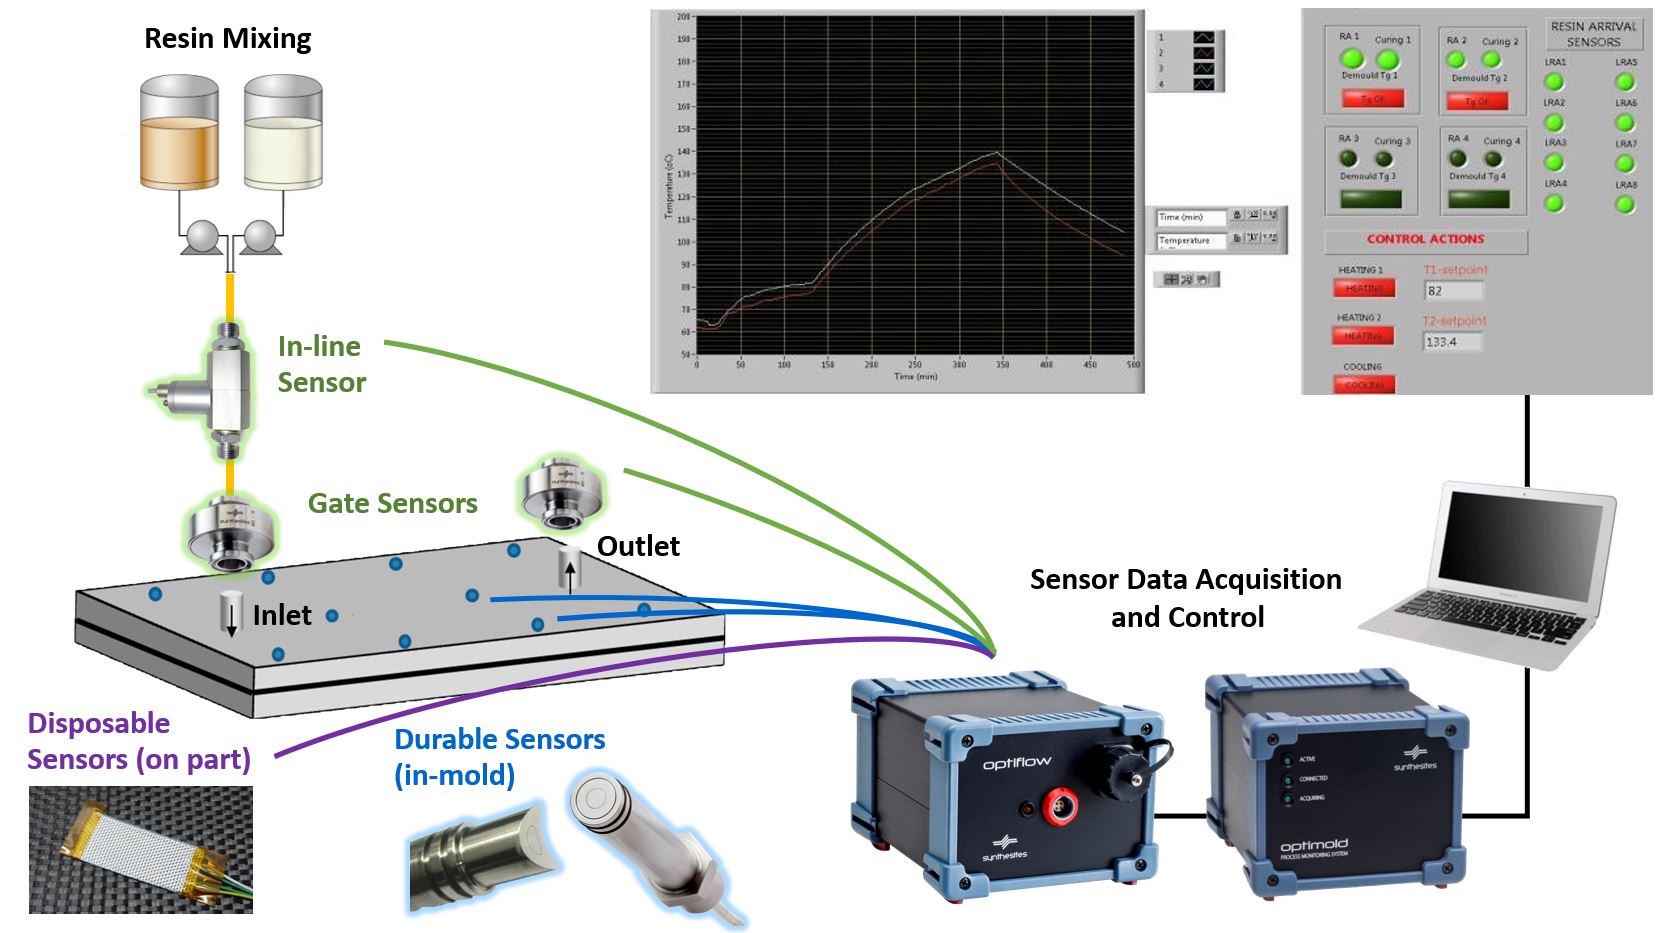
Pantelelis erklärt, wie Synthesites DC-Sensoren nur ein Teil eines integrierten Systems zur Überwachung der Composite-Verarbeitung und -Aushärtung sind. „Wir messen direkt Widerstand und Temperatur und berechnen daraus Online-Viskosität, Geliergrad und Aushärtungsgrad. Wir verwenden langlebige In-Mold-Sensoren, aber auch Gate-Sensoren und Inline-Sensoren für Harzeinläufe, -ausläufe und Zuführleitungen sowie Einweg-Sensoren auf Teilen. Man nutzt die Sensoren nur dort, wo man sie braucht.“
Die Temperatursensoren sind Platin-Widerstandsthermometer (RTDs), die weit höhere Genauigkeit (innerhalb 0,1 °C) als Thermoelemente bieten sowie Stabilität über Jahre versus Messdrift bei Thermoelementen. RTDs sind Standard in vielen industriellen Anwendungen. Gate-Sensoren (siehe Prozesssteuerungsdiagramm unten) sind binär und melden Harzfluss als an/aus, wobei eine zweite Version auch Viskosität melden kann. Synthesites hat Sensoren für Carbonfaser ohne Risiko galvanischer Korrosion entwickelt, Sensoren, die durch Vakuumbag verwendet werden können, und geformte In-Mold-Sensoren passend zur Werkzeuggeometrie.
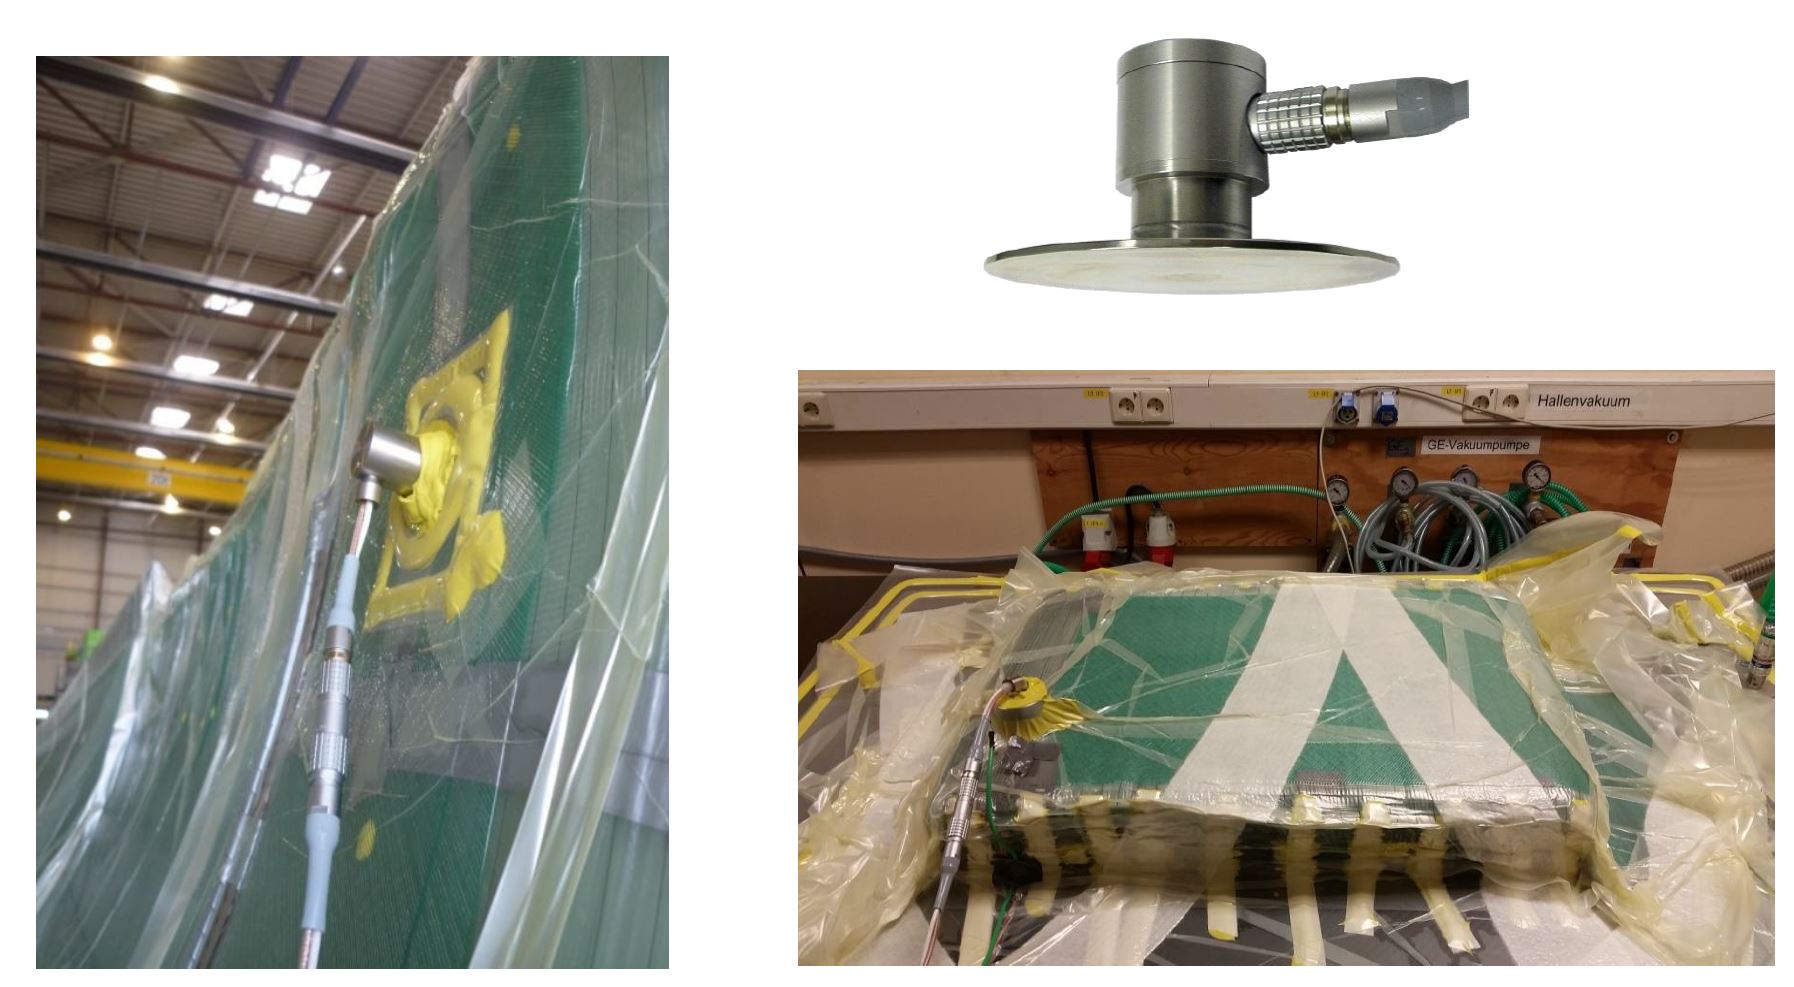
Die nächsten Komponenten sind OPTIFLOW und OPTIMOLD Datenerfassungseinheiten. OPTIFLOW bietet In-situ-Echtzeitüberwachung von Harzankunft und Temperatur für Flüssigcomposite-Formung. Es verifiziert und loggt Harzfluss und kann Produktionsabweichungen während der Harzinfiltration identifizieren. OPTIMOLD nutzt Temperatur- und Harzwiderstandsmessungen für Berechnungen und Überwachung des Harzzustands einschließlich Mischverhältnis, chemischer Alterung, Viskosität, Tg und Aushärtungsgrad. Es kann mit Prepreg und Flüssigformprozessen verwendet werden.
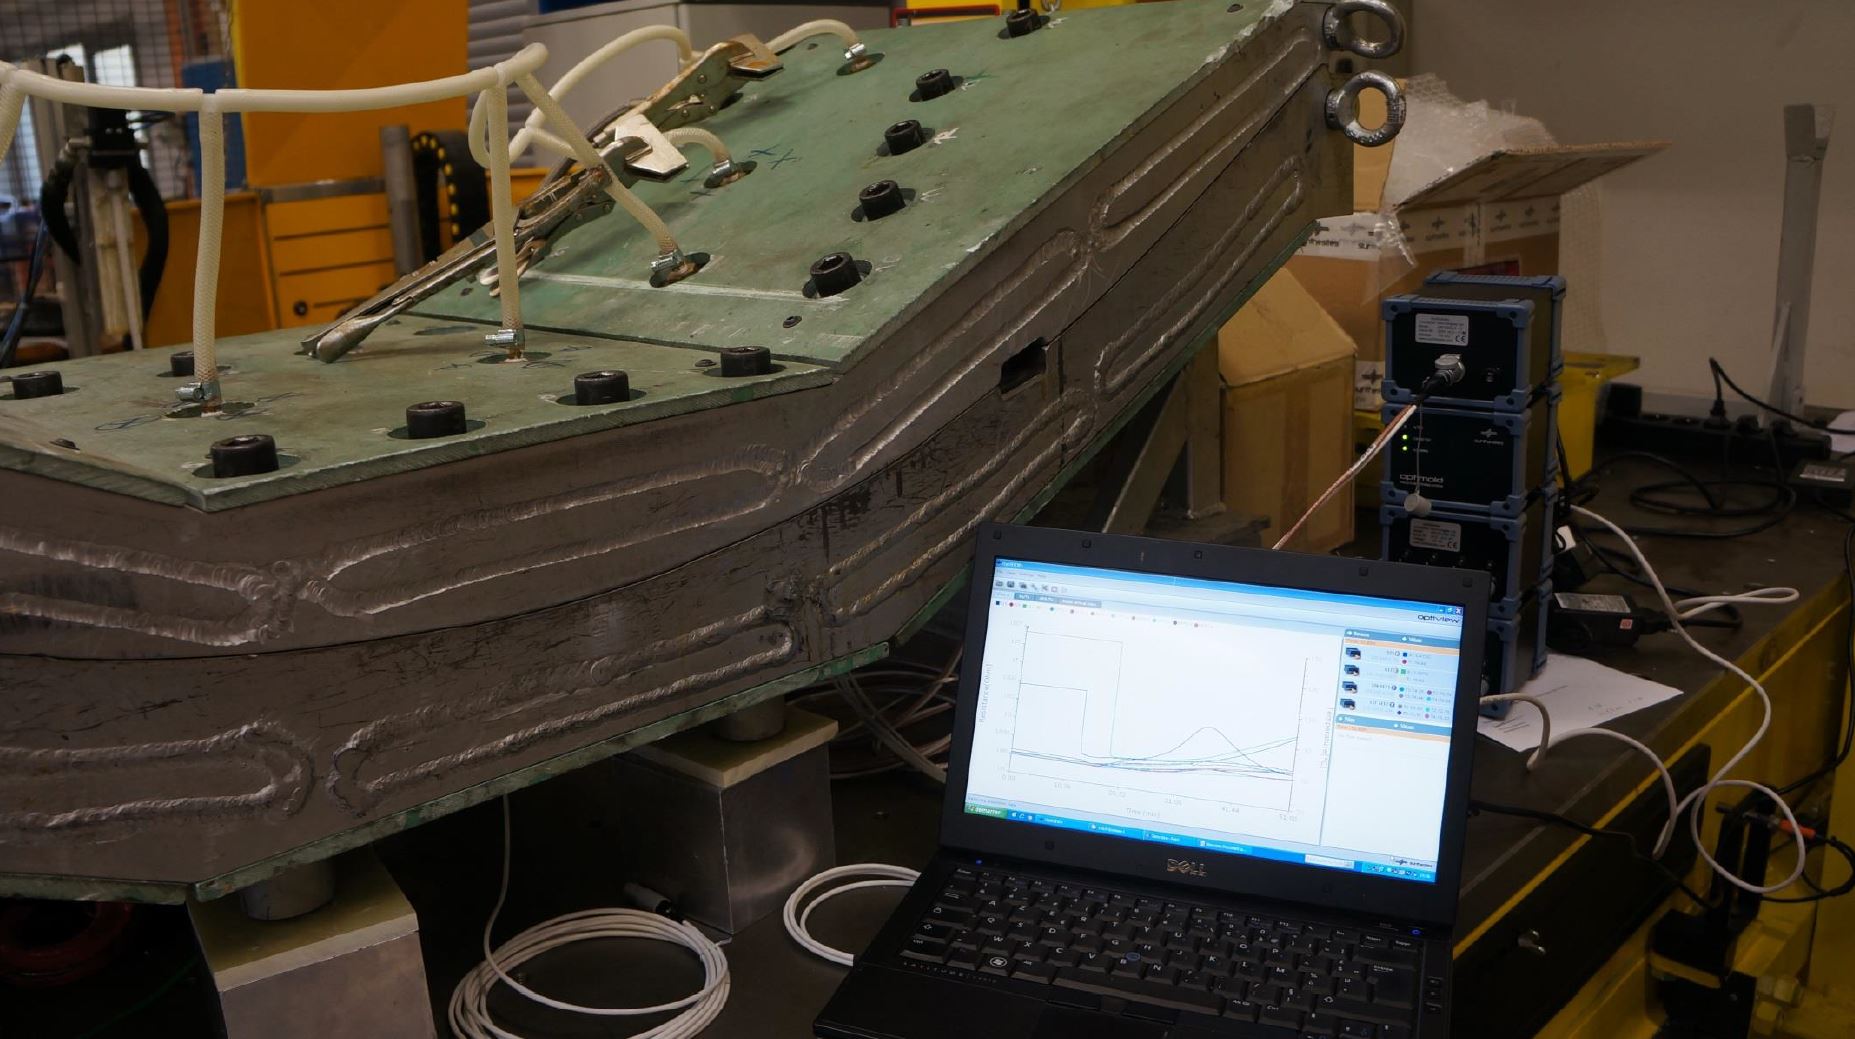
OPTIFLOW und OPTIMOLD Einheiten werden durch OPTIVIEW Software gesteuert. „Diese Software bietet Datenerfassung und -speicherung und wird kostenlos mit unseren Geräten geliefert“, erklärt Pantelelis. „Wir bieten auch Online Resin State (ORS) Software, eine erweiterte Option, die Kunden zusätzlich erwerben können. Sie sammelt Eingaben, macht Online-Berechnungen und sendet Ausgaben für intelligente Prozesssteuerung.“
Sowohl OPTIFLOW als auch OPTIMOLD Systeme prüfen kontinuierlich, ob Sensoren verbunden sind und Messwerte im Bereich liegen. „Wenn man sich auf diese Sensoren für Prozesssteuerung verlässt, ist es zwingend, dass die Systeme alarmieren, wenn ein Sensor nicht funktioniert oder seine Messwerte außerhalb vorgegebener Grenzen liegen“, sagt Pantelelis. Beide Systeme haben auch Relaisausgänge für die Steuerung von Prozessequipment. Zum Beispiel können Zuführventile basierend auf Harzankunftsdaten geöffnet/geschlossen werden, und Heiz-/Kühleinrichtungen können basierend auf Harzviskosität gesteuert werden. „Man kann Drucksensordaten in OPTIMOLD einspeisen“, merkt Pantelelis an, „und so Druck in der Form basierend auf Viskositätsdaten steuern.“
Messungen und typische Datenkurven
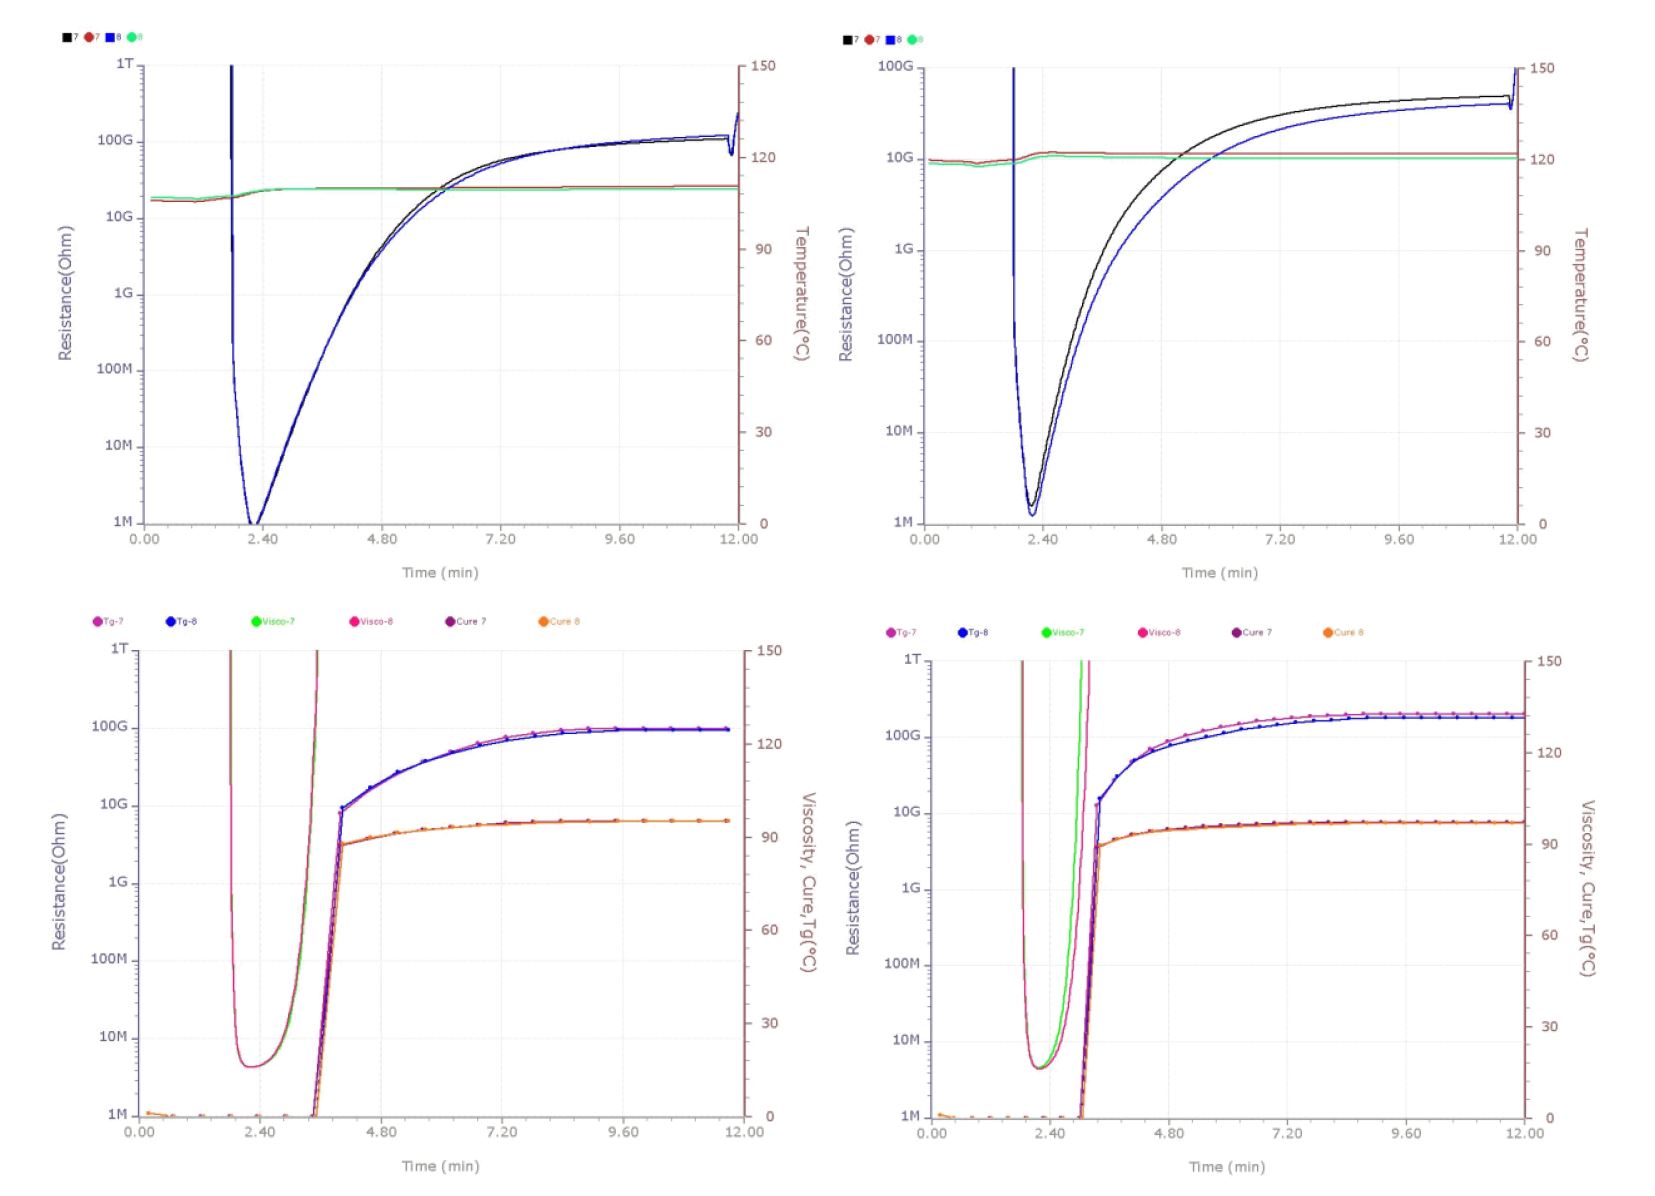
Die folgenden Screenshots zeigen OPTIMOLD-Messungen aus High-Pressure Compression RTM (HP-CRTM) Versuchen am NCC (Bristol, UK). Der erste Satz, von einem einfachen Versuch bei 115 °C, zeigt, wie Echtzeitmessungen von Harz-Widerstand und Temperatur in geschätzte Viskosität und Tg durch ORS-Software umgewandelt werden.
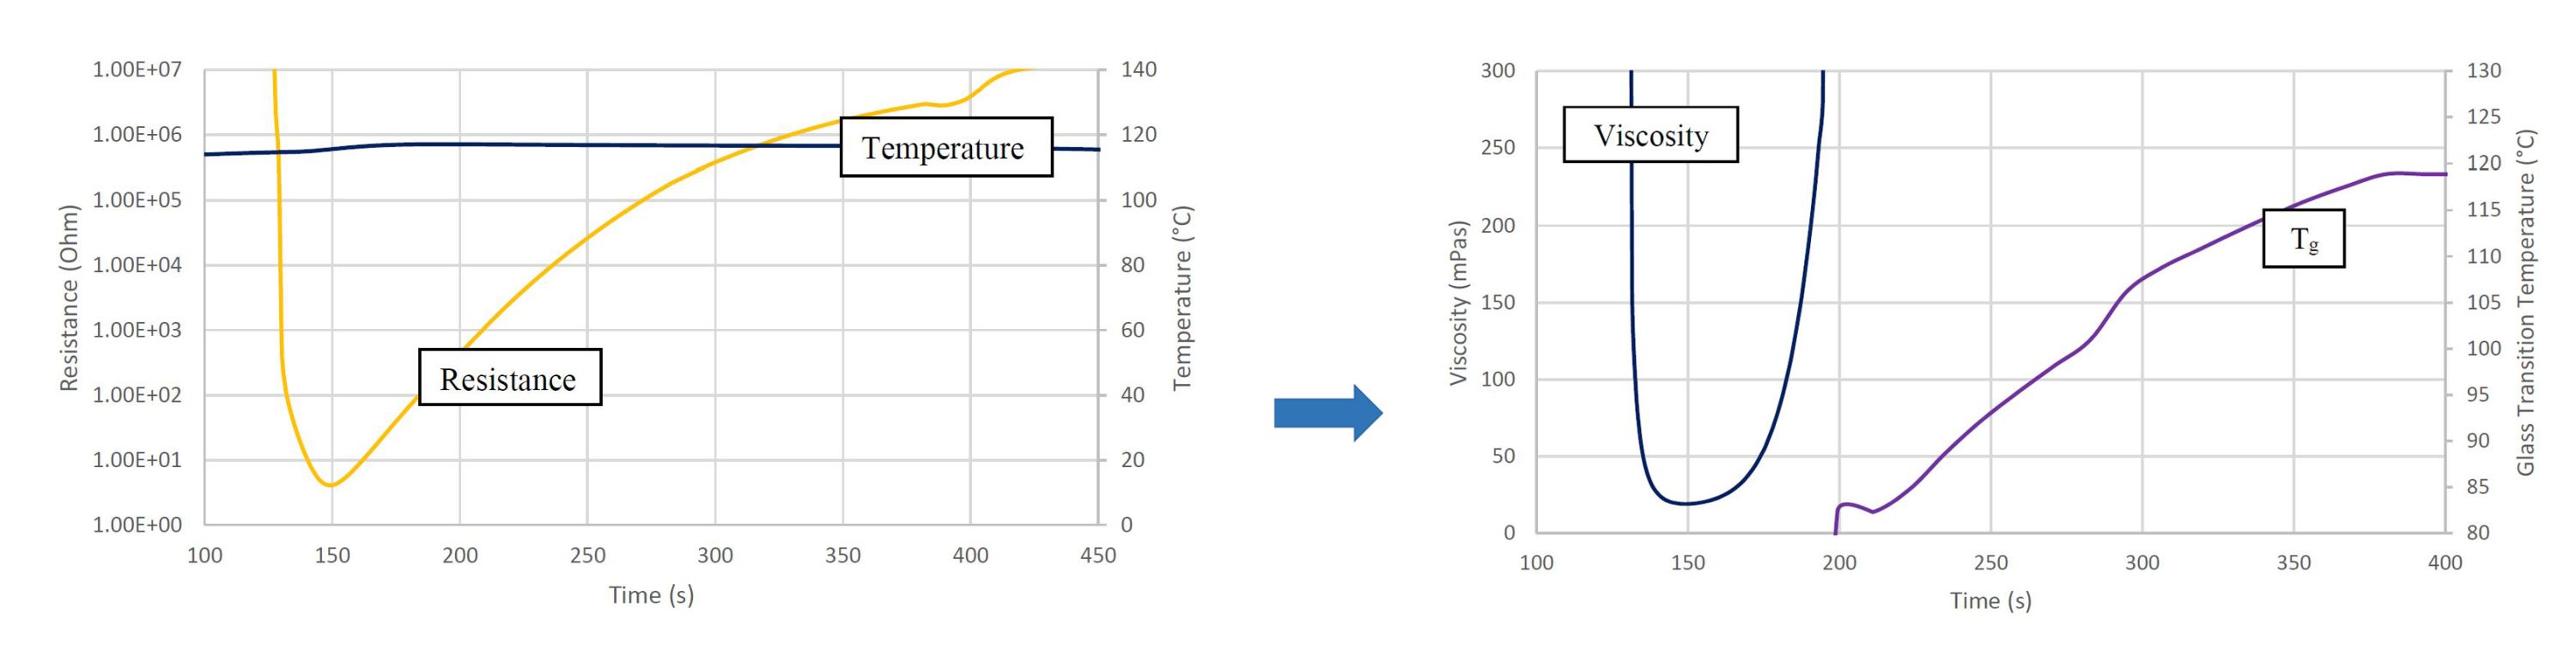
In den folgenden Graphen wurden elektrischer Widerstand und Temperatur (obere Graphen) bei 110 °C (links) und 120 °C (rechts) aufgezeichnet. Unter den Widerstands- (R) und Temperatur- (T) Messwerten sind die Graphen für berechnete Viskosität und Tg bei 110 °C (links) und 120 °C (rechts). Diese Messungen stammten von zwei OPTIMOLD-Sensoren in der oberen Formhälfte (Sn.1 und Sn.2, unteres Foto), während Hohlraumdruck mit zwei Kistler 6162A Drucksensoren (Sn.3 und Sn.4) aufgezeichnet wurde.
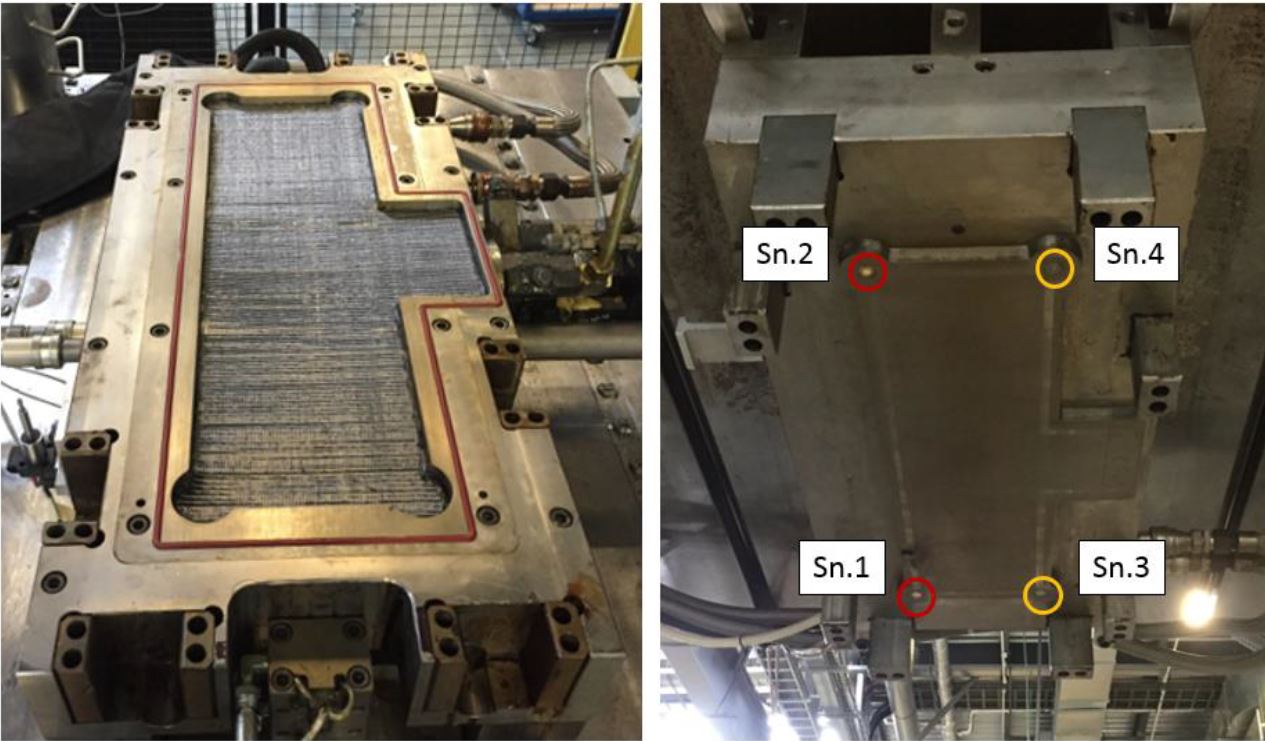
Alle Daten, die von den In-Mold-Sensoren sowie Presse und Injektionsgerät aufgezeichnet wurden, können in eine einzige Logdatei zusammengefasst werden, was ein detailliertes Bild des Fertigungsprozesses für jedes erstellte Bauteil ermöglicht.
Aushärtezeit reduzieren
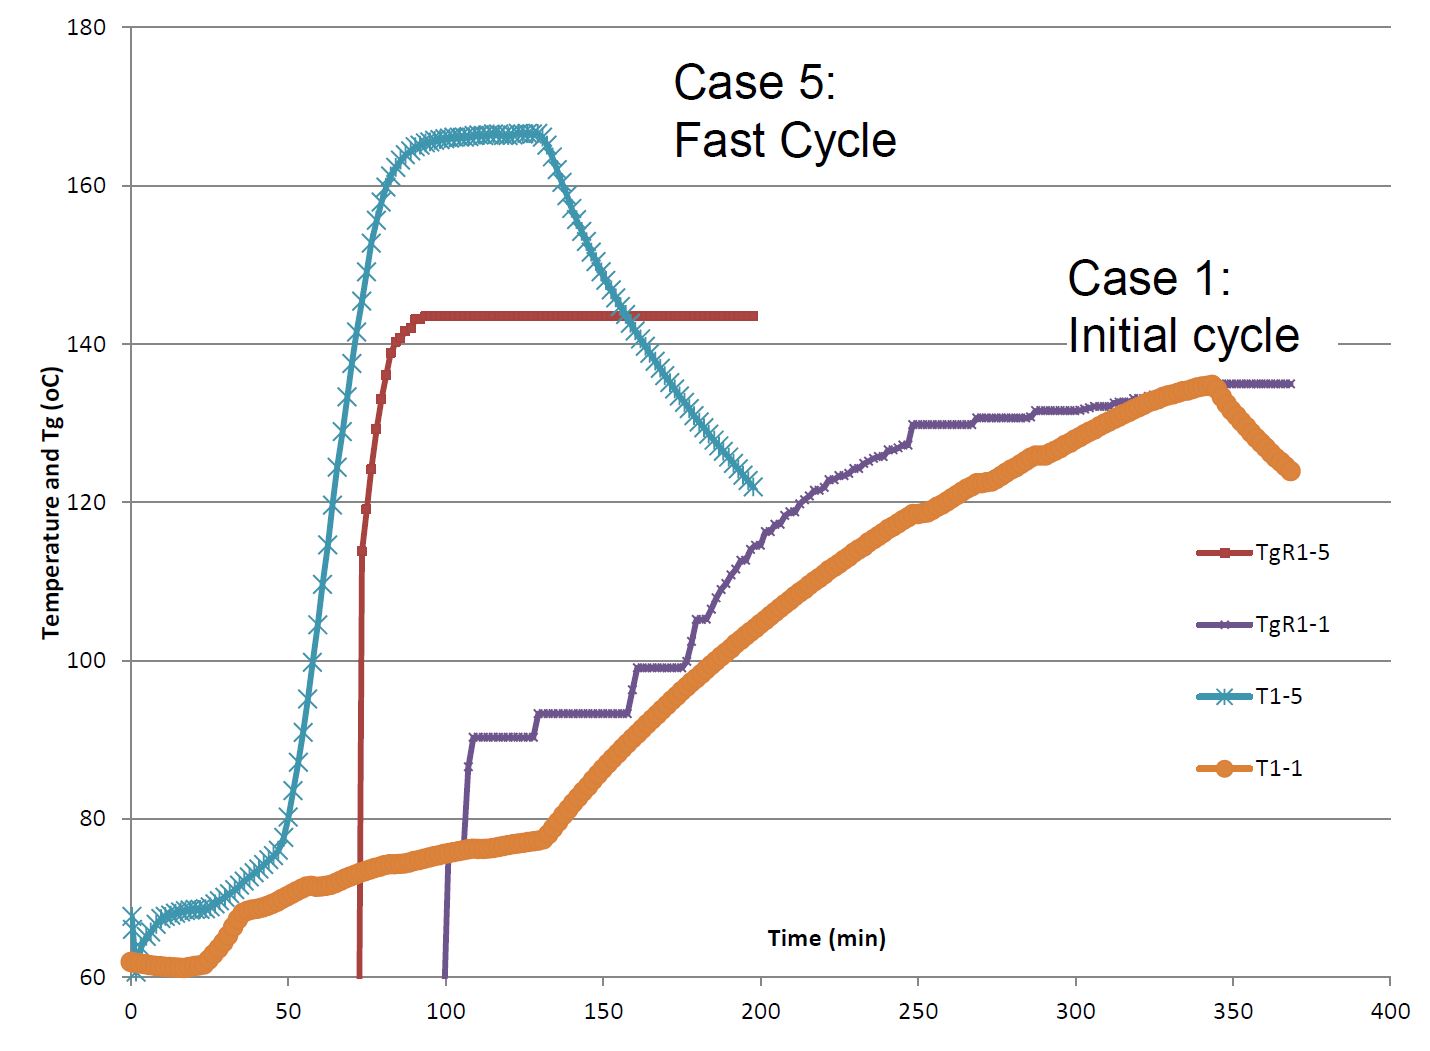
„Wir haben das Potenzial, Aushärtezeit um mehr als 30 % zu senken, weil der Hersteller den Tg in Echtzeit sieht und entscheiden kann, wann der Aushärtezyklus gestoppt wird“, erklärt Pantelelis. „Man muss nicht warten, um einen länger als notwendigen Legacy-Zyklus abzuschließen. Zum Beispiel beträgt der Legacy-Zyklus für RTM6 2 Stunden bei 180 °C für Vollaushärtung. Wir haben gesehen, dass dies bei bestimmten Geometrien auf 70 Minuten reduziert werden kann.“
Das Ziel ist dann, den Prozess zu stoppen, sobald die Aushärtung abgeschlossen ist? „Es geht nicht um Vollaushärtung, sondern das Erreichen des Aushärtungsgrads, den jedes Bauteil benötigt“, sagt Pantelelis. „Vollaushärtung dauert zu lange. Der Schlüssel ist, sehen zu können, wann ausreichende Aushärtung erreicht ist. Windblatthersteller haben ein Ziel-Tg. Wenn sie das erreichen, können sie mit Kühlung beginnen. Also braucht man einen Sensor, der sehr genaue Tg-Messungen in Echtzeit liefert.“
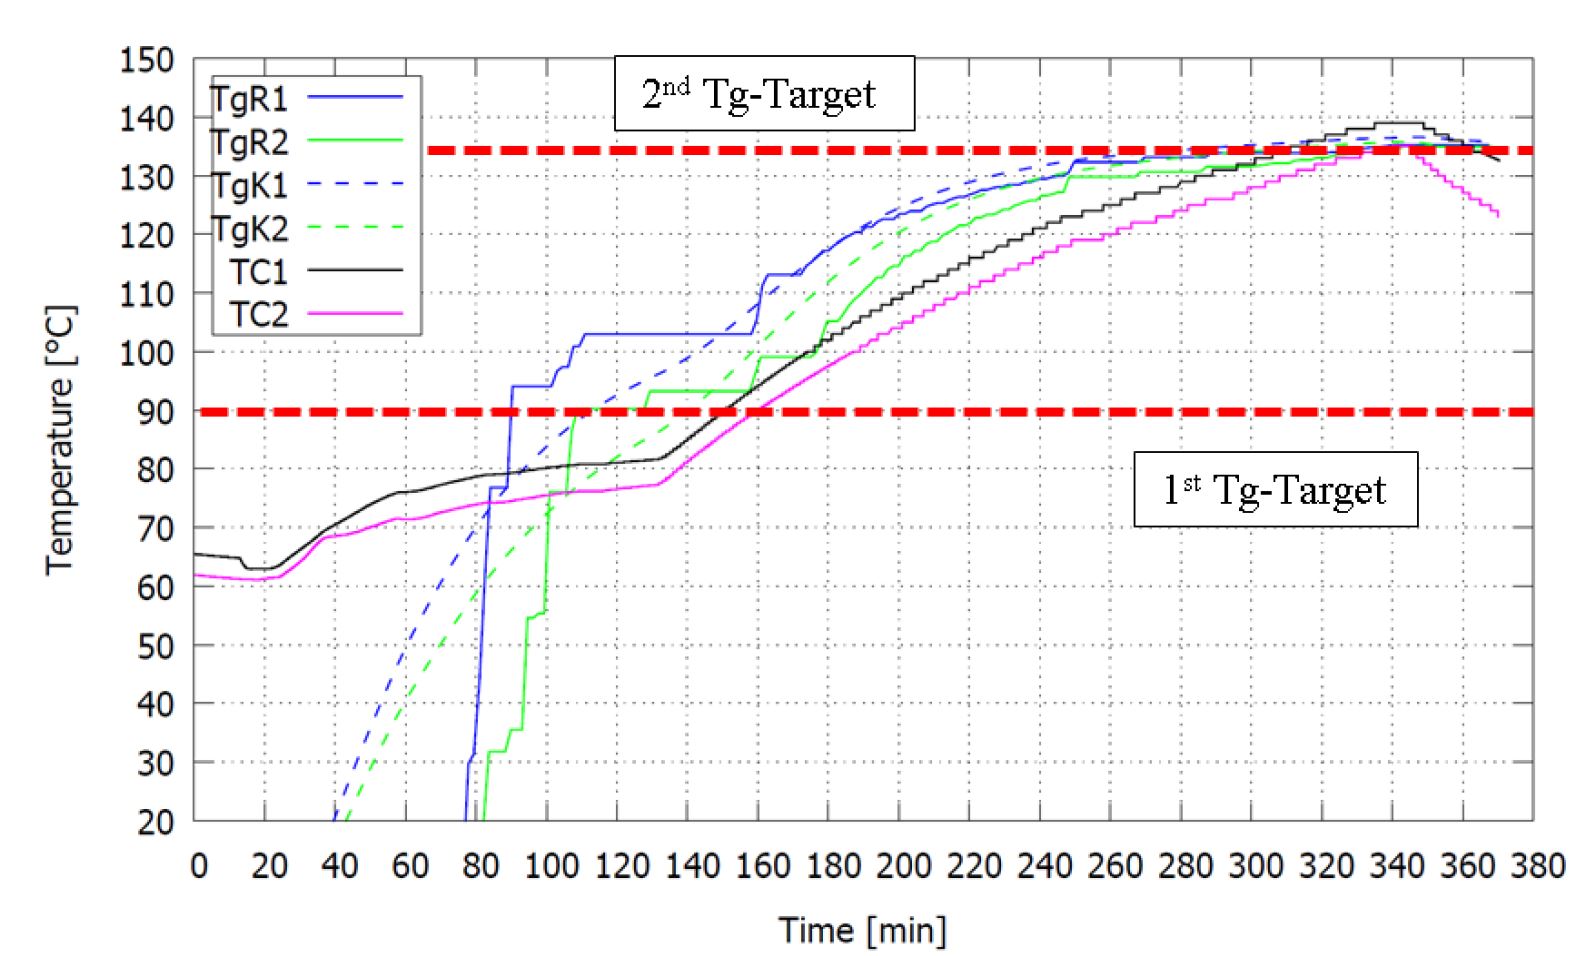
Synthesites absolvierte ein Demonstrationsprojekt mit Hutchinson (Paris, Frankreich) zur Herstellung eines Automobil-Federblatts aus Glasfaser/Epoxid und RTM für das EU-geförderte ECOMISE-Projekt (Enabling Next Generation COmposite Manufacturing by In-Situ Structural Evaluation and Process Adjustment, 2013-2016). Das Ziel war Optimierung des RTM-Zyklus basierend auf Echtzeit-Prozessüberwachung:
- Die erste Heizrampe würde durch Abschluss der Harzinfiltration basierend auf Sensoren ausgelöst.
- Die zweite Heizrampe würde durch Abschluss der Aushärtung basierend auf Tg-Berechnung ausgelöst.
- Kühlung würde durch Abschluss der Nachhärtung basierend auf Tg-Berechnung ausgelöst.
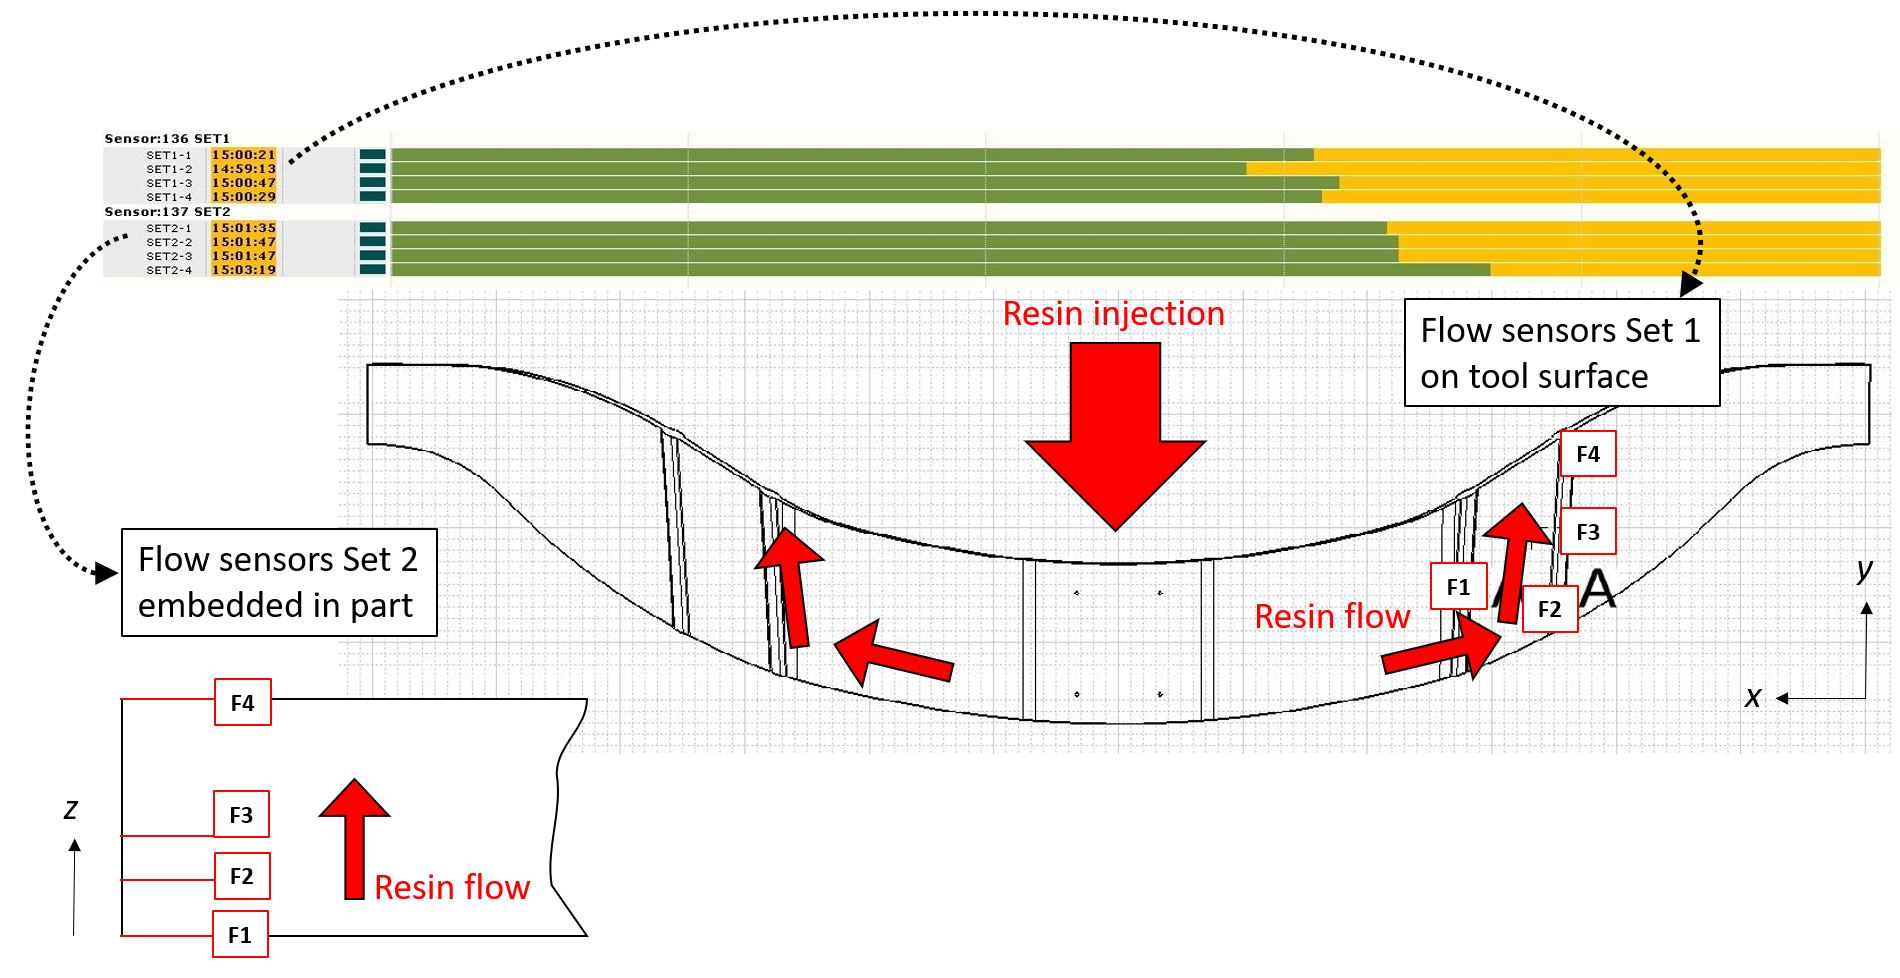
Das Synthesites-System umfasste zwei (2) In-Mold Sensoren für Aushärtung (CS1, CS2), einen (1) In-Mold Sensor für Harzfluss und Temperatur (Flow Sensor 1) und acht (8) Einweg Sensoren für Harzfluss/Temperatur – vier (4) in das Testteil eingebettet und vier (4) an der Werkzeugoberfläche angebracht.
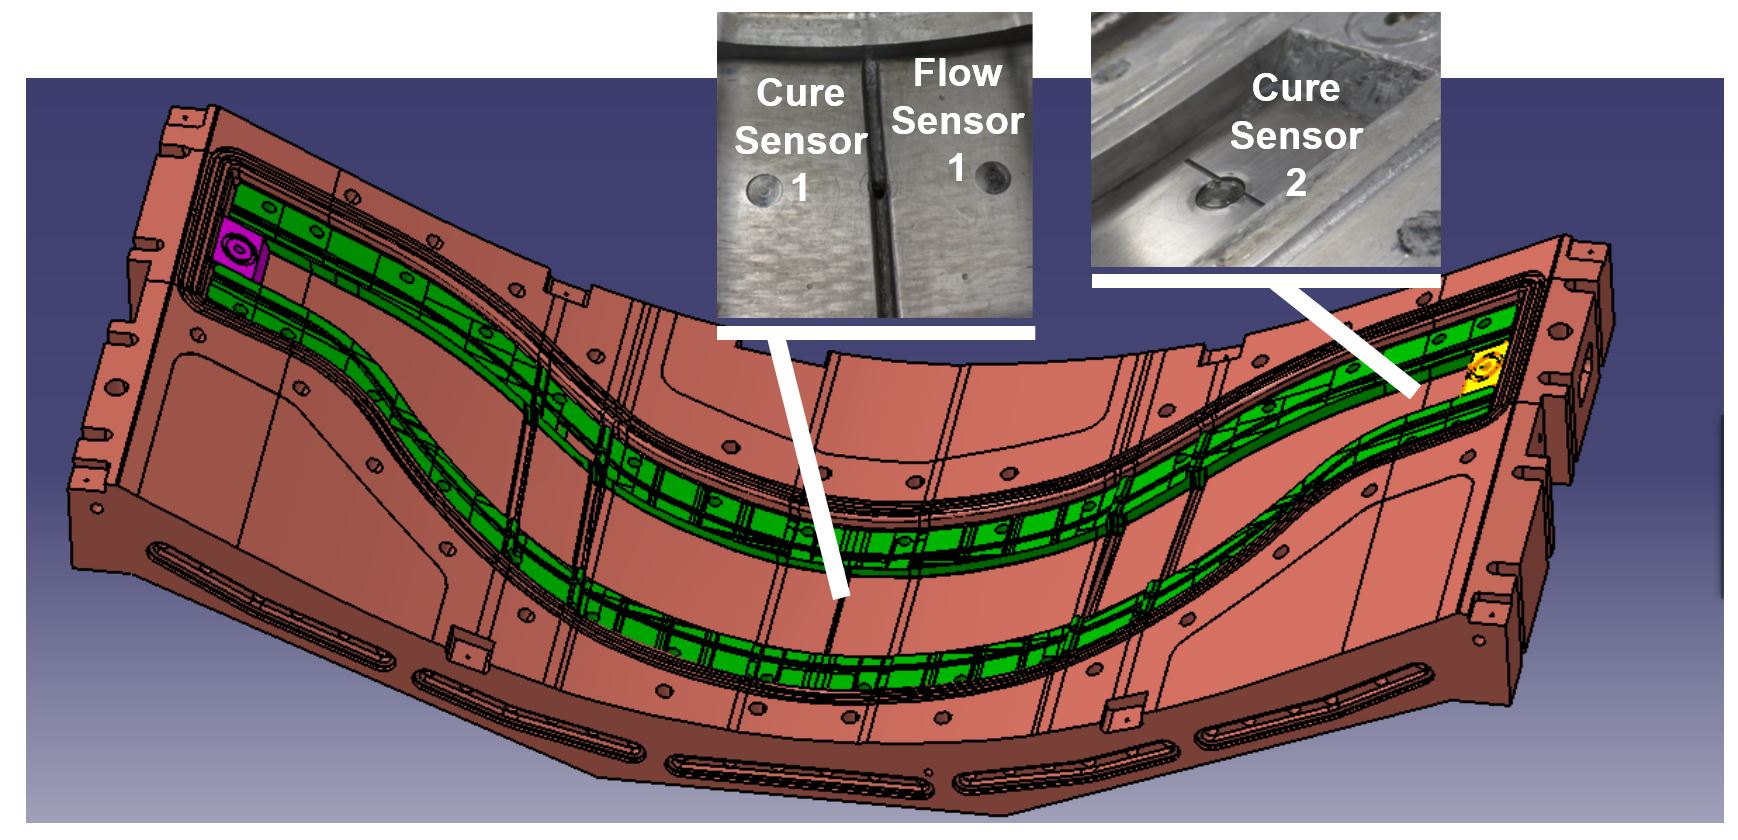
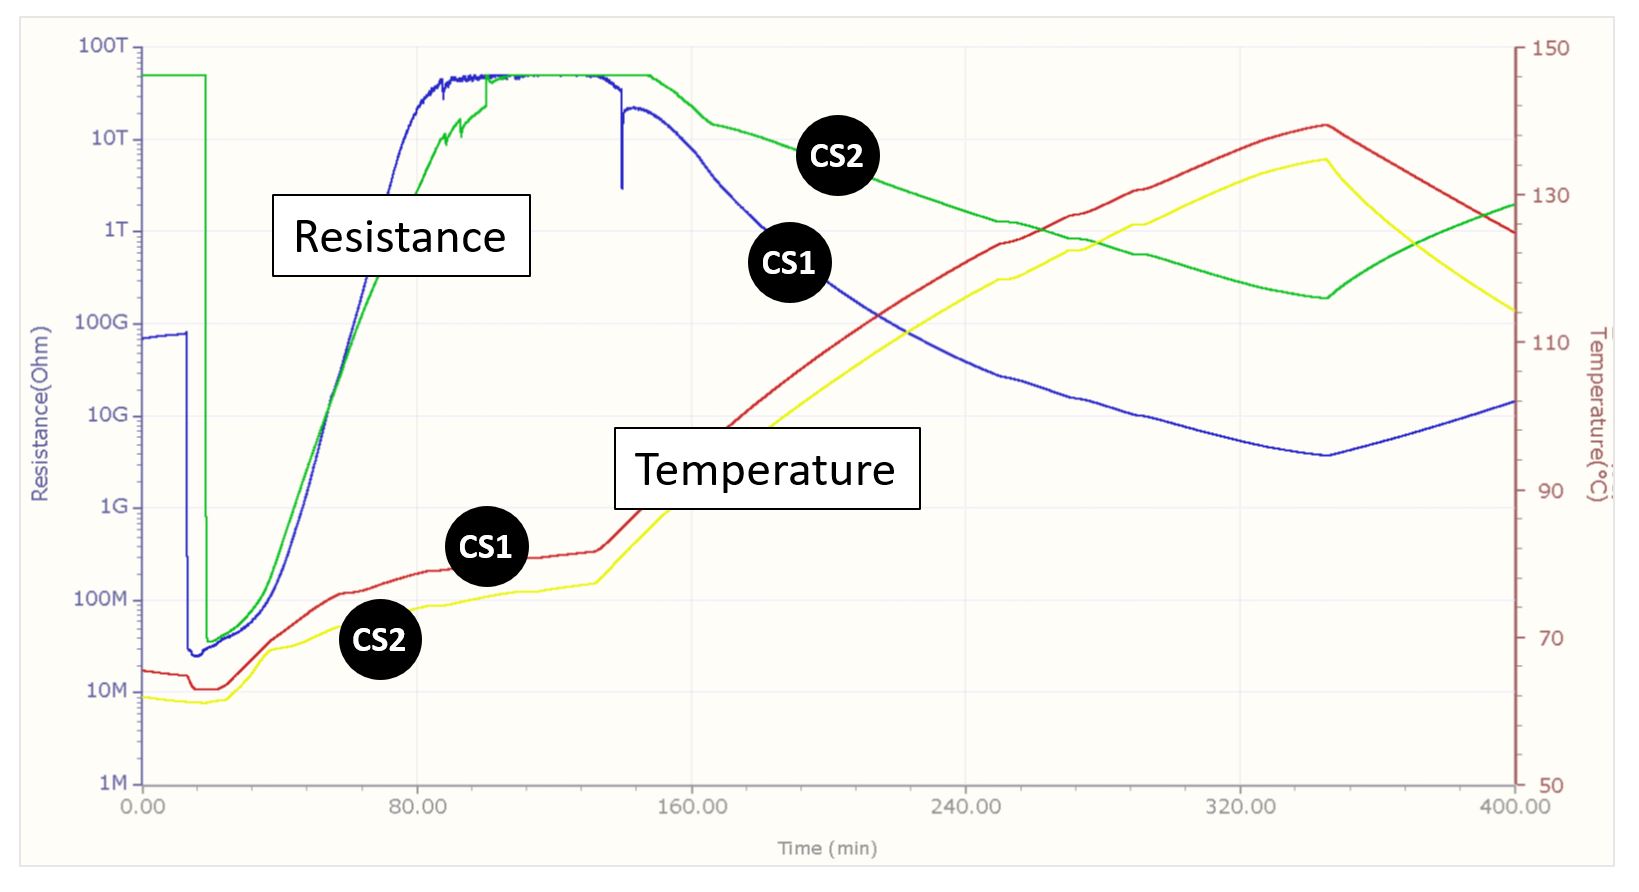
„OPTIMOLD und OPTIFLOW Einheiten können über Ethernet verbunden werden, sodass alle Sensoren in einer Optiview-Session aufgezeichnet werden können“, erklärt Pantelelis. „Daher waren CS1 und CS2 an zwei OPTIMOLD-Einheiten angeschlossen, der In-Mold-Flow-Sensor 1 und die acht Einweg-Flow-Sensoren an drei OPTIFLOW-Einheiten.“
Dieses System aus Sensoren, OPTIMOLD/OPTIFLOW Datenerfassungseinheiten und OPTIVIEW/ORS Software wurde dann während RTM-Formversuchen angewendet, um Ziele für verschiedene Prozessstufen festzulegen, einschließlich Harzinjektion/Infiltration und zwei Tg-Ziele. „Dies war ein dickes Bauteil aus unidirektionaler Faser und Huntsman-Epoxidharz“, sagt Pantelelis. „In diesem Fall nutzten wir Flow-Wire-Sensoren, um Fluss innerhalb dieser UD-Lagen zu prüfen, die typischerweise dicht gepackt sind und Herausforderungen während der Harzinfiltration schaffen können.“
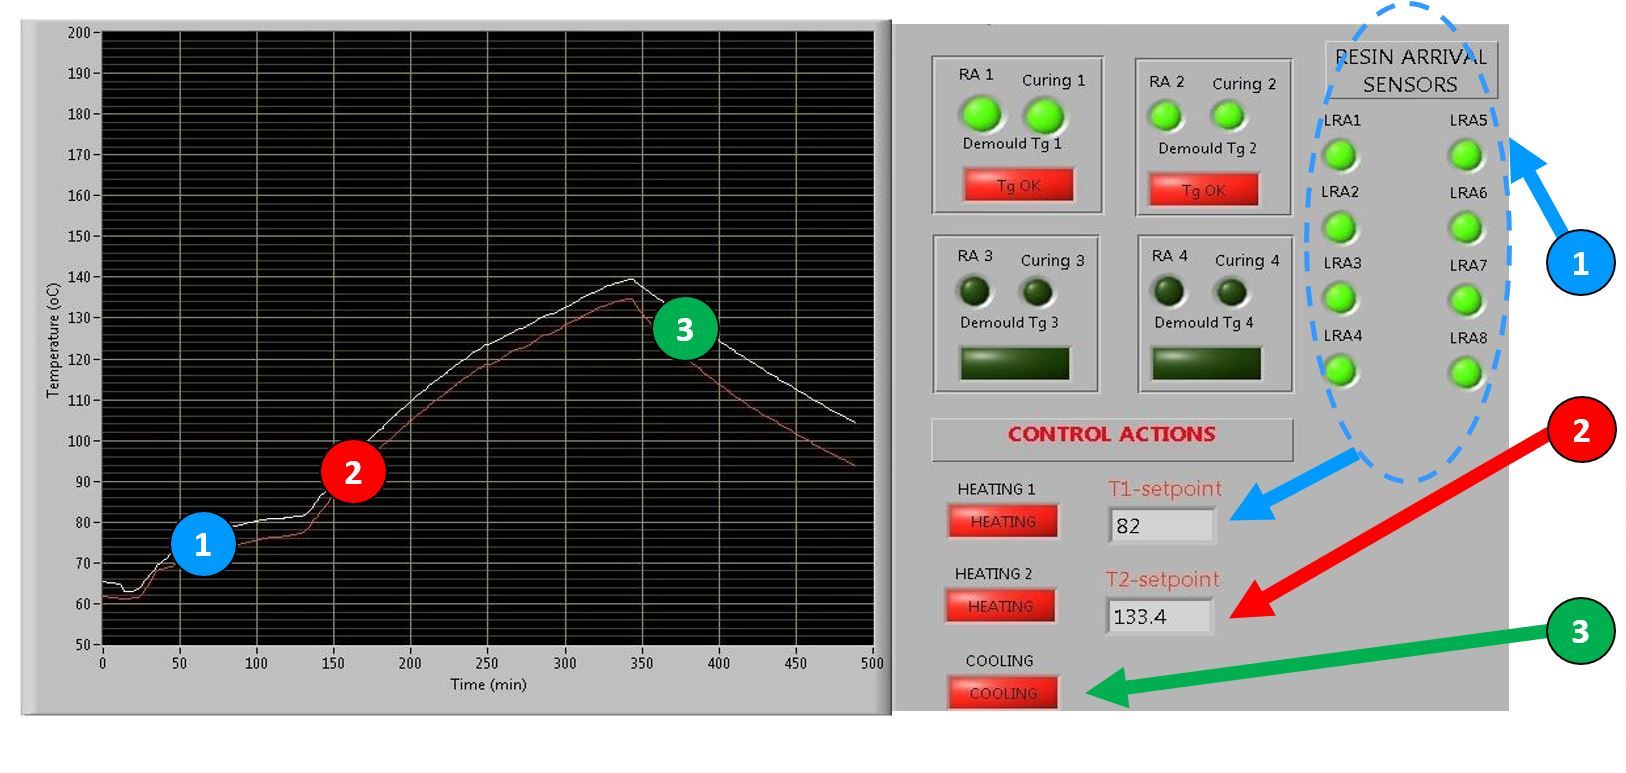
Mit diesem Prozesssteuerungssystem konnte das ECOMISE-Projekt bei Hutchinson den Aushärtezyklus um mehr als 30 % reduzieren.
Kalibrierung
Kalibrierung ist erforderlich für Online-Tg-Überwachung. Während Messungen von den Sensoren via OPTIMOLD-Einheiten gesammelt werden, übersetzt die ORS-Software diese in Viskosität und Tg basierend auf der Kalibrierung für das spezifische Harz. „Diese Kalibrierung ist Vorarbeit vor der Verarbeitung, um die Korrelationen bereitzustellen, die die ORS-Software für ihre Berechnungen nutzt“, erklärt Pantelelis. „Wir kalibrieren, indem wir das Harz in ein Rheometer geben und Temperatur und Viskosität messen. Durch Anwenden geeigneter Formeln berechnet man dann entsprechenden Widerstand und Tg. Wir entwickeln Harzkalibrierungen für unsere Kunden basierend auf deren Standards und untersuchen die verschiedenen Aushärtezyklen des Harzes. Diese Kalibrierungsdaten werden dann von der ORS-Software immer dann genutzt, wenn dieses Harz verarbeitet wird.“
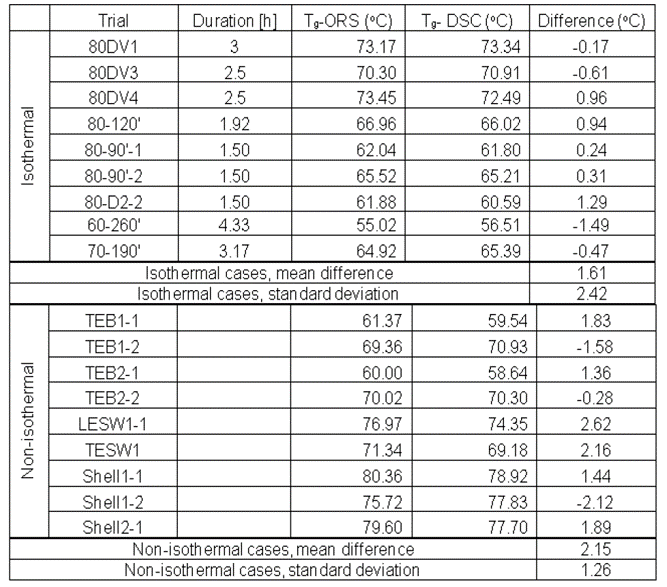
Die Genauigkeit der ORS-Software-Echtzeit-Tg-Berechnungen wurde in Versuchen von Windblatthersteller Carbon Rotec Composite Technology (Lemwerder, Deutschland) gezeigt. Online durch ORS berechneter Tg wurde mit Tg verglichen, der direkt nach Entformen durch Differential Scanning Calorimeter (DSC) gemessen wurde. Für isotherme Verarbeitung betrug der mittlere Unterschied 1,61 °C und für nicht-isotherme 2,15 °C. „Diese Genauigkeit wurde in privaten Projekten mit anderen Kunden wiederholt gezeigt“, sagt Pantelelis.
Fortschritte für die industrielle Produktion
Diese sensor- und datengetriebene Prozesssteuerung ist indeed ein großer Schritt hin zu vollautomatisierter und intelligenter Composites-4.0-Fertigung. Obwohl sie in ECOMISE und mit dem NCC in Bristol demonstriert wurde, wird sie noch nicht im täglichen Produktionsbetrieb eingesetzt. „Die Idee, Sensoren zu nutzen, um Tg zu sehen und dann Kühlung zu starten, wurde tatsächlich in der Windblattfertigung begonnen“, berichtet Pantelelis, „aber sie ist noch nicht vollautomatisiert. Das System alarmiert, wenn das Ziel-Tg erreicht ist, und dann stoppt der Bediener den Aushärtezyklus. Die Automatisierung ist einfach und wird abgeschlossen, sobald der Hersteller die Systemgenauigkeit in der Pilotphase validiert hat.“
„In Richtung dieses Ziels haben wir einen neuen Arbeitsplatz entwickelt, der dem Produktionsbediener ermöglicht, den automatisierten Prozess zu überwachen, der keine Eingabe seinerseits erfordert“, fährt er fort. „Wir haben in der Windturbinenblattfertigung gesehen, dass die Nutzung eines einzelnen Arbeitsplatzes während Harz- und Klebstoffaushärtung die Zykluszeit um mindestens 2-3 Stunden verkürzen kann, ohne Qualitätseinbußen.“
Obwohl Bombardier Belfast, jetzt Spirit AeroSystems, Synthesites-Equipment in der Produktion seines harzinfundierten Composite-Flügels für die C-Serie, jetzt Airbus A220, einsetzt, ist die Prozesssteuerung nicht automatisiert. Synthesites arbeitete jedoch auch mit Bombardier in ECOMISE, und diese Entwicklung wird fortgeführt. Ein Schlüsselerfolg waren Sensoren, die durch die Autoklavenwand führen. Wie in meinem 2013er Blog „C-Series composite wing“ erklärt:
Bombardier injiziert nach dem Legen des Lagenaufbaus in seinen 21,3 m langen, 5,6 m Durchmesser Autoklaven, wodurch Temperatur und Druck auf dem für reduzierte Viskosität und Benetzung erforderlichen Niveau gehalten werden – Cytec 890 ist bei 80 °C injizierbar . . . Nach Abschluss der Harzinjektion wird positiver Druck im Autoklaven während der Konsolidierung aufgebracht, wodurch sich die Werkzeugelemente schließen, das nasse Laminat kompaktieren und überschüssiges Harz zurück durch den Harzeinlauf in einen speziell entwickelten Harzablass drücken.
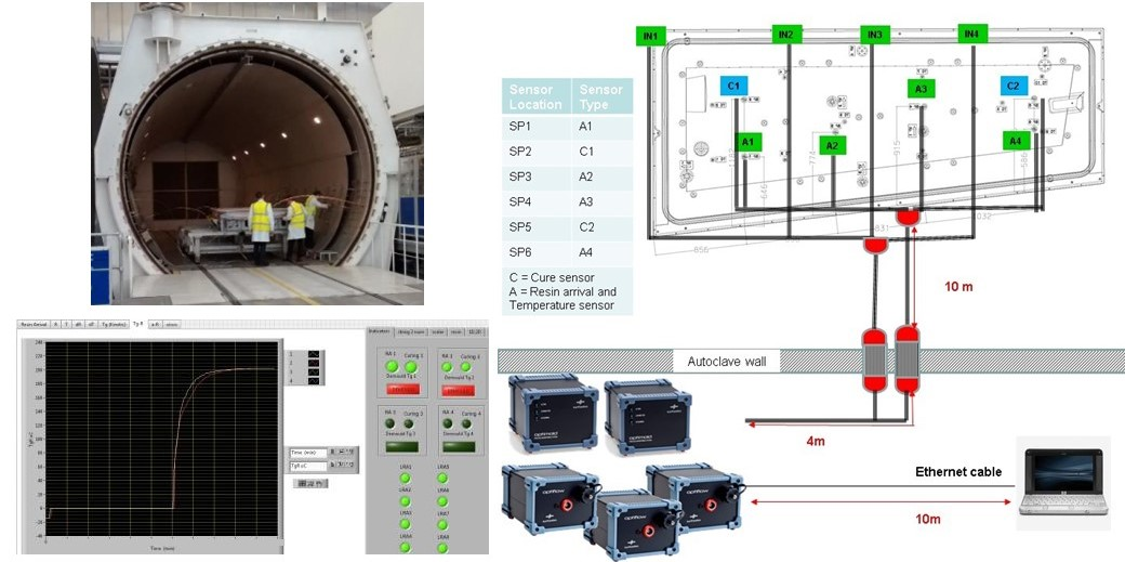
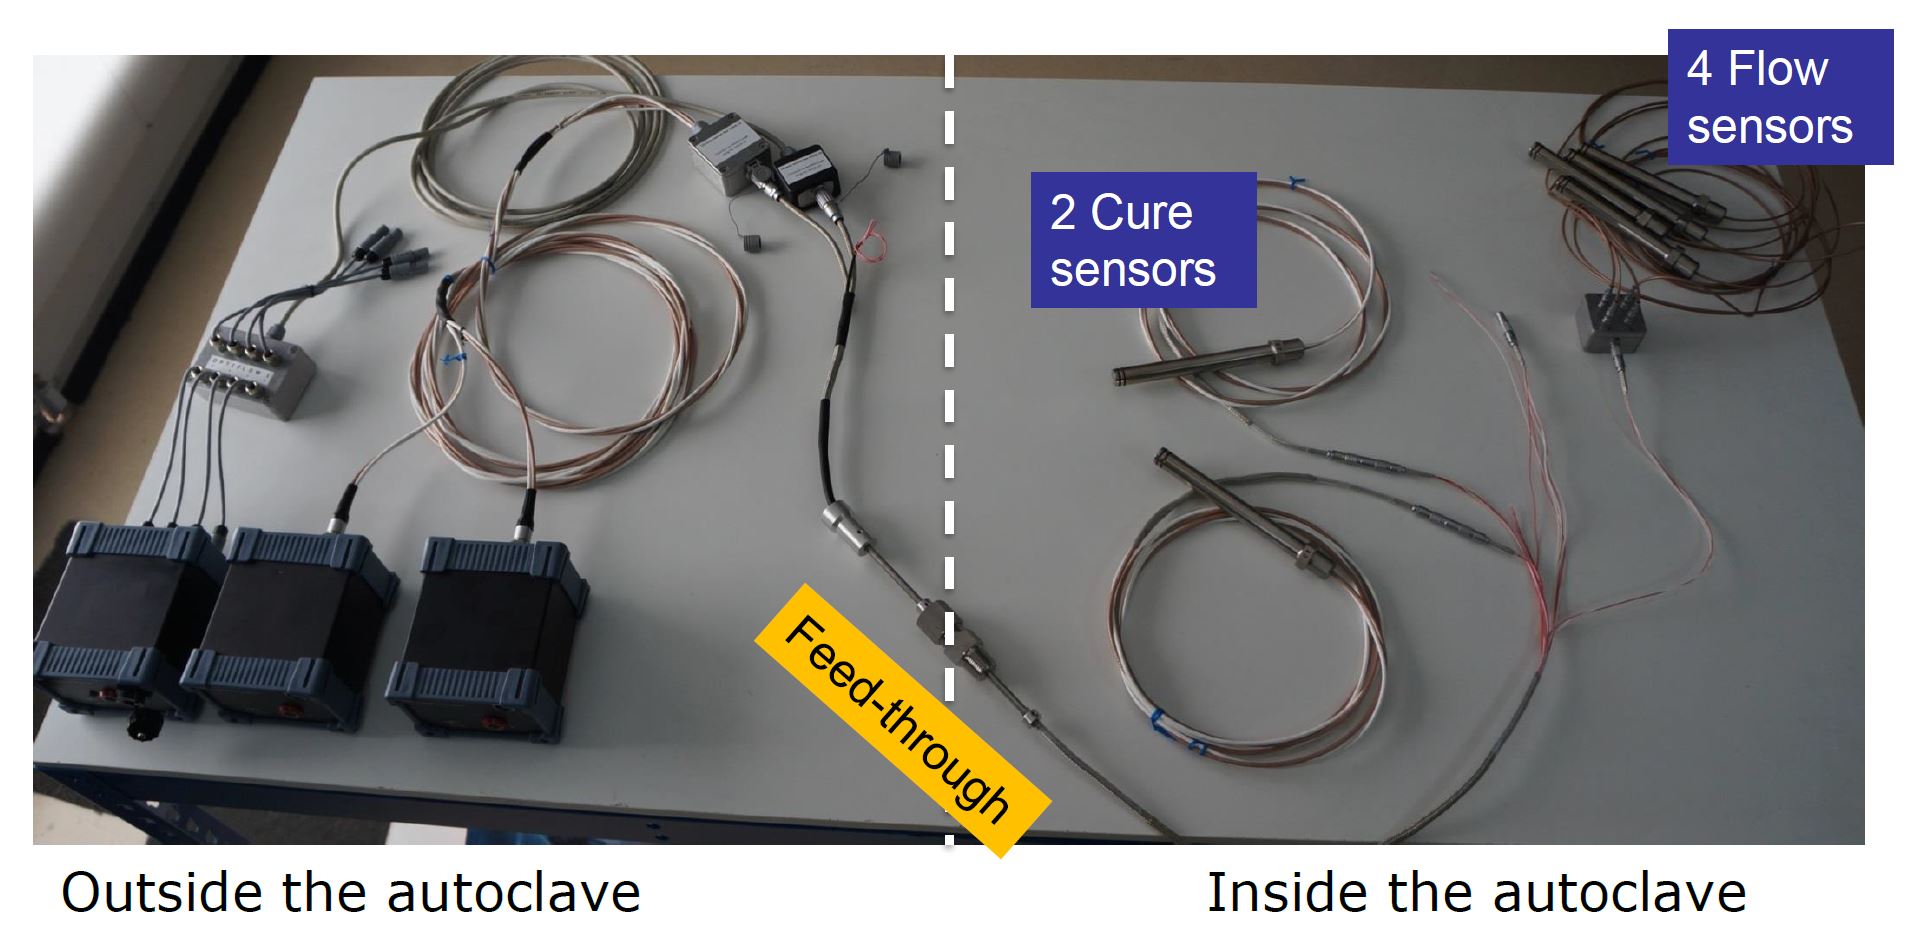
„Wie die meisten Hersteller in der kommerziellen Luftfahrt ist man an Qualitätssicherung und Ratensteigerung interessiert“, erklärt Pantelelis. Das unten gezeigte Layout und die ECOMISE-Ergebnisse waren für einen Demonstrator, kein kommerzielles Teil. Es nutzte zwei OPTIMOLD-Einheiten mit zwei In-Mold-Aushärtungssensoren und drei OPTIFLOW-Einheiten mit vier In-Mold-Flow-Sensoren und vier Inline-Sensoren an den Vakuumleitungen. „OPTIFLOW kann bis zu vier Harzankunfts- und vier Temperatur/Widerstands-Sensoren überwachen“, merkt Pantelelis an. „Die Demonstrationsziele wurden vollständig erreicht. Wir bewiesen, dass Sensoren, Verkabelung und Systeme unter den anspruchsvollsten Luftfahrtspezifikationen problemlos funktionieren. Interessant war, dass die Harzankunftsmessungen große Unterschiede zu den Flusssimulationen zeigten. Auch die Online-Tg-Überwachung zeigte, dass der für diesen spezifischen Demonstrator verfolgte Aushärtezyklus deutlich kürzer hätte sein können.“
„Wir entwickeln nun ein Überwachungssystem für Klebefugen“, sagt Pantelelis, „primär für Windturbinenblattproduktion, aber letztlich für jeden Klebeprozess. Obwohl wir aktuell sehr stark mit der Windkraftindustrie beschäftigt sind, die Kosten senken will, sehen wir immer mehr Interesse aus dem Luftfahrtsektor, da er sich Richtung Flüssigcomposite-Formung für Massenproduktion bewegt. Hersteller suchen mehr Einblick in das, was genau während des Formens passiert, und wie sie ihre Prozesse stabilisieren und optimieren können.“
ECOMISE und RECOTRANS Projekte erhielten Finanzierung aus dem EU FP7 und Horizon 2020 Forschungs- und Innovationsprogrammen unter Grant Agreement Nr. NMP2-SL-2013-608667 und 768737.
Referenzen für den Abschnitt „Dielektrische Analyse (DEA), AC vs. DC“ umfassen:
- „Real-time UV cure monitoring“ von VINCENTZ, veröffentlicht in European Coatings Journal, Ausgabe 11/2003, S. 7.
- „Online Process Monitoring Systems – Benchmark and Test Study“ von Reinhold Meier1, Swen Zaremba1, Florian Springl1, Klaus Drechsler1, Fabrice Gaille2 und Christian Weimer2 — 1 Institut für Carbon Composites, TU München, Garching, Deutschland. 2 Eurocopter Deutschland GmbH, Donauwörth. Flow Process in Composite Materials – FPCM 11, 9.-12. Juli 2012, Auckland, Neuseeland.
- Nondestructive Characterization of Materials VIII herausgegeben von Robert E. Green, Proceedings des 8. Intl. Symposium on Nondestructive Characterization of Materials, 16.-20. Juni 1997, Boulder, Colorado, USA, veröffentlicht von Springer Science & Business Media, S. 384-385.
Eine weitere hilfreiche Referenz ist „The Handbook of Dielectric Analysis and Cure Monitoring“ von Huan L. Lee, veröffentlicht von Lambient Technologies.
Harz
- Wie vernetzte Sensoren und smarte Prozessoren Industry 4.0 antreiben
- BASF & Toray schmieden Partnerschaft für CFRT-Tapes für Auto & Industrie
- Xenias ultraleichte Pebax TPE-Composites heben Schuhleistung auf neues Level
- Solvays Carbonfaser für Balance A+ Rennkatamaran ausgewählt
- Hexion lanciert fortschrittliches Zweikomponenten-Epoxidsystem zur Rationalisierung der Aerospace-Composite-Fertigung
- LANXESS erhöht Kapazität für Continuous-Fiber-Thermoplast-Composites
- IRG CosiMo Konsortium zielt auf Massenproduktion thermoplastischer Verbunde für Luftfahrt & Automotive
- Ultra-dünne, batterielose MXene-Dehnungssensoren revolutionieren industrielle Roboterarme
- Intelligente Sensoren in Industriemaschinen: Vorteile, Nachteile und Auswirkungen auf die Belegschaft
- Top-Innovationen, die die industrielle Instandhaltung transformieren