



Fortschritte bei feuerfesten Harzen für Composite-Werkstoffe
Dieser Blogbeitrag knüpft an meinen Februar-Artikel „Feuer widerstehen ohne Gewicht“ an. Bei den Interviews für diesen Artikel wurden drei Harzlieferanten genannt: Ashland, Polynt und Scott Bader. Ich habe mich entschlossen, bei diesen drei Unternehmen nachzufragen, um mehr Details zu erfahren.
Produkte im Überblick
Ashlands prominentestes Harz für feuerhemmende (FR) Composites ist MODAR, was für MODified Acrylic Resin steht. Es ist halogenfrei, aber Ashland bietet auch halogenierte Polyester- oder Vinylesterprodukte unter der Marke Hetron an.
Scott Baders Crestapol 1212 ist ein Urethanacrylat, ebenfalls halogenfrei, das laut Jean-Pascal (JP) Schroeder, technischer Direktor für Klebstoffe und Composites bei Scott Bader Nordamerika, „in der gleichen Liga spielt wie Modar“. Crystic-Polyesterharze sind ebenfalls in halogenierten oder halogenfreien Formulierungen erhältlich.
Die Polynt-Reichhold-Gruppe vereint vier traditionsreiche Harzhersteller: PCCR, CCP, Polynt und Reichhold. Die beiden Hauptprodukte für FR-Composites sind die bromierten (Brom/Br ist ein Halogen) DION-Harztechnologien von Reichhold sowie NORSODYNE Laminierharz / FIREBLOCK Gelcoat auf Basis intumeszierender Technologie, entwickelt von CCP.
Halogen vs. Nicht-Halogen
„Halogenchemie ist allem anderen überlegen“, sagt Thom Johnson, Ashland-Geschäftsführer für Spezialharze. „Die Leistungsmetrik für die Gleichwertigkeit zu bromierten Harzen ist extrem schwer zu schlagen.“ Er erklärt, dass Brom als Harzzusatz sehr wirksam, aber auch niedermolekular ist, sodass es auf Deponien auslaugen kann. Viele Bromzusätze sind hochgiftig und nicht mehr zugelassen. „Aber es gibt auch solche mit niedriger Toxizität, die gut funktionieren“, ergänzt Johnson.
Die Alternative ist das Aufgraften von Brom auf das Harzrückgrat, was ein bromiertes Harz mit hohem Molekulargewicht ergibt. „Damit ist es wasserunlöslich und lagert nicht aus“, so Johnson. „Es eliminiert auch metabolische Bedenken und kann nicht aus dem Composite-Bauteil migrieren, sodass keine Toxizität bei den Endprodukten entsteht.“ Diese bromierte Harzchemie bietet Ashland über seine Hetron-Produkte an. „Wir haben sechs oder mehr Produkte, die wir in diverse Branchen liefern, wo nur Feuerwiderstand, nicht aber Rauch gefordert ist.“
Kein Rauch? „Bromierte Harze können Rauch- und Toxizitätsanforderungen nicht erfüllen“, erklärt Rick Pauer, Anwendungsentwicklungsleiter bei Polynt Composites USA. DION-Harze, Teil der Reichhold-Produktlinie, basieren auf bromierter Harztechnologie. „Aber diese Harze bestehen weder die FST-Anforderungen für Flugzeuginnenräume noch den europäischen Schienenstandard EN 45545“, merkt Pauer an.
„Es gibt einen einfachen Test, um die Toxizität von Composite-Rauch zu prüfen“, sagt Schroeder von Scott Bader. „Setzen Sie es in Brand und beachten Sie die Rauchfarbe. Die Toxizität nimmt mit der Dunkelheit zu – weißer Rauch enthält mehr Wasser und weniger giftige Dämpfe, während schwarzer Rauch wahrscheinlich hochgiftige Dämpfe aufweist.“
Schroeder weist darauf hin, dass Scott Bader Mitglied von Pinfa-NA ist, der nordamerikanischen Schwesterorganisation von Pinfa, die in Europa nicht-halogenierte FR-Lösungen entwickelt und fördert. Sie veranstalten regelmäßig Workshops, darunter mehrere zu Kunststoffen und Elektrofahrzeugen im vergangenen Jahr.
Intumeszierende Harze und Gelcoats
„Unser Fokus liegt auf Intumeszenz“, sagt Pauer bei Polynt. Wie im April-Artikel erläutert, sind Intumeszenzmittel Stoffe, die durch Hitze aktiviert werden, aufschäumen und eine poröse, karbonische Schicht bilden, die den darunterliegenden Verbund thermisch isoliert und die Bildung brennbarer Flüchtiger hemmt. „Diese Technologie steckt in NORSODYNE Laminierharz und FIREBLOCK Gelcoats“, so Pauer. „Diese Produkte enthalten kein Halogen, sind also ungiftig. NORSODYNE besteht die ASTM E-84-Anforderungen für Rauch. Und je dicker der Laminat, desto besser die Performance.“ Denn mehr intumeszierendes Additiv bedeutet eine dickere Charschicht für besseren Schutz. Das erklärt auch, warum NORSODYNE plus FIREBLOCK Gelcoat besser abschneidet als NORSODYNE allein.
Gefüllte Harze
Obwohl bromierte Harze den Markt insgesamt dominieren, sind die am häufigsten für raucharme FR-Composites verwendeten Harze Acrylat-basierte Systeme, die stark mit Aluminiumtrihydrat (ATH) gefüllt sind – darunter Ashlands MODAR und Scott Baders Crestapol. Beide sind modifizierte Acrylat-Urethan-Polymere mit wenig bis keinem Styrol, da dieses brennbar ist. „Diese Harze erlauben bis zu 170 Teile ATH auf 100 Teile Harz bei gleichzeitiger Faserverstärkung“, erklärt Schroeder. „Man nähert sich damit quasi einem anorganischen Material, indem man den organischen Harzanteil reduziert.“
„MODAR bietet gute mechanische Eigenschaften bei geringen Mengen ungiftigem Rauch und guter Feuerbeständigkeit“, erläutert Johnson. „Durch seine niedrige Viskosität lassen sich hohe ATH-Füllmengen einarbeiten. Auch Phosphat- und intumeszierende Additive sind möglich.“ Normalerweise würde ein Harz mit hohem ATH-Gehalt schwer verarbeitbar, da es zähflüssig wird und nicht fließt. Diese gefüllten Harze können nach dem Aushärten auch spröde werden. Johnson betont, dass die niedrige Viskosität dieser Acrylatharze hohe Füllgrade bei erhaltener Verarbeitbarkeit ermöglicht. Gleichzeitig ist ihre Zähigkeit Polyurethanen ähnlich, sodass sie beim Aushärten nicht spröde werden.
Ein kurzer Exkurs zu Acrylaten: Obwohl MODAR und Crestapol hier als Duroplaste diskutiert werden, umfassen Acrylate ein breites Materialspektrum – von Thermoplasten wie Poly methyl methacrylate (PMMA, bekannt als Lucite und Plexiglas) bis zu PMMA, das mit Duroplasten zu duroplastischen Methylmethacrylaten (MMA) und Urethanacrylaten reagiert.
Ein weiterer Hinweis: In Europa verkaufen Ashland und Scott Bader ihre Harze nur mit vorgegebenem ATH-Zusatz. In den USA bieten beide Unternehmen Reinharz an und unterstützen Kunden technisch bei der Anpassung von ATH-Typ und -Menge mit Rat zu Mischverhältnissen und Verfahren.
ATH und Infusion
Pauer weist darauf hin, dass die Infusion mit ATH-gefüllten Harzen herausfordernd sein kann. „Einige Partikel sind größer als das, was man ohne Ausfiltern infundieren kann“, sagt er und merkt an, dass Systeme mit mehr als 35–40 % ATH nicht gut infundieren. Schroeder fügt hinzu, dass Kohlefaser den Einsatz von ATH-gefüllten Systemen limitiert, „weil es zu schwierig ist, die dichter gepackten Kohlefaserfilamentbündel zu benetzen im Vergleich zu Glasfaser.“ Er ergänzt, dass die Infusion in Glasfasergewebe möglich ist, „aber man muss offene Fließverstärkungen nutzen, wie sie SAERTEX für LEO und Chomarat mit G-flow-Geweben entwickelt haben. Das verhindert das Ausfiltern des ATH.“
Anwendungen im Massenverkehr
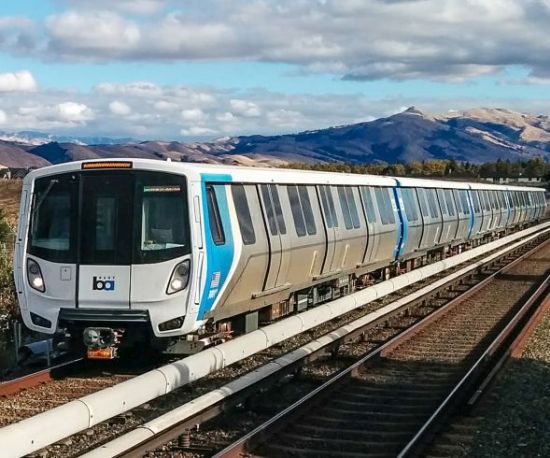
Ein Beispiel für den Massenverkehr ist die Fertigung von 775 neuen Waggons für das BART-Schienensystem (Bay Area Rapid Transit) in San Francisco. Die ersten Wagen gingen 2018 in Betrieb, Bombardier wird die Lieferungen 2022 abschließen.
Laut Pauer wird Polynt-Reichholds NORSODYNE H-81269TF intumeszierendes Laminierharz in den glasfaserverstärkten Paneelen verwendet, die Teil der Bodenkonstruktion dieser neuen Wagen sind. Diese Paneele bieten Brandschutz von der Wagenunterseite und integrieren formgepresste HLK-Kanäle, was Gewicht und Dicke der Bodenbaugruppe gegenüber dem vorherigen Nicht-Composite-Design reduziert.
Schroeder merkt an, dass Scott Bader Crestapol 1212 ebenfalls mit einem Composite-Fertiger qualifiziert wird, der an Teilen für die neuen BART-Wagen arbeitet. „Bombardier nutzt unsere Produkte, aber jedes wird pro Anwendung qualifiziert“, erklärt er.
Für Busanwendungen hat Polynt einen alternativen Ansatz mit FIREBLOCK Gelcoat entwickelt, um Docket-90-Anforderungen zu erfüllen, die Tests nach ASTM E162 und ASTM E662 umfassen. „Wir haben Kunden, die Busbauteile im RTM-Verfahren fertigen, wo hohe ATH-Füllgrade Probleme bereiten“, sagt Pauer. „Durch Beschichtung beider Seiten des Bauteils mit FIREBLOCK 2330PAWK745 Gelcoat können sie Doc-90-Standards für Flamme und Rauch einhalten, während sie herkömmliche Polynt-RTM-Harze verwenden.“
Elektrofahrzeuge
Dies ist ein stark wachsender Markt für FR-Composites. „EV-Batteriewannen sind eine interessante Anwendung, weil man Kohlefaser für hohe mechanische Festigkeit nutzen will, aber dann kein ATH einsetzen kann“, sagt Schroeder. Er verweist darauf, dass Experten eine Verdopplung der Energiedichte von Batterien vorhersagen, um die geforderte Reichweite zu erreichen. „Aber wenn etwas schiefgeht und eine Batteriezelle Feuer fängt, hat man eine noch größere Herausforderung, dieses Feuer zu beherrschen.“
Zukünftige Entwicklungen
„Es tut sich viel und es wächst in allen Sektoren“, sagt Johnson bei Ashland, „aber der spannendste Markt sind architektonische Projekte. Das ist ein so unerschlossenes Gebiet, und Composites ermöglichen große, gekrümmte Flächen plus Leichtbau für mehrstöckige Gebäude. Wir sehen den Durchbruch bei führenden Architekten weltweit.“ Pauer ist ein starker Verfechter von Composites im Bauwesen und war Schlüsselmitglied der architektonischen Division von ACMA, die Richtlinien für Composites in Gebäuden veröffentlicht hat, einschließlich eines großen Abschnitts zu Brandvorschriften und -tests.
Die Beispiele in der Slideshow oben zeigen auch Scott Baders Entwicklungsarbeit im Bauwesen, aber Schroeder äußert Bedenken. „Für diese großen, kommerziellen Märkte müssen FR-Composite-Produkte robust verarbeitbar sein. Wenn man keine Produkte herstellt, die für Verarbeiter vernünftig handhabbar sind, werden sie am Markt nicht bestehen.“ Er merkt an, dass alle Unternehmen weiter nach Lösungen suchen, die wie halogenierte Systeme performen, aber ohne Toxizität.
Was ist mit Polyfurfurylalkohol (PFA)? Dieser biobasierte Harz, der angeblich so gut performt wie Phenolharz, wird von SHD Composites und Composites Evolution für Schienenanwendungen verkauft. „Die Sorge bei PFA ist, das Wasser während der Verarbeitung zu entfernen, da es ein Kondensationsreaktionspolymer ist, genau wie Phenolharz“, erklärt Schroeder. Vielleicht deshalb basieren Produkte bisher auf Prepreg und nicht auf Infusion.
Schroeder bemerkt, dass Verarbeiter sich davon entfernen, einzelne Inhaltsstoffe zu betrachten, und stattdessen das Gesamtsystem betrachten – Laminat plus Beschichtungen. Er nennt das SAERTEX LEO SYSTEM als Beispiel (siehe April-Artikel). „Leute nutzen FR-Harze plus intumeszierende Gelcoats und Vliese wie Tecnofire“, sagt Schroeder. „Diese Lösungen erlauben hohe Fasergehalte.“
„Harz wird immer brennen, außer Phenolharze“, fährt er fort. „Meine Hoffnung ist, dass wir etwas bekommen, das Feuerhemmung wie Phenolharze hat, aber infundierbar ist, um hohe Faseranteile mit Kohlefaser zu produzieren.“ Er fügt hinzu, dass Scott Bader vielversprechende Entwicklungen verfolgt, aber noch nichts marktreif ist.
„Als Harzlieferant liefern wir sowohl den Brennstoff für Feuer als auch die Technologie, um ihm zu widerstehen“, sagt Johnson. „Die Herausforderung ist, ein Portfolio an hochperformanten FR-Produkten und Chemien sowie das Wissen und die Testhistorie zu haben, um zu wissen, was gut funktioniert und warum.“ Und genau diese Expertise bieten diese Harzlieferanten. Kontaktieren Sie mich gerne (ginger@compositesworld.com) für weitere Informationen oder um Kontakt zu diesen und anderen Experten herzustellen.
Harz
- 2021–2022 Harzmarkt-Ausblick: Gemischte Preistrends bei Volumenharzen
- Volumenharz-Preise steigen: Wichtige Treiber und Marktausblick
- Volumenharzpreise steigen weiter bei globalen Rohstoffengpässen
- Polypropylenpreise springen um 33 ¢/lb nach Golfküsten-Sturm-bedingtem Versorgungsschock
- Slide Products stellt Hi-Temp Purge vor: Schnelles Harzreinigen für Hochtemperatur-Engineering-Polymere
- Xenias ultraleichte Pebax TPE-Composites heben Schuhleistung auf neues Level
- Rohstoffpreise: Aktuelle Trends und Ausblick
- Polyesterharze: Grundlagen für Composite-Anwendungen
- PEEKSense: Fortschrittlicher Hochtemperatur-Thermoelement für PEEK-Composite-Härtung
- Solvays Carbonfaser für Balance A+ Rennkatamaran ausgewählt