



End-to-End CFRP-Fertigung bei Audi/Voith: Vom Tow zum Tape zum fertigen Bauteil
Zu Beginn des aktuellen Vorstoßes von Carbonfaser-Composites in Automobilanwendungen schien die BMW Group (München, Deutschland) einen Sonderweg zu gehen. Erste Arbeiten zur Beschleunigung von Resin Transfer Molding (RTM) für die Dachproduktion des M-Sportmodells führten zum Aufbau einer vollständigen Lieferkette für CFRP-Bauteile bei i3 und i8 und schließlich zu völlig neuen Fertigungs- und Montagezellen für den multimaterialen Carbon Core Body-in-White (BIW) des 7er.
Doch parallel dazu trieb Audi AG (Ingolstadt, Deutschland) die CFRP-Entwicklung voran: 2009 gründete Audi ein Technologiezentrum für faserverstärkte Kunststoffe. 2011 folgte eine Partnerschaft mit Voith Composites (Garching, Deutschland) zur Entwicklung und Hochvolumenfertigung von CFRP-Bauteilen. 2012 veröffentlichte Audi die Entwicklung eines CFRP-verstärkten Stahl-B-Säulen-Bauteils per RTM und die Partnerschaft mit SOGEFI (Guyancourt, Frankreich) zur Kommerzialisierung von Composite-Schraubenfedern. Ebenfalls 2012 war Audi Gründungspartner des MAI Carbon Leading-Edge-Clusters, dem auch BMW, Voith Composites, SGL Group (Wiesbaden, Deutschland) und andere angehörten.
Am bemerkenswertesten: Audis eigene CFRP-Entwicklungsgeschichte beginnt mit dem ersten R8 Sportwagen (2006). Er wies Abdeckungen für das Verdeck und Sideblades per RTM auf. Der Weg führte von ästhetischen Exterieurs und kleineren Strukturen zum Modular Sportscar System (MSS) im R8 e-tron. Zwar bestand die Hauptstruktur aus stranggepressten Aluminiumprofilen und -gussteilen, doch alle Panels und Einlagen waren CFRP – inklusive eines Kofferraumeinsatzes mit Well-Crash-Strukturen, der das Heckmodul fünfmal so viel Energie absorbieren ließ wie der Metallrahmen.
Das Rückgrat des MSS ist die Heckwand, die sich von einem ersten Konzept 2011 zum aktuell für den nicht-elektrischen R8 von SGL Technologies (ehemals BENTELER-SGL, Ort im Innkreis, Österreich) gefertigten Modul entwickelte. Doch Audi plante bereits den nächsten Schritt: Iteration der Heckwand für den höhervolumigen A8 Luxuslimousine, mit Voith Composites als Fertigungspartner.
Voith Composites: Vom Papierwalzen zum Automobilzulieferer
Voith Composites ist eine 10-jährige Tochter der multinationalen Voith GmbH & Co. KGaA (gegründet 1867). Der Konzern beschäftigt 19.000 Mitarbeiter, erzielt 4,2 Mrd. € Umsatz (ca. 5,2 Mrd. US$) und liefert Fertigungsanlagen und -technologien über vier Divisionen: Voith Digital Solutions, Voith Hydro, Voith Paper und Voith Turbo. Voith Composites entwickelte sich von der CFRP-Walzenproduktion für die Papierherstellung zum Hersteller von Automobil- und Industrie-CFRP-Antriebswellen/Kardanwellen und Flachlaminaten.
2011 begann Voith Composites die Arbeit an einer hochautomatisierten CFRP-Prozesskette für die A8-Heckwand. Kern war der Voith Roving Applicator (VRA), der in einer Linie 35K-Carbonfaser-Tow von Zoltek (St. Louis, MO, USA) zu bindermitteltem unidirektionalem (UD) Tape spreizt, welches dann geschnitten und gestapelt zu einem tailored Blank wird. Der VRA erhielt 2017 den JEC Innovation Award. Er schuf auch eine robuste Basis für nachfolgende Preforming- und Formprozesse. 2018 gewannen Voith Composites und Audi bei JEC World die Auto-Kategorie für die vollendete VRA-basierte digitale 4.0-Produktionslinie zur Fertigung des A8-Heckwandmoduls. Mit Harzlieferant Dow Automotive (Auburn Hills, MI, USA) und Zoltek entwickelten diese Partner nicht nur Materialien, Prozesse und integrierte Inline-Inspektionssysteme für hochleistungsfähige CFRP-Serienfertigung, sondern auch die komplette Suite an CAD/CAM- und Simulationswerkzeugen, die bereits für zukünftige Bauteile angewendet werden.
Effizienzgetriebene Designentwicklung
„Wir begannen früh mit Audi“, sagt Dr. Jaromir Ufer, Leiter Business Development bei Voith Composites. Erste Priorität war die Entwicklung des neuen A8-Heckwand-Designs, das vorgab, wie das Bauteil gefertigt werden sollte.
„Bei der Engineering-Arbeit für diese Produktion fanden wir keine Standard-Softwareprodukte, die alles boten, was wir brauchten“, erklärt Ufer. „Also brachten wir Designtools wie ABAQUS zusammen, entwickelten aber eigene Materialkarten und Simulationsmethoden.“ Audi hatte bereits reduziertes BIW-Gewicht und erhöhte Torsionssteifigkeit als Schlüsselfaktoren für das R8-Heckwand-Design identifiziert. Für das A8-Modul wurde ein integrales Design vorgeschlagen, das die Mehrkomponenten-MSS-Montage auf ein einziges, geformtes CFRP-Panel mit wenigen geklebten und genieteten Anbauteilen reduziert. Dieses Design trieb die Entwicklung eines hochanisotropen Laminats mit lokalisierten Lastpfaden voran, das dem fertigen Bauteil 33 % der Torsionssteifigkeit des Fahrgastzellen-Moduls bei 50 % Gewicht gegenüber einer Montage aus drei bis fünf geschweißten Aluminiumteilen ermöglicht.
„Der Composite-Preform für das A8-Heckwand-Panel variiert von einer Basis von 6 Lagen bis zu 19 Lagen dort, wo lokale Verstärkung hinzukommt – beispielsweise bei Ausnehmungen oder Punktlasten wie Kindersitzbefestigungen“, erläutert Ufer.
Voith Roving Applicator (VRA)
Ufer betont, dass Designentwicklung und VRA parallel voranschritten. „Nur durch die Designfreiheit, die der VRA bietet, war die Performance der neuen A8-Heckwand möglich.“ Wichtig war auch Zolteks 7-Jahres-Preisbindung für das Programm.
Der VRA-Prozess beginnt mit einem Creel von Zolteks PX 35 Carbonfaser. Mehrere Spulen 50K Tow werden in jede VRA-Linie eingespeist und zu 50-mm-breiten Tapes gespreizt. Anschließend wird ein epoxidbasierter Binder aufgetragen, der später mit dem Dow VORAFORCE Snap-Cure-Epoxid-Matrixharz während des RTM des Composite-Bauteils reagiert. Eine kleine Menge Infrarot (IR)-Wärme wird appliziert, um den Binder soweit zu schmelzen, dass das Tape durch nachfolgende Konsolidierungs-, Schneid- und Stapelprozesse zusammenhält (Schritt 1).
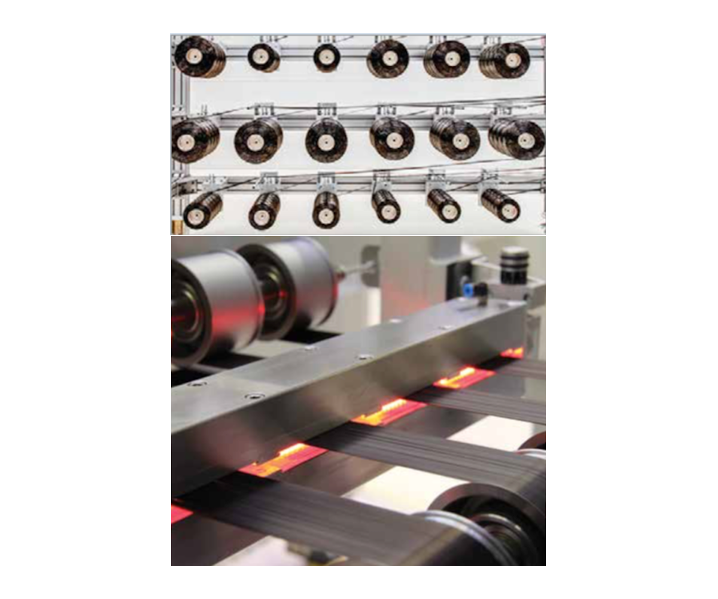
Schritt 1: Zoltek 50K Carbonfaser-Tow wird in den Voith Roving Applicator (VRA) eingespeist, zuerst gespreizt, dann mit epoxidbasiertem Binder beschichtet und danach IR-beheizt, um den Binder teilweise zu schmelzen.
„Dies ist ein kontinuierlicher, vollautomatisierter Prozess“, sagt Ufer. „Muss die Linie aus irgendeinem Grund stoppen, reagiert die Anlage automatisch. Beispielsweise wird der IR-Heizer sofort abgeschaltet und zurückgefahren, um Überhitzungsschäden am Tape zu vermeiden. Es gibt hunderte solcher Details in der Ausrüstung und die digitale Steuerung, die diese Technologie ermöglicht.“
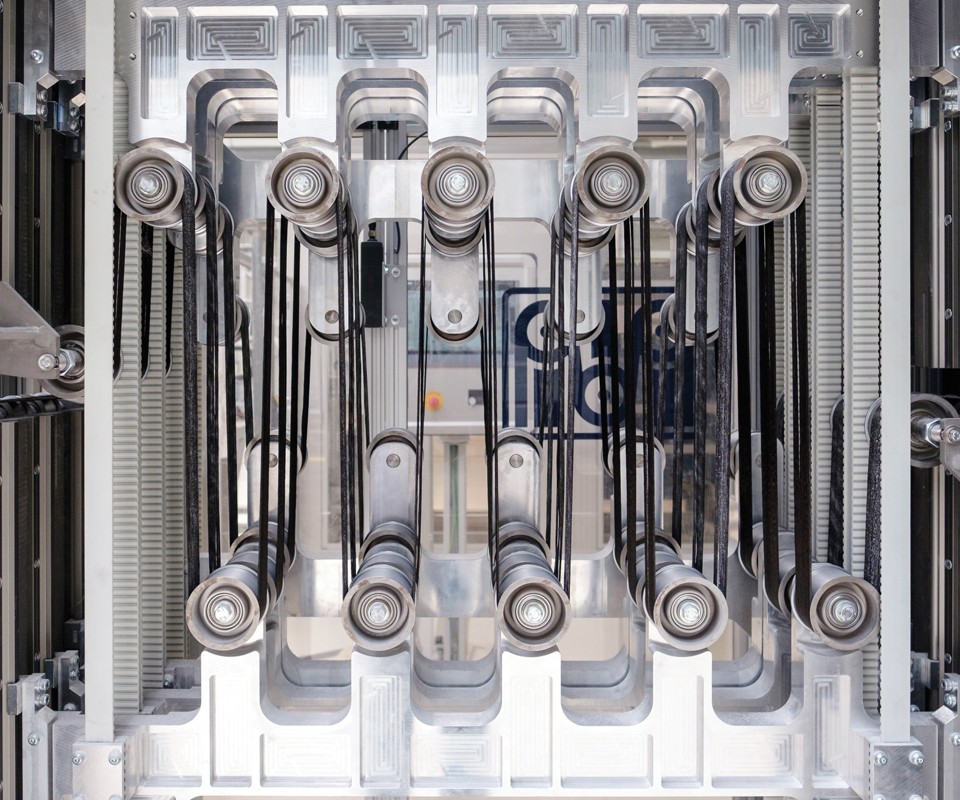
Schritt 2: Das Spread-Tow-Tape wird dann konsolidiert, während es unter Spannung durch mehrere Walzen läuft.
Nach Binderauftrag erfolgt die Tape-Konsolidierung durch Durchlauf mehrerer Walzen unter Spannung (Schritt 2). Ufer erklärt, dies baue auch einen Puffer für die Linie auf. „Wir haben eine Einheit, die den kontinuierlichen Ziehfluss der Faser unterbricht und einen Übergang zum Takformat des Tape-Schneide- und Platziermechanismus schafft.“ Dieser portalgesteuerte Mechanismus schneidet die Tapes auf maßgeschneiderte Längen und platziert sie in festgelegten Winkeln von 0–360° auf einen Drehtisch (Schritt 3). Jeder maßgeschneiderte Stapel, bestehend aus 6 bis 19 Tape-Lagen, reicht in der Dicke von 1,5 bis 3,7 mm.
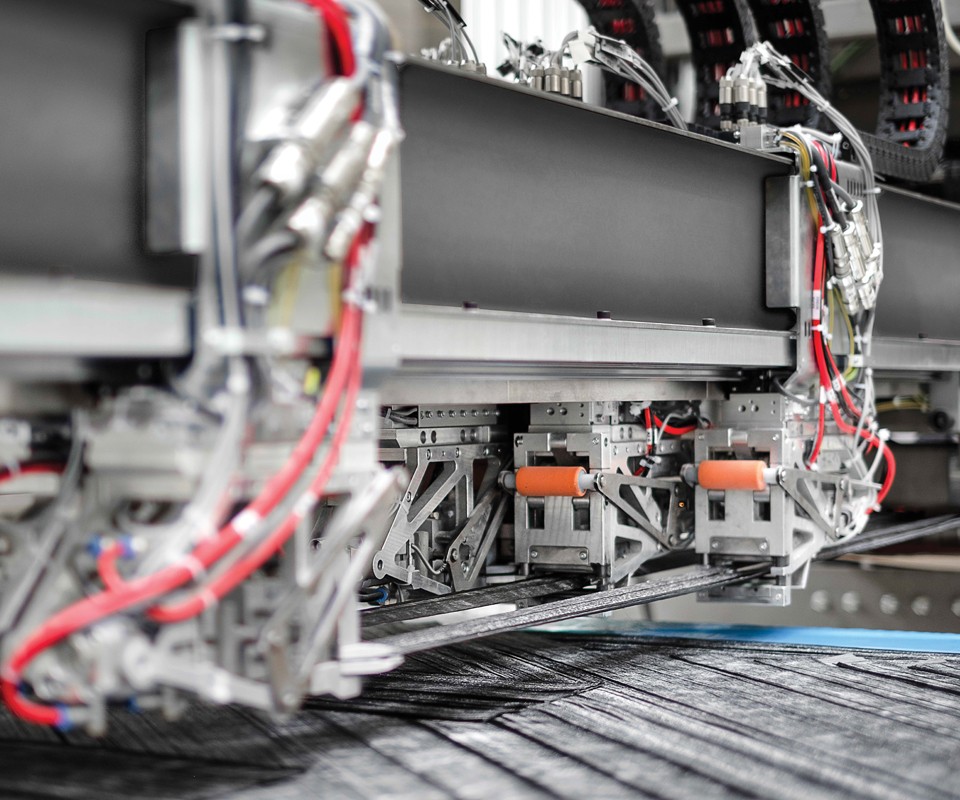
Schritt 3: Der VRA schneidet das Tape und legt bis zu vier Stücke gleichzeitig auf einen Drehtisch, wobei sowohl Tape-Länge als auch Orientierungswinkel im Laminatstapel maßgeschneidert werden (z. B. 45°/90°/30°).
Voith hat vier VRA-Linien installiert (siehe Eingangsbild), und obwohl jede bis zu vier 50-mm-breite Tapes gleichzeitig appliziert, merkt Ufer an: „Die Linien haben einen modularen Ansatz, sie könnten auch 10 oder mehr Tapes gleichzeitig applizieren. Es hängt von Bauteilgröße und Produktionsrate ab.“
Automatisierung umfasst Qualitätsinspektion. Scans von Tapes und Preforms werden mit einem Ablehnungsalgorithmus verglichen. „Das 100%-Scannen des Tapes im VRA sichert die richtige Faserverteilung für die gesamte Produktionslinie“, erklärt Ufer. „Wir nutzen auch Thermografie und Lasersensoren, um Preforms an definierten Bereichen zu prüfen.“ Der VRA kann auf erkannte Probleme reagieren. „Ist ein Tape nicht korrekt“, so Ufer, „schneidet der VRA den defekten Abschnitt aus und produziert einen Ersatz.“ Ein QR-Code auf dem fertigen Preform ermöglicht Rückverfolgbarkeit (QR-Codes werden RFID-Tags vorgezogen, da sie den Harzinjektionsprozess angeblich besser überstehen).
Formen, Pressen und Montieren
Der 2D-Stapel verlässt den VRA und wird in den Form-, Press- und Montagebereich der Produktionslinie geschoben. Die erste Presse, geliefert von Composites-Automationsspezialist FILL (Gurten, Österreich), nutzt Wärme und Druck, um den 2D-Tape-Stapel in ein 3D-Preform zu formen (Schritt 4). Ufer erklärt, dass die Presse den Druck anpassen kann, da das Preform in Dicke und Form variiert, während es im Formwerkzeug geklemmt wird. ALPEX Technologies (Mils bei Hall, Österreich) fertigte die passgenauen RTM-Stahlwerkzeuge basierend auf einem Voith-Design. „Wir entwickelten Werkzeug und Pressprozess virtuell“, sagt Ufer. „Obwohl kein physischer Testlauf nötig war, validierten und verifizierten wir die Simulationsmodelle an anderen Formen und Bauteilen vor der Bearbeitung der A8-Heckwand-Produktionswerkzeuge. Diese Simulierung des Formprozesses lief direkt in die echte Produktion und beschleunigte die Optimierung.“
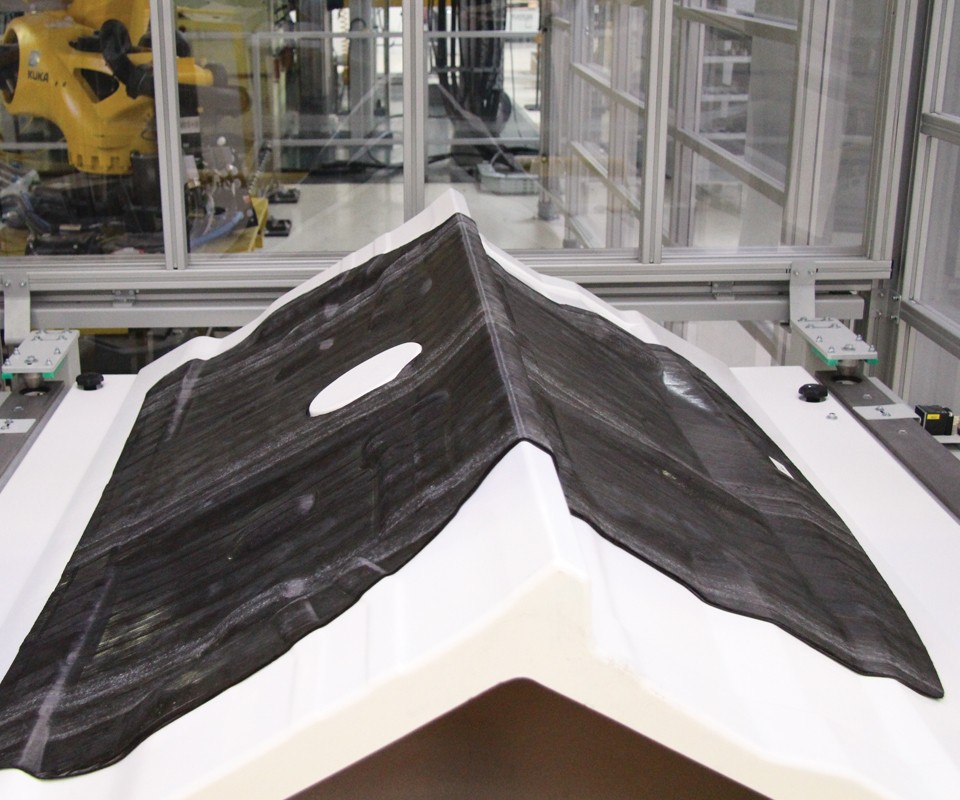
Schritt 4: Der Tape-Stapel wird in eine Presse geschoben, wo er in die finale 3D-Bauteilform gebracht wird.
Die Presse hält wenige Sekunden, um den Pulverbinder zu reagieren und die Form zu fixieren, was ein stabiles Preform ergibt, das Faserauswaschung während der Harzinjektion widersteht. „Die Binderpartikel halten die Fasern auch für verbesserten Harzfluss beim RTM auseinander“, merkt Ufer an. „Das hilft, da keine Nähte im Preform den Harzfluss unterstützen – diese Binderpartikel wirken als Mikro-Flow-Kanäle.“
Das geformte Preform wird per Roboter in eine EiMa Maschinenbau GmbH (Frickenhausen, Deutschland) CNC-Zelle transferiert, wo ein Ultraschallmesser den äußeren Endkontur zuschnitzt. Es wird dann robotisch in eine RTM-Presse (Schritt 5) von ENGEL (Schwertberg, Österreich) gelegt. Alle Roboter der Linie stammen von KUKA Robotics (Augsburg, Deutschland).
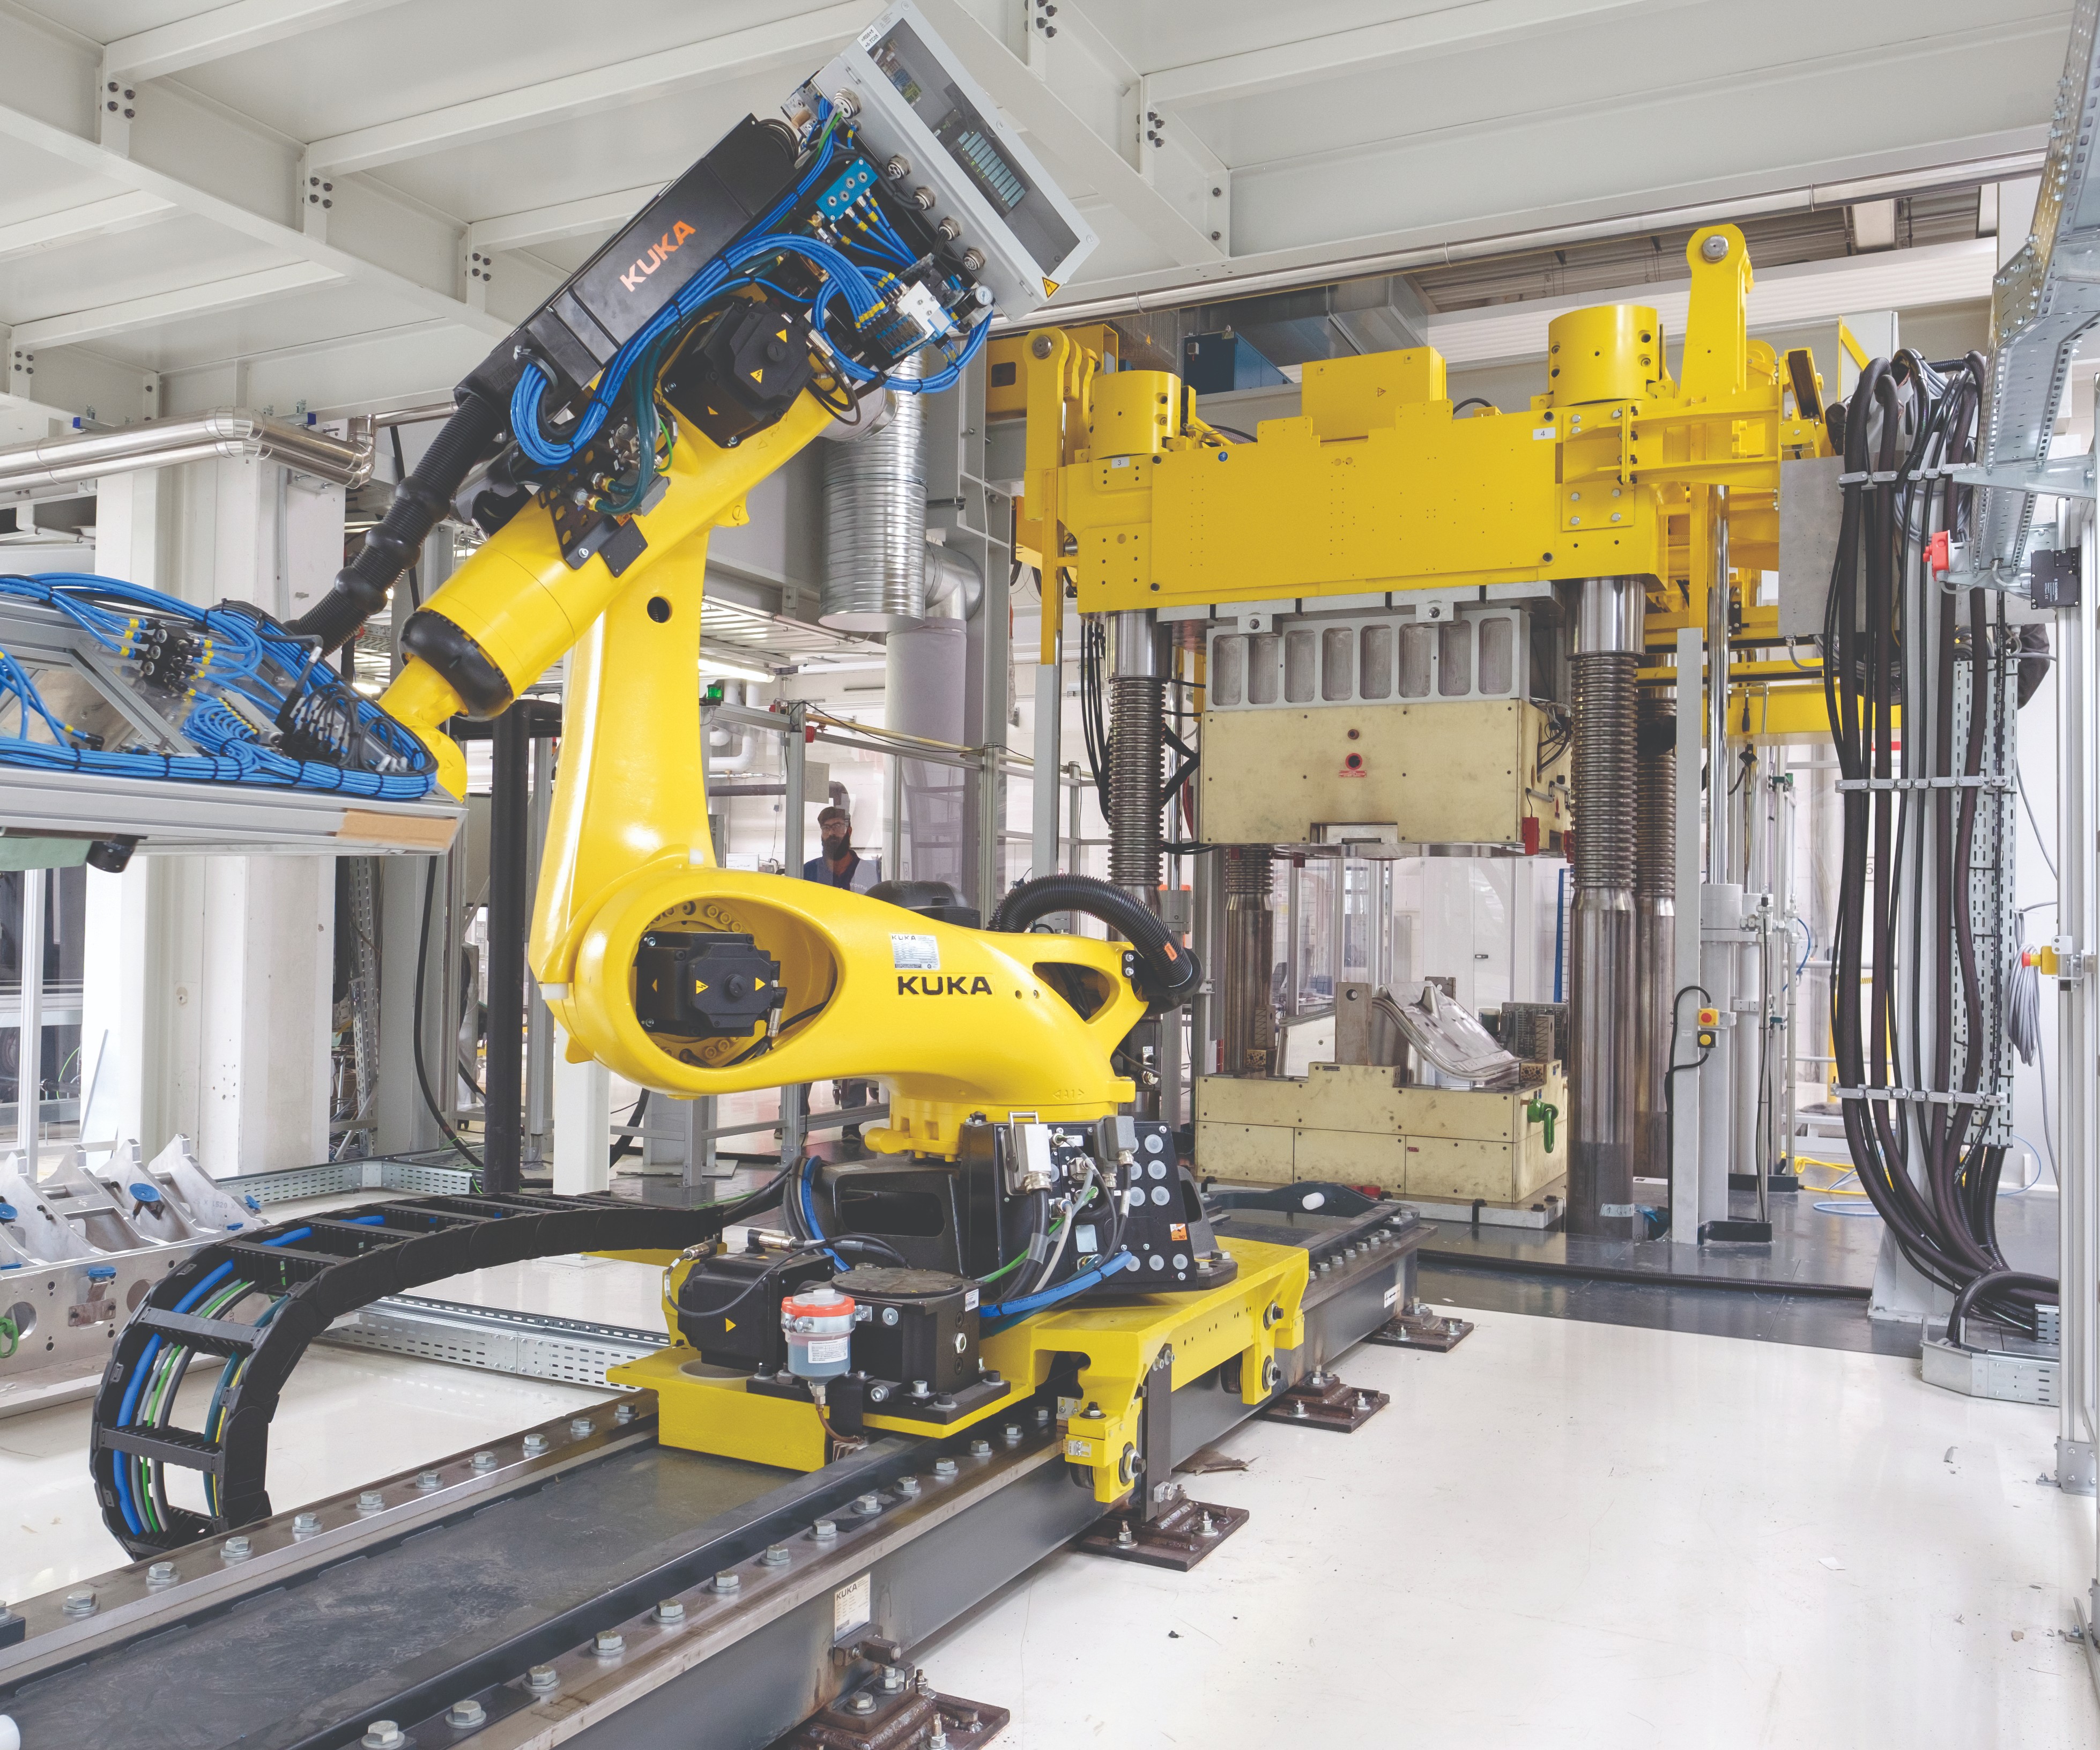
Schritt 5: Das geformte Preform wird in eine 350-kN-Presse gelegt und per Ultra-RTM geformt.
Der RTM-Prozess für die A8-Heckwand ist derselbe, der am Audi Lightweight Center für die vorherige R8-Heckwand entwickelt wurde – genannt Ultra-RTM. Er ermöglicht das Formen großer Bauteile mit schneller Injektion, aber niedrigem Druck. Im Gegensatz zu typischen 140 bar bei HP-RTM beträgt der In-Mold-Harzinjektionsdruck beim Ultra-RTM der A8-Heckwand < 15 bar, sogar weniger als beim R8. Statt 2.500 kN Presskraft werden nur 350 kN benötigt. Daher kann eine kleinere, günstigere Presse für hochwertige, hochfaservolumige Teile eingesetzt werden.
Das VORAFORCE 5300 Epoxidharz, ein Dreikomponentensystem mit Trennmittel, härtet in 90–120 Sekunden bei 120 °C aus und hat eine Verarbeitungsviskosität von 20 cPs. Für die A8-Heckwand wird ein 1,3-kg-Harzschuss in das Preform injiziert, gefolgt von 120 Sekunden Aushärtung.
Das ausgehärtete Bauteil wird robotisch entformt und in eine geschlossene CNC-Fräsmaschine für die Bearbeitung von Ausnehmungen geladen. Anschließend wird das gefräste Bauteil in eine automatisierte Waschmaschine zur Reinigung von CFRP-Staub gegeben.
Das gewaschene Heckwand-Modul gelangt in eine Montagezelle mit zwei Robotern. Der erste Roboter platziert das geformte Teil in eine automatisierte Nietmaschine, die die aufgebrachte Kraft beim Nietprozess dokumentiert. Dies ist Teil der in den Gesamtprozess eingebauten Fertigungsintelligenz und wird dem digitalen Verarbeitungsdatensatz jedes Bauteils (digitaler Faden) hinzugefügt. Das Teil wird dann in den Klebebereich bewegt und ein zweiter Roboter bereitet Bereiche fürs Kleben vor, mittels automatisiertem Lösemittelwisch. Derselbe Roboter appliziert dann den schnellhärtenden, zweikomponentigen Dow BETAFORCE 9050M Polyurethan-Strukturklebstoff (Schritt 6), der mit dem Dreikomponenten-Epoxid kompatibel ist. Das Teil wird kurz in einem Ofen für den Klebeaushärtzyklus erhitzt.
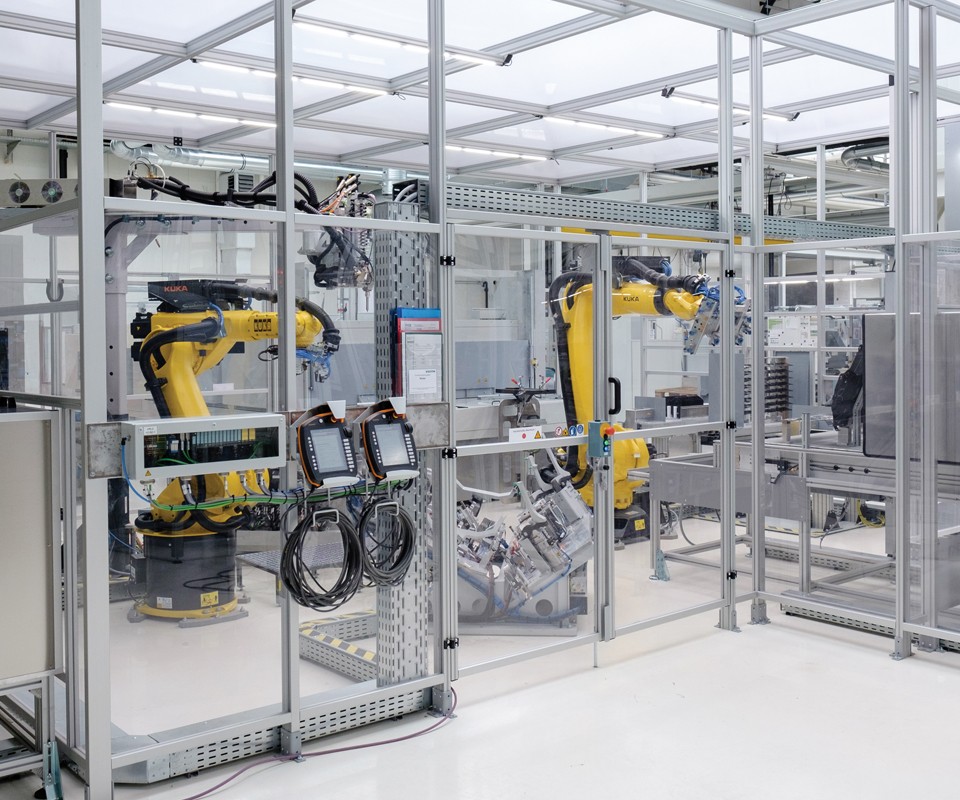
Schritt 6: BETAFORCE Polyurethanklebstoff wird robotisch für geklebte Anbauteile aufgebracht und in kurzem Ofenzyklus ausgehärtet.
Diese Produktionslinie hält einen 5-Minuten-Zyklus für das fertige Bauteil ein; der aktuelle Bedarf kann in ein oder zwei 8-Stunden-Schichten gedeckt werden. Ein 3D-Laserscanner prüft periodisch die 3D-Form und Maße des Bauteils. Fertige Teile werden für den Versand zur A8-Endmontagelinie in Neckarsulm, Deutschland (ca. 3 Stunden per Straße) vorbereitet (Schritt 7).
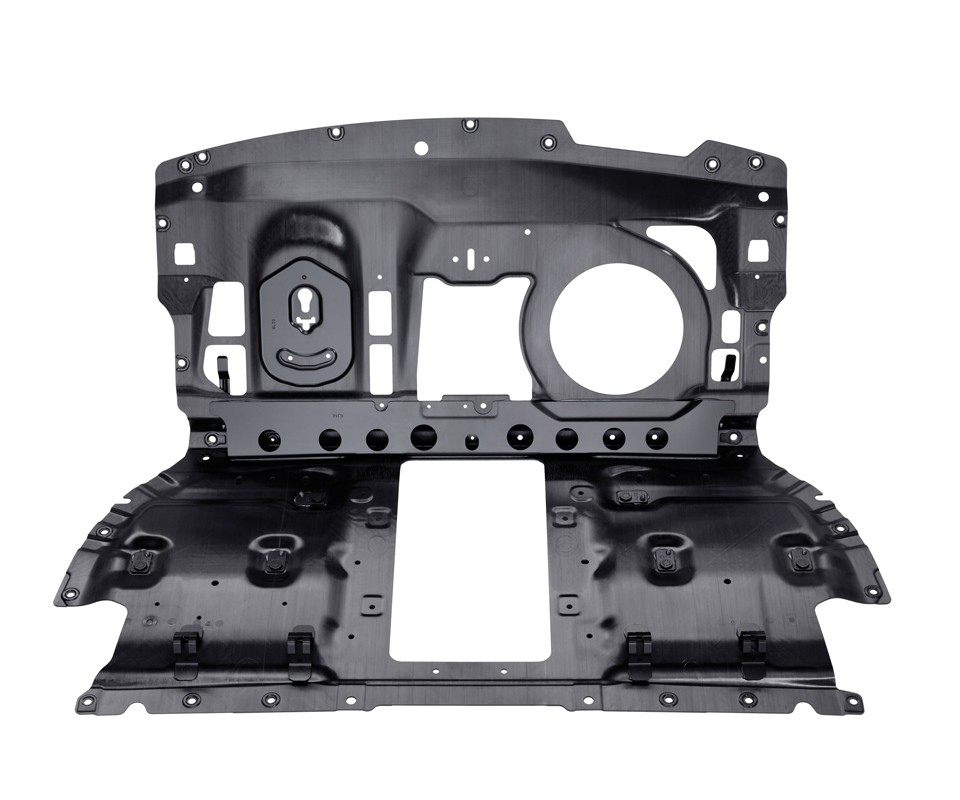
Schritt 7: Das fertige Bauteil wird für den Versand zur Audi A8 Endmontagelinie vorbereitet.
Direct Fiber Placement = zukünftige Flexibilität
Angesichts der getätigten Investitionen ist es überraschend, dass Voith Composites diesen Auftrag nicht sicher hatte, sondern nach Abschluss der Entwicklung an einem wettbewerbieterischen Bieterverfahren teilnahm und gewann. „Wir konnten den von Audi definierten Zielbauteilpreis sowie Qualitäts- und Leistungsanforderungen erfüllen“, sagt Ufer. Keine kleine Leistung, angesichts mehrerer Mitbewerber.
Voith Composites hat mehrere Prozessaspekte patentiert. „Der VRA hat Industrialisierung durch Direct Fiber Placement (DFP) von Tapes demonstriert, was Ausschuss und Materialverbrauch durch hochoptimierten Lagenaufbau reduziert“, sagt Ufer. Auch werden die kosteneffizientesten Materialien genutzt – unbehandelter Heavy-Tow-Faser und Pulverbinder. Der zweite Prozessgeneration ersetzt Pulverbinder durch direkte Harzapplikation, was weitere Prozessschritte eliminiert. Weitere DFP-Prozesse wurden entwickelt: Voith Longfiber Preformer und Voith Prepreg Winding.
„Wir setzen neue Standards für Carbonfaser-Bauteile in der automobilen Großserienfertigung“, sagt Voith Composites Geschäftsführer Dr. Lars Herbeck. „Die von uns etablierte Smart Factory hebt die automatisierte CFRP-Bauteilfertigung auf ein neues Niveau an Effizienz und Flexibilität – einschließlich fast beliebiger Formen und Losgrößen bis hin zu Einzelstücken.“ Genau dahin bewegt sich die Industrie.
Harz
- Warum PEEK als führender Hochleistungspolymer gilt
- Kohlefaserverstärkter Kunststoff (CFK): Festigkeit, Gewichtsersparnis und neue Anwendungen
- K 2019: Materialinnovation – Wie KI, Recycling und Biobasierte Kunststoffe die Zukunft formen
- Arkema startet Start-up Connect Programm
- Polykemi investiert 12 Mio. $ in US-Compounding-Anlage – größte Einzelinvestition der Firmengeschichte
- Polykemi Group erweitert globalen Fußabdruck mit neuen Compounding-Anlagen in Nordamerika und China
- Tenax PPS Kohlefaser TPUD – Hochleistungs-, kostengünstiges unidirektionales Tape
- Schlüsselherausforderungen beim laserunterstützten Bandwickeln von Thermoplast-Composites
- Zolteks Split-Tow-Carbonfaser steigert SMC-Performance
- Fortschrittliches CFK-Modul reduziert Raketengewicht, steigert Startereffizienz