



Layer Shifting / Schichtversatz beim 3D-Druck beheben: Umfassender Leitfaden
Einleitung
Unabhängig vom Druckermodell: Jeder 3D-Druck-Nutzer kennt das Problem – Schichtversatz (Layer Shifting). Dieser Artikel analysiert Ursachen und Lösungen.
Meist mechanischer Natur. Behebbar und vermeidbar durch einfache Justagen und gute Wartung.
Schichtversatz erkennen
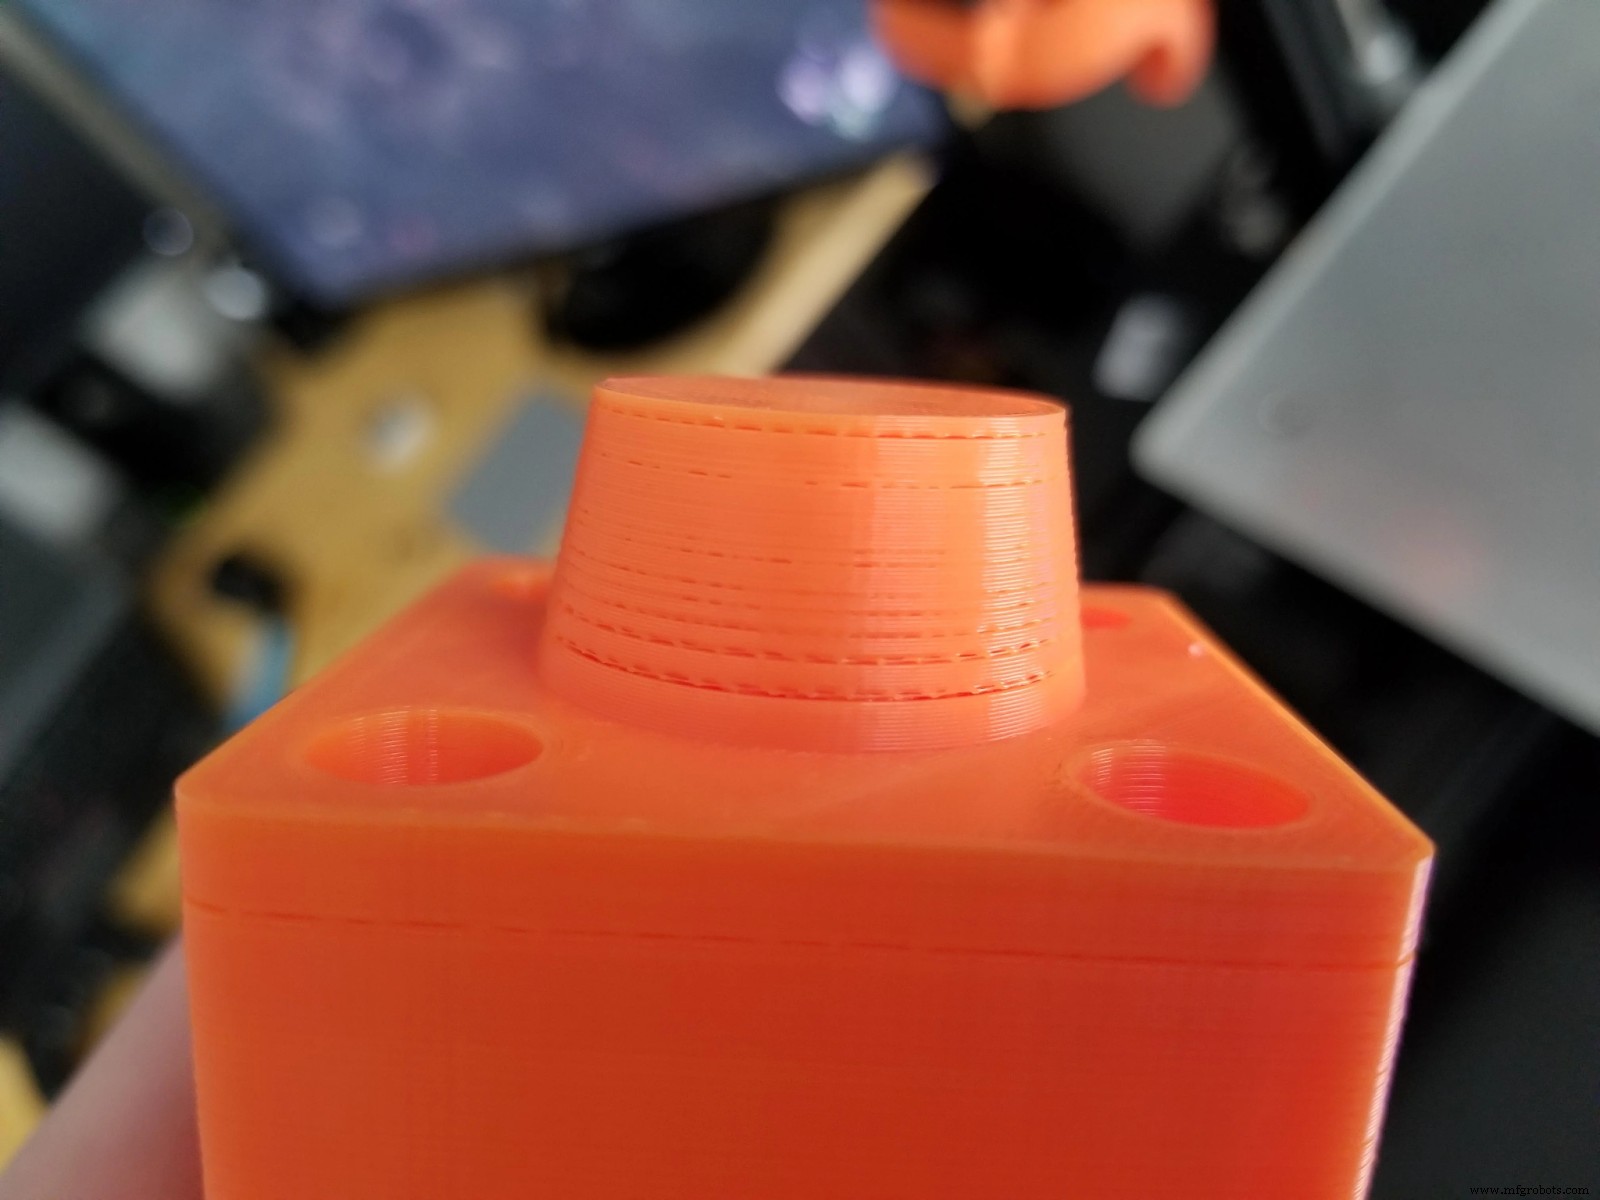
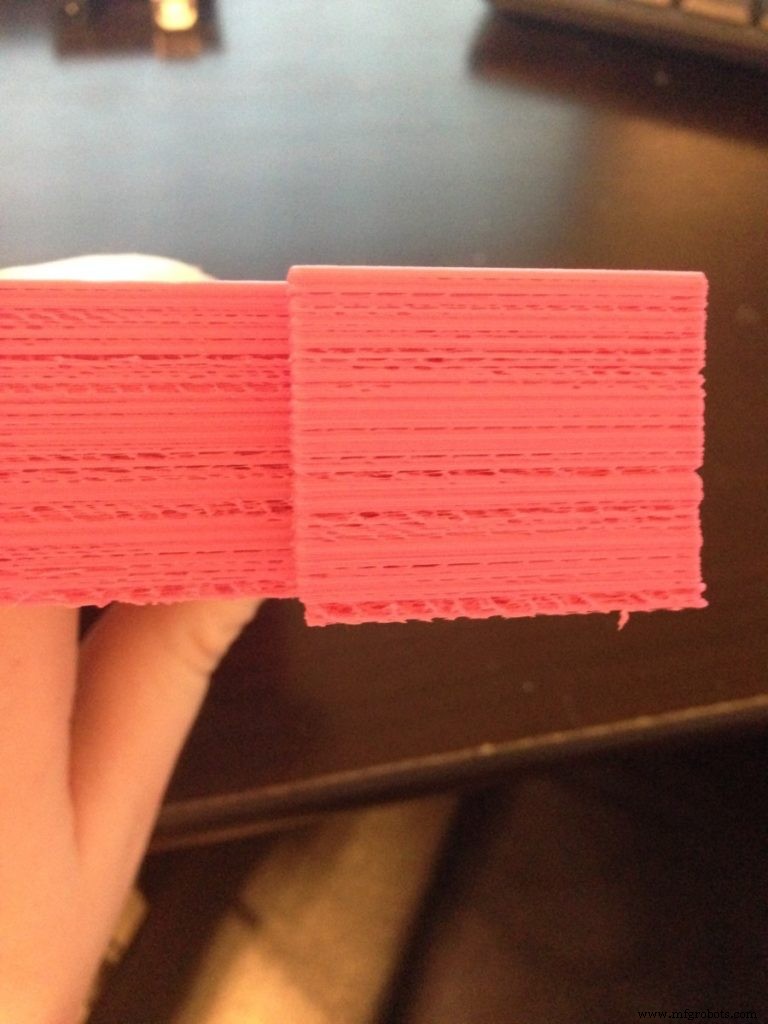
Fehlende/irreguläre Schichten, spärlicher Materialfluss → Teile sehen schlecht aus, sind brüchig.
Ursachen & Lösungen
Viele Faktoren möglich. Allgemein: mechanische Probleme. Lösungen von allgemein nach spezifisch.
1. Mechanische Wartung – der wichtigste Schritt
Regelmäßige Wartung verhindert Probleme & verlängert Lebensdauer. Vibrationen lockern Schrauben, Schmierung trocknet aus, Teile verschleißen.
Alle Schrauben & Muttern anziehen
Vibrationen lösen Verbindungen. Lose Schrauben → Achsversatz, Riemenlockerung.
Vorgehensweise
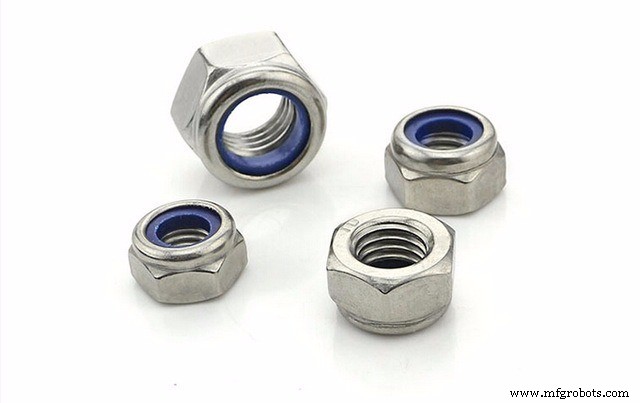
Inbusschlüssel & Gabelschlüssel/Zange (Mutterngröße). Alle Schrauben prüfen & anziehen. Durchgangsschrauben: Mutter kontern. Tipp: Selbstsichernde Muttern (Nyloneinsatz) verhindern vibrationsbedingtes Lösen.
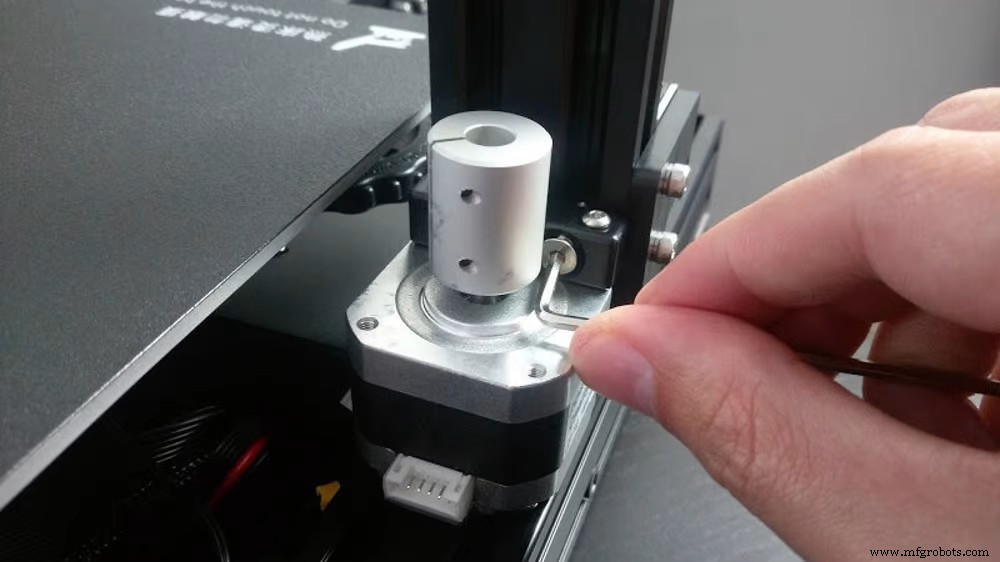
Riemenspannung prüfen: Spannschrauben lösen, Riemen von Hand straffziehen, Schrauben wieder anziehen.
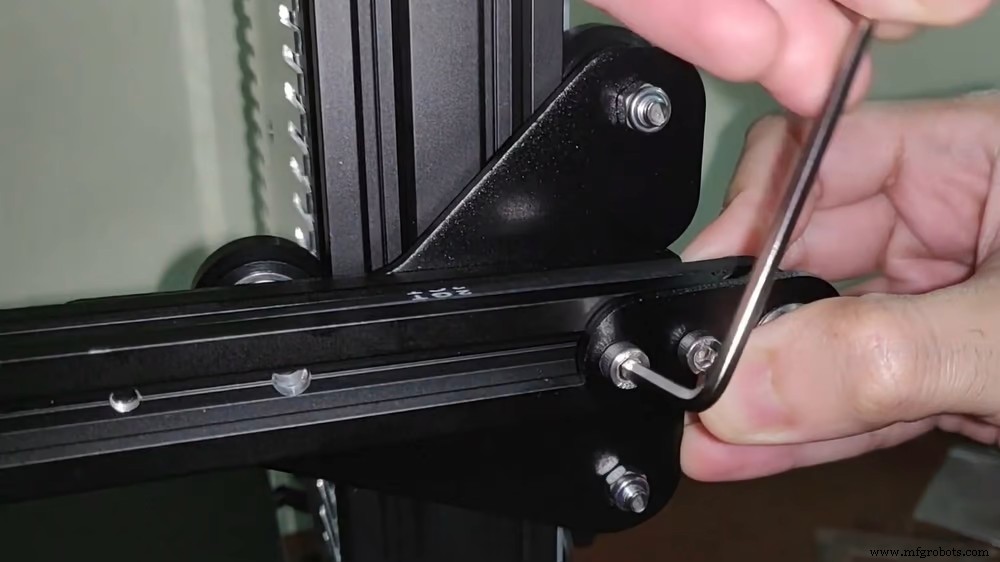
Bei Ender & Co.: Exzenter-Muttern der Laufrollen mit Gabelschlüssel justieren (kein Spiel, aber leichtgängig).
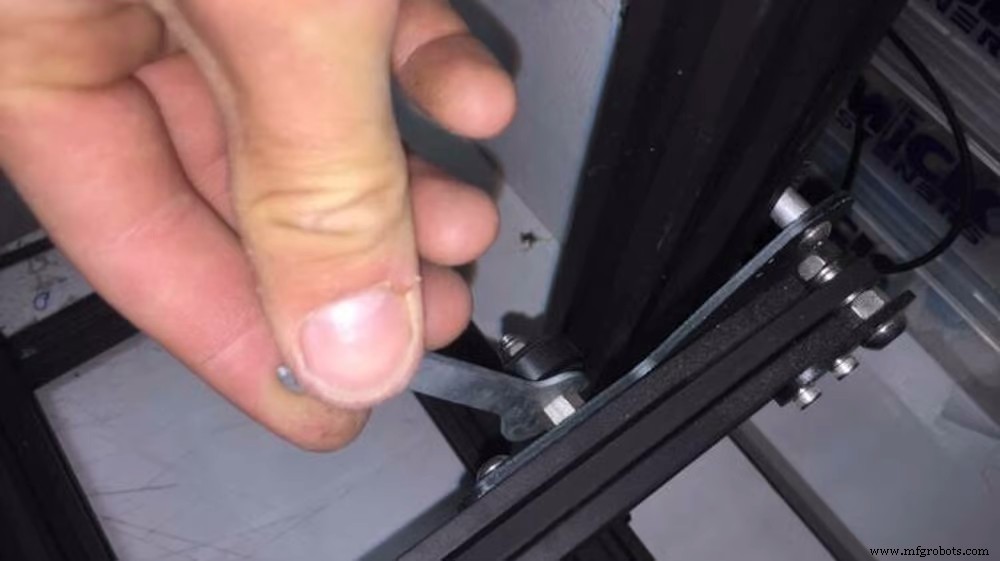
Stangen & Führungen auf Flucht prüfen
Bei Dual-Z-Motoren: Beide Spindeln gleich hoch einstellen (Lineal messen, nachjustieren). Bei Ender durch Rahmenkonstruktion seltener Problem.
Düse verstopft? (Unterextrusion)
Teilverstopfung → unregelmäßiger Flow → Schichten mit zu wenig Material. Ursachen:
- Fremdpartikel im Filament
- Falsche Retractions-Einstellungen (Heat Creep)
- Reste exotischer Filamente (Carbon, Wood) die neues Material nicht rausspült
- Verbrannte Filamentreste
Alles lagert sich an Düsenwänden ab → Flow reduziert (Unterextrusion).
Qualitätsfilament (keine Fremdkörper, konstanter Durchmesser) beugt vor. Billigfilament: Durchmesserabweichungen → Verstopfung (zu dick) oder schlechter Flow (zu dünn).
Düse reinigen – Nadelmethode
- Hotend auf Filament-Temperatur heizen (PLA: 210–230 °C).
- Nadel (Düsendurchmesser, oft im Lieferumfang) einstechen, hin-/herbewegen.
- Nadel raus, Filament manuell durchdrücken.
Cold Pull / Atomic Method (falls Nadel versagt)
- Hotend auf Arbeitstemperatur heizen, Filament entfernen.
- PLA einlegen, etwas extrudieren.
- Auf ~90 °C abkühlen lassen.
- Filament ruckartig herausziehen.
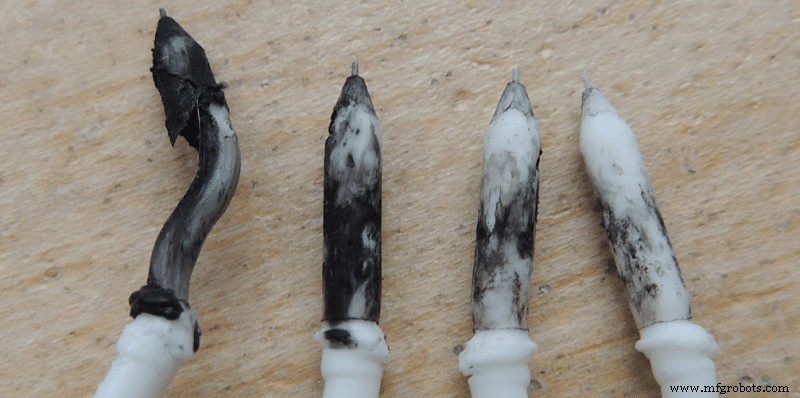
Wiederholen bis Spitze sauber. Bild zeigt abnehmende Verschmutzung.
PTFE-Schlauch (Teflon) im Hotend prüfen: Verbrennt/altert mit der Zeit → Verstopfung. Tauschen, bündig in Düse einpassen.
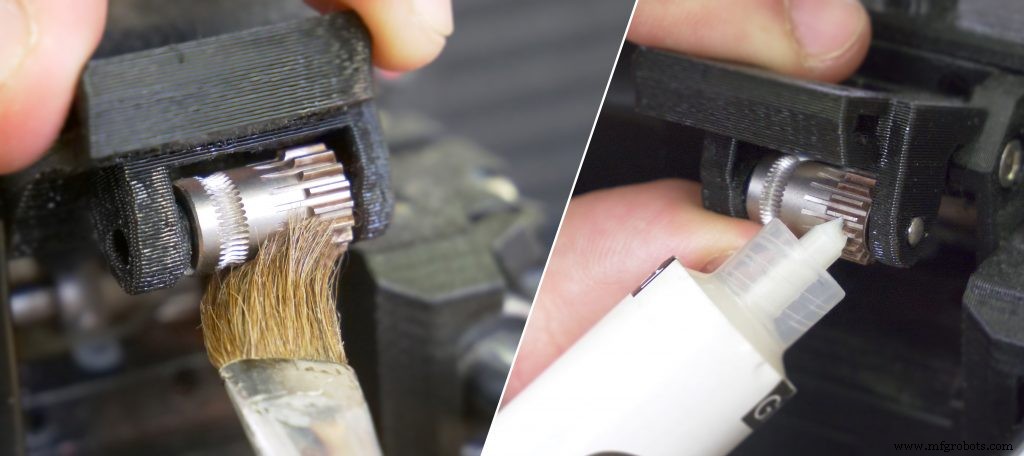
Extruder-Zahnrad: Filamentabrieb (Staub) mit Bürste entfernen.
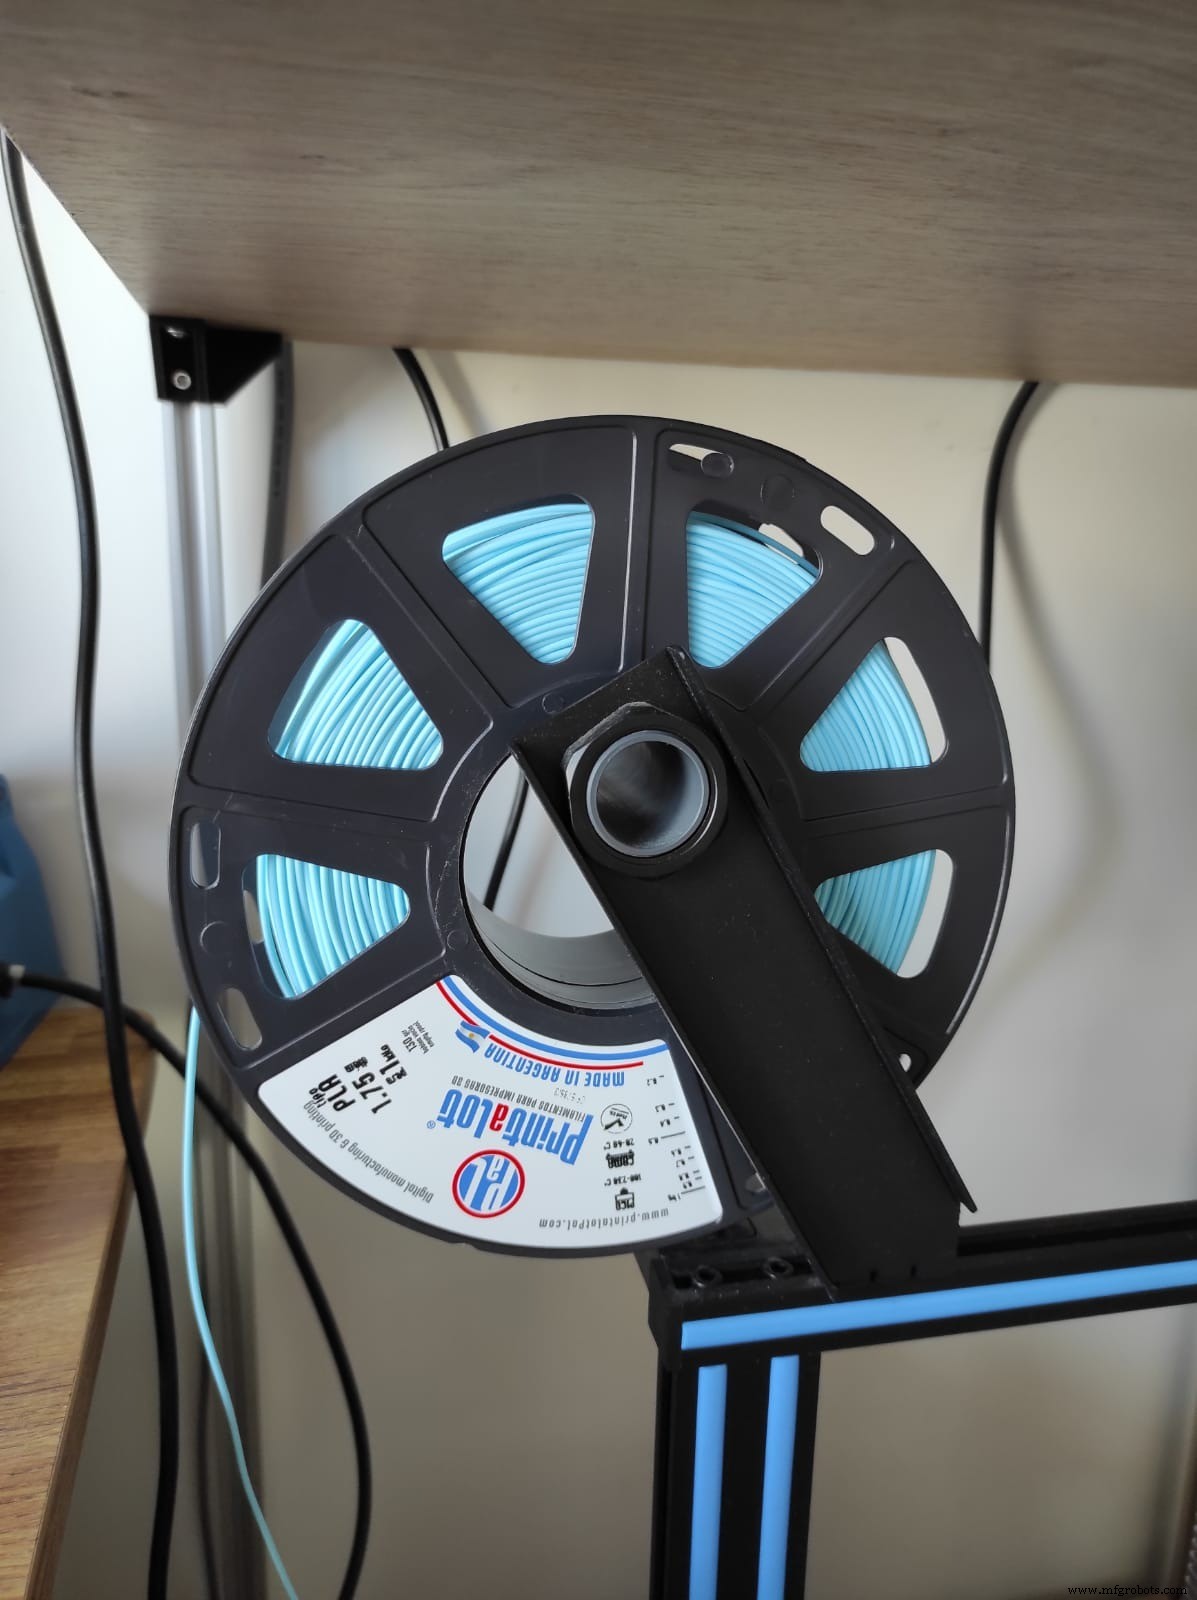
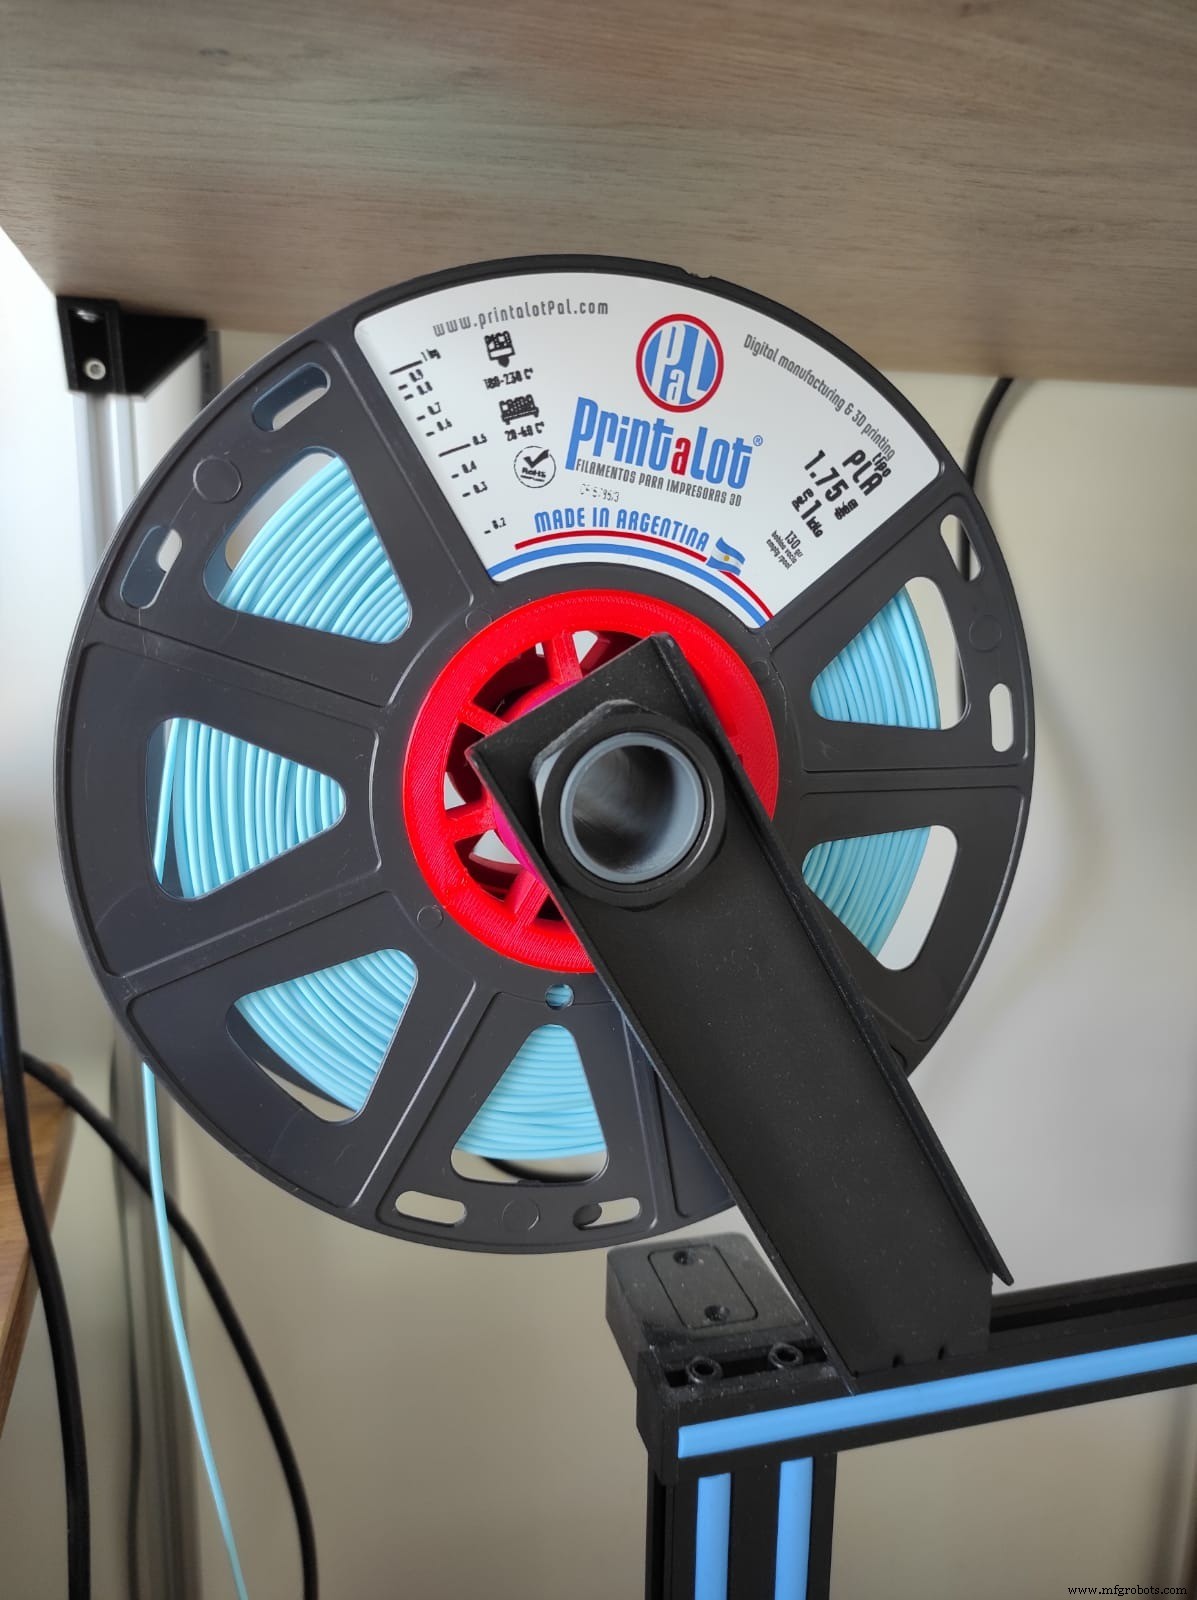
Filamentspulen-Halterung: Lochmittelpunkt oft größer als Drucker-Halter → Extruder zieht am Filament → Misfeed. Adapter drucken (zentrierte Führung).
Bewegliche Teile schmieren
Glatte Stangen & Linearlager: Altfett mit Isopropanol entfernen, PTFE (Teflon)-Fett auftragen. Kein WD-40! Trocknet schnell, erhöht Reibung, beschädigt Lager. Auch Z-Spindeln & Lager schmieren.
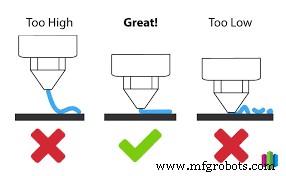
Bett nivellieren (Leveling)
Grundvoraussetzung. Manuell (Federschrauben an Bettecken) oder automatisch (Sensoren). Sensoren korrigieren Unebenheiten, die manuell nicht machbar sind (große Betten >250×250 mm, Werksfehler).
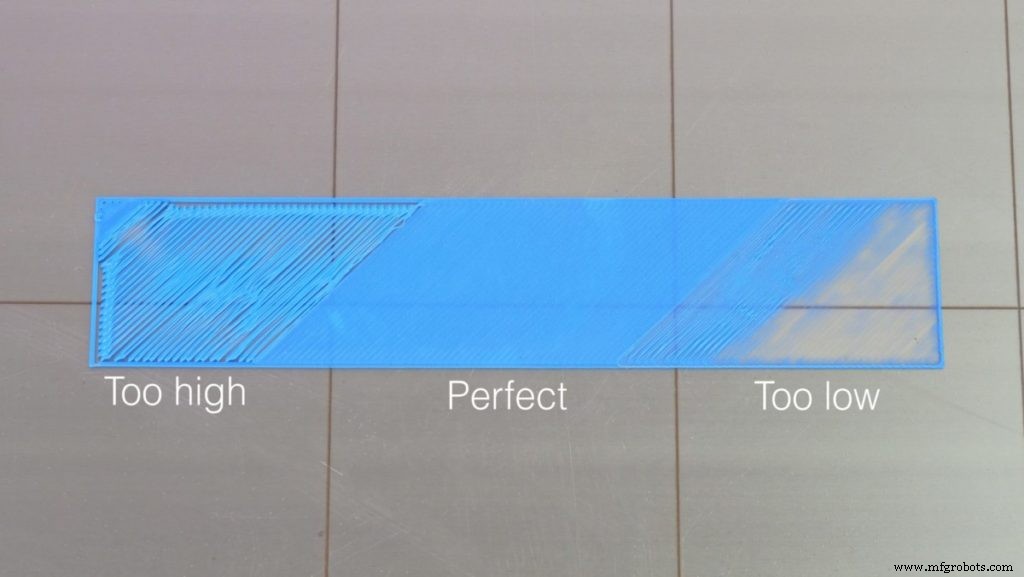
Manuelles Leveln mit Papier
- Alle Achsen homen
- Motoren deaktivieren (X/Y frei beweglich)
- Druckkopf in Ecke, Papier zwischen Düse & Bett
- Eckschraube drehen bis leichter Widerstand am Papier spürbar
- Alle 4 Ecken wiederholen
- Zufällige Punkte prüfen
Testdruck: Kreise/Quadrate an verschiedenen Bettpositionen (z. B. „Ender 3 Level Test“ auf Thingiverse).
2. Slicer-Einstellungen
Slicer zerlegt Modell in Schichten per User-Parameter → G-Code. Folgende Settings können Layer Shifting beheben:
Flow Rate (Flussrate) kalibrieren
Nicht jedes Filament hat exakt 1,75 mm / identische Materialeigenschaften. Default 100 %, realistisch 90–110 %.
Kalibrierung (Extrusions-Test)
- Hotend auf Arbeitstemperatur
- 110 mm (4,33 in) ab Düse markieren
- 100 mm (3,93 in) extrudieren (Display)
- Restlänge messen:
- 10 mm (0,39 in) → perfekt
- < 10 mm → ÜberExtrusion
- > 10 mm → UnterExtrusion
Formel: Neuer Flow [%] = (E-Steps [Steps/mm] × 100 mm) / (110 mm – gemessener Rest)
Alternativ: Kalibrierwürfel drucken, Kanten messen (Caliper). Guide: „Best Flowrate Calibration Method“ (Thingiverse).
Auflösung / Linienbreite (Line Width) anpassen
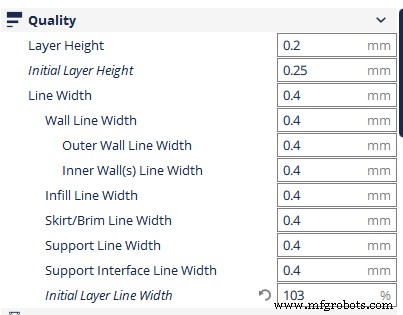
Max. Schichthöhe ≈ 80 % Düsendurchmesser (z. B. 0,4 mm Düse → max 0,32 mm). Faustregel: 20 % unter Düse (0,4 mm → 0,32 mm). Gute Haftung ohne Lücken.
Magic Numbers (Ender 3): Z-Spindelnsteigung bestimmt optimale Schichthöhen. Inkrement 0,04 mm: 0,08; 0,12; 0,16; 0,20; 0,24; 0,28 mm.
Einstellung
Parameter „Layer Height“ anpassen.
Weitere, seltene Ursachen
Verzogenes Bett (Warped Bed)
Bei Ender-Nutzern gemeldet: Egal wie genau manuell genivelliert – Bereiche ohne Haftung bleiben.
Lösung
Automatisches Nivellier-Sensor (BLTouch/CR-Touch) installieren, Kalibrierpunkte in Firmware setzen. Video-Anleitung verlinkt.
Filament vom Extruder-Zahnrad „gefressen“ (Grinded Filament)
Verstopfte Düse → Material fließt nicht → Extruder-Motor dreht durch → Zahnrad frisst Kerben in Filament → Traktionsverlust.
Oder: Andruck zu stark (Schraube/Feder) → Filament verformt.
Lösung
- Fall 1: Düse reinigen (oben beschrieben).
- Fall 2: Andruckfederschraube lockern – nur so fest, dass Filament sicher gefördert wird. Test: Extrudieren & Filament von Hand ziehen – springt Zahnrad, muss etwas fester.
3d Drucken
- Schritt-für-Schritt-Anleitung zum Austauschen der Düsen an Ihrem Stratasys 3D-Drucker
- Schritt für Schritt: Ender 3 mit WLAN verbinden für nahtloses Drucken
- Ender 3 Bett-Nivellierung reparieren: Schritt-für-Schritt-Anleitung
- Wie lange hält 1 kg 3D-Drucker-Filament? Ein praktischer Leitfaden
- Undichte 3D-Drucker-Düse reparieren: Schritt-für-Schritt-Anleitung
- Dual-Extruder-Probleme lösen: Infill-Overlap, Oozing, Prime Tower & Ooze Shield
- Ecken-Warping (Curling) verhindern: Einfache Lösungen gegen Überextrusion beim 3D-Druck
- 3D-Drucker fördert kein Filament: Schritt-für-Schritt-Fehlerbehebung
- 3D-Drucker-Schrittmotor reparieren: Schritt-für-Schritt-Anleitung
- Filament klebt an der Düse? Verhindern & Lösen – Praktischer Leitfaden