



Koordinatenmessmaschinen (KMM) behaupten sich im Zeitalter fortschrittlicher Sensorik
Mit dem Wachstum neuer Messmethoden für Metrologie, von Lasern bis Röntgen, könnte man denken, die ehrwürdige KMM könnte aus dem Blickfeld verschwinden. Nichts könnte weiter von der Wahrheit entfernt sein.
Eine ewige Wahrheit ist, dass Fertigung immer die Grenzen bei Kosten, Leistung und besonders Qualität verschieben wird. „Toleranzen werden nie lockerer, sie werden immer enger“, bemerkte Gene Hancz, Produktspezialist KMM bei Mitutoyo America Corp. (Aurora, IL).
Das ist ein Grund, warum die feststehende Koordinatenmessmaschine, oder KMM, ein unverzichtbares Werkzeug geblieben ist. Auch wenn neue Sensortechnologien in das Feld der Metrologie eingedrungen sind, bleibt die KMM eines der genauesten verfügbaren Werkzeuge. Es sind meist Varianten der grundlegenden Brücken-KMM, laut Hancz, mit einer beweglichen Brücke, die über ein auf einem Tisch befestigtes Teil fährt und einer Sonde, die auf und ab bewegt wird. Skalen in jeder Achse bestimmen die Position X, Y und Z des Punkts. Artikulierende Sonden, die unabhängig rotieren, und Drehtische bieten zusätzliche Freiheitsgrade.
Lieferanten haben auch viele Varianten der grundlegenden Idee der Brücken-KMM geschaffen, um sich entwickelnde Bedürfnisse zu erfüllen – und Kosten zu senken. Nehmen Sie zum Beispiel die Horizontalarm-KMM mit einem auskragenden Messfühler, der an einer einzelnen Stütze befestigt ist. Während vollautomatische, extrem genaue Maschinen, die immer größere Teile messen, leicht Aufmerksamkeit erregen, gibt es immer noch Platz für die bescheidene, manuell bediente KMM mit Tastauslöser, oder sogar einer harten Kugel. Ein weiterer Grund, warum die KMM relevant bleibt, ist, dass die Technologie besser wird, während der Wert steigt. „Als ich im Geschäft anfing, konnte eine kleine manuelle KMM so viel kosten wie das, was man heute in einer computergesteuerten KMM bekommt, mit doppelter Genauigkeit und doppeltem Messvolumen“, sagte Hancz.
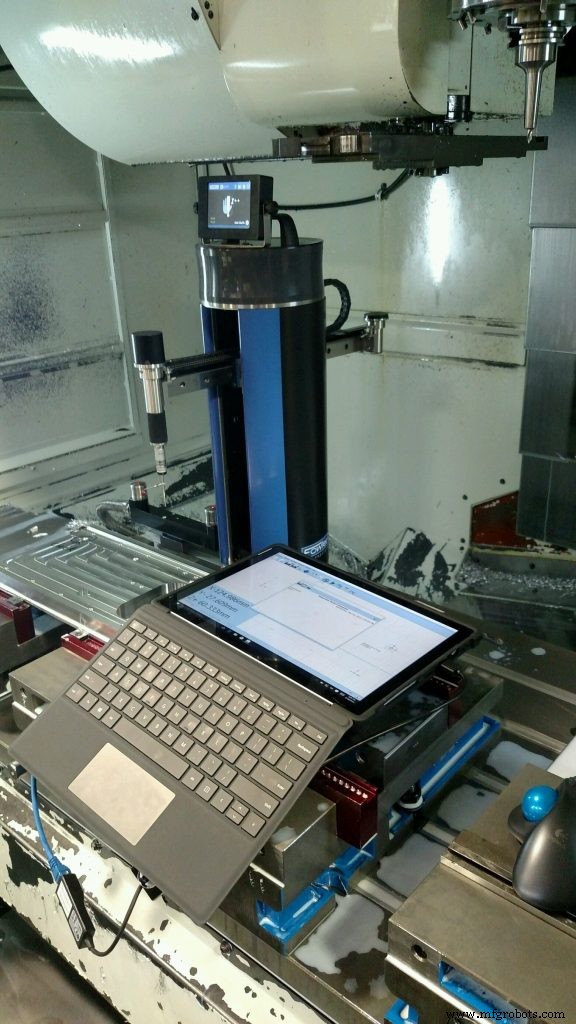
Er berichtet, dass sogar einfache manuelle KMMs beliebt bleiben, besonders bei kleineren Jobshops, die nur wenige Teile auf einmal messen müssen. „Es ist vital, das richtige Gerät für die richtige Anwendung zu kaufen. Oft fragen Leute nach der höchstmöglichen Genauigkeit, was in unserer LEGEX-Serie wäre, die fast 0,25 Mikrometer messen kann. Aber diese werden sehr teuer, sowohl in der Anschaffung der Maschinen als auch in der Unterbringung in Räumen, wo Temperatur und Feuchtigkeit streng kontrolliert sind“, erklärte er. Sie sind für wenige Anwendungen notwendig, aber nicht für sehr viele.
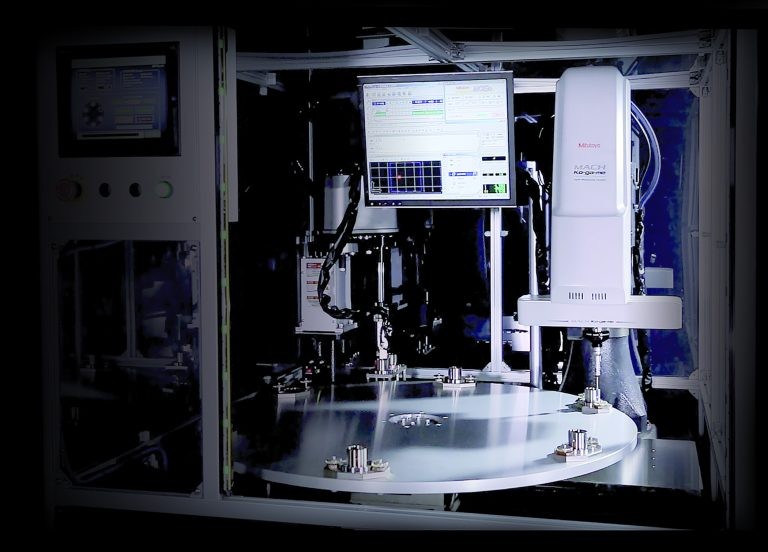
Tatsächlich glaubt er, der größte Trend im Bereich sei Near-Line- oder Inline-Qualitätsmessungen mit KMMs. Dies führte Mitutoyo zur Entwicklung seiner MACH-Linie von KMMs, die für Hochgeschwindigkeitsmessungen Inline oder Near-Line in Verbindung mit CNC-Werkzeugmaschinen konzipiert sind. Zum Beispiel ist der MACH-3A ein Horizontalarm-KMM, optimiert für Hochgeschwindigkeitsmessung langer, zylindrischer Teile wie Kurbelwellen. Der neueste ist MACH Ko-ga-me, ein Inline-KMM, das entweder standalone oder in eine Arbeitszelle integriert konfiguriert werden kann.
Wenn KMMs in die Produktion rücken, wird die Überwachung ihrer Gesundheit entscheidend. Dieser Trend spiegelt die sich entwickelnde Smart Factory wider, und Hancz verweist auf den MTConnect-Standard, den Mitutoyo unterstützt. „Meiner Meinung nach ist es ein fundamentaler Technologiestandard für die Zukunft von Inline- oder Near-Line-Maschinenüberwachung“, sagte er.
Wachstum und Skillset
„Es gibt immer noch viel Wachstum im KMM-Markt“, stimmte Angus Taylor, Präsident von Hexagon Manufacturing Intelligence (North Kingstown, RI), zu. Er bestätigte, dass wachsende Qualitätsanforderungen den KMM-Markt antreiben. Er beobachtete auch, dass viele der KMMs, die Hexagon verkauft, in Produktionsumgebungen platziert werden, obwohl Platzierung in Qualitätsräumen immer noch ein großer Marktteil ist.
„Aber abgesehen von seinem Einsatz in der Produktion ist die größte Sorge, die wir haben, das Skillset der [Anwender]. Wir haben Kunden, die gerne mehr Ausrüstung erwerben würden, aber nicht die Leute mit den Skillsets haben, um Programme dafür zu schreiben“, bemerkte er. Wie jeder gute Manager sieht er darin eher Chance als Krise. „Das bedeutet mehr Automatisierung und ehrlich gesagt Chance für uns, Kunden zu helfen, indem wir die Inspektionsprogramme für sie schreiben“, sagte er.
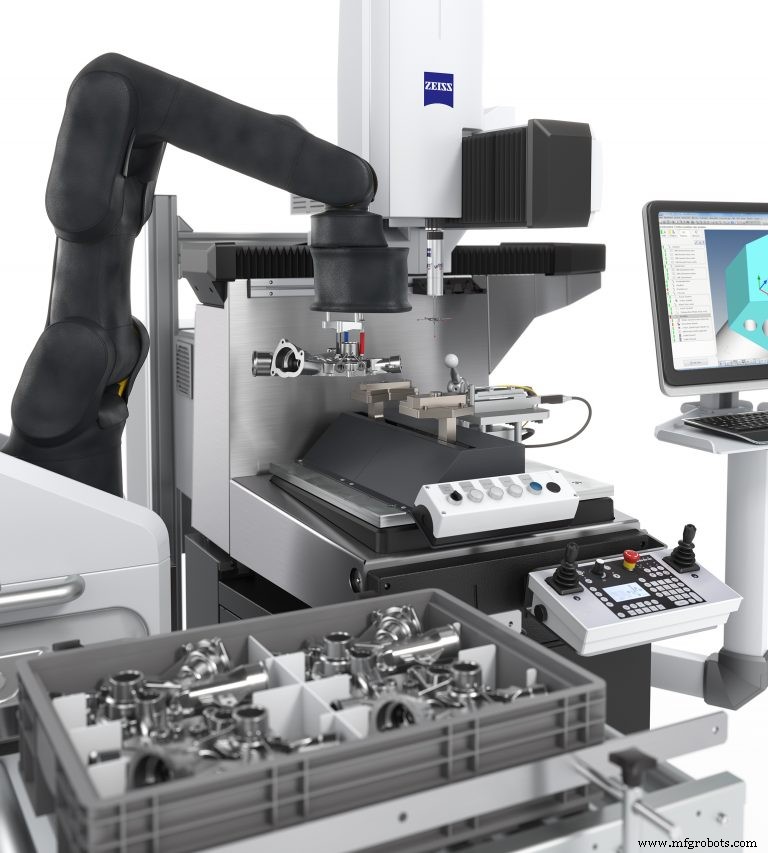
Automatisierung könnte robotisches Be- und Entladen von Teilen in und aus KMMs umfassen, aber er bindet es auch an Informationen, die den Prozess selbst speisen könnten. „Eines der Schlüsselelemente hier ist unsere Q-DAS-Software“, sagte er, in Bezug auf die statistische Softwarefirma, die Hexagon akquirierte, die Daten von Metrologiegeräten für Entscheidungsfindung analysiert. „Damit fangen wir an, Dinge wie Werkzeugverschleiß und spezifischer [Daten] an einem Merkmal zu überwachen und Daten von spezifischen Merkmalen zu verfolgen“, sagte er.
Als Reaktion auf sowohl Produktionsanforderungen als auch die Notwendigkeit, KMMs einfacher zu bedienen, kündigte Hexagon im Mai seine neue Global S KMM-Plattform an, die auf der Eastec-Show debütierte. Laut dem Unternehmen ist die Global S das erste Angebot in Hexagons Enhanced Productivity Series (EPS). Die neue Plattform bietet smarte Technologien wie User Experience (UX) Verbesserungen, Messsoftware und erweiterte grüne Optionen. Die EPS-Plattform vereinfacht die Erstellung, Ausführung und Analyse von Messroutinen, und der Inspektionsprozess ist schneller, weil die Global S Plattform vollständig mit iPC-DMIS KMM-Software für die Erfassung, Auswertung, Verwaltung und Präsentation von Fertigungsdaten integriert ist, so Hexagon Manufacturing Intelligence.
Andere Trends, die Taylor sieht, sind der wachsende Fokus auf berührungslose Metrologie und Integration von Ausrüstung in intelligente oder vernetzte Fabriken. „Unser neues optisches Tastsystem für den Einsatz an KMMs verbessert den Durchsatz dramatisch für, sagen wir, Turbinenschaufel- und Blisk-Inspektionen“, bemerkte er. „In allen Bereichen werden wir mit berührungslosen Technologien Daten schneller sammeln und ein besseres Verständnis von Merkmalen und einzelnen Teilen gewinnen.“
Multitasking und anwendungsspezifisch
„Ein Trend, den ich über mehrere Branchen hinweg sehe, ist, dass Leute mit ihren KMMs produktiver sein wollen“, sagte David Wick, Produktmanager für Carl Zeiss Industrial Metrology Technology LLC (Maple Grove, MN). Das bedeutet, diverse Teile auf derselben Ausrüstung zu messen, die Investition zu maximieren. Ein Schlüsselelement in dieser Strategie ist der Einsatz der maximal verfügbaren Sensoren an KMMs. Heute sind KMMs zusätzlich zu den bewährten Tastauslösern und tastenden analogen Sonden oft mit Laserlinienscannern und sogar Oberflächenrauheitssensoren ausgestattet. Zeiss führte 2016 einen neuen konfokalen Weißlichtsensor für seine Accura-Klasse von KMMs ein.
Mit wachsender Flexibilität von KMMs könnten sie anfangen, geräte zu verdrängen, die für eine spezifische Messung konzipiert sind, wie Formmessung. „Auf unserem neuesten Prismo KMM, ausgestattet mit Drehtisch und neuester Calypso-Software, können Sie jetzt Formmessungen vieler verschiedener Formen durchführen, wie Zylinder oder Kugellager“, sagte Wick. Eine weitere häufige Anwendung ist Reverse Engineering, bei dem ein Laserlinienscanner ein Teil misst, dessen CAD-Modell nicht existiert, und dann ein Modell aus der Punktwolke erstellt. Ein System, viele Messungen. Das ist besonders nützlich für kleine oder mittelständische Unternehmen, die häufig mit mehreren Aufträgen oder Kleinserienteilen beauftragt sind.
Bei größeren Organisationen sieht er die Art, wie KMMs genutzt werden, sich in unterschiedliche Richtungen entwickeln. Diese Kunden wollen mehr anwendungsspezifische Installationen, die mit der Fabrik und der Welt um sie herum vernetzt sind. „Wir bekommen mehr Anfragen nach Automatisierung, Roboterbe- und -entladung und Palettierung“, erklärte er. „Leute wollen 10 Teile auf einmal messen statt einem, was mehr Applikationswissen erfordert.“ Ein gutes Beispiel ist die Nutzung der Zeiss Gear Pro Software, eine Option für seine Calypso-Software, um eine getriebespezifische Installation zu erstellen. Gear Pro misst zylindrische, kegelrad- und Schneckengetriebe sowie Rotoren und misst auch die Hobs, die sie schneiden. Andere Pakete umfassen Turbinenschaufeln oder Erosions-Elektroden.
Er beobachtete auch, wie andere Befragte, dass KMMs auf dem Shopfloor mehr akzeptiert werden. Für raue Umgebungen erhöhen Angebote wie der DuraMax HTG mit seinem IP54-gekapselten Gehäuse, das Genauigkeit über einen weiten Temperaturbereich – 15° bis 40°C – aufrechterhält, den Nutzen. Für Integration in Automatisierung merkte Wick auch an, dass Zeiss-Software jetzt direkt mit Roboterladern in der nativen Sprache jedes Roboterherstellers kommuniziert.
Das bringt das Thema Datensicherheit auf. Das Unternehmen kündigte im Mai an, dass es mit Cisco zusammenarbeitet, um eine sichere Datenübertragungsplattform zu bauen, die Zeiss-Geräte (z. B. Messmaschinen) im Feld mit höheren Systemen in der Industry-4.0-Umgebung verbindet. Das Ziel ist integrierte Sicherheit. Dies beinhaltet die gemeinsame Entwicklung einer Lösung für die Überwachung von Zeiss-Messmaschinen. Es wird die schnelle Bereitstellung globaler Services ermöglichen, wie Remote-Subject-Matter-Experte und Helpdesk-Support.
Ein neuer Ansatz für KMM – Portabilität
Während Brücken-KMMs und ihre Varianten sich im Markt gut behaupten, danke, gibt es immer Raum für Varianten. Die Programmierbarkeit einer KMM aus einer CAD-Datei war immer eines ihrer Markenzeichen, aber selbst die kleineren Versionen sind nicht besonders portabel. Hier kommt der 30 lb zCat portable KMM von Fowler High Precision (Auburndale, MA). Er sieht aus wie ein Kaffeekorb mit einem Auslegerarm, ausgestattet mit einer Renishaw TP20 Tastauslösersonde. Das Gerät ist sowohl portabel als auch programmierbar.
Ein wesentlicher Unterschied zu anderen KMMs ist, dass es eine Radiusmaschine ist, mit zwei Achsen statt drei. Es hat ein Messvolumen von 700-mm-Radius (um die Mittelachse) mal 250 mm in der Höhe. Seine Genauigkeitsspezifikation ist dann in zwei Dimensionen: [3,0 + D/100-mm (Radius)] Mikrometer und [5,0 + L/100 mm (linear)] Mikrometer. „Im Gegensatz zu anderen portablen Geräten ist dies eine echte direkt computergesteuerte portable KMM“, sagte Jeff Petersen, International Sales Manager von zCat LLC, dem kürzlich gegründeten Hersteller der Maschine (teilweise im Besitz von Fowler).
Warum eine portable und programmierbare KMM? Für Fowler war es die nächste logische Ergänzung zu seinem Metrologie-Handwerkzeugkatalog, so Petersen. „Unser typisches Werkzeug war ein Einachsen- oder Linearskalentyp-Gerät, wirklich gut für das, wofür es gedacht war, aber einfach nicht in der Lage, die detaillierten 3D-Messungen durchzuführen, die eine typische KMM kann“, erklärte er. „Eine KMM hingegen ist meist einem speziellen Raum zugewiesen und wird von einem hochqualifizierten Bediener bedient.“ Ihr Traum war es, eine KMM direkt neben die CNC-Maschine zu bringen, die die Teile fertigt, bedient von Personal mit weit weniger Schulung in der Programmierung von KMMs.
Seit seiner Einführung 2014 läuft das Gerät „gut“, laut Petersen. „Einige Kunden kaufen ihre zweite und dritte Maschine“, sagte er.
Prozess jenseits von KMMs
Renishaws Erfindung des Tastauslösers wird oft als Auslöser der KMM-Revolution angesehen, der direkte Computersteuerung ermöglichte und Genauigkeit und Wiederholbarkeit gegenüber den harten Kugelsonden erhöhte, die er ersetzte. Da Renishaw ein (Schlüssel-)Komponentenlieferant für die Metrologiewelt ist, die KMMs umfasst – aber nicht darauf beschränkt ist –, hat Denis Zayia eine einzigartige Perspektive als Vice President of Sales and Marketing und ehemaliger KMM-Geschäftsführer für Renishaw LLC (West Dundee, IL). „Heute liegt viel mehr Fokus auf Metrologie als Treiber zum Verständnis von Prozessen, Bereitstellung von Feedback für die Kontrolle von Variablen und Verifizierung des Endergebnisses“, beobachtete er. Renishaw-Sonden haben sich jetzt zu einem unabhängigen Fünfachsen-Messsystem, dem REVO, entwickelt, das Hochgeschwindigkeitsscanning, berührungslose Inspektion und Oberflächenfinishanalyse an einer einzelnen KMM liefert.
Er glaubt, es gibt einen Platz für Datenerfassung und -überwachung über die gesamte Fertigungszelle, einschließlich Werkzeugmaschine, KMM im Qualitätsraum und flexiblen Lehren auf dem Shopfloor. Während sie an Bedeutung auf dem Shopfloor gewinnen, wurden KMMs traditionell als Flaschenhals angesehen. „Mit Wertschätzung für den gesamten Prozess muss man vermeiden, dass KMMs zu diesem Flaschenhals werden“, sagte er. „Das Fünfachsen-System ist darauf ausgelegt, dies zu überwinden. On-Machine-Probing kann seine Herausforderungen haben. Man will hauptsächlich, dass die Werkzeugmaschine Metall schneidet oder anderweitig Teile erstellt“, sagte er. In der Vergangenheit hat es typischerweise keine Daten aufgezeichnet und so die Messhistorie verloren. Aber heutige Software hat dies überwunden.
Jede Komponente – die Werkzeugmaschine, die KMM und die flexible Lehre – hat ihre jeweilige Rolle zu spielen, und Renishaw liefert Sonden und Ausrüstung für jede Phase. Sein Equator-Lehrsystem wurde mit diesem „ganzen Prozess“ im Hinterkopf gebaut. Eine Qualitätsraum-KMM wird oft am besten verwendet, um ein Teil für den Einsatz auf dem Equator-Lehrsystem zu meistern, das auf dem Shopfloor neben der Werkzeugmaschine residiert und immun gegen Temperaturschwankungen ist, im Gegensatz zur KMM.
„Ein ausgewogener und effizienter Ansatz ist erforderlich, wenn die Arbeitslast auf jede Komponente basierend auf bekannten Kriterien verteilt wird“, sagte er. „Teure, niedrigvolumige Teile können an der Werkzeugmaschine selbst inspiziert werden. Hochvolumige Teile sind besser auf der KMM inspiziert und gemastert und dann auf der flexiblen Lehre neu gemastert. Jedes weitere Teil wird dann mit dem bekannten Master mit den Offsetdaten verglichen, die zurück in die Werkzeugmaschine eingespeist werden. Der Balancierungsakt führt zu erhöhter Effizienz, Durchsatz und Kosteneinsparungen.“
Intelligente Fertigung
Mit seiner einzigartigen Perspektive, wie sieht Renishaws Zayia die Zukunft? „Eine Fabrik mit direkter Prozesskontrolle und intelligenter Fertigung, mit Entscheidungen, die auf dem Shopfloor basierend auf den gesammelten Daten getroffen werden. Zusätzlich eine Zunahme additiver Fertigung zusammen mit damit verbundenen Verbesserungen in Durchsatz, Metrologie und Verfügbarkeit zusätzlicher Materialien“, sagte er.
Automatisierungssteuerung System
- 3 bewährte Schritte für eine erfolgreiche CMMS-Implementierung
- Wartungssoftware vs. Tabellenkalkulationen: Warum CMMS manuelles Tracking übertrifft
- Wie CMMS Facility Management transformiert: Wichtige Vorteile erklärt
- LSC Communications: Weltweiter Anbieter innovativer Druck- & Fulfillment-Lösungen
- Comaus MATE-Exoskelett erhält als erstes EAWS-Zertifizierung für oberen Gliederschutz
- Eine Citizen-Developer-Kultur etablieren: Strategien zur Förderung von Business-Innovation
- Industrielle Steuerungssysteme schützen: Bewährte Strategien & Best Practices
- Das volle Potenzial Ihrer Koordinatenmessmaschine (KMG) ausschöpfen
- KPMG Report: KI-Wert in industrieller Fertigung nutzen – „AI Whiplash“ nach COVID-Beschleunigung
- Industrie 4.0: Effizienz und Rentabilität steigern