



Drei Spannzangen-Optionen für maximale Holzbearbeitungs-Produktivität
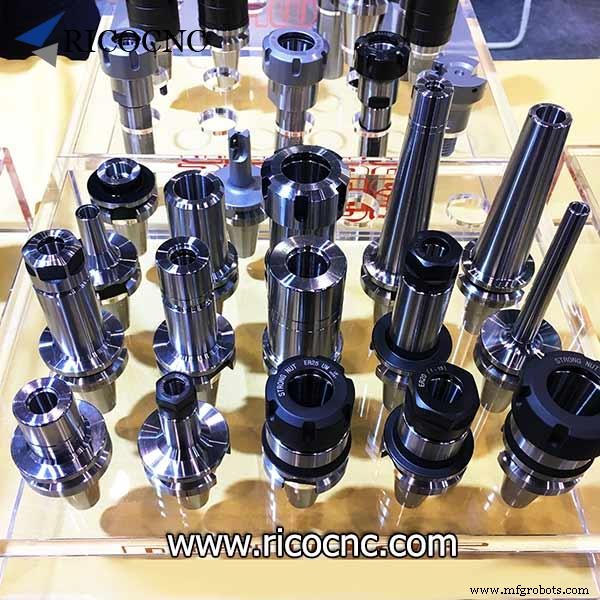
3 Arten von Spannzangenfutter für hocheffiziente Holzbearbeitungsproduktion
Die moderne Holzbearbeitungstechnologie entwickelt sich in Richtung Hochgeschwindigkeit und hohe Effizienz – Hauptziel ist Produktivitätssteigerung und Kostensenkung. Beispiel: Bei der Bearbeitung eines Spanplattenwerkstücks verkürzt die Erhöhung der Spindeldrehzahl von 18.000 auf 30.000 U/min die Arbeitszeit um 15–22 %. Zudem zeigen Anwendungsfälle, dass unter bestimmten Bedingungen die Erhöhung der Spindeldrehzahl die Bearbeitungsqualität verbessern und die Werkzeugstandzeit verlängern kann. Die Werkstückqualität wird durch den Vorschub pro Zahn (Fräszahn) und den Vorschub pro Umdrehung bestimmt.
Nach der Schneidtheorie gilt: Je kleiner der Vorschub der Fräser, desto geringer die Rauheit des Werkstücks, desto besser die Bearbeitungsqualität. Somit kann bei einem geeigneten Vorschub zur Qualitätserhaltung die Drehzahl für hohe Schneideffizienz erhöht werden.
Mittlerweile erreichen Holzbearbeitungsspindelmotoren bis zu 40.000 U/min. Mit steigender Drehzahl der Fräser nimmt die Zentrifugalkraft quadratisch zur Drehzahl zu, was Sicherheits- und Zuverlässigkeitsprobleme verursacht und somit Werkzeug und Spannvorrichtung mit höherer Präzision erfordert.
Hocheffizientes Spannvorrichtungs-System für Holzbearbeitungswerkzeuge
Der Werkzeugspannmechanismus verbindet den Fräser mit der Spindel. Seine Funktion: hohe Steifigkeit für sicheren Werkzeughalt, Drehmomentübertragung auf das Schneidwerkzeug, Gewährleistung von geringem Rundlauf und guter Wuchtung gleichzeitig. Um den Anforderungen hocheffizienter Holzbearbeitung gerecht zu werden, gibt es zwei Arten von Werkzeugspannvorrichtungen mit guter Leistung.
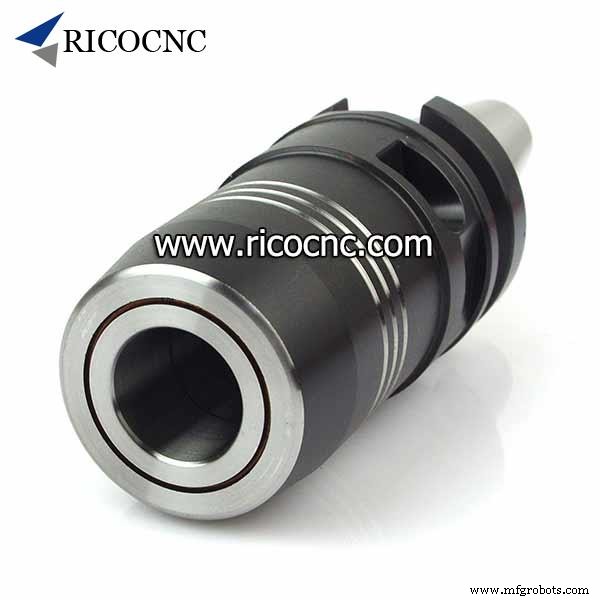
1. Hydraulisches Werkzeughalter (Spannzangenfutter aus Federstahl, das durch Schrumpfkraft das Schneidwerkzeug spannt).
(a) Im Normalzustand ähnelt der Querschnitt der Innenbohrung der Spannzange einem Dreieck (für das Auge nicht erkennbar), der Durchmesser des Inkreises ist etwas kleiner als der Werkzeugschaftdurchmesser – das Werkzeug kann此时 nicht eingesetzt werden.
(b) Mittels hydraulischer Vorrichtung wird eine bestimmte Kraft auf die Innenbohrung ausgeübt. Durch elastische Verformung wird der Querschnitt des Dreiecks kreisförmig.
(c) Wenn der hydraulische Druck im Futter abgebaut wird, kehrt der Querschnitt der Innenbohrung zur Dreiecksform zurück und schrumpft, sodass ein hochpräzises, festes Dreipunkt-Spannsystem entsteht.
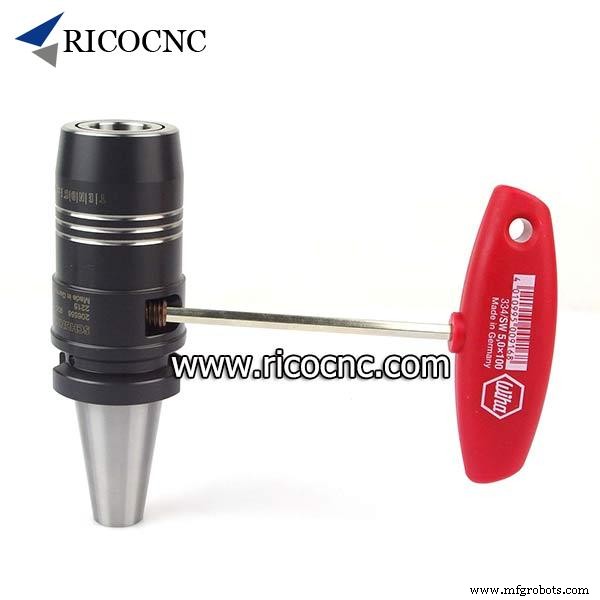
Die Hauptmerkmale dieses Futters sind: hohe Spannpräzision (Exzentrizität nur 0,003 mm), große Spannkraft, übertragbares Drehmoment über 200 N·m bei 25 mm Spann-Ø.
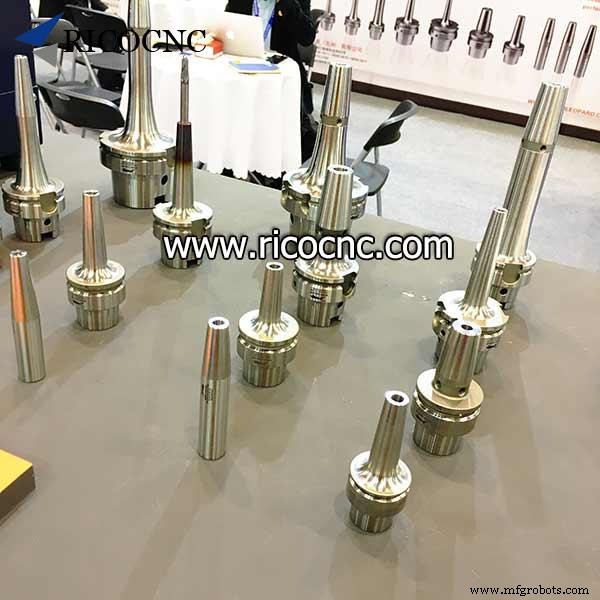
2. Schrumpffutter (Heat-shrink tool collet chuck)
Schrumpfen bedeutet: Das Werkzeugfutter dehnt sich durch Erhitzen aus und schrumpft beim Abkühlen. Wenn das Futter gelöst wird, wird es durch einen elektromagnetischen Induktor auf 200–300 °C erhitzt und dehnt sich aus, um den Fräser zu entnehmen; der neue Werkzeugschaft wird in das Futter eingesetzt und im Kühladapter abgekühlt, sodass das Futter schrumpft und das Werkzeug spannt. Die Erhitzungszeit beträgt nur wenige Sekunden, die Rüstzeit weniger als 1 Minute.
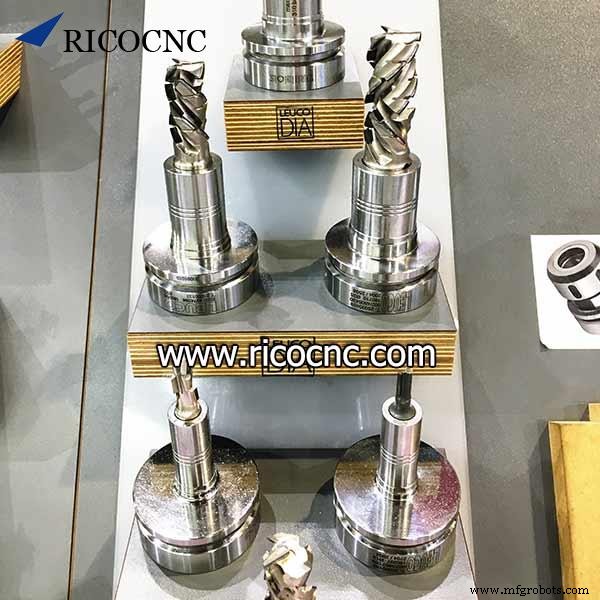
Aufgrund seiner kompakten Gesamtstruktur und rotationssymmetrischen Bauweise sowie dem Schrumpfspannen beim Abkühlen weisen sie große Steifigkeit, hohe Spannpräzision, große Spannkraft und gute Wuchtung auf. Diese Kennwerte sind vergleichbar mit Kraftschrumpffuttern.
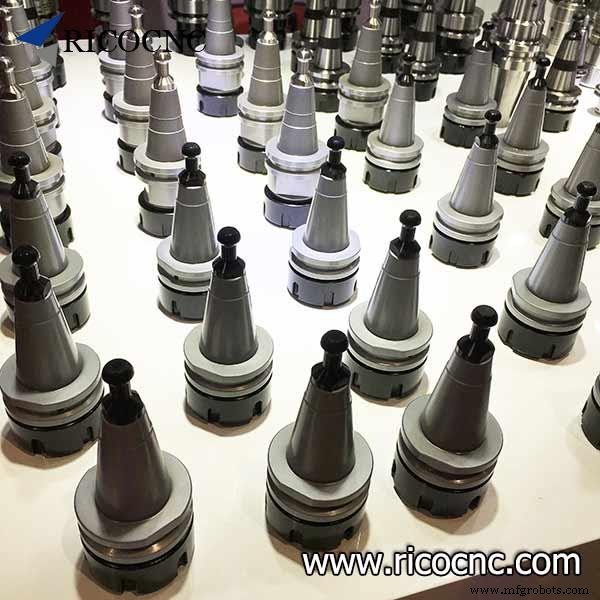
3. Normales Spannzangenfutter
Normale Spannzangenfutter nutzen die Mutter, um die Spannzange zu spannen, die den Fräser festhält. Durch Verschleiß und Ausdehnung nimmt die Unwucht zu. Die Spannpräzision von Kraft- und Schrumpffuttern bleibt stets konstant. Die Gesamtunwucht ist etwa 80 % geringer als bei gebrauchten normalen Spannzangen und 70 % geringer als bei neuen; gegenüber normalen hydraulischen Spannzangenfuttern etwa 30 % geringer.
Verglichen mit normalen Werkzeugfuttern ermöglichen Kraft- und Schrumpffutter hohe Drehzahlen und ruhigen Lauf, geringe Vibration, geringes Geräusch, gute Haltbarkeit und gute Schnittqualität. All diese Vorteile machen sie besonders geeignet für hocheffizientes Holzschneiden.
Die Lebensdauer der Werkzeugspannvorrichtung kann um 20–50 % steigen, in manchen Fällen um das 2- bis 3-fache, doch ihre Preise sind derzeit sehr hoch.
Das normale Spannzangenfutter für Holzbearbeitung kann mittlerweile auch auf 36.000 U/min gewuchtet werden, mit Gesampräzision 0,01 mm (Futterkörper 0,003 mm, Spannzange 0,005 mm, Fräser 0,002 mm).
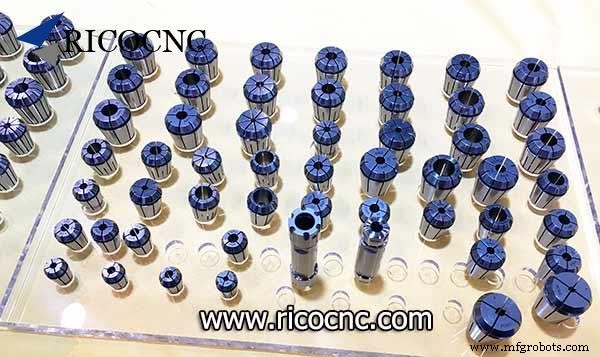
Da die meisten Holzspindeln maximal 18.000 oder 24.000 U/min erreichen, sind normale Werkzeughalter auch für die normale Holzbearbeitung mit geringeren Kosten und guter Funktion geeignet.
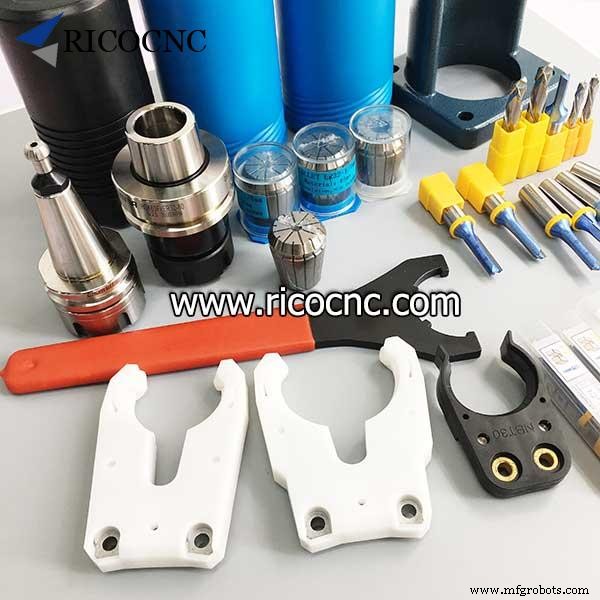
RicoCNC liefert eine Reihe hochwertiger CNC-Werkzeughalter-Spannfutter für Holzbearbeitung, wie ISO30, HSK63F und BT30 Werkzeughalter. Bei Bedarf freuen wir uns über Ihre Anfrage.
Industrietechnik
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- Industrie-4.0-Software: Service-Spezialisten befähigen, Maschinenverfügbarkeit zu steigern
- Marc Schnadinger: Ein neuer Karrierepfad in Industrie 4.0
- Die richtige Oberflächenveredelung für maßgeformte Produkte wählen
- 3 bewährte Strategien zur Beschleunigung der Fertigung
- HAIMER Safe‑Lock™ Werkzeugspannung: Sicher, effizient und langlebig
- Das ideale Produktionskontrollwerkzeug definieren: Schlüsselfunktionen & Best Practices
- Fünf essenzielle Qualitätsprüfungen für optimale Fabrikeffizienz
- Qualität in der Gussproduktion sichern: Bewährte Rückverfolgbarkeitspraktiken
- Die richtige Inconel-Legierung für hochtemperaturbeständigen Feinguss wählen