



Gussfehler Verstehen: Umfassender Leitfaden zu Arten & Ursachen
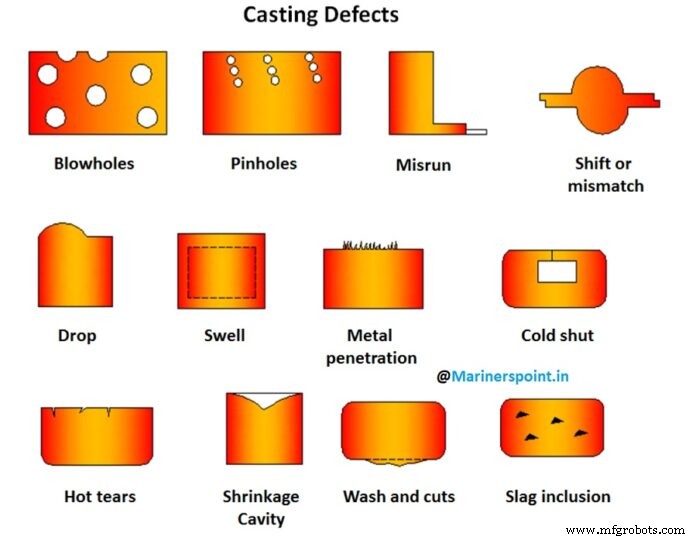
In diesem Artikel lernen wir Gussfehler und ihre Arten kennen.
Was sind Gussfehler?
Gussfehler sind unerwünschte Unregelmäßigkeiten, die während des Gießprozesses im Gussstück entstehen. Ursachen sind vielfältig. Wir behandeln alle Hauptfehlerarten. Manche sind tolerierbar, andere unzulässig und müssen behoben werden, damit Bauteile funktionieren.
Arten von Gussfehlern
Sandguss ist besonders anfällig für bestimmte Fehler, die bei guter Konstruktion durch richtige Gießereitechnik beherrschbar, aber nicht gänzlich vermeidbar sind. Im Folgenden werden häufige Gussfehler, Ursachen und Gegenmaßnahmen erläutert.
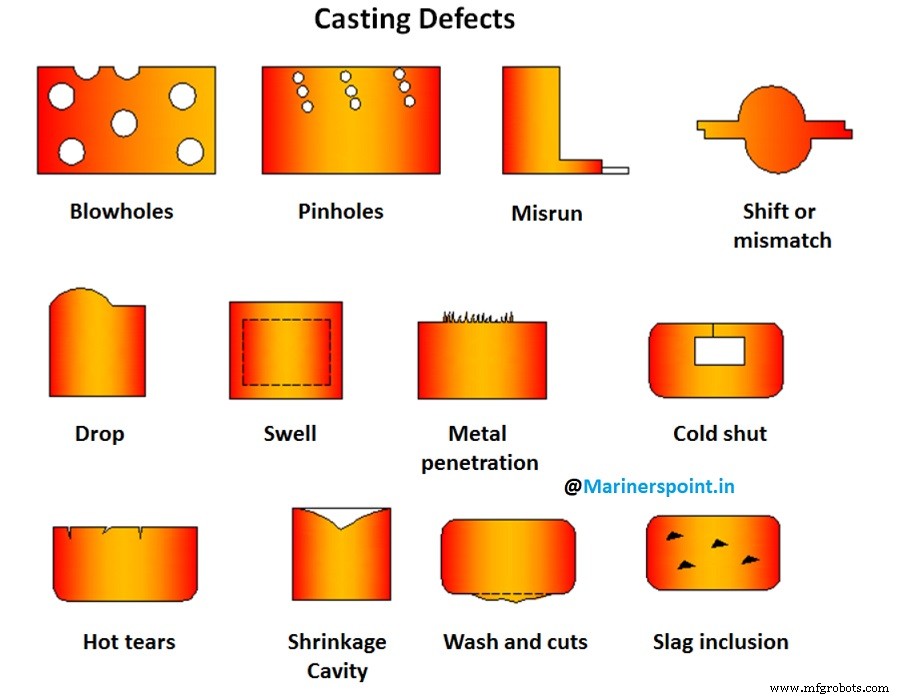
1. Versatz (Shifts / Misalignment)
Äußerer Fehler durch Kernversatz oder Fehlausrichtung von Ober- und Unterform (meist an der Trennlinie). Fehlausrichtung der Formkästen (Flasks) ist weitere Ursache.
Vorbeugung: Korrekte Ausrichtung von Modell/Teil, Formkästen, korrekte Modellbefestigung auf Modellplatten, Prüfung von Kästen, Passstiften etc. vor Gebrauch.
2. Verzug (Warpage)
Unbeabsichtigte, unerwünschte Verformung während oder nach der Erstarrung. Unterschiedliche Erstarrungsgeschwindigkeiten in verschiedenen Gussabschnitten erzeugen Spannungen in angrenzenden Wänden → Verzug. Große, flache Bereiche oder sich schneidende Bereiche (Rippen) sind besonders anfällig.
Abhilfe: Große Flächen wellig/wellprofiliert oder mit ausreichenden Rippen gestalten für gleichmäßige Abkühlung. Gute Gusskonstruktion reduziert Verzug stark.
3. Grat (Fin / Flash)
Dünner, nicht gewollter Metallvorsprung an der Formtrennlinie oder Kernfugen. Falsch zusammengesetzte Formen/Kerne erzeugen Grat. Zu geringes Beschweren der Formen oder falsches Spannen der Kästen begünstigt Grat.
Abhilfe: Ausreichendes Beschweren des Oberkastens für dichten Sitz, korrekte Montage von Formen & Kernen.
4. Aufwallung (Swell)
Lokale oder gesamte Vergrößerung der Formhöhle durch Metallstatdruck → vergrößertes Gussstück. Ursache: unsachgemäßes oder fehlerhaftes Rammen. Vermeidung: gleichmäßiges, richtiges Rammen.
5. Gaslöcher / Blowholes
Glatte, runde Hohlräume, oft als Cluster vieler kleiner Löcher unter der Gusshaut. Eingeschlossene Gasblasen mit glatten Wänden. Ursachen: zu hohe Feuchte im Sand, zu geringe Permeabilität, zu feiner Sand, zu hartes Rammen, unzureichende Entlüftung.
Vorbeugung: Feuchte optimal einstellen, passende Korngröße, nicht zu hart rammen, ausreichende Entlüftung.
6. Sandeinbruch (Drop)
Oberfläche der Oberform reißt, Sand fällt in Schmelze. Ursachen: zu geringe Sandfestigkeit, zu weiches Rammen, unzureichendes Flussen der Schmelze, ungenügende Verstärkung von Sandvorsprüngen im Kope. Beseitigung der Faktoren vermeidet Drop.
7. Schmutz / Einlagerungen (Dirt)
Sand- oder Schmutzpartikel in Gussoberfläche eingebettet. Ursachen: Formzerstörung durch unsachgemäßes Handling, Sandauswaschung, Schlackenteile in der Schmelze.
Vorbeugung: Richtiges Flussen, Schmutzfänger (Dirt Traps) verhindern Eintritt in Formhöhle.
8. Wabenstruktur / Schwammigkeit (Honeycombing / Sponginess)
Äußere Fehler: viele kleine Hohlräume in enger Nachbarschaft. Ursache: Schmutz oder „Schlackenschwamm“ mechanisch in Schmelze suspendiert, durch unvollständiges Abschöpfen im Gießpfannen.
Abhilfe: Sandauswaschung verhindern, Schlackenteile durch richtiges Abschöpfen in der Pfanne entfernen.
9. Metalleindringung & Rauhe Oberfläche (Metal Penetration & Rough Surface)
Ungleiche, raue Gussoberfläche. Metalleindringung zwischen Sandkörner durch geringe Festigkeit, große Korngröße, hohe Permeabilität, weiches Rammen. Beseitigung der genannten Ursachen.
10. Sandlöcher (Sand Holes)
Auf Gussoberfläche oder im Inneren. Lockerer Sand wird in Formhöhle gespült und im Guss eingeschlossen oder durch zu schnelles Gießen. Vermeidung: sorgfältige Formreinigung, kontrolliertes Gießen.
11. Nadelöcher (Pin Holes)
Zahlreiche kleine Löcher (< 2 mm), nach Strahlen sichtbar. Ursachen: Sand mit hohem Feuchtegehalt, Wasserstoff- oder CO-Aufnahme, Gießen aus nassen Pfannen oder unzureichend entgastem Stahl.
Minimierung: Gute Schmelz- & Flusspraxis, Feuchte des Formstoffs reduzieren & Permeabilität erhöhen, rasche Erstarrung fördern.
12. Schabstellen (Scabs)
Erhabene, raue Stellen mit eingebettetem Sand. Flüssigmetall dringt hinter oberste Sandschicht. Ursachen: zu feiner Sand, geringe Permeabilität & Feuchte, ungleichmäßiges Rammen, stockendes/langsames Gießen → lokale Überhitzung.
Gegenmaßnahme: Zuschlagstoffe (Holzmehl, Steinkohle, Dextrin) in den Sand mischen.
13. Schwindhöhlen (Shrinkage Cavity)
Hohlraum oder Vertiefung durch unkontrollierte, ungleichmäßige Erstarrung. Auch zu hohe Gießtemperatur möglich.
Beseitigung: Richtungserstarrung im Formdesign (Kühlrippen, Speiser, Chills) gezielt einsetzen.
14. Heißrisse (Hot Tears / Pulls)
Innere/äußere Risse mit unregelmäßigen Kanten direkt nach Erstarrung. Ursachen: schlechte Konstruktion (abrupte Querschnittsänderungen, fehlende Radien), falsche Chill-Platzierung, falsche Gießtemperatur, falsche Anlauf-/Speiserposition, zu hartes Rammen.
Abhilfe: Verbessertes Design, Richtungserstarrung, gleichmäßige Abkühlung, korrekte Gießtemperatur, Kontrolle der Formhärte.
15. Kaltfließ / Fehlguss (Cold Shut & Misrun)
Kaltfließ (Cold Shut): Äußerer Fehler durch unvollständige Verschmelzung zweier Metallströme in der Form oder ungleiche Modellabschnitte. Erscheint wie Riss/Naht mit gerundeten Kanten. Fehlguss (Misrun): Unvollständiges Füllen der Formhöhle.
Ursachen: Zu dünne Wandstärken, ungünstiges Anlaufsystem, beschädigte Modelle, stockendes/langsames Gießen, schlechte Fließfähigkeit (zu niedrige Gießtemperatur, falsche Legierung).
Gegenmaßnahmen: Heißeres Metall, häufige Modell-/Kernkastenprüfung & Austausch, gusstechnisch korrektes Design (Anlaufprinzipien beachten).
16. Unterfüllung (Poured Short)
Formhöhle bei einem Guss nicht vollständig gefüllt. Ausreichend Metall in der Pfanne bei richtiger Temperatur vermeidet den Fehler.
17. Innere Gasblasen (Internal Air Pocket)
Kleine Hohlräume im Gussinneren. Ursachen: kochende Schmelze, zu schnelles Gießen, schlechte Metallqualität, zu feuchter Sand. Richtige Gießtemperatur, Metallqualität, trockener Sand minimieren Fehler.
Fazit
Wir besprachen die unerwünschten Unregelmäßigkeiten (Gussfehler) im Gießprozess. Durch sorgfältige Maßnahmen lassen sie sich minimieren. Gussfehler beeinträchtigen die Gesamtproduktion negativ – fundiertes Wissen über Fehlerarten ist essenziell zur Minimierung.
Industrietechnik
- Formsand im Metallguss: Arten, Bestandteile und entscheidende Eigenschaften
- Häufige Gussfehler in der Metallurgie: Ursachen und Vermeidung
- Gießen erklärt: Definition, Verfahren & Fertigungsarten
- 10 wesentliche Gussmodell-Typen für optimale Metallproduktion
- Gussfehler: Arten, Ursachen und bewährte Gegenmaßnahmen
- Effizientes Rapid Prototyping für Sandguss – Design & Validierung beschleunigen
- Grünsand vs. Harzsandguss: Welcher Prozess liefert bessere Qualität & Kosteneffizienz?
- Sandguss vs. Zentrifugalguss: Die richtige Metallteil-Produktionsmethode wählen
- Sandguss vs. Schmieden: Die richtige Metallfertigungsmethode wählen
- Sandguss erklärt: Bewährte, kosteneffiziente Metallfertigungsmethode