



Gussfehler: Arten, Ursachen und bewährte Gegenmaßnahmen
In diesem Artikel lernen wir Gussfehler, ihre Ursachen und Gegenmaßnahmen kennen. Fehler sind in jedem Ingenieurprozess üblich. Jedes Verfahren hat Grenzen, die Fehler verursachen. Richtiges Design und Formenbau können fehlerfreie Gussteile liefern, aber durch Kontrollgrenzen und menschliche Einflüsse treten Fehler allgemein auf. Durch sorgfältige Prozessbegleitung lassen sich Gussfehler minimieren. Selbst ein ordnungsgemäßes Gussteil weist oft noch Fehler auf; die Gießereiforschung arbeitet daran, diese zu minimieren. Gussfehler lassen sich durch zerstörungsfreie Prüfverfahren (Ultraschall, Röntgen, Magnetpulver, Farb-Eindringprüfung) erkennen. Im Folgenden werden häufige Gussfehler, Ursachen und Gegenmaßnahmen aufgezeigt.
Grundlegende Bedingungen, die Gussfehler begünstigen:
- Fehlerhaftes Modelldesign
- Unsachgemäßes Schmelzen des Metalls
- Fehler in der Form
- Formmaterialbedingte Fehler
- Unsachgemäße Formkühlung
- Fehlerhaftes Anschnittsystem (Gating System)
- Unzureichende Entgasung der Form
Arten von Gussfehlern:
Diese lassen sich in drei Hauptkategorien einteilen.
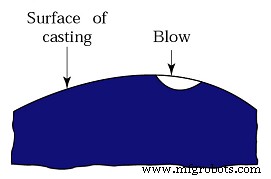
1. Gaslunker / Blowlöcher (Blow Hole):
Gasblasen oder Gashohlräume an der Oberfläche oder im Inneren des Gussteils. Durch schlechte Entlüftung in den Guss gelangtes Gas. Meist an der Oberfläche als kreisrunde oder ovale Gaslöcher sichtbar. Nach der Bearbeitung der Oberfläche erkennbar. Ursachen: unzureichendes Entlüftungssystem, übermäßiger Gas- oder Feuchtigkeitsgehalt, geringe Permeabilität des Formstoffs, zu hohe Formtemperatur, zu niedrige Gießtemperatur.
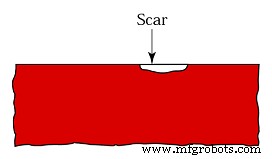
2. Scharten / Narben (Scar):
Treten meist an flachen Oberflächen durch unzureichende Entlüftung oder Permeabilität des Formstoffs auf. Der Lunker ist von einer dünnen Metallschicht überdeckt.
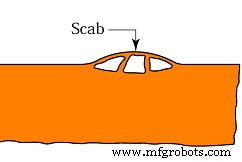
3. Schlackeinschlüsse / Sandeinschlüsse (Scab):
Auch als Schlacken- oder Sandeinschlüsse bekannt. Erscheinen wie Schlacke im Guss und sind schwer zu beheben, da sie nicht an einer einzelnen Stelle auftreten. Ursachen: fehlerhafte Form oder Kern, geringe Bindekraft des Formstoffs/Sands, geringe Permeabilität des Sands.
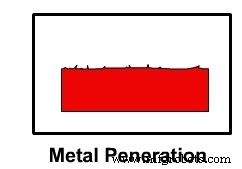
4. Penetration / Eindringen (Penetration):
Tritt auf, wenn die Flüssigkeit des flüssigen Metalls hoch ist. Wenn die Form porös und nicht fest genug ist, dem flüssigen Metall zu widerstehen, dringt das Metall in die Form ein und vermischt sich mit dem Sand. Resultat: unebene Gussoberfläche.
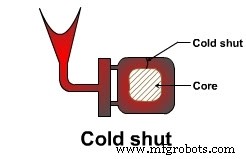
5. Kaltfließ / Kaltnaht (Cold Shut):
Grundlegender, häufiger Fehler. Entsteht, wenn flüssiges Metall auf zwei verschiedenen Wegen fließt. Treffen zwei Ströme aufeinander und erstarren, bevor sie vollständig vermischt sind, bilden sich Blasen dazwischen – Cold Shut (auch Cold Lap).
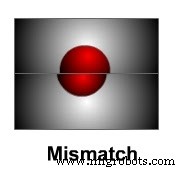
6. Versatz (Mismatch / Shift):
Fehler durch Versatz von Ober- und Unterform (Kope und Drag). Auch als Shift bekannt. Versatz der Kope relativ zur Drag = Formversatz; Versatz der Drag = Kope-Versatz. Ursachen: Auftrieb des flüssigen Metalls, lose Kastenstifte.
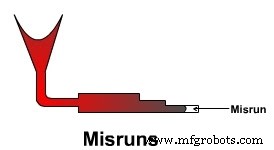
7. Fehlguss / Unvollständiger Guss (Misruns):
Phänomen: Gusswerkstoff erstarrt vor vollständigem Füllen der Form → unvollständige Hohlraumfüllung. Ursachen: zu dünne Wandstärken, fehlerhaftes Anschnittsystem, langsames Gießen, beschädigtes Modell, schlechte Fließfähigkeit der Schmelze.
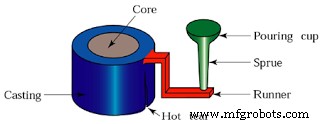
8. Heißriss (Hot Tear):
Heißriss oder Riss oft nicht sichtbar, da Guss nicht in Fragmente zerfällt. Ursache: ungleichmäßige Abkühlung und falsche Position von Kühlkörpern (Chills). Tritt meist bei abrupten Querschnittsänderungen auf. Während der Erstarrung hat der feste Teil nicht genug Festigkeit, um Zugkräfte zu widerstehen.
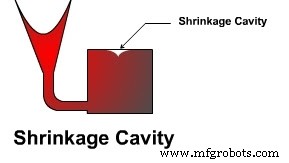
9. Schwindung (Shrinkage):
Entsteht während Volumenkontraktion bei der Erstarrung. Flüssiges Metall reicht nicht aus, um das Schwindvolumen zu kompensieren. Ursachen: unzureichende Speisergröße, falsche Erstarrungsrichtung, falsche Position von Kühlkörpern oder Anschnitt.
10. Buckeln (Buckle):
Ungleichmäßige Linien auf der Gussoberfläche. Durch Versagen der Sandoberfläche oder Ausdehnung des Sands durch Hitze der Schmelze.
11. Nadelöcher (Pin Hole):
Ähnlich wie Gaslunker, aber kleiner und in großer Zahl an Oberfläche oder Unterfläche. Ursache: unzureichende Gasentlüftung, geringe Permeabilität des Formstoffs.
12. Verzug (Warpage):
Verformung während oder nach der Erstarrung durch unterschiedliche Erstarrungsgeschwindigkeiten verschiedener Gussabschnitte → Spannungen in angrenzenden Wänden → Verzug.
13. Aufwallung (Swell):
Durch unzureichende Formfestigkeit: Flüssigmetalldruck beschädigt Formwand. Auch durch unzureichende Steifigkeit des Modells, das dem Rammdruck nicht standhält → Formwand beschädigt.
Heute haben wir die wichtigsten Gussfehler und ihre Ursachen kennengelernt. Diese Fehler lassen sich durch richtige Gusstechniken vermeiden. Bei Fragen kommentieren Sie gerne. Wenn Ihnen der Artikel gefällt, teilen Sie ihn in sozialen Netzwerken. Abonnieren Sie unsere Website für weitere informative Artikel. Vielen Dank fürs Lesen.
Herstellungsprozess
- Formsand im Metallguss: Arten, Bestandteile und entscheidende Eigenschaften
- Häufige Gussfehler in der Metallurgie: Ursachen und Vermeidung
- Häufige Fehler beim Stranggießen von Stahl: Ursachen und Vermeidung
- Metal Casting Explained: Definition, Types & Process
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse
- Stempelwerkzeugausfälle verstehen: Ursachen, Prävention und Reparaturstrategien
- Heiß- & Kaltkammer-Druckguss: Verfahren, Werkstoffe & Vorteile
- Zentrifugalguss: Typen (Echt, Halb, Zentrifuge), Funktionsweise & Anwendungen
- Häufige Schweißfehler: Ursachen, Erkennung und wirksame Gegenmaßnahmen
- Walzwerke erklärt: Typen und häufige Metallfehler