



Grünsandformung: Vollständiger Prozess & Techniken
In diesem Artikel besprechen wir, was Grünsandformung ist, ihre Vor- und Nachteile sowie die verschiedenen Methoden.
Grünsandform
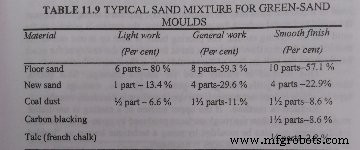
Grünsandformen werden mit natürlichen Form砂en oder mit Mischungen aus Quarzsand, Binderton und Wasser hergestellt. Diese Materialien werden in Verhältnissen gründlich gemischt, die die gewünschten Eigenschaften für die jeweilige Arbeit ergeben. Typische Sandmischungen für die Grünsandformung sind in der untenstehenden Tabelle aufgeführt.
Herstellung einer Grünsandform
Um die Grünsandform herzustellen, muss der Sand vor der Verwendung ordnungsgemäß konditioniert (temperiert) werden. Ist der Sand zu trocken, wird Wasser zugesetzt; ist er zu nass, wird trockener Sand hinzugefügt, bis die richtige Kondition erreicht ist. Um den Sand auf die richtige Kondition zu prüft, nimmt man eine Handvoll in die Faust. Nach dem Loslassen des Drucks bricht man den Sand in zwei Teile. Die Sandteile sollten ihre Form behalten und die Bruchkanten sollten scharf und fest sein.
Die Oberfläche der Form, die mit dem flüssigen Metall in Berührung kommt, bildet den wichtigsten Teil bei Grünsandformen. Um dem Gussstück eine saubere, helle Oberfläche zu verleihen und zu verhindern, dass der Sand an der Formoberfläche anbackt, wird eine Schicht Vorlegersand (Facing Sand) um das Modell herum aufgebracht.
Vorlegersandmischungen für Eisenguss enthalten in der Regel fein gemahlenen bituminösen Kohlenstaub, bekannt als Seekoal, und Neusand zusätzlich zum gebrauchten Form砂. Ein Volumenteil Seekoal auf zehn Teile Form砂 ist ein gängiges Mischungsverhältnis für Formen für Eisenguss. Der Seekoal hilft dabei, das Anbacken des Sands an die Gussstückoberflächen zu verhindern, während der Neusand die Bindung in der Vorlegermischung erhöht und so das Abschneiden der Sandoberflächen durch das flüssige Metall verhindert.
Es ist gängige Praxis, die Oberflächen von Sandformen mit feuerfestem Material zu beschichten, um eine glatte Haut auf den Gussstücken zu erzeugen. Die hierfür üblicherweise verwendeten Materialien sind Graphit, Koks, Holzkohle, Gaskohlenstoff, Plumbago, Bleiglanz, Siliziumdioxid, Glimmer und Talkum.
Diese Materialien lassen sich in zwei Gruppen einteilen: die kohlenstoffhaltigen Materialien, bekannt als Schwarzfärbemittel (Blackings), und die anderen Materialien, bezeichnet als mineralische Beschichtungen. Sie können nass oder trocken aufgebracht werden. Für den Nassauftrag wird ein Klebstoff verwendet – Ton, Gummi und andere mit Wasser gemischte Substanzen. Trocken verwendete Schwarzfärbemittel oder mineralische Beschichtungen werden über die Formoberfläche gestäubt.
Vorteile der Grünsandformung
1. Die Grünsandformung ist die kostengünstigste Methode zur Herstellung einer Form.
2. Es gibt weniger Verzug als bei Trockensandformen, da kein Backen erforderlich ist.
3. Formkästen sind in minimaler Zeit wiederverwendbar.
4. Die Dimensionsgenauigkeit ist gut über die Trennlinie hinweg.
5. Es besteht geringere Gefahr von Heißrissen am Gussstück als bei anderen Formtypen.
Nachteile der Grünsandformung
1. Die Sandkontrolle ist kritischer als bei Trockensandformen.
2. Erosion der Form kommt bei der Herstellung großer Gussstücke häufiger vor.
3. Die Oberflächenqualität verschlechtert sich mit zunehmendem Gewicht des Gussstücks.
4. Die Dimensionsgenauigkeit nimmt ab mit zunehmendem Gewicht des Gussstücks.
Methoden der Grünsandformung
Die wichtigsten Methoden der Grünsandformung sind:
1. Offene-Sand-Methode
2. Eingebettete Methode (Bedded-in)
3. Umdrehmethode (Turn-over)
1. Offene-Sand-Methode
Offene-Sand-Methode: Dies ist die einfachste Form der Grünsandformung, besonders geeignet für massive Modelle. Die gesamte Form wird im Gießereiboden oder in einem Sandbett über Bodenniveau für bequemes Arbeiten und Gießen hergestellt. Kein Formkasten ist notwendig, und die obere Formfläche ist der Luft ausgesetzt. Der Sand im Gießereiboden wird gelockert und perfekt nivelliert, um eine gleichmäßige Dicke des Gussstücks zu erhalten.
Da kein Metallhöhe (Metallhöhe = Druckhöhe) vorhanden ist, kann der Sand leicht verdichtet werden, gerade fest genug, um nur das Gewicht des Metalls zu tragen. Nach ordnungsgemäßer Nivellierung wird das Modell in das Sandbett gedrückt, um die Form herzustellen. Der Anlauftrichter wird an einem Ende der Form aufgebaut, und der Überlaufkanal wird an den Seiten der Kavität in der exakten Höhe vom Boden der Form geschnitten, um die gewünschte Dicke zu erzielen.
Diese Methode der Grünsandformung wird hauptsächlich für einfache Gussstücke, Bodenplatten, Formkästen, Gitter, Geländer und Tore, Gewichte verwendet, also Gussstücke mit flachen Oberseiten, bei denen es nicht stört, wenn die obere Oberfläche entschieden rau ist. Wenn die obere Oberfläche eines Gussstücks nicht flach ist oder glatter sein muss als die rauen Oberflächen, die durch offene Sandformen erzeugt werden, kann ein massives Modell auch mit einer Technik namens „eingebettet“ (bedded-in) geformt werden, bei der ein Sanddeckel oder Oberkasten (Cope) erforderlich ist.
2. Eingebettete Methode (Bedded-in)
Eingebettete Methode: Bei der eingebetteten Methode wird das Modell gedrückt oder eingehämmert, um es in den Sand des Gießereibodens oder in einen teilweise mit Sand gefüllten Unterkasten (Drag) einzubetten und so die Formhöhle zu bilden. Um sicherzustellen, dass der Sand ordnungsgemäß verdichtet ist, ist sorgfältiges Verdichten des Sands in Modellnähe notwendig. Als Kontrolle kann das Modell gezogen und die Formhöhlenoberfläche auf weiche Stellen geprüft werden. Alle weichen Stellen sollten mit zusätzlichem Sand gefüllt und das Modell wieder nach unten gedrückt werden, bis eine ordnungsgemäß verdichtete Formhöhle erreicht ist.
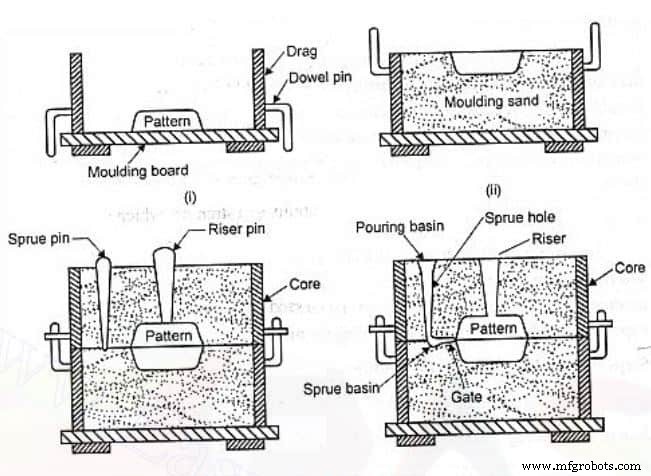
Nachdem die Trennfläche geglättet und Trenn砂 aufgestreut wurde, wird ein Oberkasten (Cope) über das Modell gesetzt. Der Oberkasten wird verdichtet, Anlauf- und Speiserkanäle werden geschnitten, und der Oberkasten wird abgehoben, wobei das massive Modell im Boden oder im Unterkasten verbleibt. Das Modell wird herausgezogen, die Oberflächen beider Formteile werden nachbearbeitet und der Oberkasten wird in seine korrekte Position zurückgesetzt, um die Form zu vervollständigen.
3. Umdrehmethode (Turn-over)
Umdrehmethode: Diese Methode wird sehr häufig angewendet und eignet sich am besten für geteilte Modelle ebenso wie für massive Modelle. Eine Hälfte des Modells wird mit ihrer flachen Seite auf ein Formbrett gelegt, und ein Unterkasten (Drag) wird verdichtet und umgedreht. Nun kann die andere Modellhälfte und ein Oberkasten (Cope) in richtiger Position platziert werden. Nach dem Verdichten wird der Oberkasten abgehoben und die beiden Modellhälften werden getrennt abgehoben (gerüttelt und gezogen). Der Oberkasten wird anschließend wieder auf den Unterkasten gesetzt, um die Form zu montieren.
Dies war alles über Grünsandformung mit den Vorteilen, Nachteilen und Methoden der Grünsandformung. Hoffentlich hat Ihnen der Artikel gefallen. Geben Sie Ihr Feedback im Kommentarbereich unten.
Industrietechnik
- Formsand im Metallguss: Arten, Bestandteile und entscheidende Eigenschaften
- Wesentliche Eigenschaften von Formsand: Permeabilität, Kohäsion, Adhäsion, Plastizität und mehr
- Sandguss: Prozess, Eigenschaften und industrielle Anwendungen
- Beste Sandmaterialien für präzises Formen
- Wesentliche Eigenschaften von FormSand für Hochtemperatur-Guss
- Grünsand vs. Harzsandguss: Welcher Prozess liefert bessere Qualität & Kosteneffizienz?
- Harzsandguss wann & warum: Der richtige Prozess für Ihre Anwendung
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- Umfassender Überblick über Stahlerzeugungsverfahren
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile