



Wasserstrahlbearbeitung: Prinzipien, Vorteile, Nachteile & Anwendungen
Wasserstrahlbearbeitung (WJM), auch Wasserstrahlschneiden genannt, ist ein nicht-traditionelles Bearbeitungsverfahren, bei dem ein hochgeschwindiger Wasserstrahl Material von der Werkstückoberfläche entfernt. WJM eignet sich für weichere Materialien wie Kunststoff, Gummi oder Holz. Für härtere Materialien wie Metalle oder Granat wird ein Abrasivmittel in das Wasser gemischt. Bei Verwendung von Abrasivpartikeln im Wasser für die Bearbeitung spricht man von Abrasiv-Wasserstrahlbearbeitung (AWJM).
Funktionsprinzip
Basiert auf dem Prinzip der Wassererosion. Trifft ein hochgeschwindiger Wasserstrahl auf die Oberfläche, erfolgt Materialabtrag. Reiner Wasserstrahl für weichere Materialien. Für härtere Materialien werden Abrasivpartikel mit dem Wasser gemischt – AWJM.
Abrasivmaterialien
Häufigste Abrasivpartikel in AWJM: Granat und Aluminiumoxid. Auch Sand (SiO₂) und Glasperlen werden als Abrasiv genutzt. Funktion: Schneidfähigkeit des Wasserstrahls erhöhen.
Weiterlesen:
- Elektrochemische Bearbeitung (ECM) – Prinzip, Ausrüstung, Vor-/Nachteile, Anwendung
- Laserstrahlbearbeitung – Hauptteile, Prinzip, Funktionsweise, Anwendung
- Elektronenstrahlbearbeitung – Wie funktioniert der Prozess?
Hauptkomponenten der Wasserstrahlbearbeitung
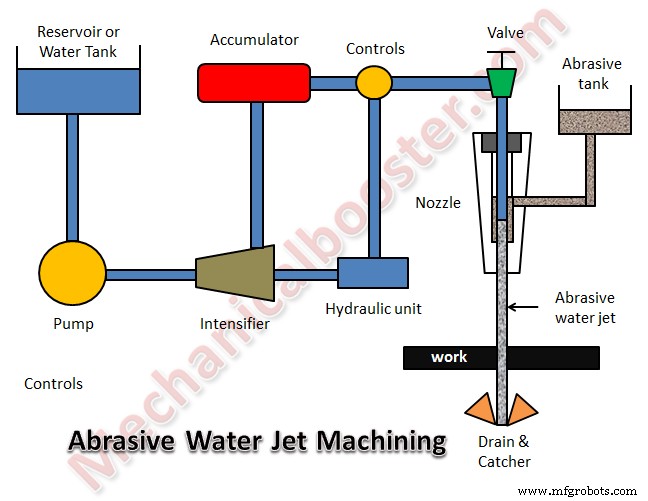
Die verschiedenen Komponenten der Wasserstrahlbearbeitung sind:
1. Hydraulikpumpe
Zirkuliert Wasser aus dem Speichertank während der Bearbeitung. Liefert Wasser zum Intensifier bei niedrigem Druck (~5 bar). Ein Booster erhöht den Anfangsdruck auf 11 bar vor dem Intensifier.
2. Hydraulischer Intensifier
Erhöht Wasserdruck auf sehr hohe Werte. Nimmt Wasser bei 4 bar auf, steigert auf 3000–4000 bar.
3. Speicher (Accumulator)
Speichert hochdruckwasser vorübergehend. Liefert Fluid bei großem Druckenergiebedarf. Eliminiert Druckschwankungen im Bearbeitungsprozess.
4. Mischkammer oder -rohr
Vakuumkammer, in der Abrasivpartikel in das Wasser gemischt werden.
5. Steuerungsventil
Kontrolliert Druck und Richtung des Wasserstrahls.
6. Durchflussregler/-ventil
Reguliert den Wasserfluss.
7. Düse
Wandelt Druckenergie des Wassers in kinetische Energie um. Erzeugt hochgeschwindigen Wasserstrahl (1000 m/s) als schmalen Strahl. Düsenspitze aus Rubin oder Diamant gegen Erosion.
8. Ablauf- & Auffangsystem
Nach Bearbeitung werden Schmutz und bearbeitete Partikel aus dem Wasser getrennt. Entfernt Metallpartikel und unerwünschte Stoffe, führt Wasser zurück zum Reservoir zur Wiederverwendung.
Weiterlesen:
- Ultraschallbearbeitung (USM) – Hauptteile, Prinzip, Vor-/Nachteile, Anwendung
- Unterschied Auf- vs. Abfräsen – Was ist besser?
- Was ist Drehmaschine? Hauptteile, Operationen, Funktionsweise
Funktionsweise der Wasserstrahlbearbeitung
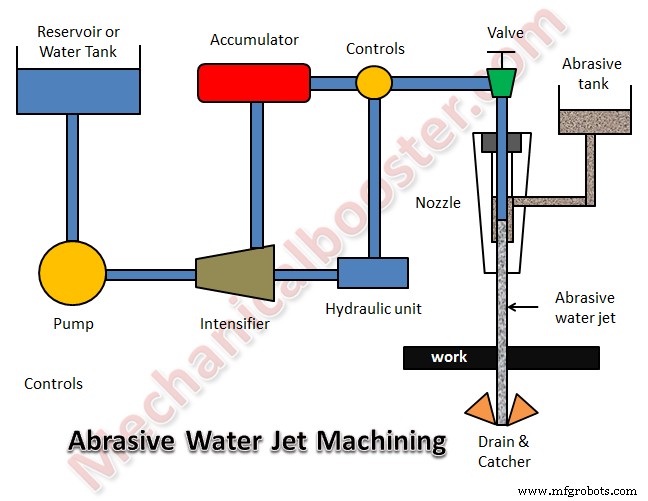
- Wasser aus Reservoir wird über Pumpe zum Intensifier gefördert.
- Intensifier erhöht Druck von 5 bar auf 3000–4000 bar. Hochdruckwasser geht zur Düse und in den Speicher.
- Speicher speichert Hochdruckwasser, liefert es bei Bedarf. Eliminiert Druckschwankungen bei harter Materialbearbeitung.
- Hochdruckwasser zur Düse: Druckenergie → kinetische Energie. Hochgeschwindigkeitswasserstrahl (1000 m/s) als schmaler Strahl.
- Abrasiv (Granat/Aluminiumoxid) wird in der Düse mit Wasser gemischt. Mischkammer in der Düse für Abrasiv-Hochdruckwasser-Mischung.
- Hochgeschwindigkeitsstrahl trifft Werkstückoberfläche → Materialabtrag.
- Wasserstrahl nach Bearbeitung wird vom Ablauf-/Auffangsystem erfasst. Schmutz, Metallpartikel entfernt, Wasser zurück zum Reservoir.
Bei reinem Wasserstrahlbearbeitung (WJM) erfolgt der Ablauf identisch, aber ohne Abrasivpartikel. Nur reiner Wasserstrahl austritt aus der Düse.
Vorteile
- Schneidet Materialien ohne Beeinträchtigung der ursprünglichen Struktur – keine wärmebeeinflusste Zone (HAZ).
- Ermöglicht komplexe, filigrane Schnitte.
- Arbeitsbereich bleibt sauber und staubfrei.
- Niedrige Betriebs- und Wartungskosten – keine beweglichen Teile.
- Thermische Werkstückschäden vernachlässigbar – keine Wärmeerzeugung.
- Schneidet weiche Materialien (WJM: Gummi, Kunststoffe, Holz) und harte Materialien (AWJM: Granat).
- Umweltfreundlich – keine Verschmutzung oder giftige Produkte.
- Hohe Bearbeitungspräzision. Toleranzen von ± 0,005 Zoll leicht erreichbar.
Nachteile
- Schneidet weiche Materialien. AWJM kann harte Materialien nur begrenzt dick bearbeiten.
- Sehr dicke Materialien nicht bearbeitbar.
- Hohe Anschaffungskosten.
Anwendungen
- Wasserstrahlbearbeitung in verschiedenen Branchen: Bergbau, Automobil, Luftfahrt – Schneiden, Formen, Reiben.
- Häufig bearbeitete Materialien (WJM/AWJM): Gummi, Textilien, Kunststoffe, Schaum, Leder, Verbundwerkstoffe, Fliesen, Stein, Glas, Lebensmittel, Metalle, Papier u.v.m.
- WJM: weiche, leicht bearbeitbare Materialien – dünne Bleche, Folien, Holz, NE-Legierungen, Textilien, Wabenstrukturen, Kunststoffe, Polymere, Leder, gefrorene Waren etc.
- AWJM: harte, schwer bearbeitbare Materialien – dicke Stahl-/Al-Platten, kommerzielle Materialien, faserverstärkte Kunststoffe, Metallmatrix- & Keramikmatrixverbunde, Schichtverbunde, Stein, Glas etc.
- Neben Bearbeitung: Hochdruckwasserstrahl für Lackentfernung, Chirurgie, Reinigen, Strahlen zur Spannungsarmierung etc.
- AWJM auch für Bohren, Taschenfräsen, Drehen, Reiben nutzbar.
Industrietechnik
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Funkenerosion (EDM): Prinzipien, Prozess, Ausrüstung, Vor- und Nachteile erklärt
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Thermitschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile