



Drehmaschinen erklärt: Typen, Funktionen & PDF-Leitfaden
Die Drehmaschine ist definiert als das Werkzeugmaschine, die für verschiedene Zerspanungsoperationen wie Drehen, Plandrehen, Gewindeschneiden etc. verwendet wird.
Drehmaschine und Typen
Eine Drehmaschine spannt das Werkstück in ein Futter und das Werkzeug auf den Werkzeughalter. Die Drehmaschine rotiert das Werkstück um eine Achse, um Operationen wie Drehen, Plandrehen, Fasen, Gewindeschneiden, Wälzfräsen, Bohren u. v. m. mit Werkzeugen durchzuführen, die auf das Werkstück einwirken, um ein rotationssymmetrisches Objekt zu erzeugen.
Die Hauptfunktion einer Drehmaschine ist, Metall vom Werkstück abzutragen, um die erforderliche Größe und Form zu geben. In der Drehmaschine wird das Werkzeug gehalten und das Werkstück rotiert um eine Drehachse, um verschiedene Operationen mit unterschiedlichen Werkzeugen auszuführen.
Die Drehmaschine wird primär zur Erzeugung zylindrischer Flächen und ebener Flächen im rechten Winkel zur Drehachse eingesetzt. Sie kann auch Konus und Hohlformen etc. herstellen. Geeignete Drehmaschinen können auch Volumenkörper der Rotation, ebene Flächen & Gewinde etc. fertigen.
Weiterlesen: 22 verschiedene Arten von Drehmaschinen-Operationen
Aufbau einer Drehmaschine
Die folgenden sind die Hauptteile einer Drehmaschine:
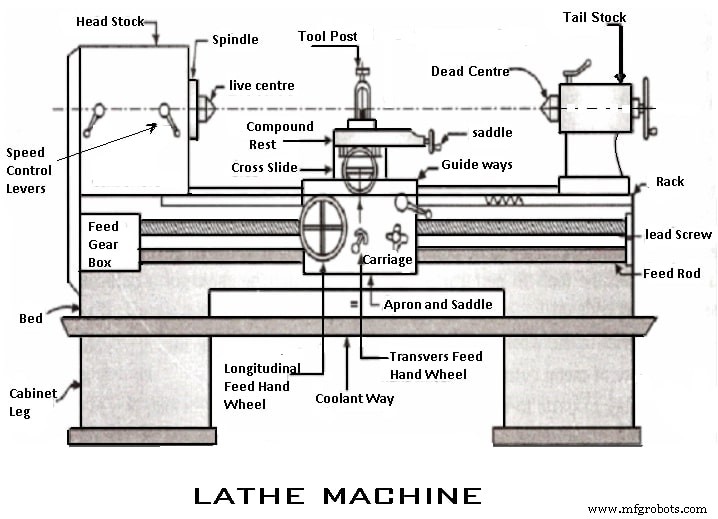
- Bett (Bed)
- Spindelstock (Headstock)
- Schlitten (Carriage)
- Vorschubeinrichtung (Feed Mechanism)
- Reitstock (Tailstock)
- Gewindeschneideinrichtung / Leitspindel (Screw or Thread Cutting Mechanism)
- Vorschubstange (Feed Rod)
- Leitspindel (Lead Screw)
1. Bett (Bed)
Das Drehmaschinenbett ist die Basis der Maschine, ein massiver Aufbau. Es muss unter starker Belastung formstabil sein. Auf der Oberseite befinden sich V-Führungen (V-Guideways) mit 90° Winkel.
Es gibt zwei Führungen: innere und äußere, präzise bearbeitet parallel zur Achse. Das Bett muss Vibrationen aus verschiedenen Kräften aufnehmen. Die Führungen bieten Gleitflächen für Schlitten und Reitstock.
Das Bett muss Spannungen durch zwei wichtige Kräfte widerstehen:
- Nach unten gerichtete Schneidkraft auf das Werkzeug
- Kraft, die das Werkzeug horizontal vom Werkstück wegdrückt
2. Spindelstock (Headstock)
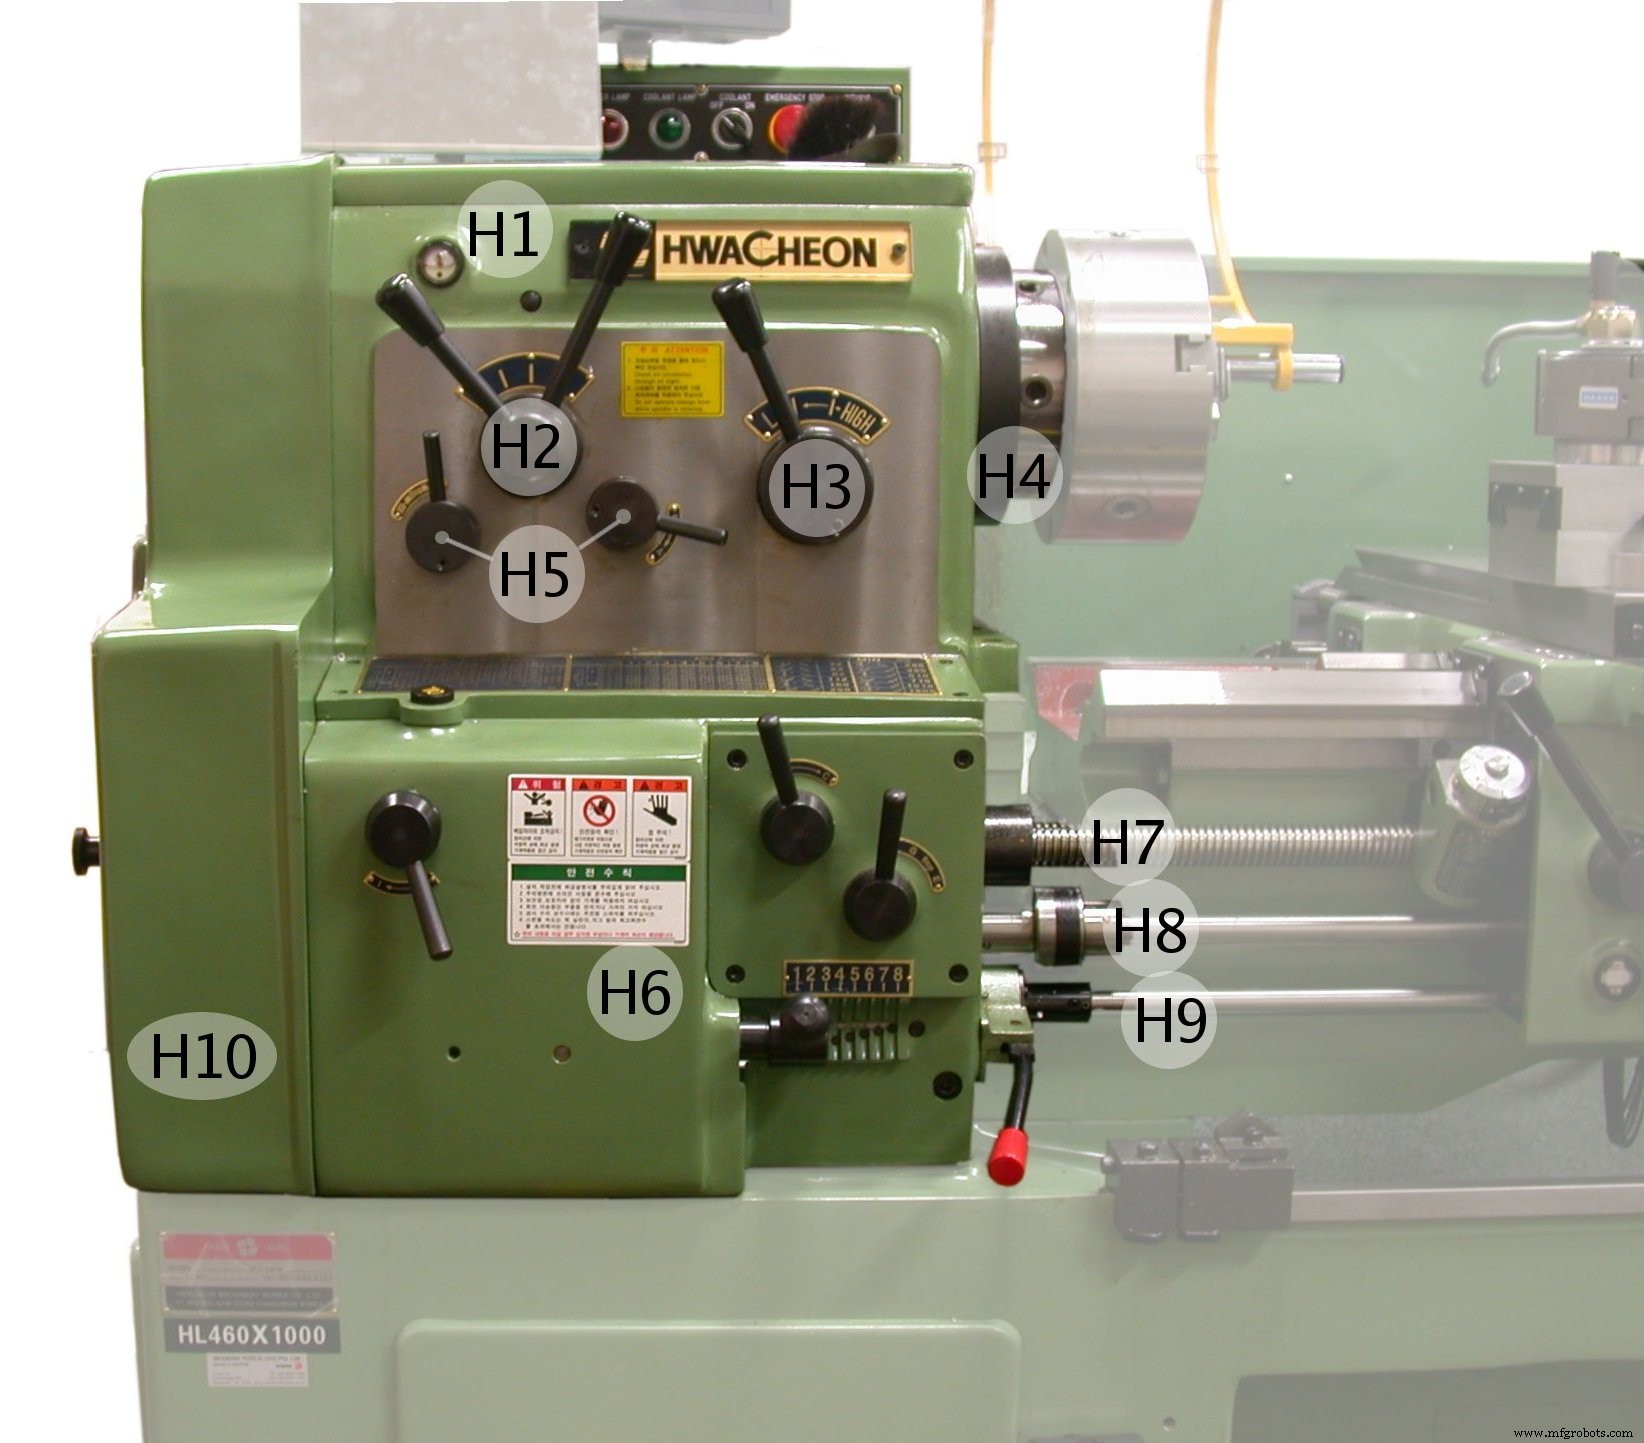
- H1: Getriebegehäuse
- H2: Zwischenradhebel
- H3: Hoch/Niedrig-Ganghebel
- H4: Camlock-Spindel
- H5: Wenderäder – Vor/Rückwärts & Ein/Auskuppeln
- H6: Schnellwechselgetriebe mit 4 Wählern (3 Hebel)
- H7: Leitspindel
- H8: Vorschubspindel
- H9: Vor/Rückwärts-Schalter
- H10: Wechselradabdeckung
Er befindet sich auf der linken Seite des Maschinenbetts. Er hat eine hohle Spindel und verschiedene Mechanismen zum Antrieb und zur Drehzahländerung der Spindel.
Bei Riemenantrieb steigt die Drehzahl, wenn der Riemen von größeren auf kleinere Riemenscheiben umgelegt wird. Die Spindel besteht aus Nickel-Chrom-Stahl und Kohlenstoffstahl. Das vordere Ende der Spindelbohrung ist konisch für perfekten Sitz der Spitzen.
Die Drehzahländerung basiert auf folgenden Bedingungen:
- Werkstoffart
- Harte, zähe Werkstoffe (Gusseisen) – niedrige Drehzahl
- Weiche Werkstoffe (Aluminium, Messing) – hohe Drehzahl
- Schneidwerkstoff
- Für hohe Schnittgeschwindigkeiten: Hartmetall (Wolframkarbid)
- Für niedrige Schnittgeschwindigkeiten: mittlere Härte
- Oberflächengüte – Schlichtschnitt: geringe Tiefe, hohe Drehzahl
- Schruppschnitt – große Tiefe – niedrige Drehzahl
- Werkstückdurchmesser
- Großer Durchmesser – niedrige Drehzahl
- Kleiner Durchmesser – hohe Drehzahl
- Operationstyp
- Drehen, Bohren, Ausdrehen – hohe Drehzahl
- Gewindeschneiden, Gewindebohren, Reiben – niedrige Drehzahl
3. Reitstock (Tailstock)
Der Reitstock befindet sich auf der rechten Seite des Maschinenbetts. Er unterstützt das andere Werkstückende bei der Bearbeitung zwischen zwei Spitzen.
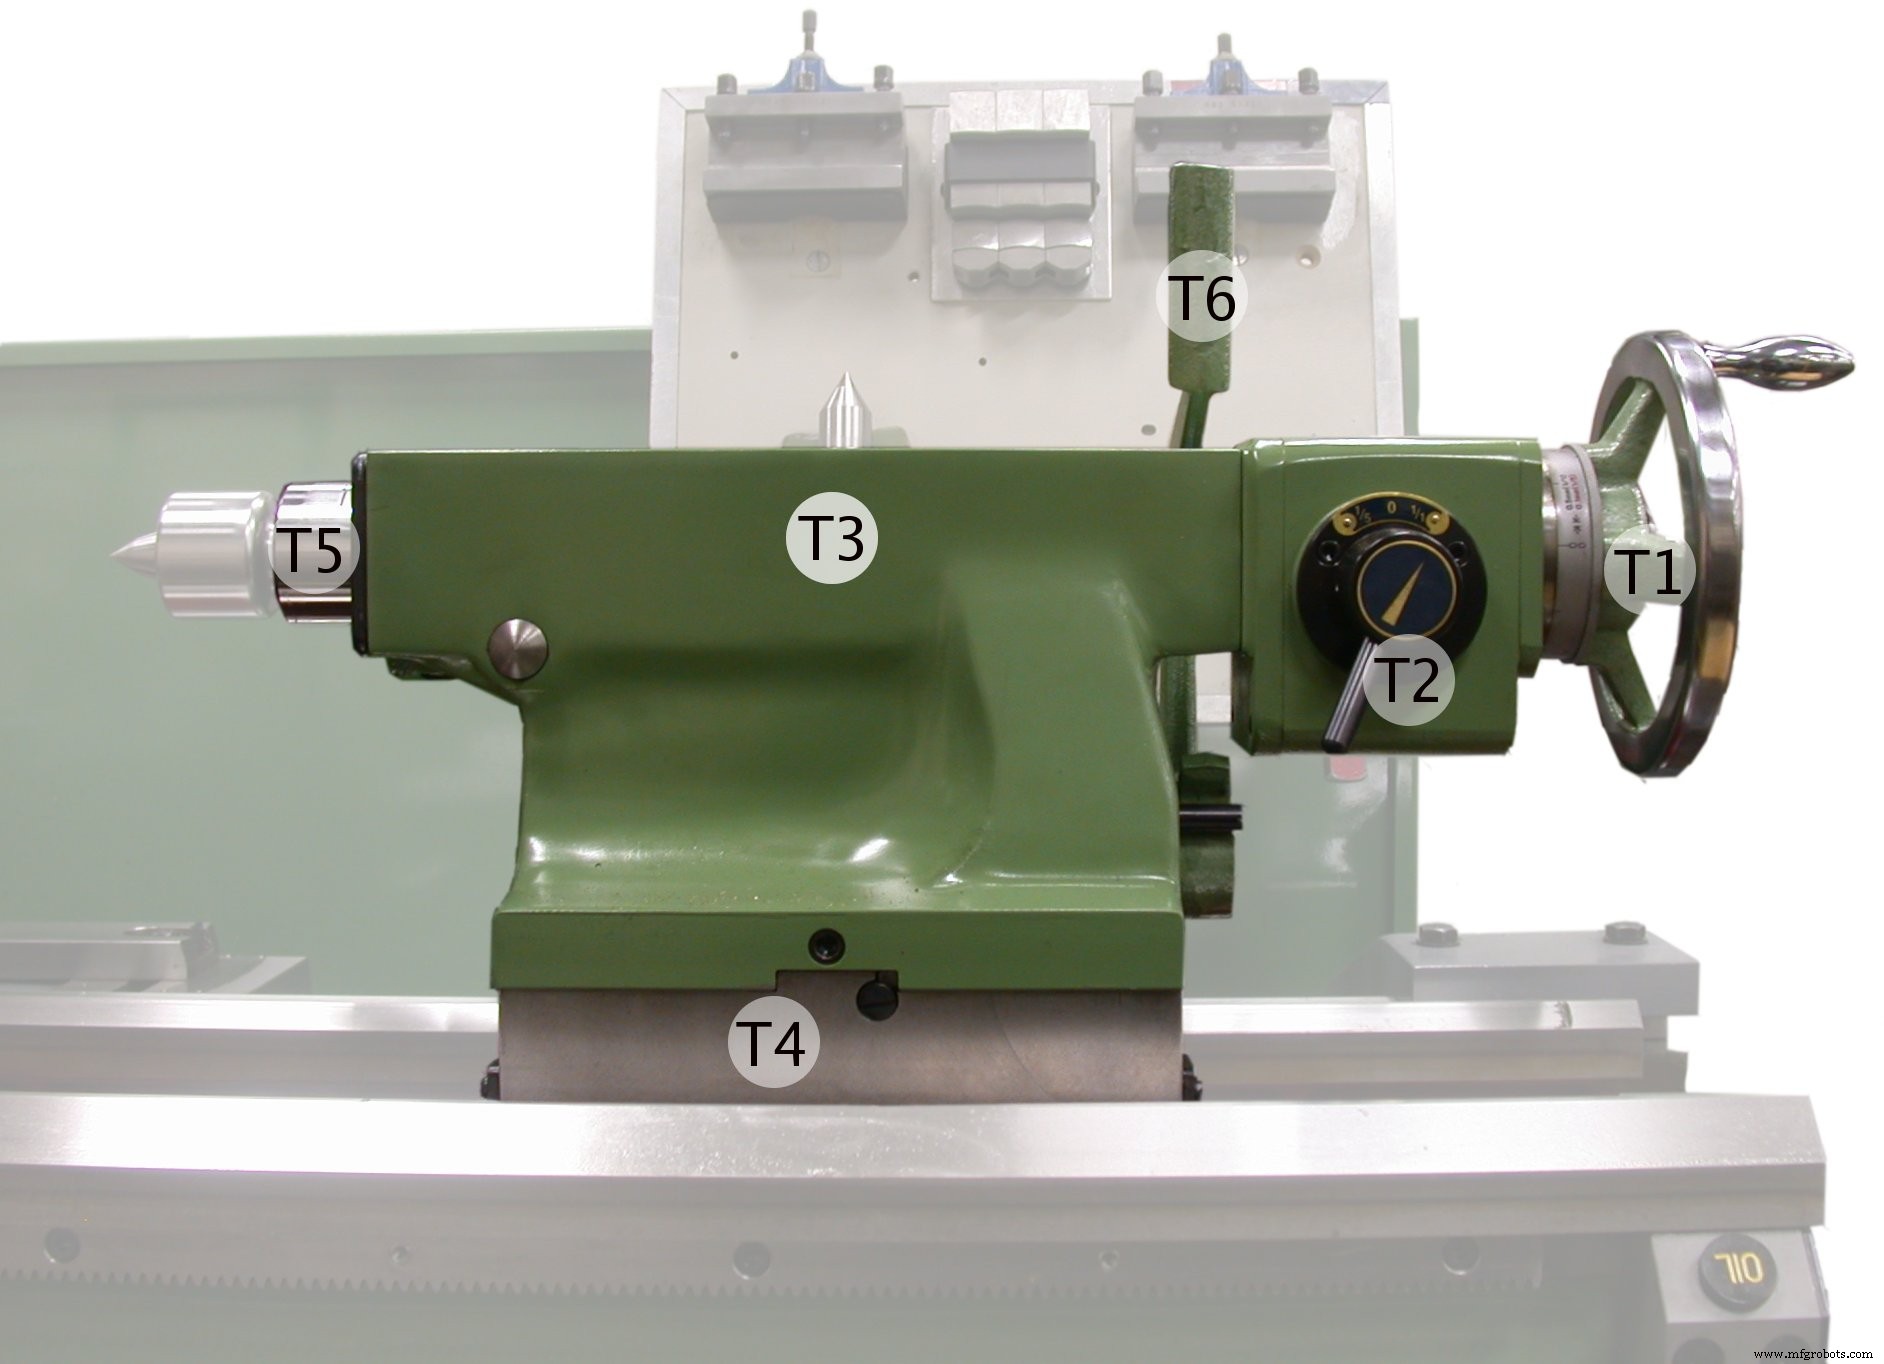
- T1: Vorschubspindel
- T2: Reduktionsgetriebe (optional)
- T3: Gehäuse
- T4: Verstellbarer Fuß
- T5: Spindel
- T6: Klemmhebel
Er hält das Werkzeug fest und präzise für Operationen wie Bohren, Reiben, Gewindebohren und Ausdrehen. Er kann entlang der Führungen verfahren und in jeder Position am Bett geklemmt werden.
Der Reitstock besteht aus Toter Spitze, Spindel, Verstellschraube, Handrad etc. Die Spindel kann durch Handrad vor- und zurückbewegt werden (Hülse/Barrel). Eine Nut in der Hülse hält die Tote Spitze.
Weiterlesen: Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Bearbeitungszeit an der Drehmaschine
4. Schlitten (Carriage)
Der Schlitten ist eines der wichtigsten Teile des Drehwerkzeugs und dient als Träger, Bewegungs- und Steuerelement des Schneidwerkzeugs.
4.1 Sattel (Saddle)
H-förmig. Der Sattel sitzt auf dem Bett und gleitet auf den Führungen, wobei er Querschlitten und Werkzeughalter mitführt. Er kann in jeder Position arretiert werden.
4.2 Querschlitten (Cross Slide)
Anbindung an Sattel und Oberschlitten. Querschlitten wird über Handrad bewegt. Querbewegung erfolgt, wenn die auf der Vorschubspindel sitzende Mutter mit der Binderschraube des Querschlittens eingreift.
Bei Verwendung eines Konusdreh-Aufsatzes wird die Binderschraube gelöst, um den Querschlitten von der Quervorschubspindel zu trennen und an den Führungsblock anzukoppeln. Der Querschlitten kann automatisch bewegt werden, wenn das auf der Quervorschubspindel sitzende Ritzel mit dem Getriebe im Apron eingreift.
4.3 Oberschlitten (Compound Rest)
Runder, in Grad skalierter Fuß, dient zum Erzeugen von Winkelschnitten und variablen Querschnittskonussen. Besteht aus Oberschlittenhandrad, -vorschubspindel, -mutter. Das Handrad wird hauptsächlich bei Konusdrehoperationen für den Vorschub genutzt.
4.4 Werkzeughalter (Toolpost)
Der Werkzeughalter sitzt oberhalb des Oberschlittens und hält das Werkzeug fest. Es gibt verschiedene Typen:
- Einschraub-Werkzeughalter (Single Screw Toolpost)
- Vierweg-Werkzeughalter (Four-Way Toolpost)
- Achtweg-Werkzeughalter (Eight-Way Toolpost)
5. Vorschubeinrichtung (Feed Mechanism)
Die relative Bewegung des Werkzeugs zum Werkstück heißt „Vorschub“.
- Eine Drehmaschine hat 3 Vorschubarten:
- Längsvorschub (Longitudinal Feed): Werkzeug bewegt sich parallel zur Maschinenachse. Erfolgt durch Schlittenbewegung.
- QuerVorschub (Cross Feed): Werkzeug bewegt sich im rechten Winkel zur Maschinenachse.
- Winkelvorschub (Angular Feed): Durch Verstellen und Schwenken des Oberschlittens auf den gewünschten Winkel zur Maschinenachse.
Längs- und QuerVorschub sind sowohl hand- als auch kraftbetätigt, Winkelvorschub nur handbetätigt.
6. Gewindeschneideinrichtung (Screw or Thread Cutting Mechanism)
Die Drehmaschine ist das wichtige Werkzeugmaschine zum Schneiden erforderlicher Gewinde an einem Werkstück. Die Drehung der Leitspindel bewegt das Werkzeug entlang des Werkstücks zur Gewindeerzeugung. Das Halbmuttern-System (Half-Nut) wird in der Drehmaschine verwendet.
7. Vorschubstange (Feed Rod)
Lange Welle mit Nut, die vom Vorschubkasten quer vor dem Bett verläuft. Die Kraft wird von der Maschinenspindel über die Apron-Zahnräder durch die Vorschubstange übertragen.
Die Vorschubstange dient hauptsächlich zum Bewegen von Schlitten oder Querschlitten für Operationen wie Drehen, Bohren, Plandrehen – ausgenommen Gewindeschneiden.
8. Leitspindel (Leadscrew)
Langes Gewindestange, ausschließlich für Gewindeschneiden. Die Leitspindel ist in allen Operationen vom Getriebe entkoppelt. In Drehmaschinen mit Vorschubstange kann sie auch für Drehen, Bohren etc. Bewegung geben.
Weiterlesen: 14 verschiedene Arten von Drehmeißeln
Typen von Drehmaschinen
Folgende sieben verschiedenen Drehmaschinentypen gibt es:
- Schnelldrehmaschine (Speed Lathe)
- Parallel-Drehmaschine / Werkstattdrehmaschine (Engine Lathe)
- Tischdrehmaschine (Bench Lathe)
- Werkzeugdrehmaschine (Toolroom Lathe)
- Revolverdrehmaschine / Portal-Drehmaschine (Capstan and Turret Lathe)
- Spezialdrehmaschinen (Special Purpose Lathe Machines)
- Automatendrehmaschine (Automatic Lathe)
- CNC-Drehmaschine (CNC Lathe Machine)
1. Schnelldrehmaschine (Speed Lathe Machine)
Einfacher Aufbau. Bett, Spindelstock, Reitstock, Werkzeughalter auf verstellbarem Schieber. Kein Vorschubkasten, keine Leitspindel, kein Schlitten.
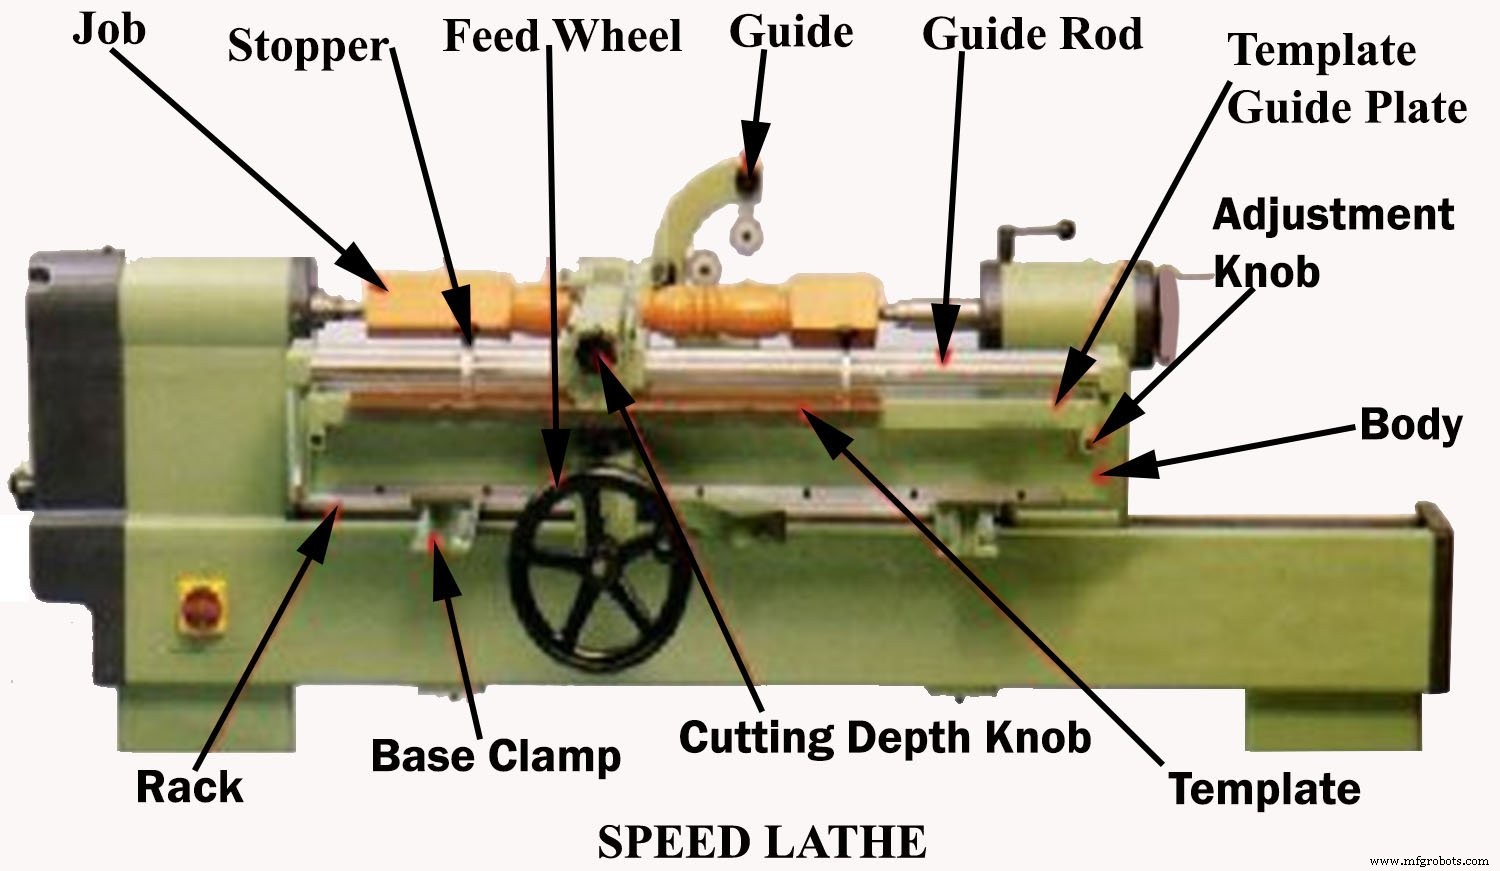
Werkzeug auf verstellbarem Schieber, rein handgeführt. Drehzahlbereich 1200–3600 min⁻¹. Spindelstock sehr einfach, nur 2–3 Drehzahlen.
Geringe Schnitttiefe. Geringe Kraft, hohe Drehzahl – geeignet für Holzbearbeitung, Spinnen, Zentrieren, Polieren. Name „Speed Lathe“ wegen sehr hoher Spindeldrehzahl.
2. Parallel-Drehmaschine / Werkstattdrehmaschine (Engine Lathe Machine)
Am weitesten verbreitete Drehmaschine. Antrieb über Getriebe- oder Riemenmechanismus. Name „Engine Lathe“, weil frühe Drehmaschinen durch Dampfmaschinen angetrieben wurden.
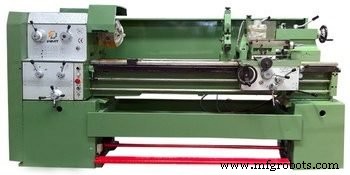
Enthält alle Teile wie Schnelldrehmaschine (Bett, Spindelstock, Reitstock etc.). Spindelstock stabiler Aufbau mit zusätzlichem Mechanismus für mehrere Spindeldrehzahlen.
Im Gegensatz zur Schnelldrehmaschine kann die Parallel-Drehmaschine das Schneidwerkzeug sowohl in Quer- als auch Längsrichtung zur Maschinenachse über Schlittenvorschub und Leitspindel bewegen. Noch heute in Werkstätten und Industrie im Einsatz. Drei Bauarten: Riemengetrieben, Motorengetrieben, Getriebekopf (Geared Head).
2.1 Riemengetriebene Drehmaschine (Belt Drive Lathe Machine)
Drehmaschine, die Antrieb von einer Deckenwelle erhält, mit Kegelriemenscheibe (Speed Cone) und einem oder mehreren Rückwärtsgetrieben (Back Gears) für breiten Drehzahlbereich.
2.2 Motorengetriebene Drehmaschine (Motor Driven Lathe Machine)
Drehmaschine mit eigenem, in die Maschine integriertem Motor.
2.3 Getriebekopf-Drehmaschine (Geared-head Lathe Machine)
Konstantdrehzahlmotor, alle Drehzahländerungen durch Schalten verschiedener Getriebe im Spindelstock. Keine Kegelriemenscheibe.
3. Tischdrehmaschine (Bench Lathe)
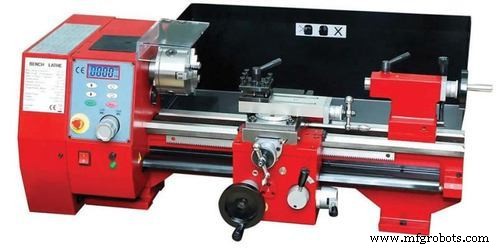
Klein, für hochpräzise Kleinstarbeit. Auf Werkbank montiert. Alle Teile wie Parallel- und Schnelldrehmaschine. Führt fast alle Operationen aus, unterscheidet sich nur in der Größe.
4. Werkzeugdrehmaschine (Toolroom Lathe Machine)
Gleich wie Parallel-Drehmaschine, aber breiterer Drehzahlbereich. Spindelbereich von sehr niedrig bis ca. 2500 min⁻¹.
Ausgestattet mit Futter, Konusdreh-Aufsatz, Spannzangen-Aufzug, Steady & Follower Rest, Kühlmittelpumpe etc. Teurer als Parallel-Drehmaschine. Hauptsächlich für Schleifen, Werkzeug-, Lehrenbau und Bearbeitungen mit hoher Genauigkeit.
5. Revolverdrehmaschine / Portal-Drehmaschine (Capstan and Turret Lathe)
Für Fertigungsarbeit. Weiterentwicklung der Parallel-Drehmaschine. Statt Reitstock sechseckiger Revolverkopf. Drei Werkzeughalter.
Mehrere Werkzeuge können eingespannt und in korrekter Reihenfolge in das Werkstück gefahren werden. Hauptvorteil: Unterschiedliche Operationen und Teile in sehr kurzer Zeit, ohne Werkzeugwechsel – hohe Stückzahl und Qualität.
Revolverdrehmaschinen benötigen mehr Stellplatz. Nur für große Aufträge.
Vollständigen Artikel zu Revolverdrehmaschinen lesen
6. Spezialdrehmaschinen (Special Purpose Lathe Machines)
Für Sonderzwecke und Fertigungsarbeit. Spezielle Operationen wie Bohren, Schleifen, Reiben, Ausdrehen etc.
Spezialdrehmaschinen sind:
- Raddrehmaschine (Wheel Lathe Machine)
- Lückenbett-Drehmaschine (Gap Bed Lathe Machine)
- T-Drehmaschine (T-Lathe Machine)
- Kopierdrehmaschine (Duplicating Lathe Machine)
- Raketendrehmaschine (Missile Lathe Machine)
1. Raddrehmaschine (Wheel Lathe Machine)
Für Bearbeitung von Radzapfen und Gewindedrehen an Eisenbahn-, Automobil- und Lokomotivrädern.
2. Lückenbett-Drehmaschine (Gap Bed Lathe)
Ein Bettabschnitt neben dem Spindelstock ist entfernbar, für extrem große Durchmesser.
3. T-Drehmaschine (T-Lathe)
Für Rotorbearbeitung von Strahltriebwerken. Bettachse steht rechtwinklig zur Spindelstockachse in T-Form.
4. Kopierdrehmaschine (Duplicating Lathe)
Überträgt Form einer flachen oder runden Schablone auf das Werkstück. Mechanische, pneumatische, hydraulische Geräte koordinieren Werkzeugbewegung zur exakten Nachbildung.
5. Raketendrehmaschine (Missile Lathe Machine)
Sehr großer Schwenkdurchmesser für lange Raketenkomponenten mit sehr großem Durchmesser – modernster Stand der Drehmaschinentechnik.
7. Automatendrehmaschine (Automatic Lathe)
Alle Arbeitsschritte laufen automatisch. Hochgeschwindigkeits-Schwerlast-Fertigungsdrehmaschinen. Nach Werkzeugeinstellung führt die Maschine alle Operationen automatisch zum Fertigteil aus.
Werkzeugwechsel und Vorschub sind automatisch. Ein Bediener kann 5–6 Automaten gleichzeitig überwachen.
Drehmaschine führt Operationen aus: Drehen, Plandrehen, Konusdrehen, Wälzfräsen, Nuten, Abstechen, Exzentrischdrehen, Gewindeschneiden, Reiben etc.
8. CNC-Drehmaschine (CNC Lathe Machine)
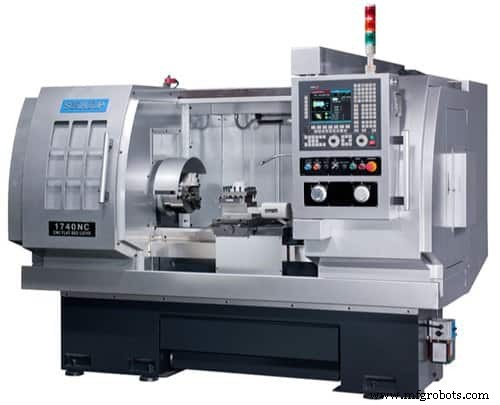
Betrieb nach präzisen Konstruktionsanweisungen. CNC (Computerized Numerical Control) Dreht das Werkstück um die Hauptspindel, während ein Schneidwerkzeug das Werkstück in gewünschte Form und Größe bringt.
Einfache CNC-Drehmaschine arbeitet auf zwei Achsen mit Werkzeug in fixer Position an einem 8- bis 24-stationären Revolver. CNC gewährleistet konstante Produktqualität und erfordert keine hochqualifizierten Bediener. CNC-Maschinen sind teurer als manuell bediente Maschinen.
Drehmaschinen-Operationen
Die Drehmaschinen-Operationen werden in drei Hauptkategorien klassifiziert.
Operationen bei Spannen zwischen Spitzen oder im Futter:
- Drehen
- Gerade-/Runddrehen
- Schruppdrehen
- Schultern
- Konusdrehen
- Exzentrisches Drehen
- Plandrehen
- Fasen
- Wälzfräsen
- Gewindeschneiden
- Feilen
- Polieren
- Nuten
- Spinnen
- Federwickeln
- Formdrehen
Operationen bei Spannen im Futter, Planscheibe oder Winkelplatte:
- Bohren
- Reiben
- Ausdrehen
- Aufbohren
- Konisches Ausdrehen
- Gewindebohren
- Unterschneiden
- Innengewindeschneiden
- Abstechen
Operationen mit Sonderaufsätzen:
- Schleifen
- Fräsen
Vollständigen Artikel hier lesen: 22 verschiedene Arten von Drehmaschinen-Operationen
Drehmaschinen-Zubehör
Drehmaschinen-Zubehör dient entweder zum Spannen/Abstützen des Werkstücks oder zum Halten des Werkzeugs. Wichtiges Zubehör:
- Spitzen (Centres)
- Futter (Chucks)
- Spannzangen (Collets)
- Winkelplatten (Angle Plates)
- Planscheiben (Face Plates)
- Dorne (Mandrels)
- Mitnehmerplatten und Träger (Catch Plates and Carriers)
Weiterlesen: 7 Arten von Drehmaschinenfuttern
Drehmaschinen-Aufsätze
Drehmaschinen-Aufsätze sind Zusatzausrüstungen für spezielle Zwecke. Wichtige Aufsätze:
- Anschläge (Stops)
- Stehböcke (Rests)
- Konusdreh-Aufsätze (Taper Turning Attachments)
- Fräseinsätze (Milling Attachments)
- Schleifaufsätze (Grinding Attachments)
- Getriebeaufsätze (Gear Attachments)
- Ausdrehaufsätze (Boring Attachments)
Das war’s, danke fürs Lesen. Fragen zu „Drehmaschine oder Typen von Drehmaschinen“ in den Kommentaren. Wenn Ihnen der Beitrag gefällt, teilen Sie ihn bitte.
PDF-Datei dieses Artikels durch Klicken unten herunterladen.
Newsletter abonnieren für Benachrichtigungen zu neuen Beiträgen.
Industrietechnik
- Bohrmaschinen: Aufbau, Funktion, Typen & Praxisleitfaden
- CNC-Bearbeitung: Verfahren, Maschinentypen & Anwendungen
- Drehmaschinen-Operationen & Schneidwerkzeuge: Präzisionsbearbeitung meistern
- Främaschinen verstehen: Definition, Prozess & Typen
- Hochgeschwindigkeits-6-Spindel-Nockendrehautomat für Präzisionsproduktion
- Drehmaschinen-Operationen verstehen: Arten und Anwendungen
- Drehmaschinen meistern: Typen, Klassifizierungen und praktische Anwendungen
- Wichtige Teile einer Drehmaschine: Funktionen & Überblick
- Drehmaschinen verstehen: Geschichte, Typen und Anwendungen
- Drehmaschine vs. Fräsmaschine: Wichtige Unterschiede & Einsatzbereiche