



Bohrmaschinen erklärt: Definitionen, Typen und Operationen
Der Bohrprozess an sich ist einfach – wohl die unkomplizierteste Technik der abtragenden Fertigung (Subtractive Manufacturing). Doch jeder erfahrene Ingenieur weiß, wie viele Fallstricke auftreten können. Der Schlüssel zur Vermeidung: sich so tief wie möglich in die Materie einarbeiten.
Hier finden Sie eine gründliche Erklärung aller Aspekte des Bohrvorgangs, der Bohrmaschinentypen und vielem mehr.
Was ist Bohren?
Bohren ist ein spanender Fertigungsprozess, bei dem runde Bohrungen mit einem rotierenden Schneidwerkzeug erzeugt werden.

Etwas ausführlicher: Bohren zählt zu den Hauptverfahren der spanenden Fertigung. Es wird durch Abtragen von Material vom Werkstück durchgeführt (im Gegensatz zu additiven Verfahren wie 3D-Druck). Ein rotierendes Schneidwerkzeug (Bohrer) erzeugt runde Bohrungen in einem stationären Werkstück.
Bohrer bestehen meist aus Schnellarbeitsstahl (HSS). Ihre Spiralnuten (Spiralfluten) ermöglichen den leichten Abtransport der Späne. Die Schneidkanten tragen Material ab, sobald sie auf hunderte Umdrehungen pro Minute beschleunigt werden.
Die Bohrungen dienen der Aufnahme von Schrauben oder Bolzen zur Montage oder ästhetischen Zwecken. Bohrungen können erweitert und ihre Innenflächen für bessere Glätte und Optik nachbearbeitet werden.
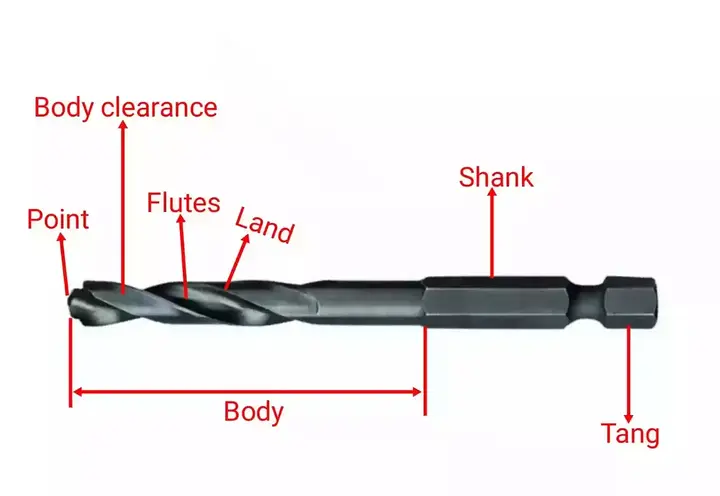
Definition Bohrmaschine
Eine Bohrmaschine ist eine Maschine, die hauptsächlich zylindrische Bohrungen und damit verbundene Aufgaben wie Ausbohren, Reiben etc. ausführt.
Bei Bohrmaschinen wird die Bohrung durch die rotierende Schneide des Bohrers erzeugt. Das Material wird durch Scherkraft in Form von Spänen entfernt.
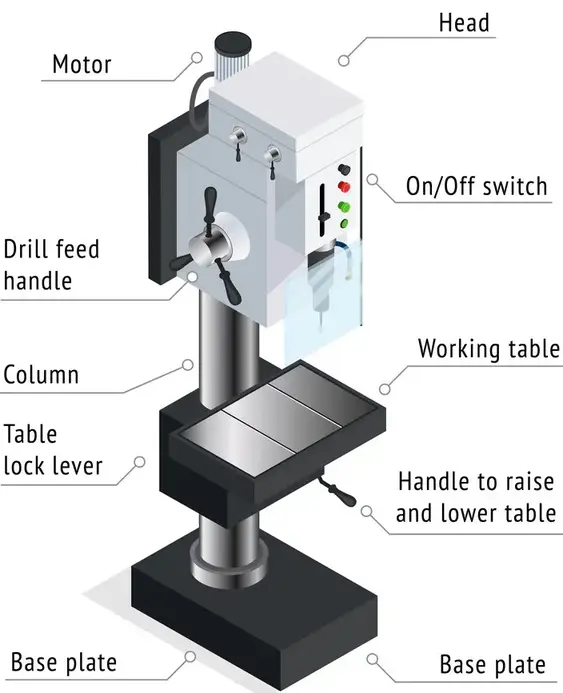
Auf Bohrmaschinen durchführbare Operationen
Bohren ist nicht der einzige Prozess, der auf einer CNC-Bohrmaschine ausgeführt werden kann. Je nach Maschinentyp sind 8 Operationen möglich:
- Bohren. Erzeugung einfacher runder Bohrungen. Unterstützt mittlere bis sehr hohe Produktionsgeschwindigkeiten.
- Reiben. Erzeugt hochgenaue Bohrungen durch Aufweiten einer bestehenden Bohrung. Ergebnis: perfekt kreisrunde Bohrung mit exaktem Durchmesser. Reiben ist ein Finish-Prozess mit mehrschneidigem Werkzeug. Niedrige bis mittlere Produktionsgeschwindigkeit.
- Ausbohren (Boring). Ebenfalls Aufweiten einer bestehenden Bohrung, aber kein Finish-Prozess. Ein einspitziger Ausbohrmeißel (größerer Durchmesser als Vorbohrung) wird verwendet. Kann Durchmesser vergrößern, nicht aber Tiefe. Auch Umwandlung zylindrischer in konische Bohrungen möglich. Mittlere bis hohe Produktionsgeschwindigkeit.
- Plandrehen (Counterboring). Aufweiten des Bohrungsendes zur Aufnahme von Bolzen, Stiften, Passstiften. Wie Ausbohren, aber nur über einen Teil der Bohrtiefe. Niedrige bis mittlere Geschwindigkeit.
- Senken (Countersinking). Erzeugt kegelförmige Vertiefungen für Schrauben- oder Bolzenköpfe an Metallteilen. Entfernt auch Grate vom Bohren oder Gewindeschneiden. Gute Praxis zur Korrosionsvermeidung und dichtem Sitz. Niedrige bis mittlere Geschwindigkeit.
- Planfräsen (Spot Facing). Erzeugt eine glatte, ebene Auflagefläche für Muttern oder Zylinderschraubenköpfe. Meist an Guss- und Schmiedeteilen. Niedrige bis hohe Geschwindigkeit.
- Gewindeschneiden (Tapping). Schneidet Innengewinde für Schrauben, Bolzen und Gewindefittings. Verwendet ein Gewindebohrer (zylindrisch oder kegelig). Niedrige bis mittlere Geschwindigkeit.
- Kernbohren (Trepanning). Seltenes Verfahren für Durchgangsbohrungen. Der Schneider entfernt Material am Rand und hinterlässt einen Kern in der Bohrungsmitte. Für große Bohrdurchmesser bei begrenzter Maschinenleistung. Niedrige Produktionsgeschwindigkeit.

Typen von Bohrmaschinen
Das Spannendste am Bohren sind die Maschinen selbst. Es gibt verschiedene Typen für leicht unterschiedliche Fertigungsansätze. Einige können manuell oder automatisiert sein, andere (z. B. PCB-Fertigung) sind rein computergesteuert.
Wichtig: In der Massenfertigung kommen teure CNC-Bearbeitungszentren zum Einsatz, die Bohren und weitere Operationen abdecken. Solche Maschinen sind darauf ausgelegt, alle unten genannten Typen und mehr zu bewältigen.
Eine 200.000 $ CNC-Maschine bohrt zwar besser als alles andere – aber für ein paar kleine Bohrungen in einem Leichtbauteil ist das Kanonen auf Spatzen.
Feinbohrmaschine (Sensitive Drilling Machine)
Speziell für extrem kleine Bohrungen bei hohen Drehzahlen. Für präzise, leichte Arbeiten. Gestell auf Werkbank oder Boden verschraubt. Bohrer bis 15,5 mm Durchmesser. Drehzahlbereich ca. 50–2.000 min⁻¹. Besonderheit: Antrieb per Hand steuerbar – ein versierter Zerspaner erzielt hohe Genauigkeit.
Säulenbohrmaschine (Upright Drilling Machine)
Für mittlere Bohrarbeiten. Ähnelt der Feinbohrmaschine, ist aber größer und schwerer. Bohrer bis 50 mm. Manuell oder halbautomatisch nutzbar. Werkzeug kann kraftgeführt in das Werkstück bewegt werden; manche verfügen über Tischhubmechanismen.
Radialbohrmaschine (Radial Drilling Machine)
Für mittlere bis große, schwere Werkstücke. Runder Säulenständer auf großem Fuß. Radialarm höhenverstellbar für variable Werkstückhöhen, schwenkbar in jede Position, Bohrkopf auf dem Arm verschiebbar. Normalerweise nicht handgeführt: Bediener steuert Motor, Bohrer bearbeitet Werkstücke auf der Fertigungslinie.
Mehrspindel-Bohrmaschine (Gang Drilling Machine)
Gemeinsamer Tisch und Fuß, aber mehrere Bohrköpfe (typisch 4–6) nebeneinander. Jeder hat eigenen Antriebsmotor – simultanes Bohren mehrerer Bohrungen mit unterschiedlichen Vorschüben. Zusätzlich Reiben, Ausbohren, Gewindeschneiden möglich. Jede Spindel mit eigenem Werkzeug bestückbar. Nie manuell, oft als CNC-Bohrzentren ausgeführt.
Mehrspindel-Bohrmaschine (Multiple Spindle Drilling Machine)
Fortentwicklung der Gang-Bohrmaschine: mehrere Spindeln statt Bohrkopf-Reihe. Reproduziert Lochmuster in identischen Werkstückserien. Alle Spindeln werden von einem Motor über Getriebe angetrieben – simultaner Vorschub. Variabel: Spindelabstände in X- und Y-Richtung. Bohrlehren führen die Schneider.
Tieflochbohrmaschine (Deep Hole Drilling Machine)
Hochspezialisiert für tiefe Bohrungen in Pleuelstangen, Gewehrläufen u. ä. Nutzt hohe Schnittgeschwindigkeiten und niedrige Vorschübe. Arbeitsprinzip: nicht rotierender Bohrer wird langsam in das schnell rotierende Werkstück geschoben. Ständige Kühlmittelzufuhr verhindert Überhitzung. Kaum manuell bedienbar – halbautomatisch oder CNC.
CNC-Bohrmaschine (CNC Drilling Machine)
Eine CNC-Bohrmaschine ist ein computergesteuertes Industriegerät, das Bohrvorgänge mit rotierenden Schneidwerkzeugen ausführt.
Vollautomatische Maschinen, die außer Werkstückeinlegen und Werkzeugwechsel keine manuelle Arbeit erfordern. Integrierte Software liest CAM-Dateien (G-Code). Bewegung in 3 Dimensionen (manche 4/5 Achsen), Bohrer muss stets im korrekten Winkel eintauchen. Werkzeughalter: Spindel, Hülse, Spannzange, Gewindebohreraufnahme.
Schritt-für-Schritt: CNC-Bohren
- CAD-Design erstellen. 2D/3D-Modell in CAD-Software.
- In CAM-Datei konvertieren. G-Code für die CNC-Maschine.
- Anweisungen in CNC laden. Eingabe und Prüfung der Ausführung.
- CNC einrichten. Passende Bohrer wählen, Maschine justieren/fixieren.
- Bohrvorgang ausführen. Automatisch nach Start durch den Zerspaner.
- Bauteil prüfen. Manuelle und automatische QA-Kontrollen.
Vor- und Nachteile von Bohrmaschinen
Als Industrieanlagen bringen Bohrmaschinen technische Aspekte mit sich, auf die man sich verlassen kann:
- Hohe Genauigkeit. Schrittweise Bearbeitung mit Bohrern, Ausbohrmeißeln, Reibahlen.
- Gute Vorschubkontrolle. Selbst manuelles Bohren gilt als Präzisionsbearbeitung; CNC geht weiter.
- Große Auswahl an Bohrverfahren. Präzise, tiefe, simultane, Muster-Bohrungen – mit wenigen Maschinenzentren abdeckbar.
Doch es gibt Einschränkungen, die glatte, präzise Bohrungen mit guter Konsistenz unmöglich machen können:
- Bohrlochstabilität. Bohrlochzusammenbruch (Schertyp-Versagen durch Gesteinsspannungen) – riesiges Problem durch falsche Trajektorie, ungeeignete Bohrflüssigkeiten etc.
- Begrenzte Bohr-Trajektorie. Normalerweise rechtwinkliges Schneiden. Abweichungen führen fast sofort zum Bohrungsversagen – schränkt Designmöglichkeiten ein.
Dennoch sind Bohrmaschinen unverzichtbar. Klug eingesetzt bieten sie überlegene Fertigungsqualität und ein Spektrum an Verfahren, das keine andere Maschine leistet.
Zusammenfassung
Bohren ist mehr als glatte Löcher zu erzeugen. Es umfasst präzise Gewinde, Schwerzerspanung, Bolzen-/Schraubenaufnahme, gute Innenoberflächen und mehr.
Bohrmaschinen gibt es manuell, halbautomatisch oder als CNC. Heute nutzen Großfertiger Bearbeitungszentren, die alle 8 Bohrprozesse und mehr beherrschen. Die Schlüsselfaktoren für hochwertiges Bohren sind Trajektorie und passende Bohrflüssigkeiten.
Über den Autor
Barret ist kreativer Autor mit Spezialisierung auf Tech-Themen wie CNC-Zerspanung und 3D-Druck – bekannt für hochwertige, innovative Inhalte.
Industrietechnik
- Fräsmaschinen: Typen, Funktionen und Anwendungen in der CNC-Fertigung
- Fräsen erklärt: Definition, Prozess & wesentliche Operationen
- Drehmaschinen: Typen, Funktionen und Anwendungen im Überblick
- Nutstoßmaschine (Slotting Machine): Definition, Aufbau, Typen & Anwendung
- Plankhobelmaschinen: Aufbau, Funktion & Typen im Überblick
- Bohrwerke & Bohrmaschinen: Typen, Einsatzgebiete & Anwendungen
- Bohrmaschinen: Aufbau, Funktion, Typen & Praxisleitfaden
- Schleifmaschinen: Definition, Typen & Anwendungen im Überblick
- CNC-Bearbeitung: Verfahren, Maschinentypen & Anwendungen
- Drehmaschinen-Operationen & Schneidwerkzeuge: Präzisionsbearbeitung meistern