



Druckgussformen meistern: Ein umfassender Werkzeug-Leitfaden
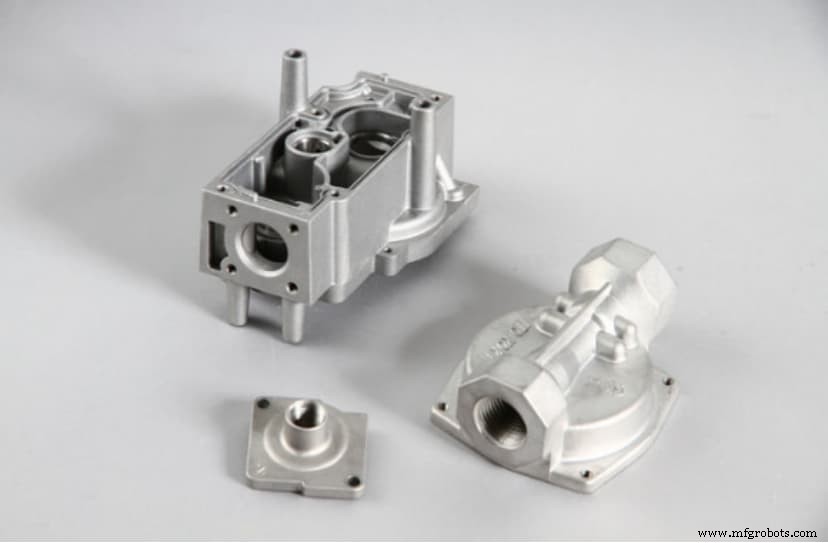
Druckguss ist ein bedeutendes Verfahren für Anwendungen in verschiedenen Branchen. Eine wesentliche Komponente des Druckgussprozesses ist die Druckgussform. Form und Eigenschaften der Form beeinflussen die Merkmale des Endprodukts.
Daher besteht Bedarf, das Design von Druckgussformen zu verstehen. Dies hilft Ihnen, die richtige Form für Ihre Druckgussprojekte zu entwerfen und auszuwählen. Zudem können Sie sicherstellen, dass das Endprodukt einzigartige Fertigungsanforderungen erfüllt.
Daher gibt dieser Artikel einen detaillierten Überblick über die verschiedenen Arten von Druckgusswerkzeugen. Sie lernen auch, wie man eine Form entwirft und welche Faktoren bei der Herstellung von Druckgusswerkzeugen zu beachten sind.
Warum ist die Form für den Druckguss wichtig?
Das Design der Druckgussform spielt eine entscheidende Rolle für die Form des Teils. Zudem beeinflusst es Qualität, Gleichmäßigkeit und Konfiguration der Komponenten aus dem Druckgussprozess.
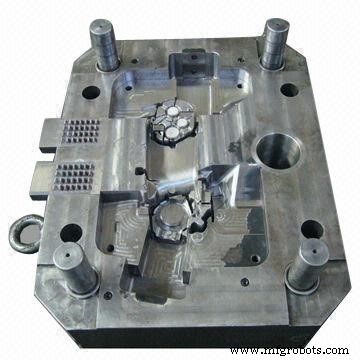
Falsche Spezifikationen können zu Material- oder Werkzeugkorrosion führen. Ein korrektes Formdesign hingegen kann Produktzeit und Effizienz steigern. Letztlich bestimmt die Qualität der Formstruktur, ob die Produktion reibungslos verläuft und Gussteile von bester Qualität sind.
Zudem spiegelt das Druckgusswerkzeugdesign im Wesentlichen die verschiedenen Faktoren wider, die während der Produktion auftreten können. Daher müssen Sie die Struktur eines Gussstücks während des Designs analysieren. Es ist auch essenziell, Gussbedingungen zu beherrschen, kritische Prozessparameter umzusetzen und wirtschaftliche Aspekte zu berücksichtigen. Dies stellt sicher, dass Druckgusswerkzeuge wesentliche Produktionsanforderungen erfüllen.
Druckgussform-Komponenten
Das Verständnis der Druckgussform beginnt mit dem Wissen um die Formstruktur. Die wesentlichen Druckgussform-Komponenten umfassen:
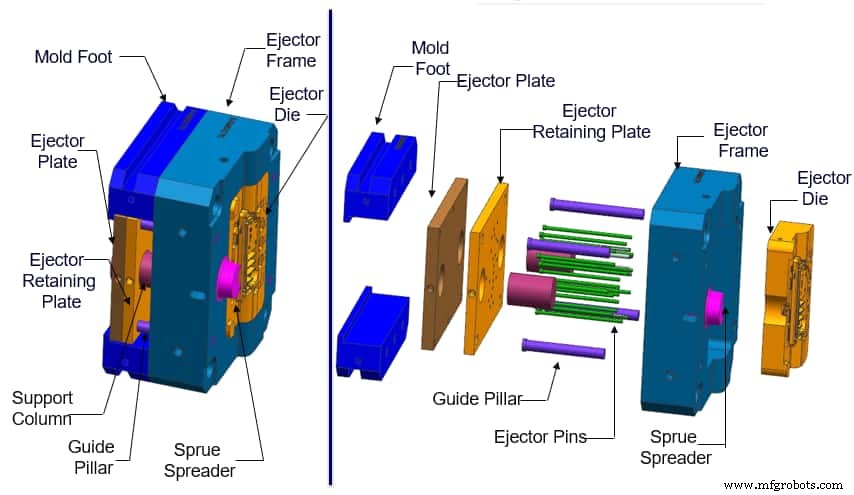
· Formsystem
Dies beinhaltet Kavität, Kern, Einsätze, Schieber und Einsteckstifte. Die Druckgusskavität bestimmt die Gussform, wenn der bewegliche Kern schließt.
· Formbasis-System
Die Hauptkomponenten des Druckgussform-Basis-Systems sind Stahlplatten und Rahmen. Dieses System verbindet verschiedene Formteile und ermöglicht die Montage der Form auf der Druckgussmaschine.
· Auswerfsystem
Dieses System dient dem Auswerfen der Teile aus der Form. Dazu gehören Auswerfer-, Rückzugs- und Führungsbauteile.
· Angusssystem
Das Angusssystem verbindet sich mit dem Druckgussteil und der Druckkammer. Es führt das Metallmaterial in einer bestimmten Richtung in die Kavität. Dieses System beeinflusst direkt den Druck und die Geschwindigkeit des flüssigen Metalls. Komponenten des Angusssystems sind Anguss, Spritzkanal, innerer Anschnitt usw.
· Überlaufsystem
Dieser Kanal entfernt Luft aus der Druckkammer. Hauptkomponenten sind Überlaufnuten und Entlüftungsnuten. Hersteller installieren jedoch oft Entlüftungsstopfen in tiefen Kavitäten, um die Entlüftungsbedingungen zu verbessern.
· Sonstige
Weitere Druckgussform-Komponenten sind Positionierteile für die korrekte Platzierung der Teile in der Form. Zudem gibt es Stifte und Schrauben für Befestigungszwecke.
Arten von Druckgussformen
Es gibt verschiedene Arten von Druckgusswerkzeugen mit unterschiedlichen Funktionen je nach Anforderung. Dazu gehören:
Prototypenformen
Eine erhebliche Investition im Druckguss ist eine voll ausgestattete, maßgefertigte Form. Daher hilft eine Prototypenform, eine Reihe von Gussteilen herzustellen, um verschiedene Teile zu testen. Prototyping-Strategien sind Kokillenguss, bearbeitete Rohlinge und 3D-gedruckte Teile. Diese beinhalten jedoch Kompromisse bei Eigenschaften, Toleranzen und Design.
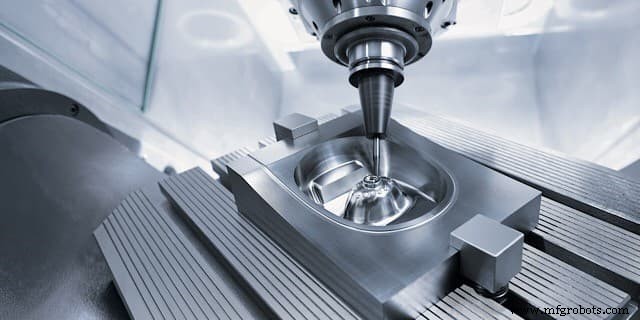
Ein Hochdruck-Druckguss-Prototyp ist Ihre beste Option, wenn Sie dieselbe Legierung, Eigenschaften, Prozess und Geometrie für die Produktion benötigen. Prototypenformen können vorkonvergierte, unbeschichtete Werkzeugstähle und standardisierte Komponenten nutzen. Dadurch können sie in kurzer Zeit und zu reduzierten Kosten hergestellt werden.
Im Gegensatz zu anderen Produktionstechniken nutzen diese Formen auch weniger effiziente Auswerf- oder Kühltechniken. Daher müssen Sie beachten, dass das Werkzeug nicht lange hält und die Form nicht so effizient ist wie eine Produktionsform. Dies ist jedoch kein Problem, wenn Sie nur eine kleine Menge an Gussteilen benötigen.
Rapid-Tooling-Formen
Rapid Tooling bezeichnet Einsätze und Formen, die mit Methoden hergestellt werden, die kürzere Lieferzeiten als konventionelle Methoden haben. Im Gegensatz zu Rohbearbeitung und Wärmebehandlung sind Rapid-Tooling-Methoden selektives Lasersintern, direkte Metallabscheidung, Laser-Engineered-Net-Shaping usw.
Daher erwarten Sie, dass die Erstellung dieser Druckgusswerkzeuge viel schneller erfolgt. Hersteller können diese Formen entweder als Prototypenformen oder als Produktionsformen einsetzen. Die beste Wahl hängt von den Produktionsvolumenanforderungen ab.
Produktionsformen
Dies sind die häufigsten Arten von Druckgussformen. Produktionsformen sind essenziell, wenn das Design finalisiert und für den echten Produktstart bereit ist.
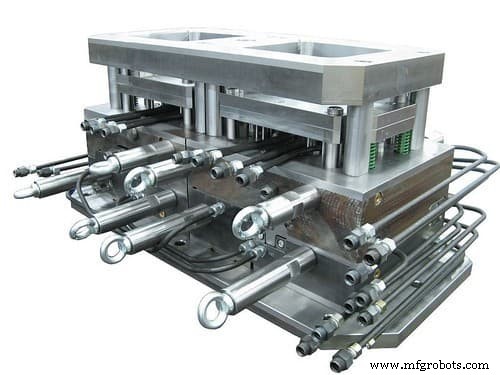
Wir können haben:
- Einkavitätenformen ohne Schieber
- Mehrkavitätenformen mit mehreren Schieberoptionen
Das Kavitätenmaterial ist hochwertiger Stahl, der oft in einem Halteblock gehalten wird. Das Design von Produktionsformen stellt sicher, dass sie kritische Abmessungen haben. So können Sie sicher sein, dass sie die erforderlichen Bearbeitungsspezifikationen zulassen.
Einheitenformen (Unit Dies)
Die Einheitenform ist ein spezieller Typ von Druckgussformen. Ein Druckguss-Einheitenhalter hält die Einheitenformen oder kundeneigenen Kavitäten intakt. Es gibt Einzel- oder Doppelteinheitenhalter. Typische Kavitätsblockgrößen, die die Formen halten, sind 8 x 10, 10 x 12, 12 x 15 und 15 x 18 (alle in Zoll).
Einheitenformen verwenden generische Stücke für weniger komplexe Komponenten mit geringem Volumen. Eine maßgefertigte Form ist effektiver für höhervolumige Teile mit komplexer Geometrie. Diese Formen sind speziell für ein Teil konzipiert und bieten maximale Kontrolle und Effizienz.
Entgratformen (Trim Dies)
CMW verwendet Entgratformen für Hochvolumenproduktion und Produktionsformen. Die Entgratform entfernt Grat, Anguss und Überlauf vom Teil unmittelbar nach dem Gießen. Einige Entgratformen benötigen hydraulisch betriebene Bewegungen oder Nocken, während andere Öffnungs- und Schließfunktionen benötigen, um den Grat effektiv zu entfernen.
Die Teilegeometrie verhindert die vollständige Gratentfernung mit einer Entgratform. Daher sind manuelle Entgratstrategien und kundenspezifische Entgratservices in dieser Situation ideal.
Benötigen Sie modern aussehende Teile mit besserer Festigkeit und höherer Haltbarkeit? Wählen Sie den Druckgussprozess, der Werkzeuge benötigt, um Ihre Endverwendungsteile herzustellen. Und die gute Nachricht: RapidDirects Druckgussservices bieten Ihnen eine Komplettlösung.
Formdesignprozess für Druckguss
Dieser Abschnitt beschreibt den Prozess beim Design einer Form für Hochdruck-Druckgussprojekte. Der Prozess gliedert sich in fünf Hauptphasen:
Vorläufige Phase
Bevor die Form entworfen wird, ist es wichtig, die Fertigbarkeit des Teils mit Druckgusstechnologie zu prüfen. Diese Phase beurteilt die Machbarkeit des Produkts aus geometrischer und dimensionaler Sicht.
Dimensionssicht: Es ist notwendig, die Abmessungen des Teils und die Anzahl der benötigten Kavitäten pro Guss zu kennen. Dies hilft, die Öffnungskraft und das Gussvolumen zu bestimmen. Die Kenntnis dieser Daten erleichtert Machbarkeitsstudien erheblich.
Geometrische Sicht: Die Geometrie der Teile umfasst das Zeichnen der Trennlinie. Die Trennlinie teilt die Druckgussform in zwei Hälften, um einfaches Öffnen und Auswerfen des Gussstücks zu ermöglichen. Zudem hängt die Oberflächenbeschaffenheit der Teile von ihrer Position relativ zu den Trennlinien ab. Folglich müssen Oberflächen in Richtung des Formöffnens gestaltet werden.
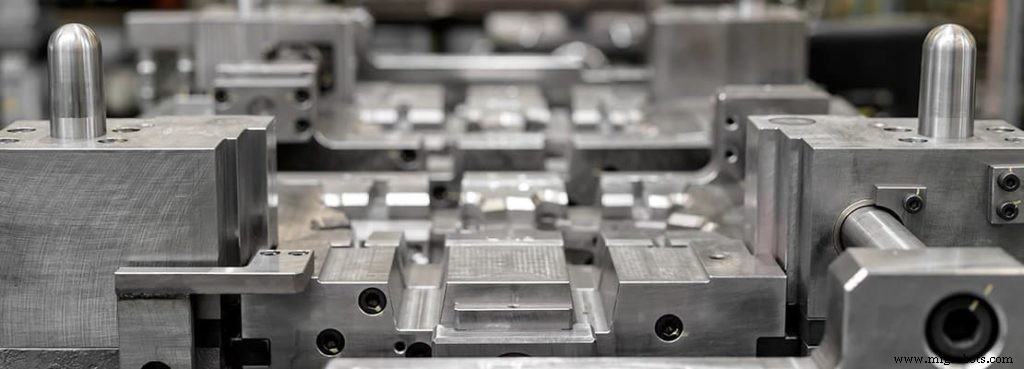
Die geometrischen Toleranzen aus dem 2D-Modell können aufgrund der durch Metallabkühlung verursachten Schwindung schwer zu produzieren sein. Je mehr Toleranzen vorgegeben sind, desto schwieriger ist es, die gleichen Werte im Guss zu erreichen. Daher können Sie mit dem Druckgussform-Design fortfahren, sobald Sie die Fertigbarkeit des Teils bestätigt haben.
Anzahl der Kavitäten
Um die Anzahl der Kavitäten zu bestimmen, müssen Sie die Stückzahl, die Kavitätenorientierung und die hypothetische Zykluszeit berücksichtigen. So können Sie die beste Option zwischen Mehrkavitäten- oder Einkavitätenform entscheiden.
Bei einer Mehrkavitätenform beachten Sie, dass neben der erhöhten Komplexität von Auswerf- und Füllphasen der Produktionsprozess durch Kavitätenabmessungen und Teileanordnung beeinflusst werden kann.
Projektionsfläche
Die Projektionsfläche ist die Fläche, die sich aus der Projektion der Kavitäten auf die Ebene ergibt. Sie ist senkrecht zur Öffnungsrichtung der Form. Die Projektionsfläche ist ein wesentlicher Bestandteil der Designphase. Sie setzt die Öffnungskraft des flüssigen Metalls in Beziehung zu den Formwänden. Die Stärke der Kraft hängt von Formabmessung und Orientierung ab. Eine zu starke Kraft führt zu Materialüberlauf und Gratbildung.
Daher müssen Sie die vom flüssigen Metall erzeugten Kräfte abschätzen, um diesen Gussfehler zu vermeiden. Die Kraft ist das Produkt aus spezifischem Maschinendruck, Projektionsfläche und voreingestellten Sicherheitsfaktoren. Der Faktor bietet einen größeren Spielraum, um den Maximaldruck nach dem Füllen auszugleichen. Viele bezeichnen dies als Wasserhammer-Effekt.
Die Maschine überträgt dynamische und statische Kraft am Prozessende. Dadurch entsteht ein Druckspitze, die die Schließkraft der Maschine absorbieren muss. Diese Schließkraft hängt von Hubdimension und Pressenmodell ab.
Volumen und Form der Form
Volumen und Form der Form sind essenziell für das Formdesign. Neben dem gewünschten Volumen bedenken Sie, dass große Teile aufgrund längerer Kühlzeit schrumpfen und die Schwindrate erhöhen. Daher müssen die Formkavitäten entsprechend dimensioniert werden.
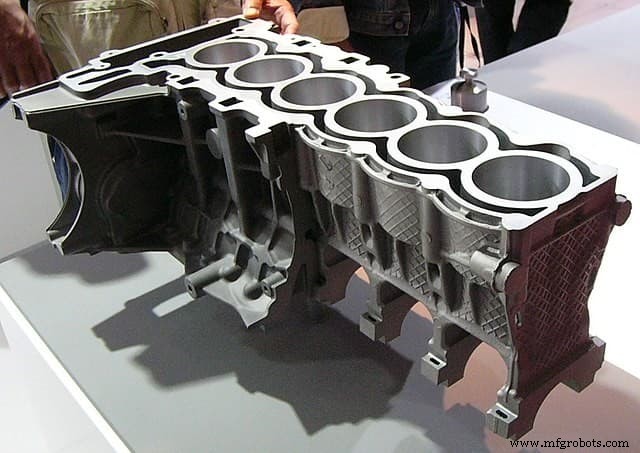
Zudem ist es ratsam, verschiedene Variablen zu berücksichtigen, die die endgültige Formgröße beeinflussen. Die wichtigsten Faktoren sind:
Angusskanäle: Die Größe der Angusskanäle variiert mit der Anzahl der Kavitäten und der Position von Anschnitt und Teilen. Die Form der Angusskanäle muss fluidodynamischen Anforderungen genügen. Beispielsweise verringern Hersteller den Querschnitt, um korrekt an der Formwand anzuhaften, wenn sie sich in Richtung des flüssigen Metalls bewegen. Durch die Schwindung entsteht ein beschleunigter Fluss, und sie lösen sich von den Wänden. Eine glattere Außenschicht verhindert Turbulenzen, Lufteinschlüsse und andere Fehler.
Art des Formschlusses: Öffnen/Schließen ist der einfachste Formschluss. Er eignet sich am besten für Produkte mit klaren, einfachen Formen, die leicht auswerfbar sind. Er ist jedoch nicht die beste Option für Teile mit komplexer Geometrie. Komplexe Teile wären schwer zu entfernen, sodass der Hersteller die Gesamtformgröße erhöhen muss.
Vorhandensein von Überläufen: Überläufe sind kleine Vertiefungen, die strategisch in der Druckgussform platziert sind. Sie sind wichtig, um die ersten Metallschüsse aufzufangen, da diese oft kälter sind als die nachfolgenden. Dadurch vermeiden Sie Kaltläufe und ähnliche ästhetische Fehler. Zudem dienen Überläufe als Wärmequelle und erhöhen die Formtemperatur in kritischen Bereichen für den Endguss.
Simulation durch semi-empirische Modelle
Nach Abschluss der initialen Designphase folgt die Simulation des Formfüllens mit semi-empirischen Modellen. Die Simulation hilft bei der Berechnung der Füllmodalität. Diese hängt von der Funktion des Gussstücks und dem Füllprozess ab. Bei komplex strukturierten Teilen ist es am besten, Kompaktheit und mechanische Festigkeit zu induzieren. Bei optischen Teilen muss die Oberflächenqualität erstklassig sein.
Die Eigenschaften können durch Variation der Füllzeit verändert werden. Je schneller das Füllen, desto höher die Oberflächenqualität, während längeres Füllen den Komponenten mehr Festigkeit verleiht. Nach Abschluss der Analyse ist es leichter zu erkennen, ob Gussprobleme auftreten werden.
Das Aluminium-Druckgussform-Design beginnt mit der Analyse der Fertigbarkeit, dann der Berechnung der Kräfte und Prüfung der Angusskanäle. Die Optimierung und das Design dieser Kanäle erfolgen durch Simulation, um Füllmodus zu kennen und Probleme zu erkennen. Nach erfolgreicher Absolvierung dieser Phase können Sie zur Produktion der entworfenen Form übergehen.
Faktoren für perfekte Druckgusswerkzeuge
Bevor Druckgusswerkzeuge hergestellt werden, gibt es einige Aspekte zu beachten, die das Werkzeugdesign leiten. Dazu gehören:
Formschräge (Die Draft)
Die Schräge ist der Grad, um den ein Formkern verjüngt werden kann. Sie benötigen eine präzise Schräge, um den Guss sicher aus der Form zu entnehmen. Die Schräge ist jedoch nicht konstant, sondern variiert je nach Wandwinkel. Daher können Eigenschaften wie die Art der verwendeten Schmelzlegierung, die Formtiefe und die Formgestalt den gesamten Prozess beeinflussen.
Ein weiterer Faktor, der Schrägen beeinflussen kann, ist die Formgeometrie. Generell benötigen ungewindete Bohrungen Gewinde wegen Schrumpfungsrisiko. Ebenso benötigen Innenwände mehr Schräge als Außenwände, da Innenwände stärker schrumpfen.
Fasen (Fillets)
Eine Fase ist eine konkave Verbindung, die eine angewinkelte Oberfläche glättet. Eine gekrümmte Oberfläche stört den Gussprozess, daher haben Falzen Fasen, um eine geschliffene Kante zu erzeugen und das Risiko von Produktionsfehlern zu begrenzen. Obwohl es eine Ausnahme für Trennlinien gibt, können Sie Fasen an jedem Teil der Form hinzufügen.
Die Fase erhöht die Werkzeuglebensdauer. Für Kontinuität der Glätte erstellen Sie eine konstant-radius Fase. Zudem benötigen Werkzeuge mit tiefen Innenbereichen größere Fasen.
Trennlinien
Trennlinien, auch Trennflächen genannt, verbinden verschiedene Formabschnitte. Wenn die Trennlinie durch Arbeitsbeanspruchung verformt oder falsch positioniert ist, kann Material durch den Spalt zwischen den Formteilen gelangen. Dies kann zu übermäßigen und ungleichmäßigen Nahtstellen führen.
Bosse (Bosses)
Bosse sind druckgegossene Knöpfe, die als Abstandshalter oder Befestigungspunkte im Druckgusswerkzeug dienen. Fertigungsindustrien fügen der internen Struktur des Bosses meist ein Loch hinzu, um gleichmäßige Wandstärke zu gewährleisten. Das Füllen von Bossen mit Metall ist anspruchsvoll, daher sind Rippen und Fasen essenziell, um dieses Problem zu lösen.
Rippen (Ribs)
Druckgussrippen verbessern die Materialfestigkeit bei Produkten, die die gewünschte Wandstärke nicht erreichen. Selektive Rippenplatzierung verbessert die Füllfähigkeit und verringert das Teilegewicht. Sie reduziert auch ungleichmäßige Wandstärken und Spannungsrisse.
Löcher und Fenster
Löcher und Fenster in Aluminium-Druckgussformen ermöglichen die Erstellung erheblicher Schrägen und erleichtern das Entfernen einer fertigen Form. Allerdings sind Merkmale wie Überläufe, Querzuführungen und Entlüftungen notwendig, um Materialfluss und unerwünschten Guss in den Löchern zu verhindern. Löcher und Fenster gehören zu den wesentlichen Designelementen. Sie beeinflussen den Fluss des flüssigen Metalls und spielen eine entscheidende Rolle für die endgültige Produktqualität.
Symbole
Hersteller fügen im Druckguss stets Produktlogos oder Markennamen in das Formdesign ein. Einige Gussteile haben ein Datum, um Chargen zu unterscheiden. Obwohl Symbole den Designprozess nicht verkomplizieren, können sie die Produktionskosten erhöhen. Ein erhabenes Logo erfordert für jedes gefertigte Teil anderes Metall, während ein eingesenktes Symbol weniger Metall benötigt.
Wandstärke
Druckgussteile haben dünne Wände ohne feste Regeln für maximale und minimale Wandstärke. Es ist notwendig, eine gleichmäßige Wandstärke über das gesamte Teil zu schaffen. Gleichmäßigkeit sorgt für einen ruhigen Metallfluss beim Füllen und reduziert Verzug durch Abkühlung und Schwindung. Das Hauptziel ist, dass die Druckgussform vor dem Erstarren füllt, um Kaltläufe zu vermeiden.
RapidDirect – Perfekte Druckgussteile
Das Verständnis des Druckgussform-Designs erleichtert Ihr Druckgussprojekt. Es hilft Ihnen auch, Zeit und Geld zu sparen. Sie benötigen jedoch den Service von Experten, um das richtige Werkzeug für beste Ergebnisse zu erhalten. RapidDirect bietet die besten präzisen Druckgussservices für kundenspezifische Metallteile mit Qualitätswerkzeugen, Experten und einfachen Prozessen.
Wir bieten eine breite Palette an Materialien, Fertigungsprozessen und Oberflächenveredelungen für Ihre Druckgussteile. Zudem geben unsere Experten Fertigungsempfehlungen, um die effektivste Lösung zu gewährleisten. Nach Auftragserteilung für Druckgussteile produzieren RapidDirect-Fertigungspartner perfekte Druckgusswerkzeuge für beste Druckgussteile. Laden Sie Ihre Designdatei hoch und erhalten Sie ein sofortiges Angebot.
FAQs
Ist Druckguss eine permanente Form?Bei permanenter Form fließt das Metall direkt aus dem Vorratsbehälter in die Kavität. Beim Druckguss wird das flüssige Metall unter hohem Druck in die Kavität gepresst.
Was ist die Form beim Druckguss?Die Form besteht aus zwei Teilen – dem Auswerfer und dem festen Teil. Sie enthält den Raum, der Dimension und Kontur des Gussstücks bildet. Die Form wird auch als Werkzeug bezeichnet und besteht aus gehärtetem Stahl, um die Formanforderungen des Druckgussteils zu erfüllen.
Wie werden Formen für Druckguss hergestellt?Die Formherstellung erfolgt durch Einpressen von flüssigem Metall unter hohem Druck in ein Metallwerkzeug. Die Form wird in Abschnitten erstellt, um einfache Entnahme vor dem Einsetzen in Maschinen zu ermöglichen, sodass einer entnehmbar und der andere fest ist. Das flüssige Metall strömt durch die Kavität und erstarrt dann.
Industrietechnik
- Nicht-verbrauchbare Formguss-Verfahren: Typen, Vorteile und Anwendungen
- Dauerformguss (Permanent Mold Casting) erklärt: Prozess, Typen und Vorteile
- Expertenrat zum Schweißen von Gusseisen: Bewährte Techniken für starke, dauerhafte Verbindungen
- Druckguss vs. Spritzgießen: Das richtige Verfahren für Ihr Produkt wählen
- Temperaturkontrolle im Druckguss meistern für optimale Qualität
- Druckguss erklärt: Präzision, Effizienz und Produktionsvorteile
- Präzisionsguss: Verfahren, Anwendungen und Vorteile im Detail
- Gusseisen (CI) Gießen: Zusammensetzung, Farbe & Rissverhütung
- Druckgussmaschinen: Funktionsweise, Typen und Vorteile
- Druckguss: Vorteile, Nachteile, Anwendungen & Wirtschaftlichkeit