



Druckgussfehler erklärt: Arten, Ursachen & bewährte Vermeidungstechniken
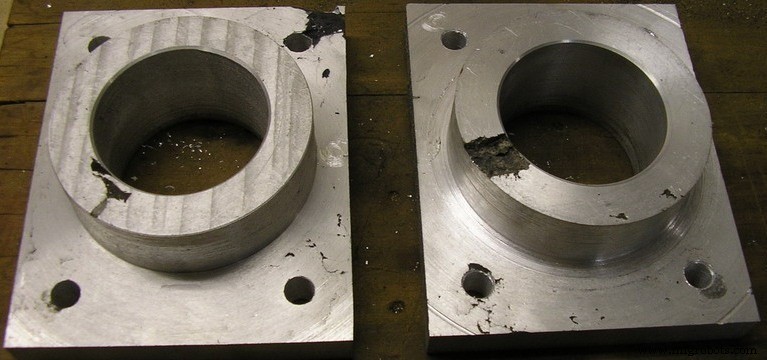
Der Druckgussprozess beinhaltet das Aufbringen von hohem Druck auf flüssiges Metall – ein Prozess ähnlich dem Kunststoff-Spritzguss. Doch Druckguss ist komplex, und viele Faktoren können die Qualität der druckgegossenen Produkte beeinträchtigen. Druckgussfehler sind nun ein großes Problem aufgrund loser Rohstoffkontrolle, unzureichender Prozess- und Produktionsplanung und anderen.
Eine Unfähigkeit, diese Gussfehler richtig zu lösen, beeinträchtigt die Qualität der Endprodukte. Ein wesentlicher Hinweis: Sie können möglicherweise nicht jeden Fehler während des Druckgussprozesses vermeiden. In solchen Fällen müssen Designer das Formdesign modifizieren.
Daher besprechen wir in diesem Artikel die verschiedenen Arten von Druckgussfehlern, ihre Ursachen, Lösungen und wie man sie verhindert. Legen wir los!
Druckgussfehler: Arten, Ursachen und Lösungen
Hier behandeln wir die verschiedenen Druckgussfehler und Gegenmaßnahmen. Diese Fehler treten oft durch fehlerhaftes Füllen oder unzureichende Erstarrungsphase auf. Es gibt zwei Hauptkategorien:
Interne Druckgussfehler
Diese Gussfehler sind schwer zu finden und schwächen die strukturelle Festigkeit der Komponenten. Die zwei Hauptinternen Gussfehler sind:
1. Gasporosität
Dies beinhaltet die Bildung von Blasen im Guss nach dem Abkühlen. Gasporositäten erscheinen als runde oder ovale Strukturen auf dem Körper der Druckgussteile mit glatten, hellweißen oder gelben Oberflächen.
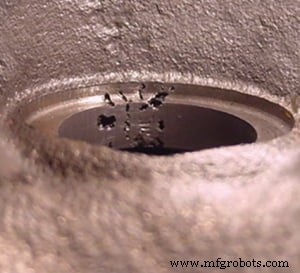
Die meisten festen Metalle können keine großen Mengen gelösten Gases halten, flüssige Metalle jedoch schon. Daher bilden sich im festen Metall Hohlräume oder Blasen im Guss während der Abkühlung. Dies tritt oft während der Erstarrungsphase auf, und Sie können Löcher im Guss bemerken. Je nach Schweregrad kann Gasporosität zu anderen Fehlertypen und erhöhten Ausschussraten führen.
Ursachen:
- Freigesetzter Wasserstoff aus flüssigen Metalllegierungen – Höhere Schmelztemperaturen führen oft zu höherer Wasserstofflöslichkeit in flüssigen Metalllegierungen. Die beim Druckguss beteiligte Abkühlung und Erstarrung verringert die Wasserstofflöslichkeit und setzt ihn aus dem flüssigen Metall frei. Dadurch entsteht Gasporosität.
- Eingeschlossene Gase beim Füllprozess der Metalllegierung – Der Druckgussprozess füllt flüssige Metalllegierung mit hoher Geschwindigkeit und Druck in Formen. Daher können Turbulenzen auftreten, wenn die flüssige Legierung nicht stabil und geordnet fließt, was zu Gasporosität führt.
- Gase aus Trennmitteln – Trennmittel zersetzen sich bei Erwärmung durch die flüssige Metalllegierung und geben Gase ab. Folglich kann Gasverdunstung durch Übergebrauch von Trennmitteln auftreten.
Lösungen:
- Kontrollieren Sie den Schmelzprozess, indem Sie das Rohmaterial im Vakuum unter Fluss oder um ein niedrig lösliches Gas schmelzen, um Luft vom flüssigen Metall fernzuhalten.
- Stellen Sie sicher, dass Sie saubere und trockene Metalllegierungsbarren verwenden.
- Verwenden Sie erkennbare Druckgussparameter, einschließlich Einspritzgeschwindigkeit.
- Ein ausreichender Anguss- und Spritzkanallänge hilft der flüssigen Legierung, stabil zu fließen und Gase leicht abzuführen.
- Wählen Sie hochwertige Trennmittel und verwenden Sie eine angemessene Menge.
2. Schwindporosität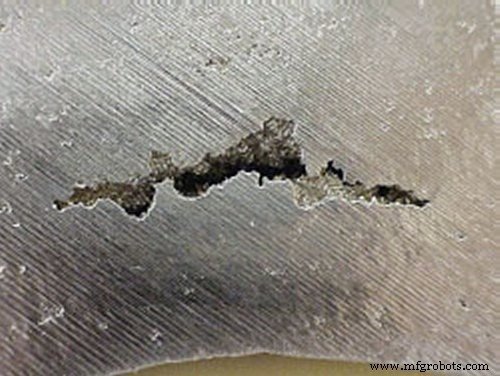
Schwindporosität entsteht während des Abkühl- und Erstarrungsprozesses des Gusses, und Metalllegierungen schrumpfen beim Abkühlen. Daher besteht eine hohe Wahrscheinlichkeit für diesen Fehler ohne angemessene Vorsichtsmaßnahmen. Er wird zum Fehler, wenn ungleichmäßige Schwindung die Form verzerrt oder Löcher im Guss erzeugt.
Schwindporosität kann als offene Schwindung, Verzug und geschlossene Schwindung auftreten und die Metallspannung beeinflussen. Sie sehen diesen Fehler als kantige Kanten, die auch mit Rissen oder dendritischen Brüchen einhergehen können.
Ursachen:
- Unvernünftiges Design des Kühlsystems.
- Zu frühes Öffnen der Form.
- Verwendung einer extrem hohen Gießtemperatur.
Lösungen:
- Gesamte Gussstruktur verbessern.
- Angusssystem (Anschnitt) neu gestalten, um Speiser zu haben, die kontinuierlichen Metallfluss ermöglichen.
- Interne Kühlelemente, Kühlschlangen oder Rippen einbauen, um Wärmeableitung zu erhöhen.
- Gießtemperatur anpassen, um Gesamtvolumendefizite zu reduzieren.
3. Einschlüsse
Dies sind unregelmäßig geformte Löcher im Guss oder auf seiner Oberfläche. Bei Einschlüssen befinden sich unerwünschte Partikel von Sand, Material, Schlacke oder Entoxidationsprodukten im Metallguss. Einschlüsse können die mechanischen Funktionen des Metallgusses beeinträchtigen und sind mittels Röntgen oder UT identifizierbar.
Ursachen:
- Verunreinigungen aus dem Metall durch unsachgemäße Reinigung oder Schmutzverschmutzung.
- Niedrige Reinheit des Ofenmaterials.
- Wechselwirkung des Metalls mit der Umgebungsatmosphäre oder der Formoberfläche.
- Zu viel Graphit in Trennmitteln.
Lösungen:
- Sicherstellen, dass das Ofenmaterial rein ist.
- Ordentliche Reinigung der flüssigen Metallschmelze mit gründlicher Schlackenentfernung.
- Formkavität und Gießpfannen ordnungsgemäß reinigen.
- Wenn Trennmittel Graphit enthalten, gleichmäßiges Mischen und Rühren sicherstellen.
Oberflächliche Druckgussfehler
Diese Gussfehler sind oft sichtbar und zerstören die Oberfläche des Bauteils und seine ästhetische Qualität. Sie umfassen:
1. Risse
Risse entstehen, wenn das Material durch innere und äußere Spannungen bricht. Sie erscheinen als unregelmäßige oder lineare Muster auf den Druckussoberflächen. Der erste Riss tritt während des Abkühl- und Erstarrungsprozesses auf.
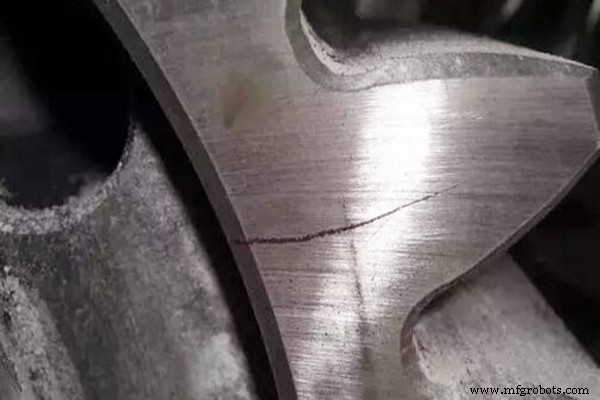
Er tritt auf, weil Kavitätsgeometrie-Materialien nicht in ihrem natürlichen Zustand schrumpfen können. Dadurch erzeugen Restspannungen Risse oder Verformungen in der Form. Die zweite Rissform entsteht durch äußere Kraft auf das Bauteil. Die Kräfte kommen aus der Trennphase oder der Form beim Teileauswurf.
Risse resultieren aus unsachgemäßen Legierungselementen in der Gusslegierung. Daher sollten Sie die korrekten Legierungselemente beim Schmelzen verwenden. Auch die Optimierung der Bauteilstruktur und die Sicherstellung gleichmäßiger Wandstärke verhindern diesen Fehler. Ein ausgewogener Druckguss-Teileauswurf ist ebenfalls eine gute Lösung.
2. Kaltlauf (Cold Shut)
Hier sind unregelmäßige lineare Linien auf der Gussoberfläche. Die Linien sind schmal und klein, mit glatten Kanten, die sich durch äußere Kräfte ausdehnen können. Kaltlauf-Fehler im Druckguss entstehen, wenn zwei flüssige Metallfronten in der Formkavität nicht richtig verschmelzen. Dadurch bleibt eine Schwachstelle am Bauteil.
Niedrige Schmelztemperatur, niedrige Einspritzgeschwindigkeit, unvernünftiges Design des Angusssystems und schlechte Fließfähigkeit der Legierung sind einige Ursachen für Kaltlauf. Sichtprüfungen helfen, diesen Fehler zu entdecken. Eine gute Vermeidung ist die Erhöhung der Form- und Schmelztemperaturen. Sie können auch die Größe und Position des Anschnitts ändern und die Kolbengeschwindigkeit erhöhen.
3. Netzrisse
Netzrisse erscheinen als haar- oder netzartige Vertiefungen und Erhebungen auf der Oberfläche des druckgegossenen Teils. Die Formvorwölbung nimmt mit zunehmender Druckgussanzahl zu. Ursachen können raue Formkavität, hohe Fülltemperatur, ungeeignetes Gussmaterial und unsachgemäße Wärmebehandlungen sein.
Ihr Formmaterial und Wärmebehandlungsprozess müssen angemessen sein, um diesen Fehler zu vermeiden. Zudem müssen Sie eine gleichmäßige und ausreichende Formerwärmung sicherstellen, um innere Spannungen abzubauen. Der thermische Ausgleich der Formkavität sollte durch geeignete Kühlmethoden gewährleistet sein. Sie benötigen einen guten Rauheitsgrad für den Druckgussprozess. Daher sollten Sie Formkavität und Angusssystem regelmäßig polieren.
4. Ziehspuren und Aufschweißen (Drags and Soldering)
Ziehspuren sind Fehler parallel zur Öffnungsrichtung der Form. Sie erscheinen als streifenförmige Kratzer auf der Oberfläche der Gusskomponenten. Aufschweißen resultiert aus abnormalem Anhaften der Formkavität und Metalllegierung. Es erscheint als Überschuss oder Fehlmaterial an einigen Stellen des Bauteils.
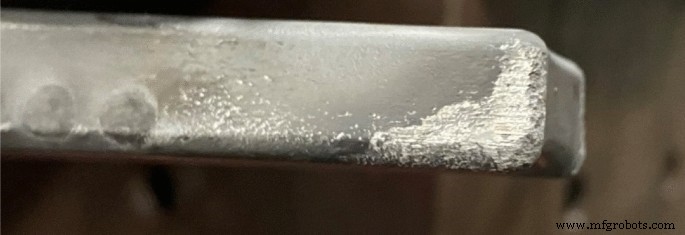
Diese Fehler im Druckguss werden durch überhitzte Schmelze, Beschädigung der Formkavitätsoberfläche oder unzureichende Entformungsschrägen verursacht. Ein unvernünftiger Einspritzmechanismus und schlechte Trennmittelqualität können ebenfalls diese Fehler verursachen.
Daher ist es am besten, hochwertige Trennmittel zu verwenden und Ihren Auswurfmechanismus zu optimieren. Wenn Beschädigungen an der Formkavitätsoberfläche vorliegen, stellen Sie sicher, dass Sie diese ordnungsgemäß reparieren. Sie können auch die Anschnittsrichtung anpassen, um Formkerne im richtigen Zustand zu halten.
5. Grate (Flashes)
Dieser Druckgussfehler erzeugt dünne, unregelmäßige Metallblechformen auf dem druckgegossenen Teil. Ursachen sind hohe Einspritzgeschwindigkeit, hohe Fülltemperatur, Schmutz auf der Trennfläche und unzureichende Schließkraft der Form. Daher müssen Sie korrekte Prozessparameter verwenden und regelmäßige Formwartung sicherstellen, um diesen Fehler zu vermeiden.
6. Blasen (Blisters)
Beim Druckguss wird die Luft in der Maschine komprimiert und das Teil mit einem Vakuumventil, Überlauf oder Entlüftung aus dem Guss ausgestoßen. Die im Inneren verbleibende Luft löst sich im geschmolzenen Metall mit gleichmäßiger Verteilung. Turbulenzen konzentrieren die Luft und erzeugen einen Hochdruckhohlraum – Blasen.
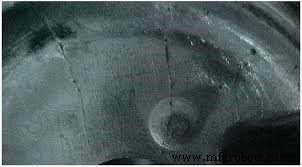
Dieser Fehler im Druckguss bleibt verborgen, wenn die Bauteiltemperatur niedrig ist, was die Bauteilfestigkeit verringert. Bei hoher Temperatur bemerken Sie Blasen an der Oberfläche. Daher müssen Ihre Druckgussparameter angemessen sein. Sie sollten auch Ihr Angusssystem optimieren, um eine ordnungsgemäße Entlüftungsleistung zu gewährleisten.
7. Verformung (Deformation)
Dies tritt auf, wenn die Form des Endteils nicht der Zeichnung entspricht. Verformung entsteht durch unsachgemäße Anschnittentfernung, schlechtes Gussdesign, vorzeitiges Formöffnen, unzureichende Auswurfsmechanismen und Ziehspuren beim Gussauswurf.
Daher müssen Sie einen geeigneten Anschnittentfernungsmechanismus wählen. Zudem die Formöffnungszeit anpassen, um Steifigkeit zu gewährleisten. Die Optimierung struktureller Gussdesigns und das Entfernen ungünstiger Entformungsfaktoren helfen ebenfalls, diesen Fehler zu vermeiden.
8. Fließspuren (Flow Marks)
Dies sind Streifen und nicht-richtungsgebundene Linien auf der Druckgussteiloberfläche, die sich farblich vom Gussgrund unterscheiden. Das in die Kavität eintretende flüssige Metall bildet oft eine dünne, unvollständige Schicht, die mit flüssigem Metall gefüllt werden kann. Dieses Füllen hinterlässt Spuren auf dem Bauteil.
Weitere Ursachen für Fließspuren sind niedrige Formtemperatur, niedriger Fülldruck, überschüssiges Schmiermittel oder Trennmittel und kleiner Querschnittsbereich. Daher sollten Sie Formtemperatur erhöhen, Einspritzgeschwindigkeit, Querschnittsbereich und andere Gussparameter anpassen.
9. Fehlfüllung (Short Filling)
Bei diesem Fehler im Druckguss fehlt Material an einigen Oberflächenbereichen des Gusses. Ursachen sind schlechte Fließfähigkeit der Metalllegierung, niedrige Fülltemperatur, niedriger Einspritzdruck, schlechte Füllbedingungen und übermäßiger Schmiermitteleinsatz.
Eine gute Vermeidung von Fehlfüllung ist die Wahl der richtigen Metalllegierung. Sie sollten auch Form- und Fülltemperatur sowie Einspritzgeschwindigkeit und -druck erhöhen. Die Verbesserung des Angusssystemdesigns und der Metallflussumlenkung helfen ebenfalls, Fehlfüllung zu verhindern.
10. Schichtung (Laminations)
Schichtungen entstehen durch das Überlappen zweier Schichten, die während des Füllprozesses getrennt sind. Diese Fehler im Druckguss sind schwer zu erkennen. Sie erscheinen nach Vorveredelungsoperationen wie Strahlen und Trommeln.
Der Aufprall zwischen Guss und Einsätzen während dieser Phasen verursacht das Ablösen der Zinkschichten. Dadurch können Schmutz und Flüssigkeiten in der Mitte dieser Schichten verborgen bleiben. Die verborgenen Substanzen können während Oberflächenveredelungsprozessen wie Verzinken und Lackieren an die Oberfläche treten und das Ergebnis verschlechtern.
11. Senker (Sinks)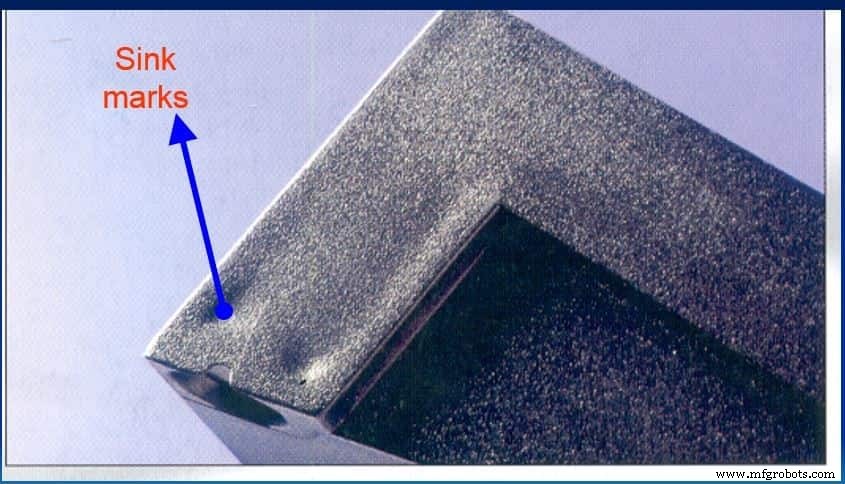
Dies sind Vertiefungen auf der Gussoberfläche entlang der dickwandigen Bereiche. Senker werden durch niedrigen Einspritzdruck, ungleichmäßige Wandstärke, teilweises Überhitzen der Form und kurze Nachdruckzeiten verursacht.
Sie können gleichmäßige Wandstärke durch Optimierung der Gussdesigns sicherstellen. Zudem können Sie Senker vermeiden, indem Sie die Entlüftungsleistung der Formkavität verbessern und den Einspritzdruck erhöhen. Die Erhöhung der Nachdruckzeit ist ebenfalls eine effektive Methode.
Tipps zur Vermeidung von Druckgussfehlern
Druckgussfehler treten aus verschiedenen Gründen auf. Ein guter Formdesign-Leitfaden ist effektiv. Die folgenden „First-Principle“-Tipps helfen Ihnen jedoch, diese Fehler zu vermeiden:
Ein effektives Bewertungssystem
Ein effektives Bewertungssystem zeigt Ihnen, ob Sie Fehler reduzieren oder die Situation sich verschlechtert. Das Bewertungssystem hilft Ihnen zu erkennen, ob Korrekturen nötig sind. Dies ist wichtig, weil Sie den Fehler bekämpfen wollen, bevor er einen kritischen Level erreicht.
Gasporosität, Schwindungen und Einschlüsse sind Hauptfehler im Druckguss, die Beurteilung ihrer Schwere erfordern. Da Sie nichts verbessern können, ohne es zu messen, benötigen Sie ein effektives Bewertungssystem, um diese Fehler zu vermeiden.
Richtige Wandstärke
Wandstärke spielt eine große Rolle bei Gussfehlern, da unterschiedliche Wände unterschiedliche Ergebnisse liefern. Eine dünne Wand lässt die Metalllegierung einfrieren und verstärkt Verformung. Die minimale Wandstärke für Magnesium und Aluminium beträgt 1,5 – 2,5 mm, für Zink 1,0 mm.
Richtige Füllzeit
Die Füllzeit beginnt, wenn die Legierung erstmals den Anschnitt erreicht, und endet, wenn die Kavität gefüllt ist. Hier ein Leitfaden für maximale Füllzeit für die meisten Güsse:
| Legierung | Dünne Wand <2mm | Durchschnittliche Wand >2mm |
| Aluminium ca. 2kg | 0,09 Sekunden | 0,1 Sekunden |
| Zink ca. 1,4kg | 0,03 Sekunden | 0,05 Sekunden |
| Magnesium ca. 1kg | 0,02 Sekunden | 0,03 Sekunden |
Sie können die richtige Füllzeit mit der PQ2-Berechnung vorhersagen. Die Berechnung sagt Änderungen in Anschnittsgeschwindigkeiten und Füllzeit voraus, indem Sie eines dieser Parameter ändern:
- Anschnittsfläche
- Kolbengröße
- Maschinenhydraulikdruck
- Kolbengeschwindigkeitseinstellung
Richtiges Metallflussmuster
Der Schlüsselfaktor im Anschnittdesign ist der Metallfluss, eine Funktion von Designstandards. Diese einfachen Schritte helfen Ihnen, das richtige Metallflussmuster zu nutzen:
- Verwenden Sie die PQ2-Berechnung, um Anschnittsgröße und Kolben zu bestimmen, stellen Sie sicher, dass Sie die korrekte Füllzeit, Anschnittsgeschwindigkeit und Kavitätendruck verwenden
- Teilen Sie den Guss dann in Zonen ein
- Teilen Sie die Anschnitte so, dass jede Zone gleichzeitig gefüllt wird
- Fließen Sie über den Guss
- Vermeiden Sie Vermischung von Gussfehlern
Richtige Formtemperatur
Sie müssen die richtige Temperatur verwenden, um Gussfehler zu vermeiden. Niedrige Temperaturen kühlen das flüssige Metall ab und können die Oberfläche beeinflussen, indem sie den erstarrten Anteil erhöhen. Ein hoher Anteil an festem Metall bewirkt, dass der Strom steif wird und sich nicht gut mischt. Dadurch kann Kaltfließen entstehen, was zu Fehlern führt.
Mit RapidDirect Druckgussfehler vermeiden
Das Verständnis von Druckgussfehlern und ihren Ursachen ist entscheidend für die Teilequalität. Doch es gibt noch viel mehr zu wissen, daher ist es am besten, mit einem Experten im Druckguss zusammenzuarbeiten. RapidDirect bietet die besten kundenspezifischen Druckgussservices mit erstklassigen Materialien, professionellen Technikern und modernsten Prozessen.
Wir gehen Ihr Projekt mit dem Ziel an, beste Qualität zu gewährleisten. Unsere Zerspanungsexperten überwachen den Prozess kontinuierlich. So können wir ineffiziente Prozesse eliminieren und nur hochwertige Techniken einsetzen. Laden Sie Ihre Designdatei heute hoch und erhalten Sie ein sofortiges Angebot.
FAQs
Wie können Sie Gussfehler reduzieren?Sie können Gussfehler vermeiden, indem Sie ein effektives Bewertungssystem nutzen. Die richtige Wandstärke, Formtemperatur und Metallflussmuster sind ebenfalls effektive Lösungen.
Wofür ist Druckguss gut?Der Druckgussprozess ist beliebt für die Herstellung von Komponenten in der Automobilindustrie. Designer und Hersteller nutzen diesen Prozess auch für dekorative Hardware und andere kleinere Komponenten.
Wie entfernen Sie Porosität in Gussteilen?Ein gutes Formdesign hilft Ihnen, Gasporosität zu beseitigen. Sie können diesen Fehler auch eliminieren, indem Sie dem Aluminiummetall vor dem Gießen Stickstoff zuführen. Ein ausreichender Anguss- und Spritzkanal sorgt für stabilen Legierungsfluss, um Gase leicht abzuführen.
Industrietechnik
- Die Top 4 US-Fertigungsherausforderungen meistern: Bewährte Wachstumsstrategien
- 7 zentrale Herausforderungen der Fertigungs-Digitalisierung – bewährte Strategien zur Überwindung
- Die sieben größten Last-Mile-Herausforderungen meistern: Bewährte Lösungen für schnelleren, kosteneffizienten Versand
- Vier Arten von Cyberangriffen – Bewährte Präventionsstrategien
- VFD-Ausfälle verhindern: 4 häufige Ursachen & bewährte Lösungen
- Top 4 Schaltanlagen-Ausfallursachen & bewährte Präventionsstrategien
- Gussfehler: Arten, Ursachen und bewährte Gegenmaßnahmen
- Expertenstrategien zur Beseitigung von Benetzungsfehlern in der PCB-Fertigung
- Wesentliche Maschinenausfall-Ursachen identifizieren und Strategien zur Vermeidung von Stillstand
- Maschinenschutz-Fehler vermeiden: Sicherheitstipps und Präventionsstrategien