



Optimierte Werkzeuge & Bearbeitungsstrategien für E‑Fahrzeug‑Teile
Da der Elektrofahrzeug-Boom beschleunigt, werden neue Materialien für die Fertigung von Fahrzeugkomponenten eingesetzt – eine Zerspanungsherausforderung für Automobilzulieferer. Hier ist der Grund, warum polykristalline Diamant-Schneidwerkzeuge (PKD) schnell zum besten Freund der Automobilhersteller werden.
Solange es Autos gibt, nutzen Automobilhersteller Aluminium für deren Bau. Tatsächlich führte Automobilpionier Carl Benz 1901 die ersten Aluminium‑Motorteile ein, gefolgt von Bugattis Aluminium‑Chassis‑ und Karosseriekomponenten 1908 und Alfa Romeos aufgeladenem Motor 1934 – ebenfalls aus Aluminium.
Seitdem haben Aluminium und seine vielen Legierungen weiter an Beliebtheit gewonnen. Ein jüngeres, bemerkenswertes Beispiel ist die Einführung des Aluminium‑Karosserie‑F‑150‑Pickups durch Ford Motor Co. 2015. Dieser Trend wird jedoch einen massiven Sprung nach vorn machen, angesichts General Motors Plan, bis 2025 30 neue Elektrofahrzeug‑(EV)‑Modelle anzubieten, gefolgt von der vollständigen Eliminierung von Verbrennungsmotoren (IC) zehn Jahre später. Andere Automobilhersteller werden GMs bahnbrechendem Pfad sicher folgen.
Was hat Fahrzeugelektrifizierung mit Aluminium zu tun? Sehr viel. Wo dieses starke, aber leichte Metall bereits ein Liebling der Automobilindustrie war, um strenge Kraftstoffeffizienzstandards zu erfüllen, prognostiziert eine aktuelle Umfrage des Forschungsunternehmens DuckerFrontier, dass der durchschnittliche Aluminiumeinsatz in Elektro‑ und Nicht‑Elektrofahrzeugen in Nordamerika bis 2030 um 24 % steigen wird.
Ein Teil dieses Verbrauchs entfällt auf Räder, Pumpenkörper, Zylinderköpfe und Getriebegehäuse, die bereits im Einsatz sind, wird sich aber allmählich auf Batteriewannen und Elektromotorkomponenten wie Statoren und Gehäuse ausweiten. Es gibt jedoch ein Problem: Während die meisten geschmiedeten und gewalzten Aluminiumlegierungen relativ leicht zu zerspanen sind, können die in einigen dieser Teile verwendeten Gussmaterialien sehr abrasiv sein – was zu schlechter Standzeit und erhöhter Stillstandszeit führt. Angesichts der notorisch hohen Produktionsvolumen der Branche scheint dies ein ernsthaftes Problem für Automobilhersteller und ihre Tier‑Zulieferer darzustellen.
Harte Fragen angehen
Glücklicherweise gibt es einen Schneidwerkstoff, der der Aufgabe gewachsen ist: polykristalliner Diamant (PKD). Wie Gerald Fitch, Automotive Application Specialist bei Kyocera Precision Tools, ausführt, gibt es ein breites Sortiment an gelöteten PKD‑Bohrern und ‑Fräser sowie wendeschneidplattenbestückte Fräser und kundenspezifische Lösungen – all dies dient der Kostensenkung und Produktivitätssteigerung für jeden Betrieb, der regelmäßig Aluminium zerspant.
„Für einen Automobilhersteller ist Kosten pro Schneide alles, und obwohl ein PKD‑Werkzeug das 10‑fache seines Hartmetall‑Äquivalents kosten mag, machen die kürzere Zykluszeit und die stark erhöhte Standzeit den Preisunterschied mehr als wett“, sagt er.
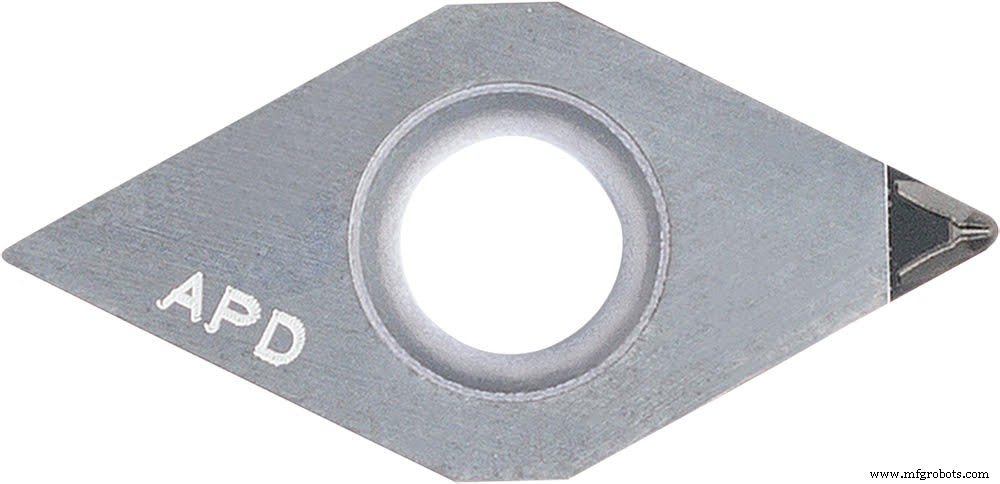
Fitch verweist auf die MFAH‑ und MEAS‑Fräser des Unternehmens als zwei mögliche Lösungen. Beide sollen niedrige Schnittkräfte bieten, die Gratbildung und Werkstückausbrüche minimieren und gleichzeitig eine hochwertige Oberfläche erzeugen – alles kritisch bei der Hochvolumen‑Aluminiumbearbeitung. Wendeschneidplatten‑Werkzeuge wie diese eignen sich auch zum Fräsen der Oberseiten von Motorblöcken, wo Gusszylinderlaufbuchsen oder Pulvermetall‑Zylinderlaufbuchsen vorhanden sind – eine häufige, aber anspruchsvolle Situation im Automobilmarkt.
Tiefbohren
Rick With sieht viele der gleichen Herausforderungen. Als Produktmanager und Engineering Supervisor für Guhring Inc.s PKD/PCBN‑Division weist er darauf hin, dass Automobilteile‑Toleranzen und Oberflächengüten oft sehr streng sind und bei Elektromotor‑Statorbohrungen auch große Längen‑zu‑Durchmesser‑Verhältnisse zu erwarten sind.
„Ein Beispiel wäre die Statorbohrung in einem Elektromotor, die typischerweise weit über 200 mm Durchmesser (7,87 Zoll) misst und vielleicht das 1‑ bis 1,5‑fache davon an Tiefe aufweist“, sagt With. „Der Bearbeitungsansatz ist dem eines konventionellen Getriebegehäuses sehr ähnlich, das tatsächlich deutlich mehr Reichweite erfordern kann. Dies erfordert einen dreistufigen Bearbeitungsprozess mit Schrupp‑, Halbschlicht‑ und Schlichtbohroperationen. Der Unterschied liegt im Werkzeugkörpermaterial und dem Verstellsystem.“
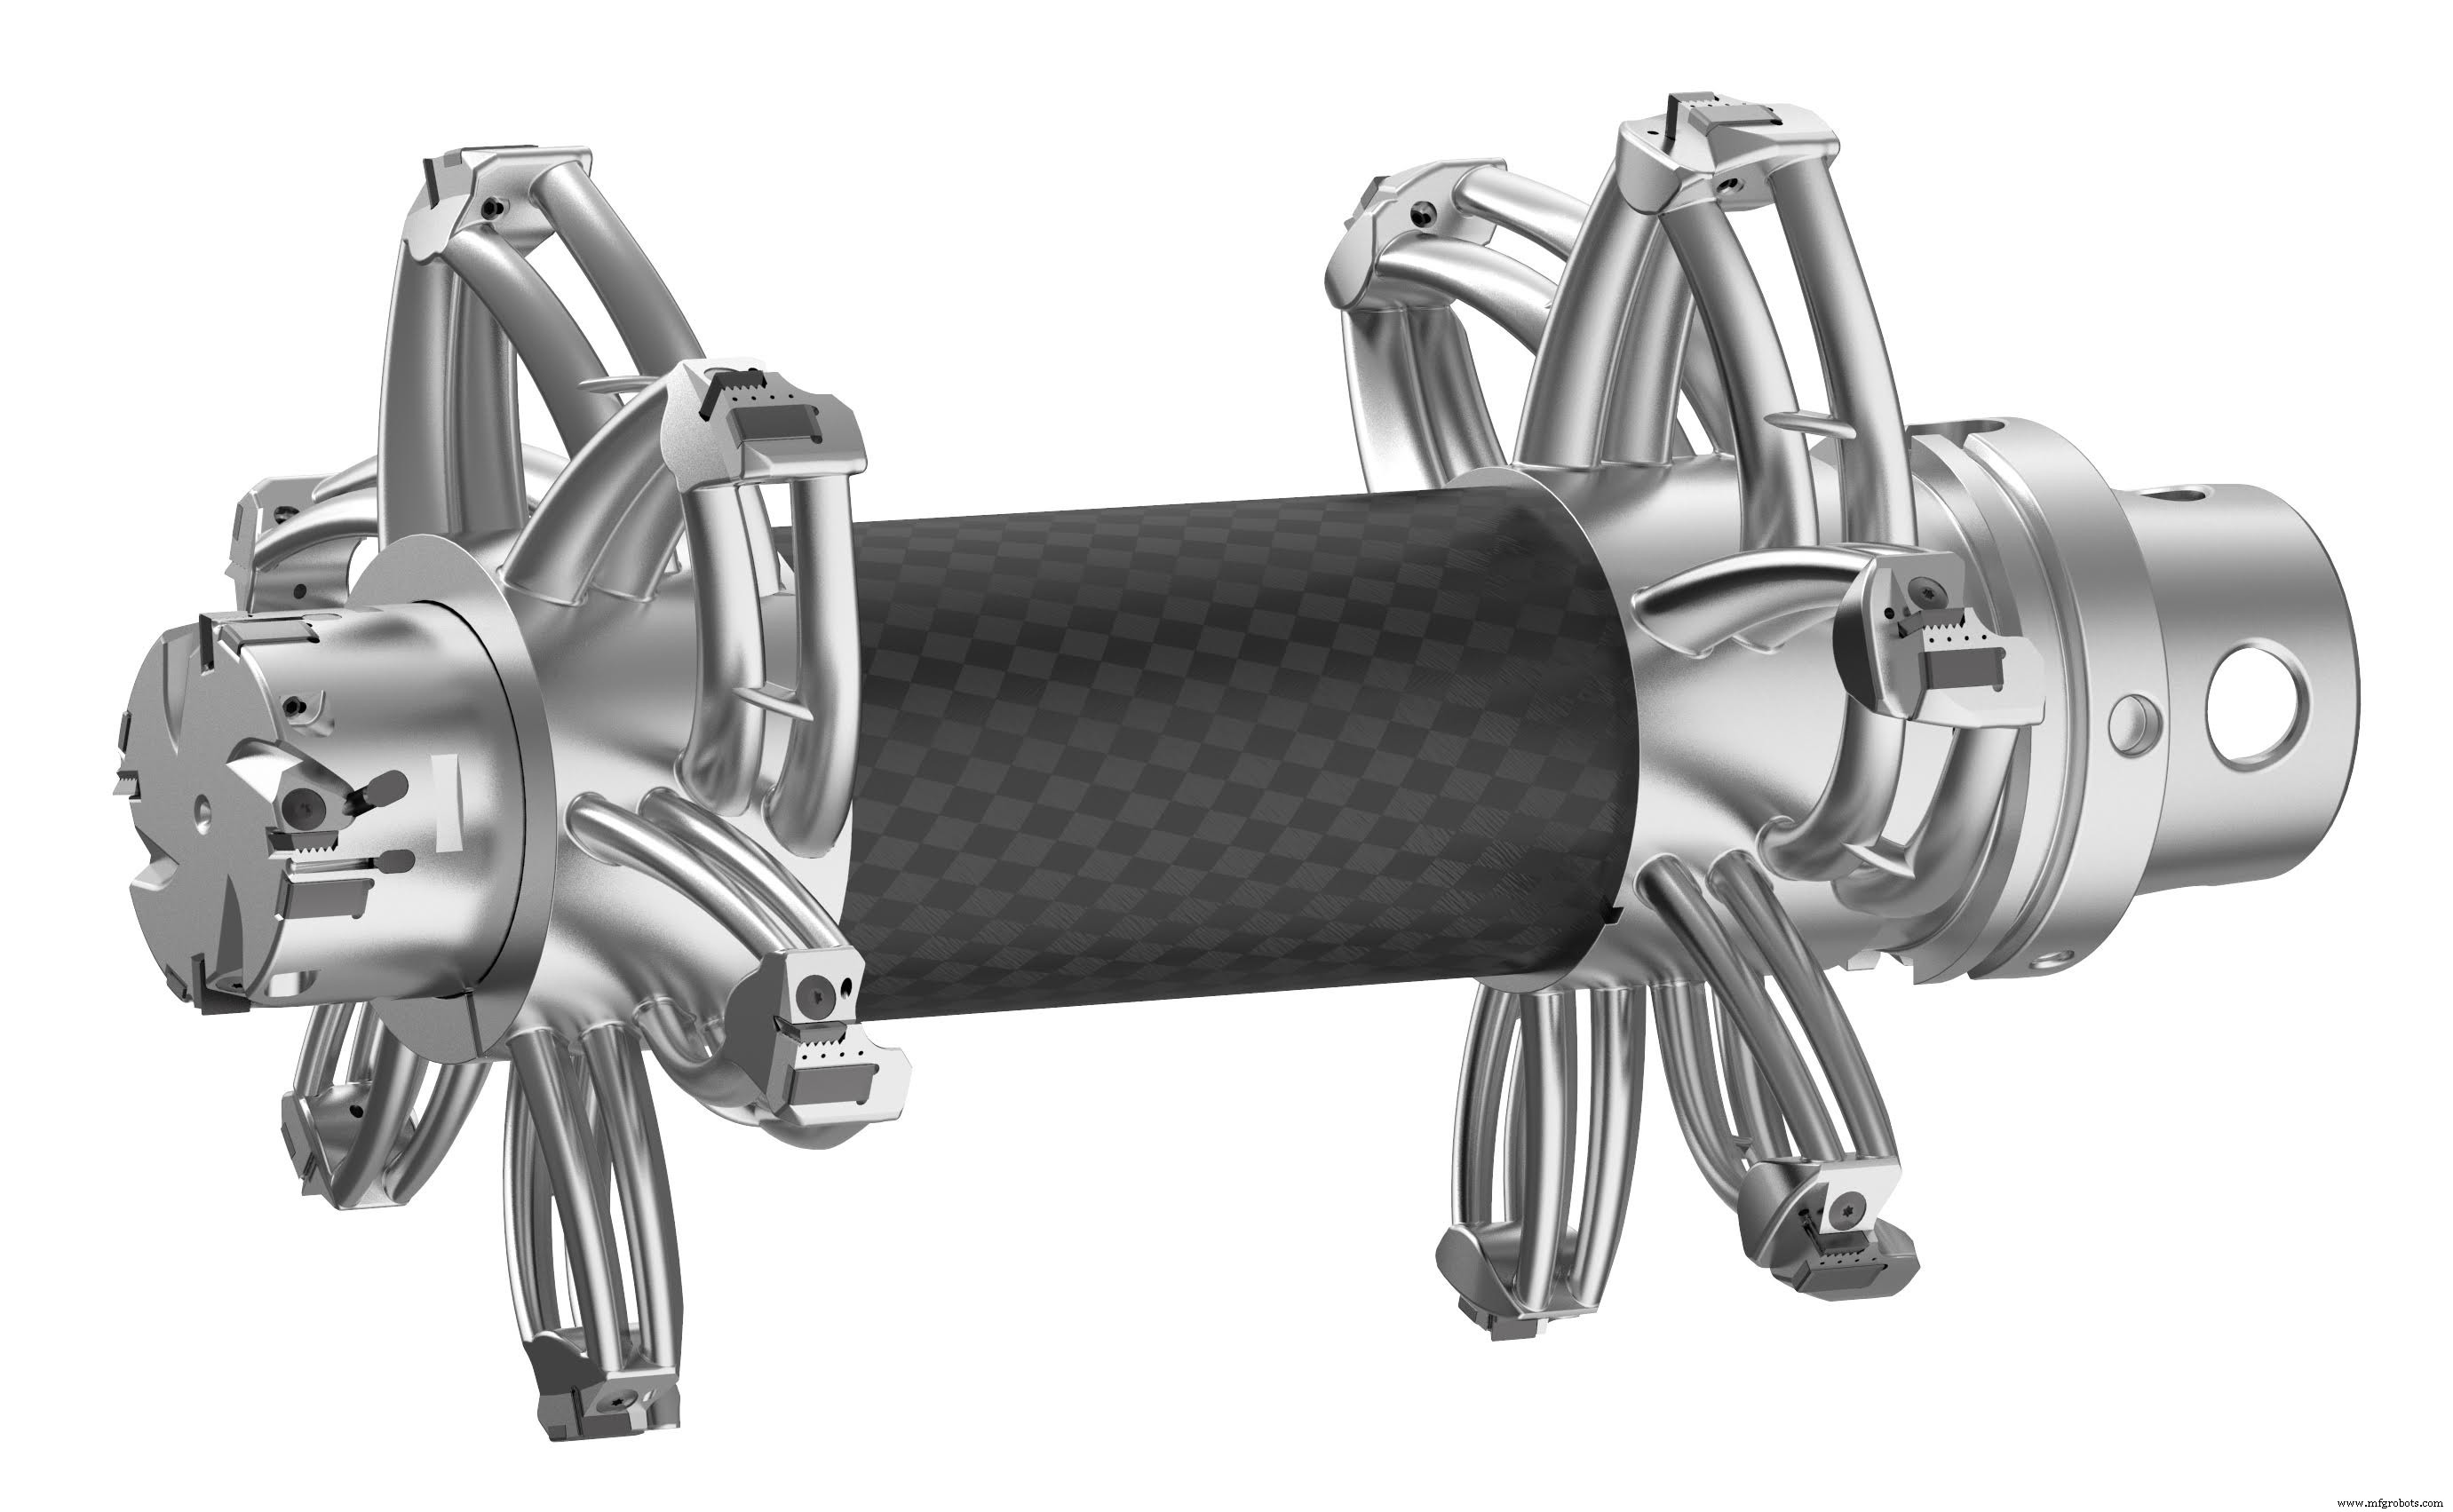
Guhrings Lösung für dieses spezifische Teil war ein kundenspezifischer Fräser, dessen Körper – etwas ironisch – selbst aus Aluminium gefertigt ist. Das Bohrwerkzeug besitzt ein HSK‑Spindelinterface und ist mit sechs oder mehr PKD‑Wendeschneidplatten bestückt, jede in einem verstellbaren Kassettensitz für die Maßkontrolle montiert. „Wie bei vielen automobilen Schneidwerkzeugen üblich, war dies ein vollwertiges Sonderwerkzeug, mit dem Sie mehrere Durchmesser und Bauteilmerkmale mit einem Werkzeug bearbeiten können“, sagt With.
Schneller vorschieben mit PKD
Chad Hefflinger ist PKD/PCBN‑Produktmanager bei Kennametal Inc. Er erklärt, dass Automobilhersteller seit Jahrzehnten PKD‑Werkzeuge nutzen, um ihre Aluminiumbearbeitung zu verbessern, ihre Tier‑Zulieferer jedoch lange Zeit hinterherhinkten. Das hat sich in den letzten Jahren geändert, dank der weit verbreiteten Verfügbarkeit relativ kostengünstiger CNC‑Maschinen, die die höheren Spindeldrehzahlen und Vorschübe für PKD bieten – und so dessen höhere Produktivität auch für kleinste Betriebe erreichbar machen.
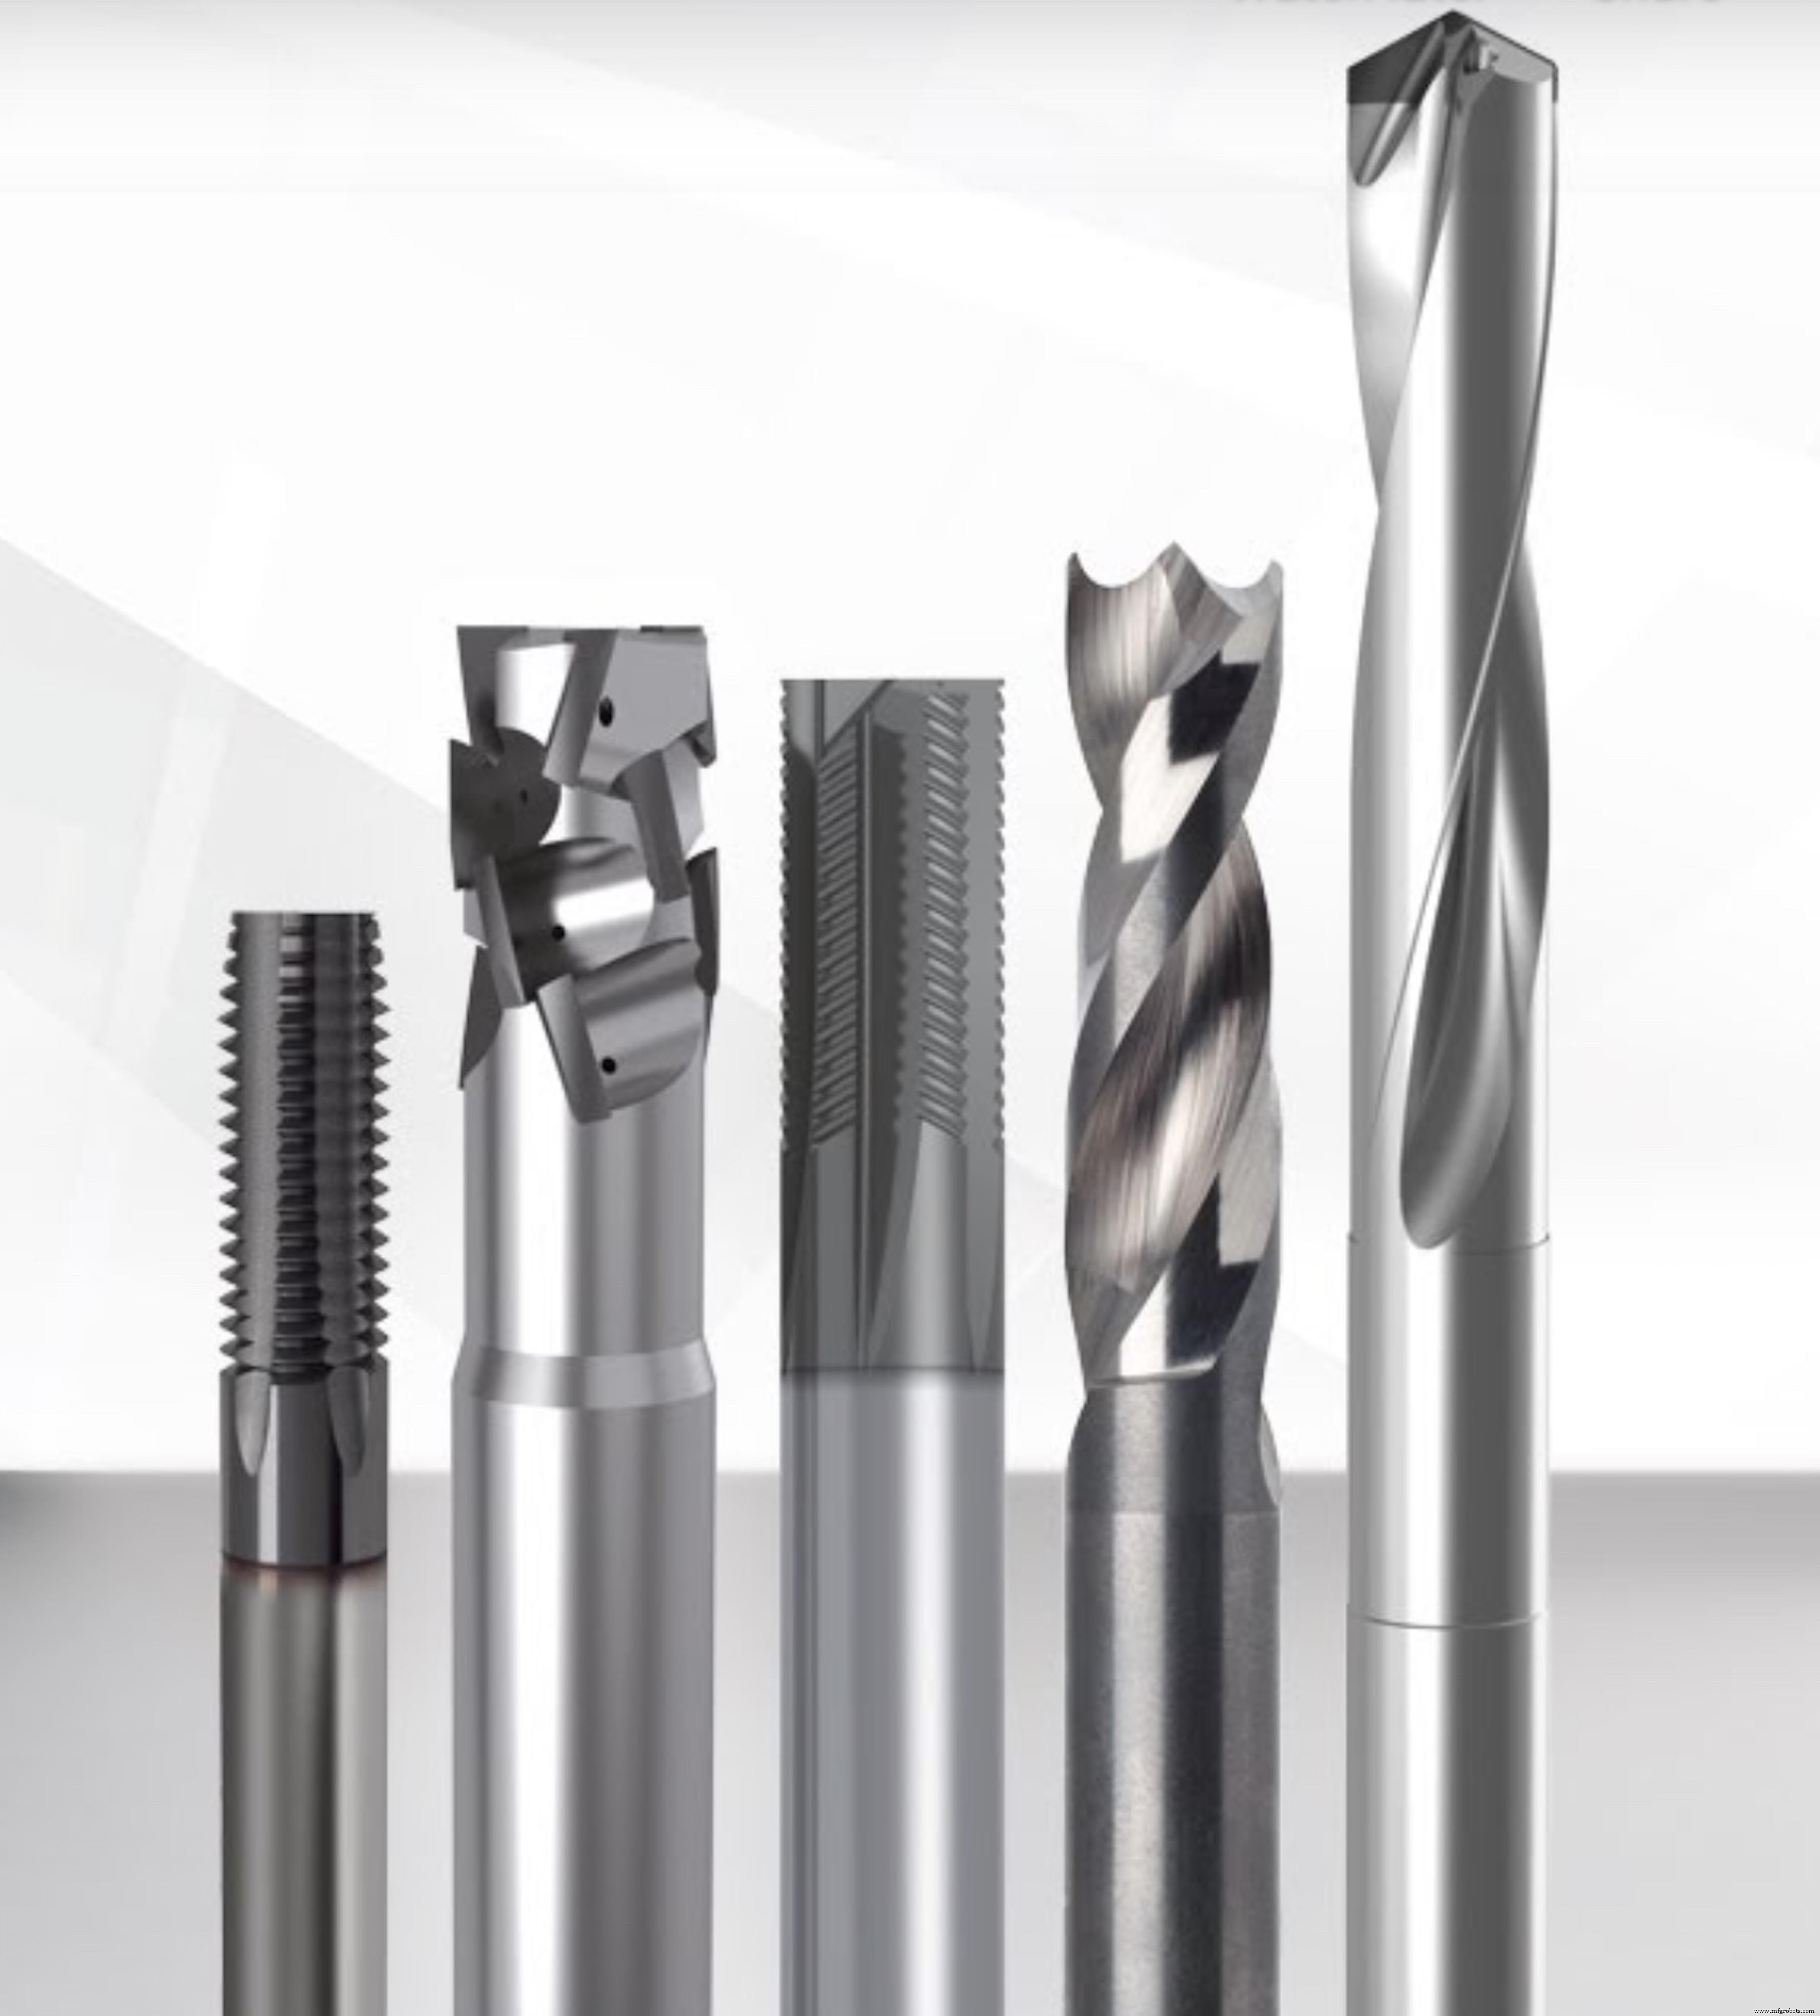
Ein weiterer Wandel ist die Entwicklung sogenannter „aderiger“ PKD‑Werkzeuge. „Das PKD in den meisten Schneidwerkzeugen wird aus einem flachen Puck geschnitten und auf ein Hartmetallsubstrat gelötet“, sagt Hefflinger. „Der Nachteil: Man kann keine gekrümmte Form wie bei Hartmetallschneidwerkzeugen herstellen. Bei aderigen Werkzeugen wird das PKD jedoch in gekrümmte Nuten innerhalb eines vorbereiteten Hartmetallrohlings gesintert, was den Einsatz in Spiralbohrern und Schaftfräsern ermöglicht.“
Hefflinger weist zudem darauf hin, dass Aluminium nicht das einzige Material in der Automobilstadt ist. Eine wachsende Zahl von Herstellern setzt auf kohlenstofffaserverstärkten Kunststoff (CFK) und andere Verbundwerkstoffe für Karosserieteile, Rahmenkomponenten, Stoßfänger und – im Falle von Elektrofahrzeugen – Batteriewannen. Auch hier ist PKD‑Werkzeug die erste und manchmal einzige Wahl für die Bearbeitung dieser luftfahrttauglichen Materialien.
„CFK ist nicht nur sehr abrasiv, sondern auch anfällig für Ausbrüche und Delamination“, sagt er. „Das ist Teil des Grundes, warum aderige PKD‑Werkzeuge für diese Materialien oft bevorzugt werden – besonders in der Luftfahrt, aber auch in der Automobilindustrie. Man erhält die extreme Verschleißfestigkeit von PKD zusammen mit flexibleren Geometrieoptionen, was einige der Probleme beim Bearbeiten von Verbundwerkstoffen und einigen Aluminiumlegierungen beseitigt.“
Welche Schritte unternehmen Sie, um Ihre Elektrofahrzeug‑Produktionskapazitäten zu beschleunigen? Teilen Sie Ihre Gedanken und Erkenntnisse in den Kommentaren.
Die besten Werkzeuge und Bearbeitungsstrategien für Automobilteile nutzen
Da der Elektrofahrzeug‑(EV)‑Boom beschleunigt, werden neue Materialien für die Fertigung von Fahrzeugkomponenten eingesetzt, was eine Zerspanungsherausforderung für Automobilzulieferer darstellt. Glücklicherweise gibt es einen Schneidwerkstoff, der der Aufgabe gewachsen ist: polykristalliner Diamant, oder PKD. Welche Schritte unternehmen Sie, um Ihre EV‑Produktionskapazitäten zu beschleunigen? Machen Sie bei unserer Umfrage mit und teilen Sie Ihre Einsichten zu diesem Thema.
Wie bewältigen Sie die Bearbeitung von Aluminiumlegierungen?
Industrietechnik
- Effizientes Fräsen kleiner Aluminiumteile: Hochwertige Produktion durch präzise Drehzahlkontrolle
- Expertenleitfaden zur Fertigung von Aluminiumteilen: Bewährte Methoden & Best Practices
- Plasma-Lichtbogenbearbeitung (PAM): Prinzip, Komponenten & Einsatzgebiete
- Aluminiumbearbeitung erklärt: Werkzeuge, Techniken & Operationen
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Innovative Werkzeugstrategien für überlegene Gusseisenbearbeitung
- Präzisions-Metallzerspanung: Umfassender Leitfaden für exakte Fertigung
- Präzisionsbearbeitung: Rückverfolgbarkeitspraktiken für Produktionsqualität
- Aluminium in der CNC-Bearbeitung: Vorteile, Nachteile & Legierungen erklärt
- Präzisionsmetallteile & Werkzeuge für Kraftstoffeinspritzsysteme