



Neue Schleifflinien optimieren: Hindernisse überwinden für Spitzenleistung
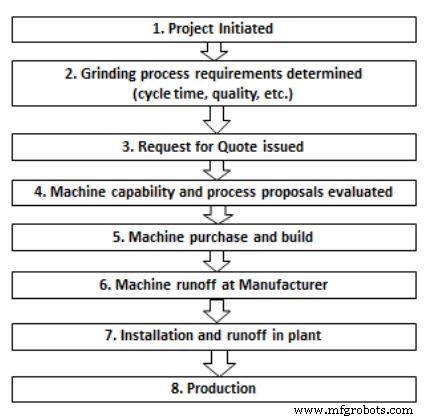
Generell durchlaufen neue Hochvolumenlinien, die komplexe Teile mit Schleifprozessen produzieren – wie Automobilmotoren oder Turbinenschaufeln und -leitrohre – verschiedene Phasen von der Maschinenbeschaffung bis zur tatsächlichen Produktion, wie in Abbildung #1 dargestellt. Wenn diese Linien einen als „hohes Risiko“ eingestuften Prozess beinhalten, wird dieser mit „Entwicklungszeit“ im Rahmen der Schleifmaschinenfähigkeitsbewertung und -beschaffung (Schritte 4 und 5) durch Testen und Verfeinerung geplant. Das ist eine effektive Strategie und reduziert Probleme beim Programmstart erheblich, kann aber zeitaufwändig und teuer sein; sehr oft sind Werkstückmuster nicht einmal verfügbar oder sind Prototypen, die weiteren Designänderungen unterliegen. In solchen Fällen oder für Komponentendesigns, die anders, aber nicht radikal anders als bestehende Designs sind, wird „Optimierungszeit“ selten vor der eigentlichen Maschinenqualifizierung eingeplant.
Wenn Maschinen mit „nicht-radikalen“ Prozessen qualifiziert und installiert werden, liegt der Fokus auf Teilequalität und Zykluszeit. Schleifscheibenspezifikationen werden möglicherweise gewählt, um höchste Qualität angesichts der Unsicherheiten des neuen Teiledesigns und deren Auswirkungen auf das Halten von Teil Toleranzen zu oft strengeren CpK-Spezifikationen als für die Produktion erforderlich. Zusätzlich, aufgrund von Kosten oder Verfügbarkeit, werden oft nur 50 oder 100 Teile für die Qualifizierung bereitgestellt, was die Etablierung eines langfristig stabilen Prozesses fraglich macht. Es gibt typischerweise nicht viel Zeit oder Komponenten, um Werkzeug- oder Schleifmittelkosten pro Teil zu optimieren. Nach Installation übernimmt in vielen Fällen eine „Wenn es nicht kaputt ist, repariere es nicht“-Einstellung und Prozesse werden festgeschrieben. Optimierung wird selten versucht.
Es ist daher sehr wichtig, dass der „zusätzliche Schritt“ der Optimierung als finales „Audit“ des Prozesses betrachtet wird. Meistens könnte dieser Schritt einfach ein Prozess-„Tuning“ sein, sodass eine Neukvalifizierung des gesamten Prozesses nicht nötig ist, aber gelegentlich können große genug Chancen aufgedeckt werden, die wesentliche Änderungen am Zyklus und/oder der Schleifscheibenspezifikation rechtfertigen würden. Eine Kosten-Nutzen-Analyse würde durchgeführt, um zu bestimmen, ob eine substantiellere Prozessänderung durchgeführt werden sollte.
Es gibt mehrere Gründe, warum fehlende „Optimierungszeit“ suboptimale Prozesse verursachen kann:
- Zyklen können in der Maschine akzeptabel funktionieren, aber nicht „scheibenfreundlich“ sein. D.h. die Scheibenstandzeit kann weniger als optimal sein.
- Scheibentechnologie entwickelt sich weiter. Schätzungen basierend auf bestehender Technologie sind möglicherweise nicht optimal für neue Technologie.
- Subtile Variationen in Teilkonfiguration, Maschinendesign und Qualitätsanforderungen machen Prozessoptimierung außerhalb der Produktionslinie sehr schwierig. Denn die Produktionslinie liefert viele Teile und eine Umgebung mit echten Variationen und Messtechnik. Diese beiden Eigenschaften testen die „Robustheit“ des „optimierten“ Prozesses.
Beispiele:
Der in Abbildung #2 gezeigte Schleifzyklus wurde vom OEM geliefert, in einem Werk installiert und läuft derzeit in Produktion. Dieser Zyklus funktioniert gut und produziert akzeptable Teile, ist aber nicht „scheibenfreundlich“.
Die „Scheibenunfreundlichkeit“ dieses Zyklus liegt an dem großen Spitzenwert (Leistung/Kraft) am Zyklusbeginn. Scheibenverschleiß ist proportional zum Quadrat der Schleifkraft; hohe Kräfte lassen die Scheibe schnell verschleißen. In diesem Fall würden die Reduzierung des Schnellvorschubs und die Erhöhung des Mittelsvorschubs die Scheibenstandzeit verlängern, während Zykluszeit und Teilequalität erhalten bleiben.
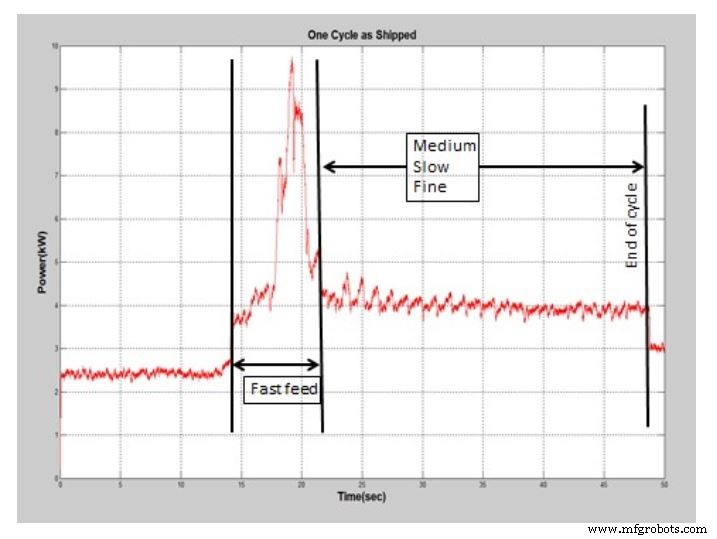
Ein Zyklus im Optimierungsprozess
In einem aktuellen ungewöhnlichen Fall stimmte der Hersteller einer „in situ“-Optimierung des Schleifprozesses zu. Zunächst wurde der Schleifzyklus geändert, um ihn „scheibenfreundlicher“ zu machen, wie oben besprochen. In diesem Fall war der freundlichere Zyklus auch ~5 Sekunden kürzer als der ursprüngliche Zyklus.
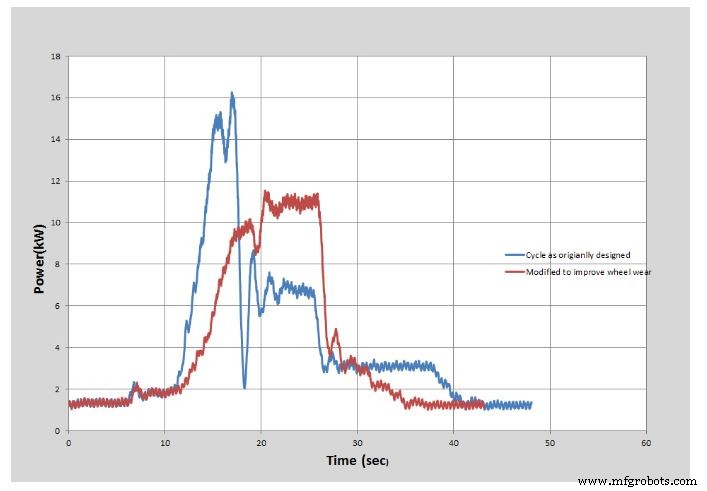
Nach mehreren Wochen Laufzeit des modifizierten Zyklus zur Validierung der anhaltenden Teilequalität wurde die Teile-pro-Abrich-Zeit von 8 auf 20 erhöht und die Abrichtiefe von 0,03 mm auf 0,02 mm reduziert. Dieser Prozess läuft nun seit etwa 6 Wochen ohne signifikante Änderung der Teilequalität. Zusammenfassung der jährlichen Kosteneinsparungen ist unten dargestellt.
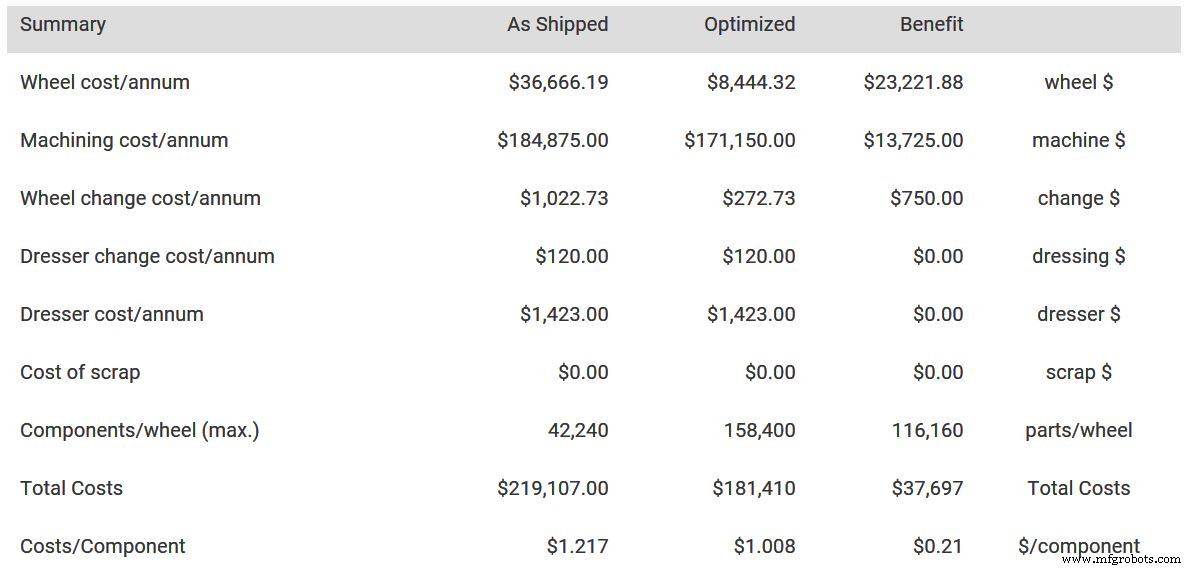
Optimierungsstrategie
Die Lösung, wie im zweiten Beispiel illustriert, besteht darin, Zeit und Teile in den frühen Produktionsphasen (zwischen Schritten 7 und 8 in Abbildung #1) einzuplanen, um an der Prozessoptimierung mit dem Maschinenbauer und dem Werkzeug-/Schleifmittel-Application-Engineering-Team zu arbeiten. Mindestens sollte Leistungsüberwachungsausrüstung in dieser Phase eingesetzt werden, um Zyklusbewertung und -entwicklung zu unterstützen. Mit diesem zusätzlichen Schritt kann der Prozess auf längeren Teilserien auf Stabilität überwacht werden, was Probleme ans Licht bringt und/oder Verbesserungsmöglichkeiten präsentiert.
Der potenzielle Nutzen dieses Schritts ist groß, da Verbesserungen/Kosteneinsparungen in dieser Phase über den gesamten Projektlebenszyklus hinweg wirksam bleiben.
Zuvor auf Norton Abrasives vorgestellt
Kaufen Sie unsere Auswahl an Norton Schleifscheiben auf MSCdirect.com.
Industrietechnik
- Robuste Betriebsstandards und -prozesse für Fertigungsexzellenz etablieren
- Airbus enthüllt die Fabrik der Zukunft: Smarte Produktion und fortschrittliche Robotik
- Häufige Ausfallursachen in Equipment-Reliability-Programmen
- Shopfloor-Effizienz meistern: Bewährte Strategien zur Optimierung von Fertigungsoperationen
- Schleifscheiben: Herstellung, Einstufung und industrielle Anwendungen
- Wie Prozessautomatisierung ESG-Erfolg vorantreibt: Ein strategischer Vorteil
- Honen erklärt: Definition, Prozess & wesentliche Werkzeuge
- Business Process Management meistern: Schritt-für-Schritt-Implementierungsleitfaden
- Präzisions-Flachschleifservice: Expertenprozess & Qualität
- Grundlagen des Außenschleifens: Wesentliche Techniken und Einblicke