



Aluminiumbearbeitung in der Automobilfertigung: Effizienz maximieren
Da der Automobilsektor zunehmend Motor-, Antriebsstrang-, Wasserpumpen- und Bremssystemteile aus Aluminium fertigt, besteht die Herausforderung für OEMs und ihre Lieferkettenpartner darin, produktivere Fräsoperationen zu liefern. Die Werkzeugauswahl ist der Schlüssel zur echten Marktdifferenzierung in diesem Segment, wo der korrekte Einsatz optimierter Fräser über das gesamte Spektrum der Motorenbauteilbearbeitung erhebliche Vorteile bringen kann.
Die Zahl der jährlich gefertigten Aluminiummotoren steigt stetig – sowohl für konventionelle als auch hybride Pkw. Mittlerweile werden nahe 100 Millionen pro Jahr produziert. Diese Motoren beherbergen oft komplex geformte Teile, die nach dem Gießen eine Folge vielfältiger, aber wesentlicher Fräsoperationen erfordern.
Sandvik Coromant bietet nun ein komplettes Programm für die Aluminiumbearbeitung in der Automobilindustrie: von der Erstbearbeitung (Cubing) über Schruppen, Vorschlichten bis zum Schlichten. Jedes der fünf konstruierten Fräswerkzeuge ist darauf ausgelegt, optimierte Qualität und Kosten pro Teil zu liefern. Um Letzteres zu erreichen, erfüllen bestimmte Werkzeuge im Sortiment kombinierte Aufgaben – etwa Schruppen und Schlichten in einem Arbeitsgang zur Zykluszeitreduzierung.
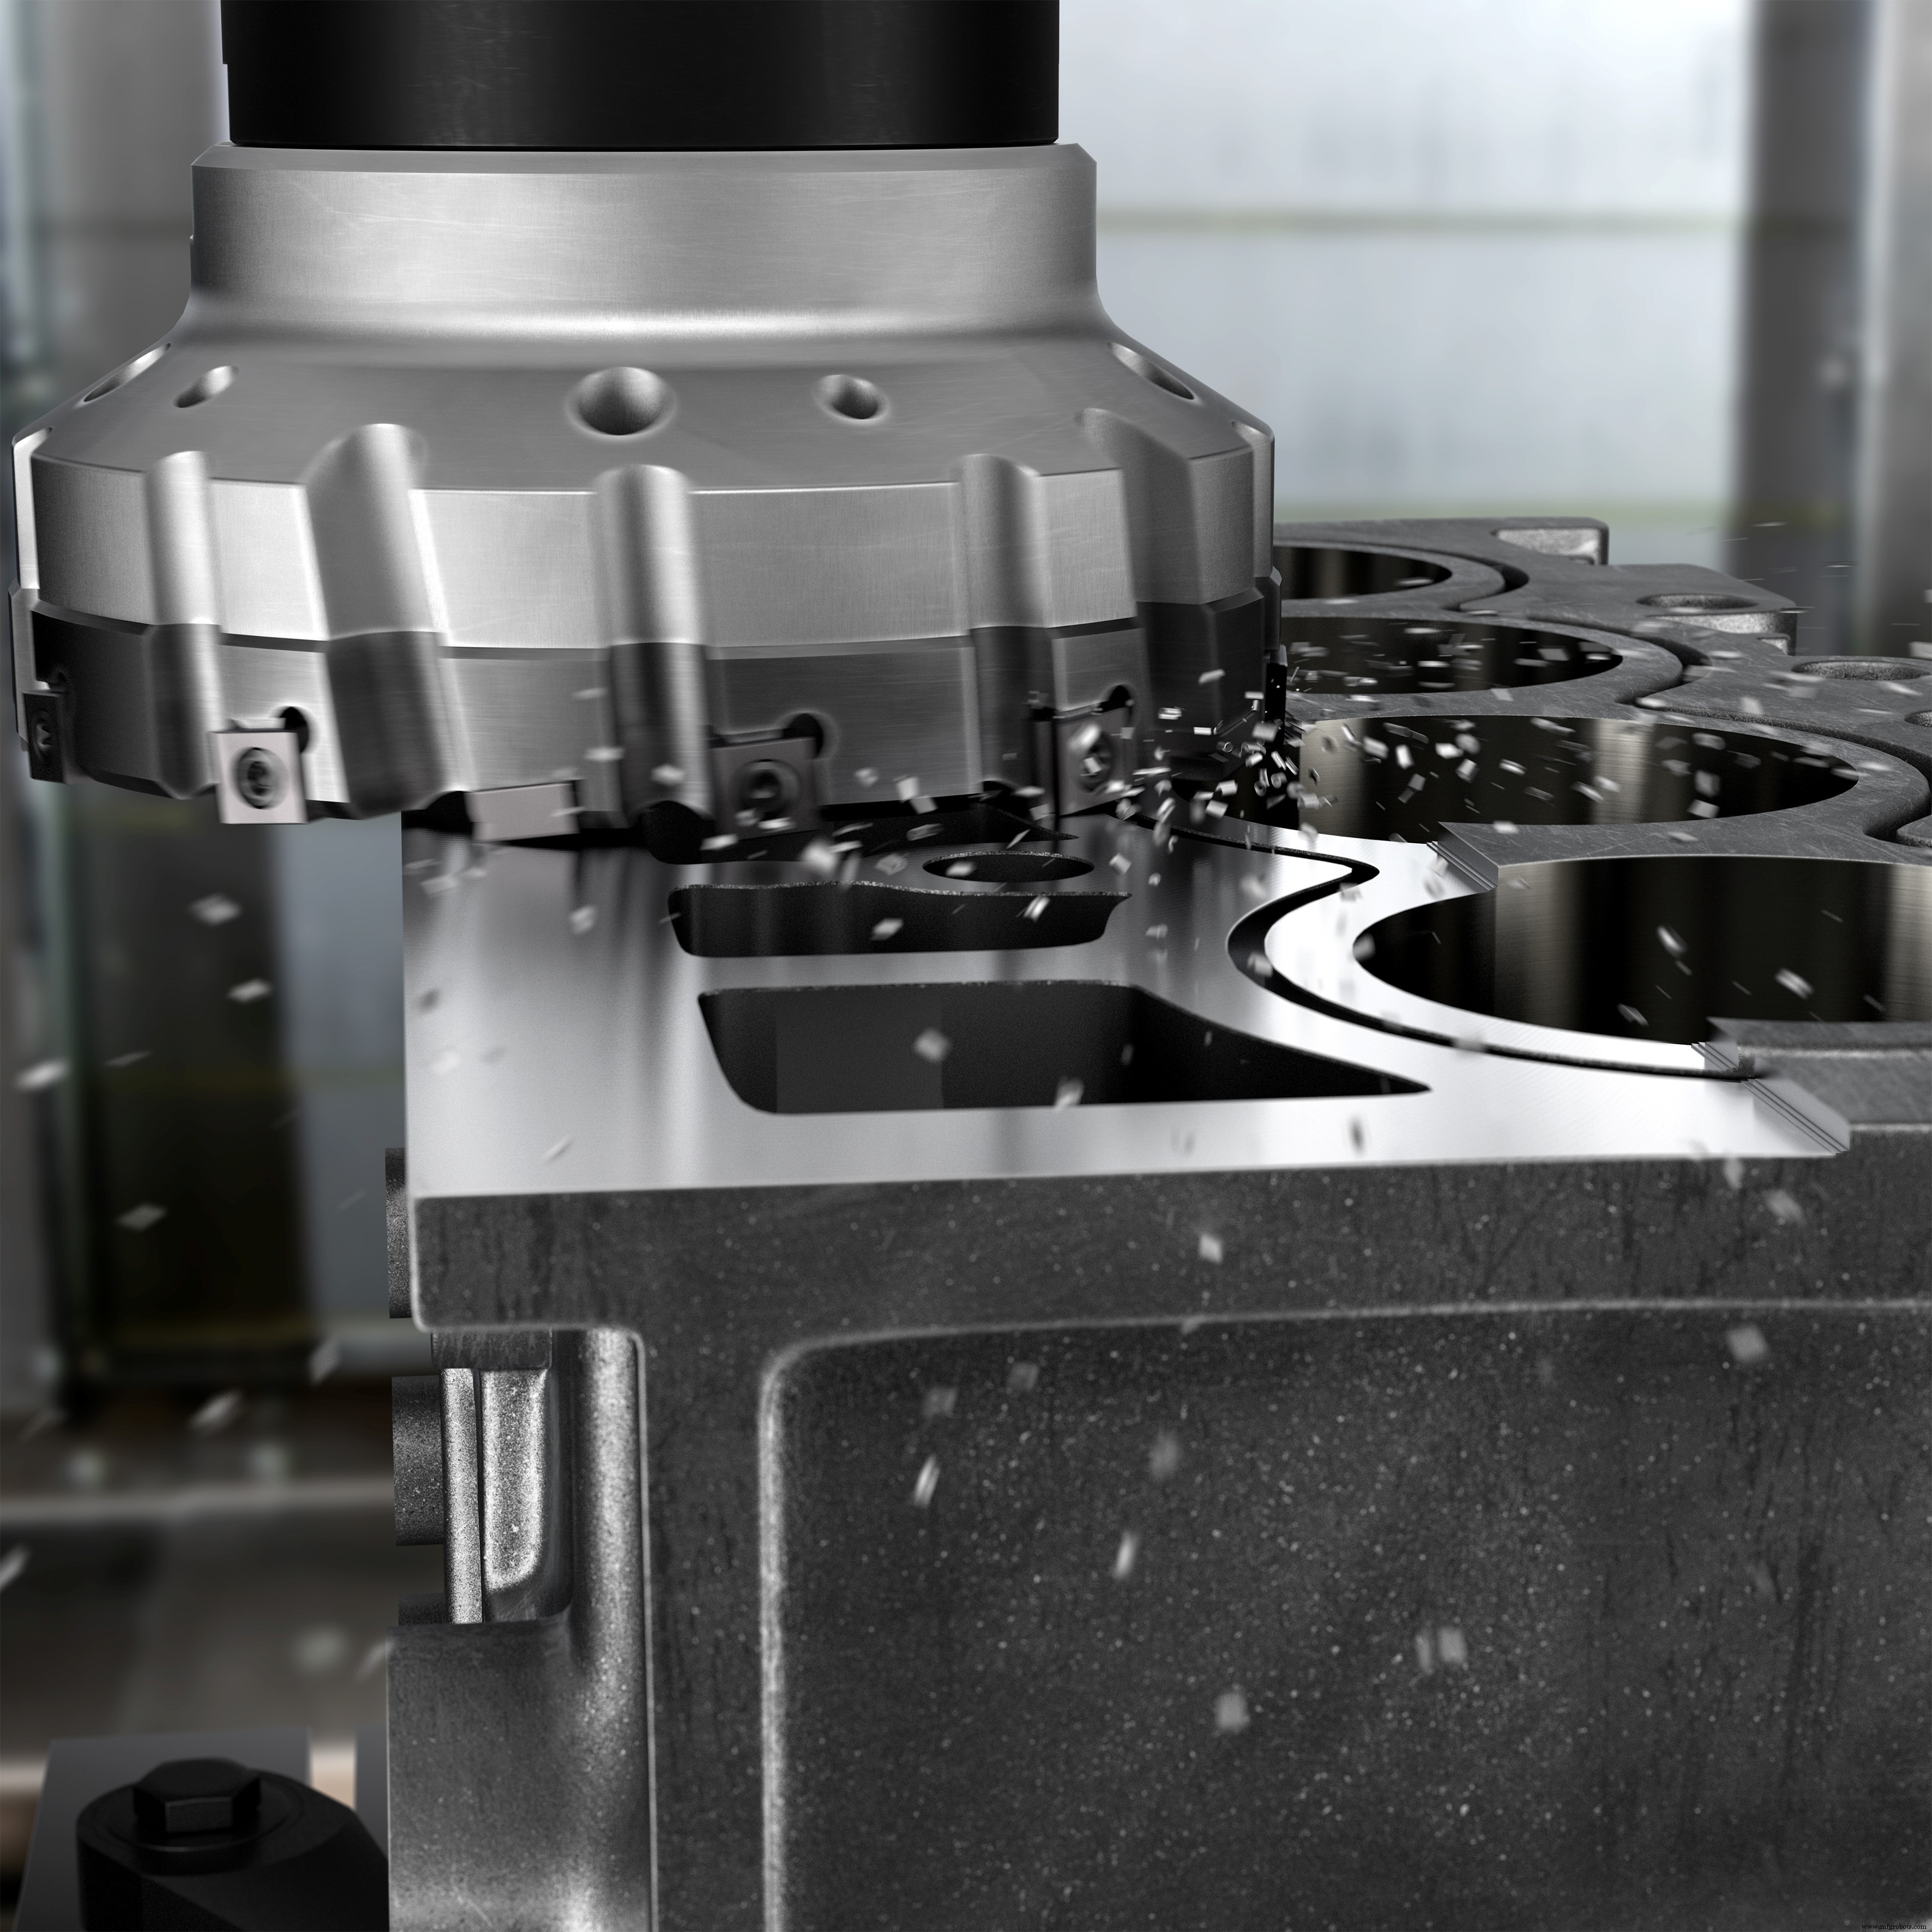
Ein Beispiel ist der M5C90, ein innovativer Fräser, der Schruppen und Vorschlichten in einem Werkzeug vereint. Der M5C90 ist ein hochdrehender Planfräser, der kundenspezifisch gefertigt wird, um lange Rüstzeiten beim Kunden zu eliminieren. Er arbeitet mit reduzierter Zähnezahl im Vergleich zu konventionellen Fräsern, hauptsächlich durch einzigartige radiale und axiale Wendeschneidplatten-Positionierung auf seiner Schlichtreihe/Innendurchmesser (keine Platteneinstellung erforderlich). Diese Positionierung gewährleistet gratfreies Fräsen und optimale Oberflächengüte an Zylinderköpfen, Zylinderblöcken, Bremssystemteilen und allen Aluminiumkomponenten, bei denen große Fräserüberdeckung erreicht werden kann (nicht anwendbar auf Dünnwandteile).
Als Beispiel für die potenziellen Gewinne durch den M5C90 betrachten wir einen laufenden Kundenversuch an einem Bremssystem-Ventilkörper aus AlSi12Cu1. Mit einem Außendurchmesser-Array von 10 Hartmetallwendeschneidplatten und einem Innendurchmesser von vier Platten (plus einer Wischerplatte) läuft das Werkzeug bei 8000 min⁻¹ Spindeldrehzahl, 4021 m/min Schnittgeschwindigkeit und 0,25 mm/Zahn Vorschub. Die axiale Schnitttiefe beträgt 2 mm, die radiale 140 mm, was einen Spanabfuhrvolumen von 5600 cm³/min ergibt. Obwohl die Gesamtstandzeit noch nicht feststeht, befindet sich dasselbe Werkzeug nach 18 Monaten Einsatz noch in der Maschine.
Für Anwender, die einen Fräser benötigen, der auch dünnwandige Aluminiumteile wie Getriebegehäuse schlichten kann, bietet Sandvik Coromant den ebenso effektiven M5F90. Auch der M5F90 ist ein Ein-Schritt-Schrupp- und Schlichtwerkzeug. Speziell für die Bearbeitung dünnwandiger Aluminiumteile und Planfräsoperationen konzipiert, beherbergt der Fräskörper (25–80 mm, 0,98–3,15 Zoll Durchmesser) aufgeklebte PKD-Schneiden. Jede Schneide enthält sowohl eine Schrupp- als auch eine Schlichtkante. Der Schruppbereich arbeitet wie ein konventioneller Fräser mit allen Schneiden auf gleichem Durchmesser und Höhe, während der Schlichtbereich aus radial und axial abgestuften Schneiden besteht. Dieses Konzept ermöglicht einen engen Teilungskreis für gratfreie Bearbeitung und herausragende Oberflächengüte. Im kurzen Video unten stellt Sandvik die M5-Serie Fräser für die Automobil-Aluminiumbearbeitung vor.
Beeindruckende Zeiteinsparungen sind möglich, wie ein Kundenversuch beim Planfräsen eines Aluminiumzylinderkopfs (hoher Si-Gehalt) zeigt. Der Einsatz des M5F90 gegenüber einem speziellen PKD-Fräser eines Wettbewerbers brachte nicht nur 150 % Zykluszeitersparnis, sondern eliminierte auch die Gratbildung. Schnittdaten: 15.915 min⁻¹ Spindeldrehzahl; 2000 m/min Schnittgeschwindigkeit; 0,16 mm/Zahn Vorschub; 1,5 mm Schnitttiefe.
In einem weiteren M5F90-Beispiel wurden Zykluszeitreduzierungen von 44 % an einem Aluminium-Kettenkasten gegenüber einem 63 mm (2,48 Zoll) Indexierfräser mit sechs PKD-Wendeschneidplatten eines Wettbewerbers erzielt. Zudem entfiel ein zuvor nötiger Bürstentgratvorgang.
Ein weiteres neu entwickeltes Werkzeug ist der M610, der für das Fräsen der Deckfläche/Oberseite von Motorzylinderblöcken mit Bimetall-Grenzflächen entwickelt wurde – typischerweise Aluminium und Grauguss (CGI).
Eine Reihe thermischer und mechanischer Eigenschaften macht die Bearbeitung von Bimetall-Werkstoffen anspruchsvoll. Bestehende Fräser für diese Anwendung sind komplex und einstellungsbedürftig, was den Durchsatz beeinträchtigt. Zudem verursachen sie oft Ausbrüche an den GCI-Bereichen des Bauteils.
Im Gegensatz dazu erfordert der M610 keine Einrichtung und keine Einstellung und ermöglicht hohe Vorschübe ohne Ausbrüche, Grate oder Kratzer. Diese Fähigkeit ist wichtig, da Oberflächenunregelmäßigkeiten Undichtigkeiten zwischen Zylinderblock und -kopf verursachen können, was Leistung und Performance beeinträchtigt. Einige globale Automobil-OEMs profitieren bereits vom Einsatz des M610.
Als konkretes Beispiel: Ein Kunde erzielte enorme Wettbewerbsvorteile beim Schlichten der Brennraumfläche an Bimetall-Motorblöcken. Gegenüber einem verstellbaren Wettbewerbsfräser mit Kassetten erreichte der M610 eine Standzeitverbesserung von 833 % – über 4000 Teile gegenüber 480 beim Wettbewerber. Zudem arbeitete der M610 mit der 10-fachen Geschwindigkeit. Schnittdaten für den 15-zähnigen M610: 3000 m/min Schnittgeschwindigkeit; 5720 mm/min Vorschubgeschwindigkeit; 3820 min⁻¹ Spindeldrehzahl; 0,15 mm/Zahn Vorschub; Schnitttiefe auf Aluminium 0,5 mm, auf Gusseisen 0,05 mm.
Weitere Werkzeuge der Familie: der M5Q90 Tangentialschruppfräser, der die Erstbearbeitung (Cubing – erste Bearbeitung der Flächen nach dem Guss) in einem Arbeitsgang gratfrei ausführt. Das Werkzeug ist mit tangentialen PKD-Wendeschneidplatten bestückt, die eine ruhige, stabile Schneidwirkung für reduzierten Energieverbrauch und vibrationsfreies Arbeiten liefern.
Aluminiumzylinderköpfe und -blöcke profitieren vom M5Q90. Beispielsweise umfasst die Cubing-Operation an einem Gusszylinderkopf typischerweise die Bearbeitung der Nockenwellenfläche, Ein-/Auslassfläche und Brennraumfläche. In einer Kundenstudie ergab das Schrupp-Planfräsen von Zylinderköpfen aus AS-9-Aluminiumlegierung auf einem Horizontalbearbeitungszentrum beeindruckende Standzeitergebnisse. Bei 3000 m/min Schnittgeschwindigkeit, 0,2 mm/Zahn Vorschub und 2,0 mm axialer Schnitttiefe (voll engagiert auf 40 mm) wurden mehr als 10.000 Komponenten bearbeitet.
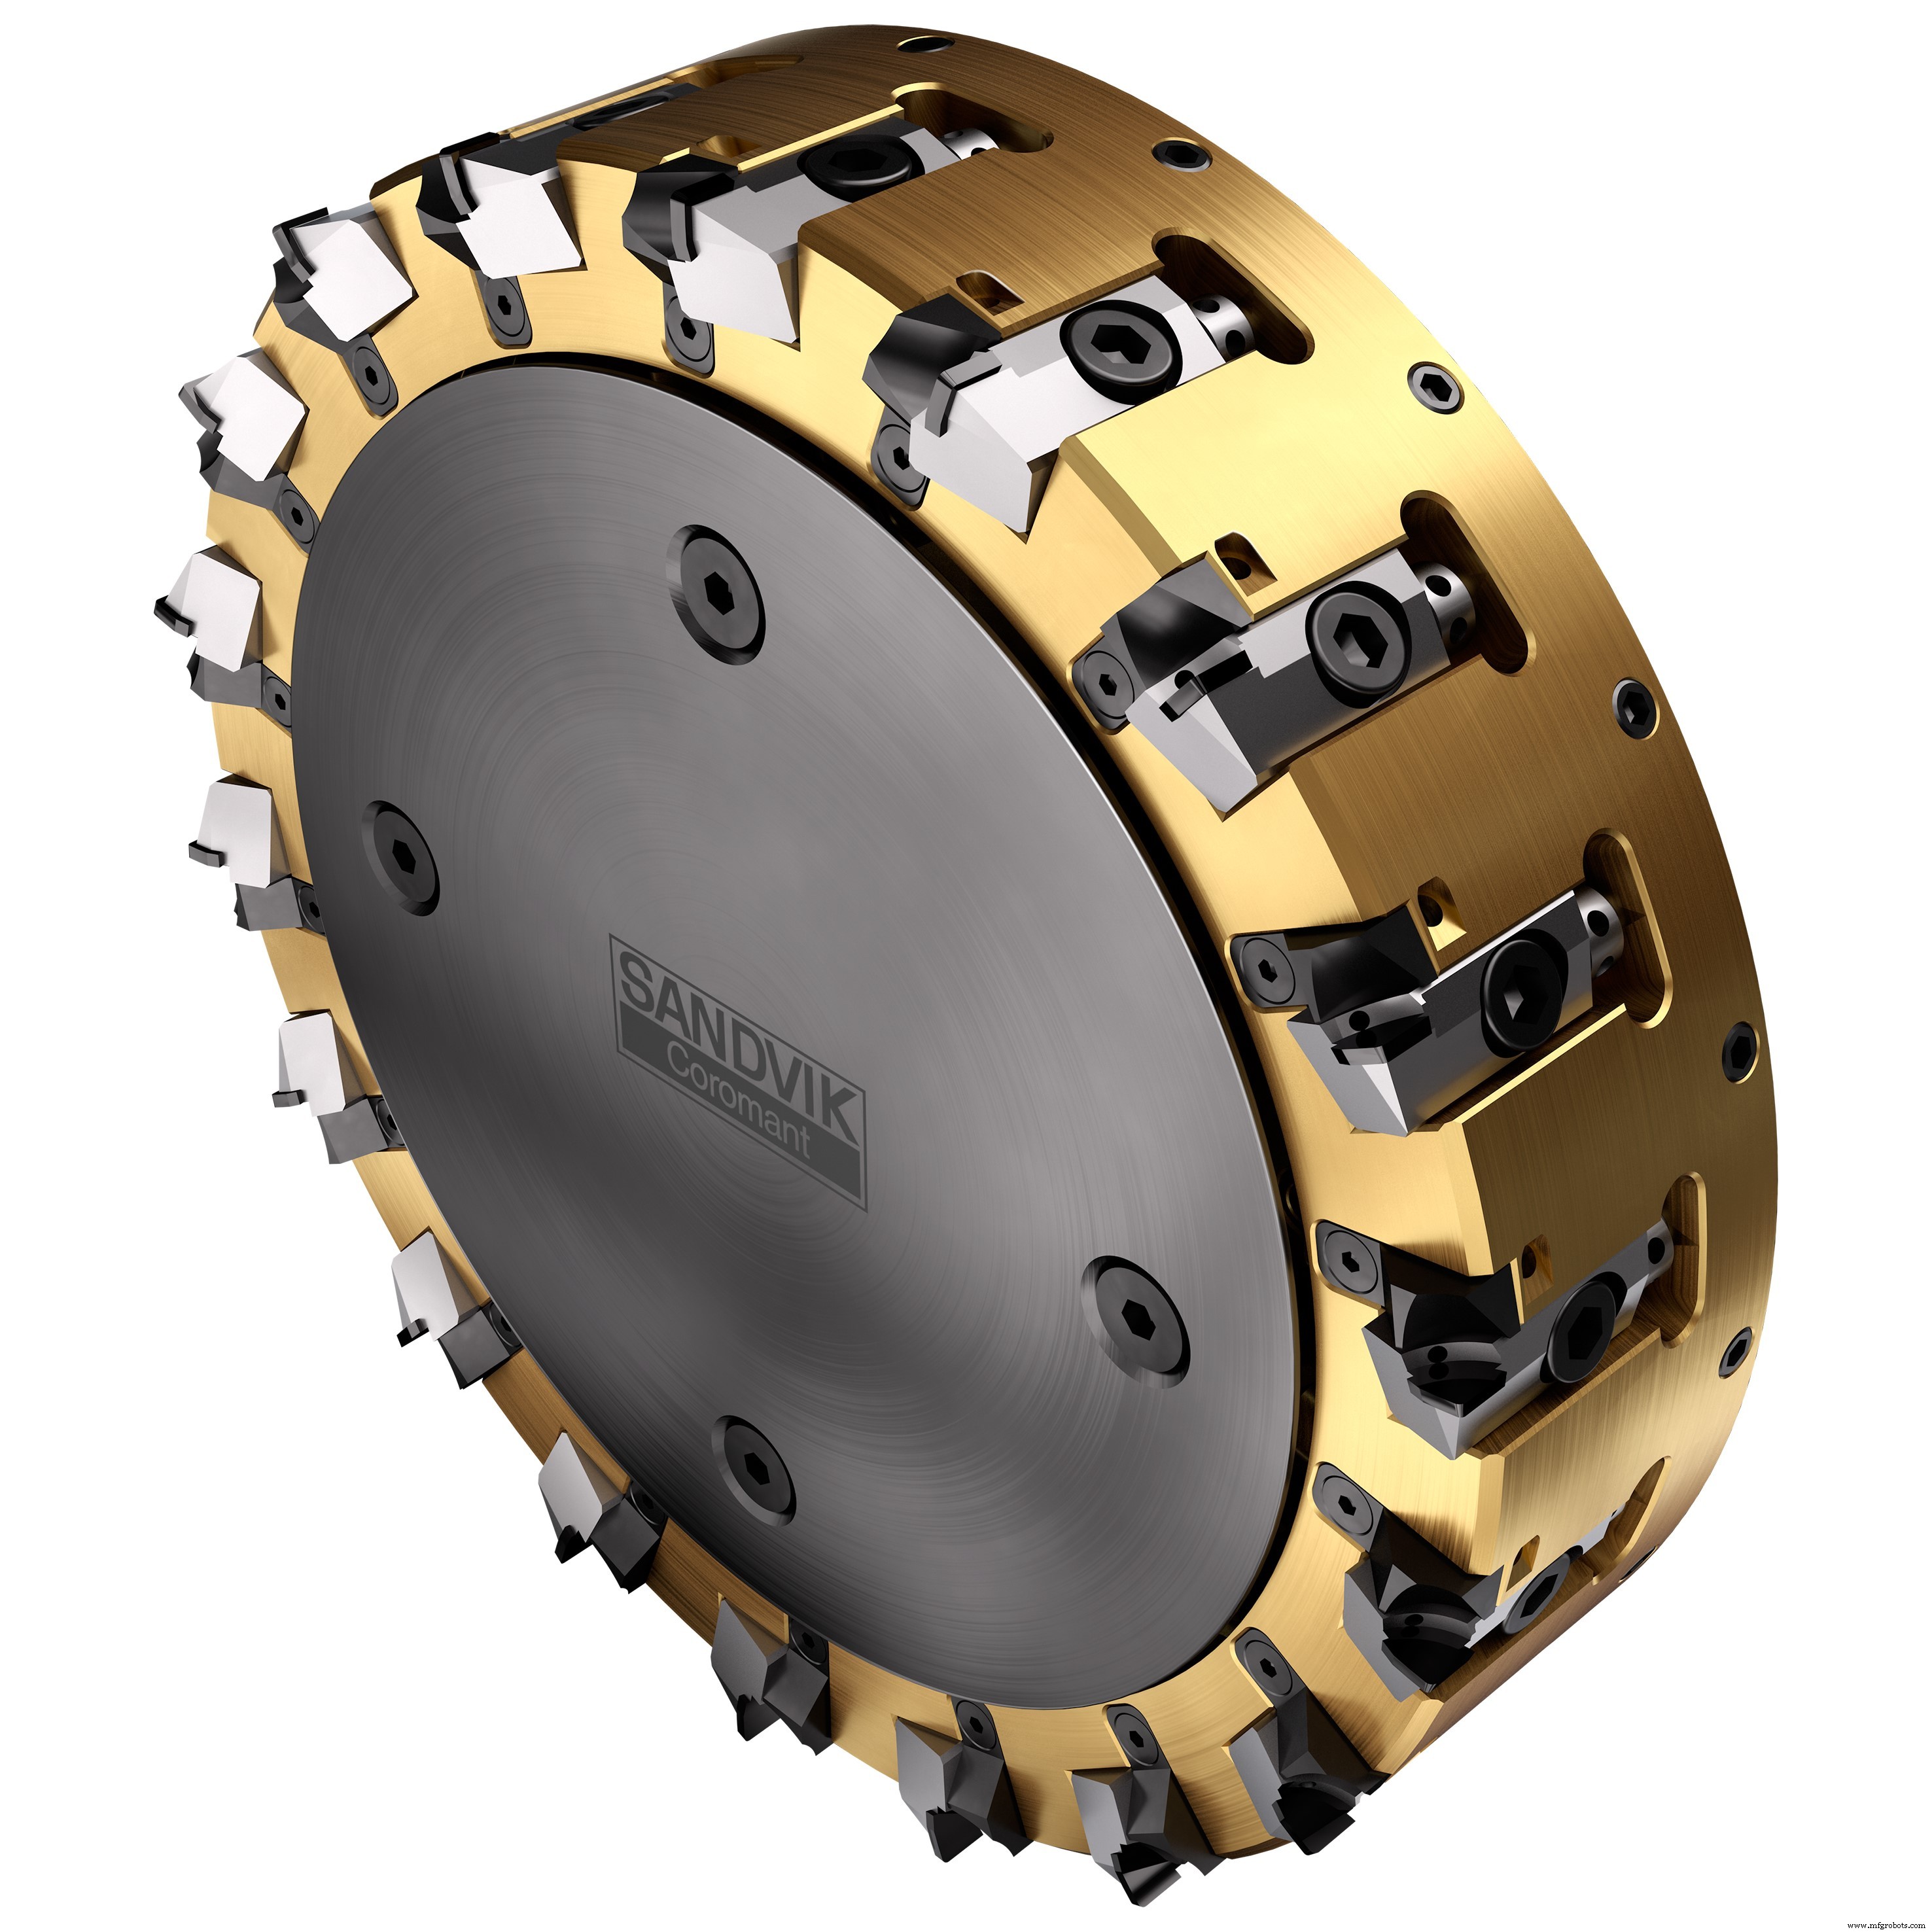
Ein weiteres Werkzeug ist der M5R90 für die zweite Stufe Schruppen/Vorschlichten. Dieser Standardfräser arbeitet mit einstellbaren Kassetten und unterstützt Schnitttiefen bis 8 mm mit 0,4 oder 0,8 mm Radius je nach Kassette. Einfach einzustellende Kassetten sind in vielen Automobilanwendungen vorteilhaft – wie ein aktueller Kundenversuch beim Planfräsen einer Motorabdeckung zeigt. Gegossen aus MRHB Si12 Aluminiumlegierung, schnitt der M5R90 gegenüber dem etablierten Wettbewerbsfräser extrem gut ab. Bei identischen Schnittdaten verlängerte der M5R90 die Standzeit von 8000 auf 10.000 Werkstücke. Zudem musste der Wettbewerbsfräser nach je 1000 Teilen wegen Kassettverschiebung, die die Oberflächengüte beeinträchtigte, nachjustiert werden. Der M5R90 hingegen fertigte 8000 Teile, bevor eine Kassettennachjustierung nötig war.
Ebenfalls in der Familie: der M5B90 Superfinish-Planfräser mit seiner einzigartigen axialen und radialen Plattenpositionierung. Diese Konfiguration, zusammen mit der Wischerplatte, gewährleistet gratfreies Schneiden mit exzellenter Oberflächenqualität – wie ein Zylinderkopfhersteller für Pkw kürzlich feststellte. Das Unternehmen litt unter Prozessinstabilität und Gratproblemen, zudem war die Wendeschneidplatten-Standzeit unvorhersagbar, da sie von Kassetteneinstellungen abhing, die sich von Setup zu Setup unterschieden. Der Wechsel zum M5B90 lieferte einen ruhigen Schlichtvorgang mit vorhersehbarem Verschleiß und ohne Grat. Das Werkzeug erzeugt nur sehr dünne Späne, die während des Schneidprozesses leicht entfernt werden, um Beschädigungen der Bauteiloberfläche zu vermeiden. Zudem verlängerte der Wechsel auf M5B90 die durchschnittliche Standzeit von 30.000 auf 45.000 Teile.
CoroDrill® und CoroTap® Familien-Bohr- und Gewindewerkzeuge sowie der Standard CoroMill® Century 590 Planfräser für Schlichten können Kunden als Teil derselben Lösungsfamilie für die Bearbeitung von Aluminium-Automobilkomponenten angeboten werden.
In allen Fällen ist das Potenzial zur Reduzierung von Zykluszeiten und Stückkosten bei gleichzeitiger Verbesserung von Standzeit und Qualität sehr real, wie die beschriebenen Kundenbeispiele zeigen. In der Automobilindustrie, wo Hochvolumenproduktion vorherrscht, kann schon eine kleine Zykluszeitersparnis erhebliche finanzielle Rückflüsse bedeuten. Mit diesem Gedanken im Hinterkopf ist jede Technologie, die größere Gewinne demonstrieren kann, schwer zu ignorieren.
Industrietechnik
- Wie 3D-Druck Innovation, Effizienz und Individualisierung in der Automobilindustrie vorantreibt
- Wie 3D-Druck die Automobilproduktion revolutioniert – Einblicke 2021
- Wie 3D-Druck Innovation in der Automobilindustrie vorantreibt
- Automobil-Logistik: COVID-19-Herausforderungen meistern und zukünftiges Wachstum vorantreiben
- Automobilbetrieb revolutionieren: Wie IoT Effizienz & Überwachung vorantreibt
- NADCAP-Zertifizierung: Qualität und Vertrauen in der Präzisionsbearbeitung steigern
- CNC-Bearbeitung: Präzisionslösungen für die Automobilindustrie
- Aluminium im Schiffsbau: Leistungssteigerung durch leichtes, korrosionsbeständiges Design
- 6061-Aluminium verstehen: Wie der Temper-Zustand die Zerspanbarkeit beeinflusst
- Messing vs. Aluminium Zerspanung: Der klassische Vorteil der Tradition